Améliorer la vitesse de coupe au fil diamanté n'est pas la même chose qu'augmenter un réglage de machine. Une coupe productive résulte de l'équilibre entre la vitesse du fil, la tension, la vitesse d'avance, le refroidissement ou l'élimination des débris, et l'état de l'abrasif. Si une variable est poussée au-delà de la fenêtre de processus stable, le gain de vitesse apparent peut être perdu par l'usure du fil, des défauts de surface, une variation de la saignée ou une coupe interrompue.
Ce guide explique une séquence de réglage pratique pour la coupe continue au fil diamanté. Il soutient le développement de paramètres plutôt que de prescrire un réglage universel. Pour une explication plus approfondie des trois commandes principales, voir vitesse du fil, tension et débit.
Définir l'efficacité de coupe avant de régler la machine
Le temps de cycle n'est qu'une mesure de l'efficacité. Pour les matériaux durs et cassants, un processus utile doit également répondre aux exigences requises en matière de saignée, de rectitude, d'état de surface, de qualité des bords et de durée de vie du fil. Une coupe plus rapide qui crée des ébréchures ou nécessite plus de rectification en aval peut augmenter le temps total de fabrication.
| Mesure de l'efficacité | Ce qu'il faut enregistrer | Why it matters |
|---|---|---|
| Temps de coupe | Temps de coupe engagé et temps de manipulation total | Sépare l'enlèvement réel de matière des pertes de chargement et de configuration |
| Qualité de coupe | Saignée, rectitude, planéité, ébréchures des bords et état de surface | Confirme qu'un réglage plus rapide répond toujours aux critères d'acceptation |
| Utilisation du fil | Nombre ou longueur de coupes avant remplacement et raison du retrait | Empêche que la courte durée de vie du fil ne se cache derrière un taux instantané élevé |
| Stabilité du processus | Tendance de charge, vibrations, température, son et arrêts imprévus | Indique si le réglage est répétable plutôt que temporairement rapide |
| Coût total | Fil, liquide de refroidissement, nettoyage, retravail, rebut et temps opérateur | Relie les réglages de la machine à l'économie de production |
Quatre commandes liées : vitesse, tension, avance et refroidissement
Les quatre commandes doivent être traitées comme un système. Modifiez une variable à la fois pendant les tests, enregistrez le résultat et revenez à la dernière condition stable si la qualité des bords, la charge ou le suivi se détériorent.
| Contrôle | Fonction principale | Si trop bas | Si trop haut |
|---|---|---|---|
| Vitesse du fil | Définit la fréquence de contact de l'abrasif et soutient le transport des débris | Frottement, faible taux d'enlèvement ou engagement instable | Chaleur, vibrations, usure accélérée ou demande plus élevée du système de roue |
| Tension du fil | Stabilise le trajet du fil à travers la pièce | Déflection, dérive, courbure ou saignée incohérente | Charge excessive sur la boucle, le joint, les roues, les roulements et la pièce fragile |
| Vitesse d'alimentation | Contrôle la demande d'engagement et d'enlèvement de la pièce | Long temps de cycle et possible vitrification ou frottement | Surcharge, ébréchures, courbure du fil, surface rugueuse ou arrêt |
| Refroidissement ou élimination des débris | Élimine la chaleur et les particules de la zone de coupe | Chargement, augmentation de la température, contamination ou comportement de coupe changeant | Un débit excessif peut perturber une pièce légère ou compliquer la manipulation |
Les processus humides et secs nécessitent des stratégies de contrôle des débris différentes. L'eau ou un liquide de refroidissement compatible peut transporter les particules et modérer la température, tandis que le graphite sec ou les matériaux sensibles à la contamination peuvent nécessiter des structures de revêtement ouvertes et une extraction de poussière efficace. Voir refroidissement et lubrification dans le sciage à fil pour les questions de sélection de support.
Structure du fil diamanté et état de l'abrasif
Le fil diamanté continu est un outil abrasif revêtu. Ses performances dépendent de la cohérence du support, du grain de diamant, de l'exposition de l'abrasif, de la distribution du revêtement et de la qualité de la boucle. Il ne doit pas être décrit comme une série de perles de diamant attachées à un câble en acier ; cette construction appartient à d'autres catégories de scies à fil.
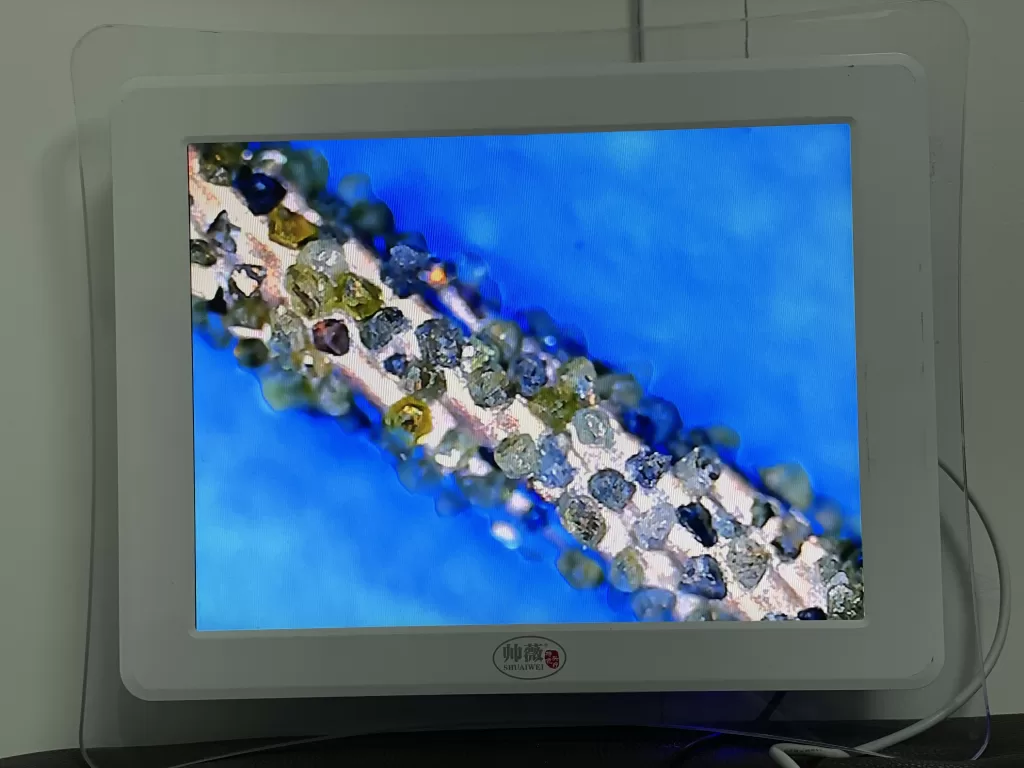
À mesure que l'exposition de l'abrasif change, une vitesse d'avance précédemment stable peut ne plus produire le même résultat. Inspectez le fil lorsque le temps de coupe augmente, que les tendances de charge changent, que la surface devient irrégulière ou que le suivi devient moins stable. Les diamètres disponibles et les structures de revêtement doivent être sélectionnés en fonction du matériau réel et des restrictions du processus ; utilisez le page de spécification du fil diamanté pour la correspondance au niveau du produit.
Dépannage de la vitesse et de la qualité de coupe
| Symptôme observé | Causes possibles à vérifier | Direction de l'ajustement |
|---|---|---|
| La coupe devient plus lente | Abrasif chargé ou usé, élimination insuffisante des débris, vitesse effective faible, profondeur de contact excessive | Inspectez d'abord le fil et le chemin du liquide de refroidissement/poussière ; vérifiez la vitesse et l'avance par rapport au dernier enregistrement stable |
| Le fil dérive ou la coupe se courbe | Faible tension, avance excessive, mauvais alignement, support de pièce faible ou engagement profond | Réduire l'engagement, vérifier l'alignement et le support, puis ajuster la tension dans la plage approuvée |
| Surface rugueuse ou périodiquement marquée | Vibration, faux-rond de la roue, boucle incohérente, avance instable ou débris piégés dans la saignée | Inspecter le chemin mécanique et le rinçage avant d'augmenter la vitesse |
| L'ébréchage des bords augmente | Entrée/sortie abrupte, avance excessive, bord non supporté, défauts internes du matériau | Améliorer le support, modérer l'avance près du bord et revoir la direction de coupe |
| La durée de vie du fil diminue | Tension excessive, chaleur, désalignement, avance agressive ou revêtement inadapté | Revenir aux derniers réglages stables et inspecter les roues, le chemin du fil et la compatibilité du matériau |
| Arrêts de coupe ou augmentation de la surcharge | La demande d'avance dépasse l'élimination abrasive, blocage des débris, mouvement du montage ou changement de dureté locale | Faire une pause en toute sécurité, dégager la zone de coupe, vérifier le montage et redémarrer à partir d'une avance réduite |
Une séquence d'ajustement de paramètres contrôlée
- Définir les critères d'acceptation. Enregistrer les cibles de matériau, dimensions, saignée, bord, surface et temps de cycle.
- Confirmer la base de référence mécanique. Vérifier l'alignement des roues, l'état des guides, la rigidité du montage, le suivi du fil et l'extraction du liquide de refroidissement ou de la poussière.
- Établir une coupe stable et conservatrice. Utiliser les plages de machine et de fil approuvées plutôt qu'une valeur non vérifiée copiée d'un autre matériau.
- Changer une variable. Ajuster séparément l'avance, la vitesse, la tension ou le contrôle des débris afin que le résultat puisse être attribué à ce changement.
- Mesurer le résultat complet. Enregistrer le temps, la tendance de charge, la saignée, la surface, la qualité du bord et l'état du fil.
- Répéter la condition gagnante. Un réglage n'est utile qu'après avoir produit des résultats comparables sur plus d'un échantillon représentatif.
Enregistrement de test de paramètres
| Champ d'enregistrement | Détails à capturer |
|---|---|
| Pièce à usiner | Nuance du matériau, dimensions, densité ou état, profondeur de coupe et méthode de montage |
| Fil de fer | Diamètre, type de revêtement, spécification abrasive, longueur de boucle et utilisation antérieure |
| Paramètres de la machine | Vitesse du fil, tension, stratégie d'avance et tout changement programmé près de l'entrée/sortie |
| Contrôle du refroidissement/des débris | Méthode humide ou sèche, fluide, direction du flux, filtration ou extraction de poussière |
| Résultat mesuré | Temps de coupe, saignée, rectitude, planéité, état de surface et des bords |
| Observations du processus | Tendance de charge, vibration, son, température, interruptions et état du fil |
Vidéo d'application
La vidéo conservée fournit un exemple de coupe. Utilisez-la pour observer la disposition du processus, pas pour copier les paramètres sans confirmer la configuration du matériau, du fil, des dimensions et de la machine.

Questions fréquemment posées
Quel paramètre doit être augmenté en premier pour améliorer la vitesse de coupe ?
Il n'y a pas d'augmentation initiale universelle. Vérifiez l'état du fil, l'alignement et l'élimination des débris, établissez une base de référence stable, puis ne changez qu'une seule variable. L'avance est souvent le contrôle de production visible, mais elle doit rester compatible avec la vitesse et la tension du fil.
Une vitesse de fil plus élevée raccourcit-elle toujours la coupe ?
Non. Une vitesse plus élevée peut augmenter les contacts abrasifs, mais une vitesse excessive peut ajouter de la chaleur, des vibrations et de l'usure. La plage utile dépend du fil, du matériau, du système de roue, du liquide de refroidissement et de l'avance.
Pourquoi le fil s'incurve-t-il lorsque le taux d'avance augmente ?
Le taux d'enlèvement de matière demandé peut dépasser la capacité de coupe stable du fil. Vérifiez la tension, l'alignement, l'état de l'abrasif, le dégagement des débris, le support de la pièce et la profondeur de coupe avant d'augmenter à nouveau l'avance.
Comment les paramètres doivent-ils être transférés à un nouveau matériau ?
Utilisez l'enregistrement précédent uniquement comme référence de départ conservatrice. Confirmez la nuance du nouveau matériau, la géométrie, la restriction du liquide de refroidissement et la cible de qualité, puis développez et répétez une coupe de test représentative.
Quand le fil diamanté doit-il être remplacé ?
Remplacez ou inspectez le fil lorsque le taux d'enlèvement, la surface, la largeur de coupe ou le suivi changent au-delà de la fenêtre de processus approuvée. Inspectez également les dommages locaux, la perte de revêtement et les comportements anormaux autour de la boucle.
Conclusion
L'efficacité de la coupe au fil diamanté s'améliore lorsque la vitesse, la tension, l'avance, le refroidissement et l'état de l'abrasif sont développés conjointement. Commencez par un système mécaniquement sain, changez une variable à la fois et jugez chaque gain par rapport à la qualité de coupe, à la stabilité et à l'utilisation du fil. Pour la sélection au niveau de l'équipement après la définition des exigences du processus, examinez le guide des machines à fil.