Bei der kundenspezifischen Fertigung und Komponentenherstellung haben herkömmliche CNC-Bearbeitungswerkzeuge – wie Schaftfräser, Bandsägen und Abrasivwasserstrahlschneidanlagen – häufig Schwierigkeiten beim Schneiden komplexer zweidimensionaler Profile in harte, spröde oder abrasive Substrate. Mechanischer Werkzeugdruck verursacht katastrophales Kantenabplatzen, während thermische Schneidverfahren lokalisierte thermische Rissbildung induzieren. Um diese Einschränkungen zu überwinden, setzen fortschrittliche Produktionsanlagen 2D-Profilschneidedrahtsägen ein, die endlos laufende Hochgeschwindigkeits-Diamantdrahtschleifen verwenden.
Jedoch wird die technische Anleitung bezüglich Materialverträglichkeit oft missverstanden. Diamantdrahtsägen sind hochpräzise Werkzeugmaschinen, die speziell für harte, spröde, abrasive und hochwertige Materialienoptimiert sind – sie sind nicht für weiche, duktile Materialien wie Holz, Gummi oder weiche Kunststoffe bestimmt. Diese Anleitung bietet eine detaillierte Aufschlüsselung der genauen Materialfamilien, die erfolgreich von 2D-Profil-Diamantdrahtsägen bearbeitet werden.

Grundlegendes mechanisches Prinzip: Mikroschleifen auf spröden Materialien
Um zu verstehen, warum bestimmte Materialien ideal für 2D-Profil-Diamantdrahtsägen sind und andere nicht, betrachten wir den Schneidmechanismus: Ein endlos laufendes Diamantdrahtschleifband (typischerweise 0,35–0,6 mm Durchmesser) bewegt sich in einer Richtung mit hoher Lineargeschwindigkeit (30–60 m/s [zu bestätigen]). Mikroskopische Diamant-Schleifkörner, die auf der Drahtoberfläche galvanisch aufgebracht oder eingebettet sind, entfernen Material durch kontinuierliches, sanftes Mikroschleifen.
.
Da die Schneidkraft auf Mikroschleifpunkte verteilt ist und der Kerndraht ultradünn ist, erfährt das Werkstück minimale mechanische Scherkräfte und keinen lokalisierten thermischen Schock. Dies macht die Technologie außerordentlich wirksam bei Materialien, die unter konventionellen Werkzeugen leicht brechen.
Hauptmaterialien, die von 2D-Profil-Diamantdrahtsägen bearbeitet werden
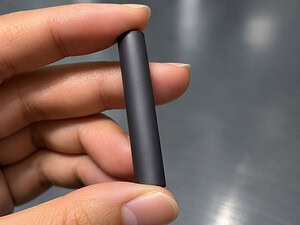
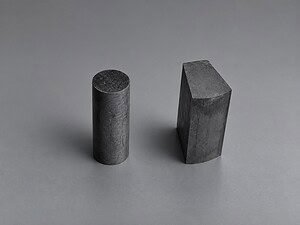
Hochdichter isostatischer Graphit
- Hochreiner Graphit wird häufig für Elektroden zur Funkenerosion (EDM), für Heißzonenbefestigungen in Halbleiteröfen, für Photovoltaik-Wafer-Boote und für Stranggießformen verwendet: Warum Drahtprofilierung hervorragend geeignet ist:.
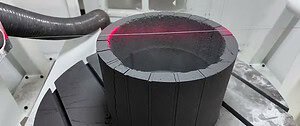
- Herkömmliches Fräsen von Graphit erzeugt starken Staub, schnellen Werkzeugverschleiß und häufiges Abplatzen an dünnen Rippen und scharfen Ecken. Eine endlos laufende Diamantdrahtsäge konturiert Graphitblöcke glatt, erzeugt rasiermesserscharfe Kanten und komplexe Profile ohne Ausbrüche an den Ecken. Verarbeitungsumgebung:.
Typischerweise trocken in einem abgedichteten Gehäuse verarbeitet, das an eine hocheffiziente Staubabsaugung angeschlossen ist.
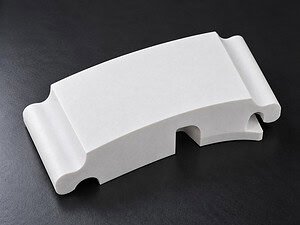
Fortschrittliche technische Keramiken
- Technische Keramiken kombinieren außergewöhnliche Härte mit extremer Sprödigkeit, was die traditionelle CNC-Bearbeitung nach dem Brennen praktisch unmöglich macht: Kompatible Keramiken:2O3Vorgesinterte (grüne Körper) und vollsinterte Aluminiumoxide (Al2), Zirkoniumoxide (ZrO4), Siliziumkarbide (SiC), Borkarbide (B.
- Hochreiner Graphit wird häufig für Elektroden zur Funkenerosion (EDM), für Heißzonenbefestigungen in Halbleiteröfen, für Photovoltaik-Wafer-Boote und für Stranggießformen verwendet: ) und piezoelektrische Keramiken.
Die Mikroschleifwirkung vermeidet Makrobrüche und erzeugt glatte Radiusübergänge und mikrorissfreie Oberflächen, die die mechanische Druckfestigkeit von Strukturbauteilen erhalten.
Optisches Glas, Quarzglas und Kristalle
- Präzisionsoptik und Lasertechnik erfordern konturierte Bauteile mit makelloser Kantenintegrität: Kompatible Substrate:.
- Hochreiner Graphit wird häufig für Elektroden zur Funkenerosion (EDM), für Heißzonenbefestigungen in Halbleiteröfen, für Photovoltaik-Wafer-Boote und für Stranggießformen verwendet: Quarzglas, optische Quarzrohre, Borosilikatglasblöcke, Laserkristallboules (Nd:YAG) und synthetischer Saphir.
Im Gegensatz zum Wasserstrahlschneiden, das matte, abgeplatzte Ein- und Austrittskanten verursacht, erzeugt die Diamantdrahtprofilierung nahezu polierte Kantenoberflächen mit geringen subsurfaceschäden (SSD), was die nachgelagerten optischen Läppzyklen drastisch reduziert.
Kohlenstoff-Kohlenstoff (C/C) und fortschrittliche Verbundwerkstoffe
- Hochleistungsaerospace- und thermische Verbundwerkstoffe: Kompatible Verbundwerkstoffe:.
- Hochreiner Graphit wird häufig für Elektroden zur Funkenerosion (EDM), für Heißzonenbefestigungen in Halbleiteröfen, für Photovoltaik-Wafer-Boote und für Stranggießformen verwendet: Kohlenstoff-Kohlenstoff-Verbundplatten, kohlenstofffaserverstärkte Matrixblöcke und poröse Sintermetalle.
Mechanische Bandsägen oder Fräsen verursachen häufig Delamination, Faserauszug oder Kollaps von Poren im Inneren. Endlos laufendes Diamantdrahtschleifband schneidet sauber über die Faserschichten, ohne strukturelle Ausfransung.
Halbleiter- und Photovoltaik-Ingots.

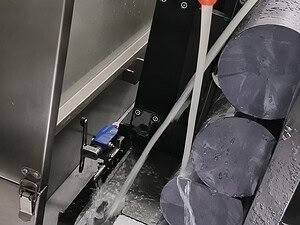
Geschlossene Schneidkammer, die eine saubere, automatisierte 2D-Profilbearbeitung auf dichten industriellen Substraten ermöglicht.
Nicht empfohlene Materialien für Diamantdrahtsägen
- Ein häufiger Fehler in veröffentlichten Artikeln ist die Empfehlung von Diamantdrahtsägen für weiche oder duktile Materialien. In der professionellen Fertigung sollten die folgenden Materialien mit alternativen Geräten bearbeitet werden: Holz und Timber:.
- Holz besteht aus flexiblen Zellulosefasern, die scharfgezahnte Schneidwerkzeuge (Bandsägen oder Kreissägen) erfordern. Mikroskopische Diamantschleifmittel werden schnell durch Holzharz und faserigen Sägemehl verstopft, was zu Reibungsverbrennungen und ineffizientem Schneiden führt. Gummi und Elastomere:.
- Unter Hochgeschwindigkeitsreibung erfährt Gummi elastische Verformung und lokalisierte Schmelze statt sprödem Bruch. Geschmolzenes Gummi überzieht die Diamantschleifkörner (ein Phänomen, das als "Verglasung" oder "Beladung" bekannt ist), was das Drahtschleifband blind macht und zum sofortigen Schneidversagen führt. Industrielle Wasserstrahlschneider oder oszillierende Messer sind die richtige Wahl für Elastomere. Weiche duktile Kunststoffe (PE, PP, PVC):.
- Kunststoffe mit niedrigem Schmelzpunkt schmelzen unter Reibung und haften am Diamantdrahtschleifband. Hochgeschwindigkeits-CNC-Fräsen mit Einschneider-Hartmetallfräsern sind weitaus effizienter. Nicht qualifizierte magnetische Materialien:.
Während Drahtsägen bestimmte Magnetlegierungen schneiden können, erfordern Permanentmagnete (wie NdFeB) spezielle Anti-Oxidations- und Anti-Demagnetisierungsverfahren; verifizieren Sie die Validierung von Werkversuchen, bevor Sie die Standard-2D-Profilproduktion planen.
| Materialart | 2D Diamantdrahtsäge | CNC-Fräsen / -Routing | Abrasiv-Wasserstrahlschneiden |
|---|---|---|---|
| Isostatischer Graphit | Keine Kantenabsplitterung, scharfe Ecken, geschlossene Staubabsaugung | Starker Werkzeugverschleiß, starke Eckabsplitterung | Feuchtigkeit zerstört die Porosität von Graphit |
| Technische Keramik | Glatte, risikofreie Schnitte; schneidet härtesten SiC | Verursacht katastrophale Brüche bei Sinterkeramiken | Kantentapering; abrasive Kontamination |
| Quarzglas & Glas | Nahezu polierte Schnittfläche; geringe SSD | Kann nicht ohne massive Abplatzungen schneiden | Deutliche Mikrorissbildung an Kanten und mattes Tapering |
| Weichholz & Gummi | Nicht empfohlen (Politur & Verstopfung) | Hochgradig optimal (schnell, kostengünstig) | Hochgradig optimal (sauberer Kaltsschnitt) |
Präzisions-2D-Profiliermaschinen: Vimfun SVI Serie
Um Konturen im Mikrometerbereich bei anspruchsvollen technischen Materialien zu erzielen, wählen Sie eine Maschinenplattform, die für strukturelle Steifigkeit und dynamische Spannungsstabilität ausgelegt ist. Vimfun (hergestellt von Zhengzhou Shine Smart Equipment Ltd.bietet eine bewährte Produktlinie von 2D-Profilschneidemaschinen:
- Vimfun SVI 80-80: Präzisions-2D-Konturschneidsäge mit einem Bearbeitungsbereich von 800 × 800 mm [待确认], ideal für Graphitelektroden, Keramikprototypen und optische Glasrohlinge.
- Vimfun SVI 250-80: Schwerlast-Diamantdrahtsäge im ultra-großen 2D-Format, entwickelt für das Trennen und Profilieren von massiven Graphitblöcken und großen industriellen Verbundstrukturen.
Detaillierte Maschinenspezifikationen oder Muster-Schnitttests auf Ihrem proprietären Material finden Sie in unserem gesamten Sortiment an Profilschneid-Drahtsägen noch heute.
Häufig gestellte Fragen (FAQ)
Kann eine 2D-Profil-Drahtsäge scharfe Innenecken schneiden?
Ja. Da der Diamantdraht einen kreisförmigen Querschnitt mit einem ultradünnen Durchmesser (0,35–0,6 mm) hat, kann er interne Ecken mit einem Radius von nur 0,25–0,35 mm [待确认] bearbeiten, weit enger als herkömmliche CNC-Fräswerkzeuge.
Wird beim Konturieren von Graphit Kühlmittel benötigt?
Nein. Hochdichter Graphit wird überwiegend trocken geschnitten, um eine Kontamination der porösen Matrix des Materials zu vermeiden. Vimfun SVI-Maschinen verfügen über abgedichtete Schneidkammern mit integrierten Vakuumabsaugöffnungen, um feinen, luftgetragenen Graphitstaub sofort abzuführen.
Kann eine 2D-Profil-Drahtsäge Quarz- und Glasrohre bearbeiten?
Ja. Bei kontinuierlicher Spülung mit wasserbasiertem Kühlmittel schneiden 2D-Drahtsägen saubere Querschnitte und Längsprofile in Quarzglas- und Borosilikatrohre, ohne thermischen Schock zu verursachen oder dünne Wände zu zersplittern.