
Mıknatıs kesimi için yanlış soğutucu seçerseniz, bunu birkaç saat içinde anlarsınız. NdFeB üzerinde, su bazlı soğutucu, taze kesilmiş bir yüzeyi Nd(OH)₃ korozyonu ile griye çevirir. Ferrit üzerinde, yağ bazlı soğutucu, faydası olmaksızın filtreleme sisteminizi tıkayan bir çamur oluşturur - ferrit suda korozyona uğramaz. Ve SmCo üzerinde, hangisini kullandığınızın pek bir önemi yoktur, çünkü malzeme her ikisine de dayanıklıdır.
Binlerce mıknatıs kesme işini makinelerimizde gerçekleştirdik sonsuz elmas tel testereler her üç malzeme ailesinde de. Mıknatıs kesme soğutucu seçimi, yeni müşterilerimizden gördüğümüz önlenebilir kalite hatalarının en yaygın tek kaynağıdır - ve neden her malzemenin farklı tepki verdiğini anladığınızda düzeltilmesi en kolay olanıdır.
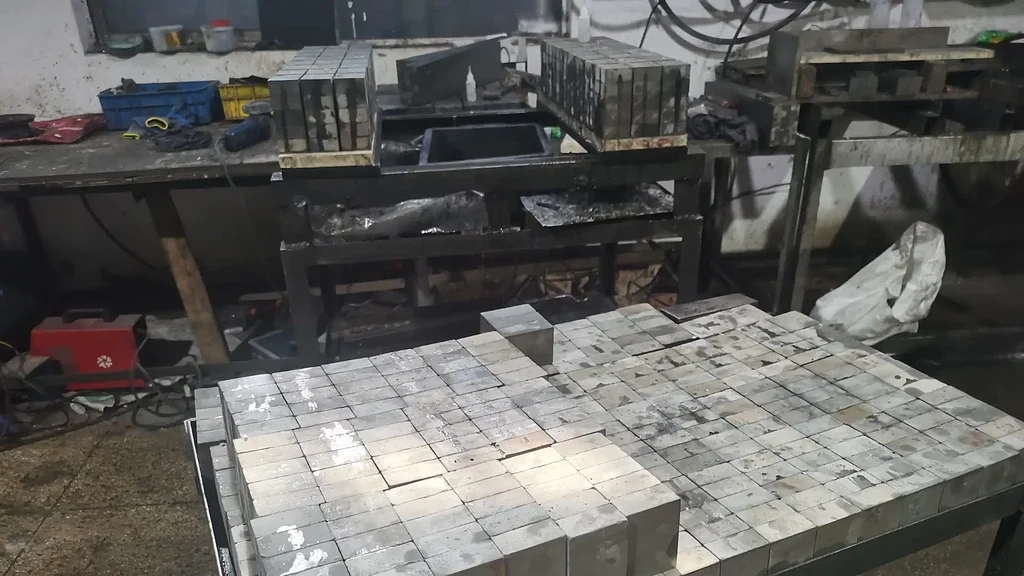
Mıknatıs Kesimi Sırasında Soğutucu Neden Önemlidir?
Elmas tel kesiminde soğutucu, malzemeye bağlı olarak öncelik sıralaması değişen dört işlev görür:
Yağlama. Tel üzerindeki elmas tanecikleri iş parçasına sürtünme yaratır. Soğutucu bu sürtünmeyi azaltır, bu da kesme kuvvetini düşürür, tel ömrünü uzatır ve yüzey kalitesini iyileştirir. Yağ bazlı soğutucular, su bazlı soğutuculara göre doğal olarak daha iyi yağlama özelliğine sahiptir - viskozite, yük altında bile tel ve iş parçası arasında ince bir film tutar.
Isı dağılımı. Elmas tel kesimi, taşlama veya bıçaklı kesimden daha az ısı üretir, ancak sıfır değildir. Her tanecik temas noktasındaki lokalize sıcaklık anlık olarak 100–200 °C'ye ulaşabilir. Soğutucu bu ısıyı emer ve uzaklaştırır. Suyun özgül ısı kapasitesi, madeni yağın yaklaşık 2 katıdır (4,18'e karşılık ~2,0 J/g·K), bu nedenle soğutma konusunda objektif olarak daha iyidir. Çoğu mıknatıs kesimi için bu avantaj teoriktir - ısı üretimi yeterince düşüktür ki her iki tür de işe yarar. Ancak daha yüksek besleme hızlarında kalın kesitlerde (40 mm üzeri), su bazlı soğutucu kesme bölgesini fark edilir derecede daha serin tutar.
Talaş tahliyesi. Tel, soğutucuyu kesme boşluğundan geçirerek talaş parçacıklarını temizler. Talaş boşlukta birikirse, gevşek parçacıklar tel tarafından yeniden kesilir, kesilen yüzeyi çizer ve tel aşınmasını hızlandırır. Düşük viskoziteli soğutucular (su bazlı), dar boşluklardan daha etkili bir şekilde akar. Yüksek viskoziteli soğutucular (yağ bazlı), parçacıklar sürüklendikten sonra onları daha iyi taşır ancak dar boşluklara daha az kolay nüfuz eder.
Yüzey koruması. Malzeme kimyasının devreye girdiği yer burasıdır. NdFeB gibi reaktif malzemelerde, soğutucu kesim sırasında yeni açığa çıkan yüzeyin oksidasyonunu önlemelidir. Ferrit ve SmCo gibi kimyasal olarak kararlı malzemelerde bu işlev ilgisizdir. Bu tek faktör - yüzey koruması - soğutucu seçiminin neden evrensel değil de malzemeye bağlı olduğunu açıklar.
Hangi Mıknatıs Kesimi Soğutucusu Hangi Malzeme İçin?
Uygulama laboratuvarımızda kullandığımız karar matrisi şöyledir:
| Malzeme | Önerilen Soğutucu | Neden | Diğerini Kullanabilir misiniz? |
|---|---|---|---|
| NdFeB | Yağ bazlı (beyaz madeni yağ) | Nd açısından zengin tane sınırı fazı su ile reaksiyona girer → korozyon | Korozyon önleyici katkılı su bazlı (≥3%) mümkün ancak riskli |
| Ferrit | Su bazlı | Suya kimyasal olarak inert; daha iyi soğutma ve talaş tahliyesi | Yağ işe yarar ancak gereksiz çamur oluşturur |
| SmCo | Su bazlı veya yağ bazlı | Korozyona dayanıklı; her ikisi de işe yarar | Gerçek esneklik - diğer proses kısıtlamalarına göre seçim yapın |
Tablo basittir, ancak yanlış yapmanın sonuçları basit değildir.
NdFeB'de Su Soğutucu Kullanıldığında Ne Olur?
En sık gördüğümüz hata budur. Bir atölye, su bazlı soğutucu ile tüm gün ferrit veya silikon keser, ardından soğutucuyu değiştirmeden bir NdFeB işine geçer. Kesimler makineden çıktığında iyi görünür. Dört saat sonra, kesilen yüzeyler gridir.
Kimya basittir. Nd açısından zengin faz (tane sınırı boyunca yaklaşık Nd₇₀Cu₃₀ bileşimi) su ile reaksiyona girer:
Nd + 3H₂O → Nd(OH)₃ + 1,5H₂↑
Bu reaksiyon, yeni açığa çıkan yüzeylerde hemen başlar. İlk saat içinde görünür bir oksit/hidroksit tabakası oluşur. 24 saat içinde korozyon, tane sınırları boyunca 5-20 μm derinliğe kadar nüfuz eder ve taneler arası bağları zayıflatır. Kesimden sonra iyi görünen parçalar tebeşirli ve kırılgan hale gelir.
Reaksiyonun açığa çıkardığı hidrojen gazı, gözden kaçması kolay başka bir sorun yaratır. Kapalı bir soğutucu sisteminde, hidrojen kabarcıkları kesme bölgesinde birikir, soğutucu filmini bozar ve anlık kuru kesme koşulları yaratır. Bunu test kurulumlarımızdan birinde gördük - boşlukta küçük kabarcıklar fark edene kadar açıklayamadığımız aralıklı yüzey pürüzlülüğü sivrilmeleri. Yağa geçtik ve sorun ortadan kalktı.
NdFeB üzerinde su bazlı soğutucu kullanmak zorundaysanız (bazı tesisler yangın güvenliği veya çevre uyumluluğu için gerektirir), minimum %3% konsantrasyonda bir korozyon önleyici ekleyin. Sodyum nitrit bazlı önleyiciler işe yarar, ancak sonraki kaplama kimyanızla uyumluluğunu kontrol edin - bazı kaplama hatları nitrit kalıntısına duyarlıdır. Ve kesilen parçaları 30 dakika içinde yağ kaplamaya veya kurutmaya taşıyın. Daha uzun süre beklemek kumardır.
Neden Yağ Bazlı Soğutucu NdFeB İçin Standarttır
Beyaz madeni yağ (bazen sıvı parafin veya kesme yağı olarak adlandırılır), korozyon sorununu tamamen çözdüğü için NdFeB elmas tel kesimi için varsayılan seçenektir. Yağ filmi, taze kesilmiş yüzeye su ve oksijenin temasını engeller ve kesilen parçalar üzerindeki artık yağ tabakası, taşıma ve depolama sırasında geçici korozyon koruması sağlar.
NdFeB kesme yağı için tipik özellikler:
| Özellik | Tipik Aralık | Notlar |
|---|---|---|
| Viskozite (40 °C) | 5–15 mm²/s | Daha iyi boşluk nüfuzu için daha düşük viskozite |
| Parlama noktası | >150 °C | Sürekli çalışma için güvenlik marjı |
| Su içeriği | <0,1% | Kritik - eser miktarda su bile sorunlara neden olur |
| Katkı paketi | Paslanma önleyici, köpük önleyici | Standart kesme yağı katkı maddeleri |
Akış hızı viskoziteden daha önemlidir. Bizim SG20-R makinelerde, yağı 2–4 L/dak akış hızında, telin kesme boşluğuna girdiği noktaya yönlendirerek çalıştırırız. Amaç, kesim boyunca telin her iki tarafında sürekli bir yağ filmi oluşturmaktır. Tel geçtikten sonra kesme yüzeyinde kuru noktalar görürseniz — parlak yağla ıslanmış alanların aksine mat yamalar olarak görünür — akış hızını artırın veya nozül konumunu ayarlayın.
Zor yoldan öğrendiğimiz bir şey: yağ bazlı soğutucu zamanla bozulur. Kestiğinizde, ince NdFeB parçacıkları yağa birikir. Bu parçacıklar 10 μm altındadır ve kolayca çökmez. 2–3 haftalık sürekli kullanımdan sonra, parçacık yükü viskoziteyi artırır, soğutma verimliliğini azaltır ve tel aşınmasını hızlandıran grenli bir film oluşturur. Artık yüksek kullanım oranına sahip makinelerde yağı 2 haftada bir değiştiriyor ve çalışma sırasında sürekli olarak 5 μm kartuş filtre aracılığıyla filtreliyoruz.
Ferrit ve SmCo'da Su Bazlı Soğutucu Kullanabilir misiniz?
Evet — ve çoğu durumda kullanmalısınız.
Ferrit (SrFe₁₂O₁₉ / BaFe₁₂O₁₉) seramik bir oksittir. Zaten tamamen oksitlenmiştir. Su kimyasal olarak ona hiçbir şey yapmaz. Yağ kullanmak ferrit bir kayanın üzerine güneş kremi sürmek gibidir — teknik olarak zararsız ama anlamsızdır ve ihtiyacınız olmayan temizlik sorunları yaratır.
Ferrit kesimi için su bazlı soğutucu avantajları:
- Daha iyi ısı dağılımı (daha yüksek özgül ısı kapasitesi)
- Daha etkili talaş tahliyesi (daha düşük viskozite dar kesme boşluğuna daha iyi nüfuz eder)
- Daha kolay temizlik — ferrit talaşı suyla yıkanır; yağ bazlı talaş her şeye yapışır
- Daha düşük sarf malzemesi maliyeti — suyla çözünen kesme sıvısı konsantresi, tipik %5–10 seyreltme oranlarında galon başına yaklaşık 15–30 ABD Doları iken, özel kesme yağı galon başına 30–60 ABD Dolarıdır.
- Çevresel ve bertaraf avantajları — su bazlı sıvı atıklarının işlenmesi ve bertarafı daha basittir EPA yönergelerine göre
SmCo benzer şekilde korozyona dayanıklıdır, bu nedenle su bazlı soğutucu iyi çalışır. SmCo'da yağ kullandığımız tek senaryo, aynı makinenin hemen ardından NdFeB işleri için programlanmış olmasıdır — iki kez temizlemek ve değiştirmekten daha hızlıdır.

Birden Fazla Mıknatıs Malzemesi Keserken Soğutucuyu Nasıl Yönetmeli
Gerçek dünya mıknatıs kesme soğutucu zorluğu budur. Mıknatısları kesen çoğu atölye birden fazla malzeme ailesini işler. Sorun, soğutucu geçişlerinin nasıl ele alınacağıdır.
Senaryo 1: Malzemeye göre özel makineler. NdFeB ve ferrit/SmCo için ayrı makineleriniz varsa, NdFeB makinesinde yağ, diğerlerinde su bulundurun. Basit, değişiklik gerekmez.
Senaryo 2: Tek makine, birden fazla malzeme. İşte işlerin karıştığı yer burası.
Güvenli sıra şöyledir: önce ferrit/SmCo (su bazlı) → durulama → NdFeB (yağ bazlı).
Bu yönde gitmek işe yarar çünkü su bazlı bir sistemde kalan az miktarda yağın ferrit kesme kalitesi üzerinde minimum etkisi vardır. Ancak bir yağ sisteminde kalan az miktarda su, NdFeB yüzeylerine zarar verir.
Önerdiğimiz durulama prosedürü:
- Su bazlı soğutucuyu tanktan boşaltın
- Hatlardaki ve nozüllerdeki suyu yerinden çıkarmak için sisteme 1–2 litre yağ çalıştırın
- Çalışma alanını, kılavuz makaraları ve su damlalarının kalabileceği yüzeyleri silin
- Taze kesme yağı ile doldurun
- NdFeB iş parçasını yüklemeden önce pompayı 2 dakika çalıştırın
Ters yönde gitmek (NdFeB yağ → ferrit su) daha az risklidir ancak yine de durulama gerektirir. Su bazlı soğutucudaki yağ kalıntısı köpürmeye neden olur, soğutma verimliliğini azaltır ve ferrit kesme yüzeyinde aşağı akış yapıştırma işlemlerini engelleyen bir film oluşturabilir.
Uyarı: müşterilerimiz sudan yağa geçerken durulamayı “sadece bu seferlik” atladılar. Beş denemeden üçü iyi — NdFeB yüzeyi, kesimin ilk birkaç saniyesinden yeterli miktarda yağ alarak kendini korur. Beş denemeden ikisinde, hatlardaki artık su, yağ filmi oluşmadan kesme yüzeyiyle temas eder ve korozyon lekeleri oluşur. Üretim parçalarında bu riske değmez.
Mıknatıs Kesme Soğutucu Sıcaklığı Önemli mi?
Bir patent TDK Corporation (US6386948) özellikle mıknatıs kesimi için soğutucu sıcaklığı kontrolünü ele alır ve optimum sonuçlar için 20–35 °C önerir. Deneyimlerimize göre, soğutucu sıcaklığı mıknatısların elmas tel ile kesilmesi için ikincil bir faktördür — soğutucu tipi, akış hızı ve temizliğinden daha az önemlidir.
Bununla birlikte, sıcaklığın önemli olduğu senaryolar vardır:
İklim kontrollü olmayan atölyelerde yaz operasyonları. Ortam sıcaklığı soğutucuyu 35 °C'nin üzerine çıkarırsa, yağ viskozitesi düşer ve yağlama filmi incelir. Soğutma sistemi olmayan atölyelerde yaz aylarında tel aşınma oranında ölçülebilir artışlar gördük. Basit bir tank soğutucusu (500–1000 ABD Doları) bunu çözer.
Kışın soğuk başlangıç. Düşük sıcaklıklarda yağ viskozitesi artar, dar soğutucu nozüllerinden akışı azaltır. Makineniz gece boyunca ısıtılmayan bir atölyede 5 °C'de oturursa, kesimin ilk 10 dakikasında yetersiz soğutucu akışı olabilir. Yağı sirkülasyonla ısıtmak için kesmeye başlamadan önce pompayı 5 dakika çalıştırın.
Yüksek hacimli üretim. Günde 16+ saat yağ soğutucu ile çalışan makineler, kesme enerjisi ve pompa ısısından kaynaklanan kademeli sıcaklık artışı görür. Kontrol edilmezse, vardiya sonunda sıcaklıklar 45–50 °C'ye ulaşabilir. O noktada, soğutma verimliliği fark edilir derecede düşer. 25 ± 3 °C'yi koruyan devridaimli bir soğutucu, üretim ortamları için standarttır.
Su bazlı soğutucu için sıcaklık daha az bir sorundur çünkü suyun yüksek ısı kapasitesi daha iyi kendi kendini düzenler. Ancak soğuk bir ortamdaysanız, su bazlı konsantrenizin düşük sıcaklıklarda korozyon inhibitörü etkinliğini kaybedip kaybetmediğini kontrol edin — bazı formülasyonlar tam koruma sağlamak için minimum 15 °C gerektirir.
Soğutucu Filtrelemesi: Çoğu İnsanın Düşündüğünden Daha Önemli
Mıknatıs kesme soğutucu temizliği doğrudan üç şeyi etkiler: tel ömrü, yüzey kalitesi ve soğutucu ömrü. Ancak filtreleme, mıknatıs kesme düzeneklerinde en sık yetersiz belirtilen bileşendir.
Mıknatıs kesim talaşı incedir — tipik olarak 1–20 μm partiküller. Bu partiküller soğutma sıvısında askıda kalır ve kesim bölgesinden tekrar dolaşır. Elmas tel ile iş parçası arasından geçerken, gevşek aşındırıcı görevi görerek kesilen yüzeyde rastgele çizikler oluşturur ve elmas grit aşınmasını hızlandırır.
Yağ bazlı sistemler için (NdFeB):
NdFeB talaşı metaliktir ve demir içerir, bu nedenle manyetik ayırma mantıklı görünebilir. Ancak unutmayın - kesim sırasında boşluklar manyetize edilmez ve talaş çoğu manyetik ayırıcı tarafından verimli bir şekilde yakalanamayacak kadar incedir. Kombine bir yaklaşım öneriyoruz: büyük parçacıkları ve tel parçacıklarını yakalamak için kaba elek ön filtre (50 μm), ardından ince talaş için kartuş filtre (5–10 μm). Yüksek kullanım oranına sahip makinelerde kartuş filtreyi haftalık olarak değiştirin.
NdFeB'ye özgü bir sorun: talaş yağdaki nemle yavaş reaksiyona girerek hidrojen gazı üretir. Kapalı bir soğutma sıvısı tankında bu gaz birikir. Kapalı bir tankın kapağı patlatacak kadar basınç yaptığı bir durum yaşadık - tehlikeli değil, ama şaşırtıcı ve dağınık. Havalandırmalı bir tank kullanın veya bir havalandırma valfi takın.
Su bazlı sistemler için (ferrit/SmCo):
Ferrit talaşı seramiktir ve NdFeB metalik talaşından daha hızlı çökelir. Baffle'lı bir çökeltme tankı ilk aşama olarak iyi çalışır. Ardından 10–25 μm'de bir kağıt bant filtre veya torba filtre ile devam edin. Su bazlı sistemler, biyolojik büyüme için daha sık izleme gerektirir - bakteri ve algler sıcak, besin açısından zengin kesme sıvısında ürer. Sıvı üreticisinin tavsiyesine göre biyosit ekleyin ve pH'ı haftalık olarak kontrol edin (çoğu suda çözünen kesme sıvıları için hedef 8,5–9,5).
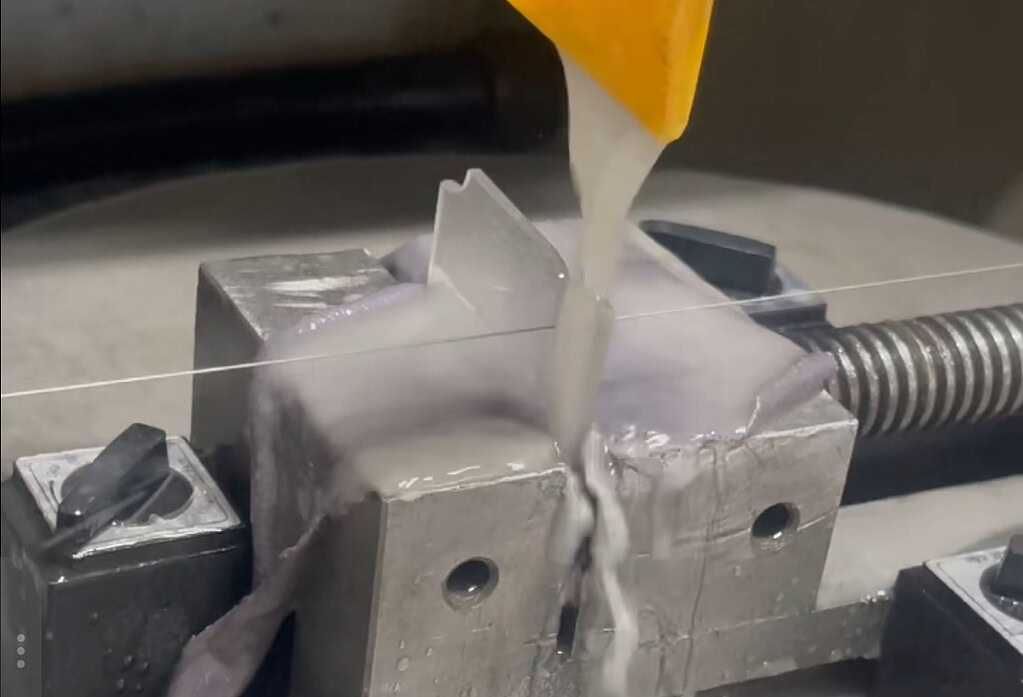
Mıknatıs Kesme Soğutma Sıvısı Sorunları ve Çözümleri
Gri veya rengi bozulmuş NdFeB yüzeyleri: Yağ soğutma sıvısında su kontaminasyonu. Soğutma sıvısı sistemindeki sızıntıları, tanktaki yoğuşmayı (nemli ortamlarda yaygındır) ve önceki bir ferrit çalışmasından kalan suyu kontrol edin. Boşaltın, durulayın ve taze yağ ile yeniden doldurun.
Su bazlı soğutma sıvısında köpürme: Genellikle önceki bir NdFeB çalışmasından kaynaklanan yağ kontaminasyonundan veya çok yüksek konsantrasyonda suda çözünen sıvı kullanılmasından kaynaklanır. Konsantrasyonu üreticinin önerilen aralığına (tipik olarak %5-8) düşürün. Gerekirse köpük kesici ekleyin.
Başka hiçbir parametre değişmeden zamanla artan yüzey pürüzlülüğü: Talaşla soğutma sıvısı kontaminasyonu. Filtre durumunu ve soğutma sıvısı parçacık yükünü kontrol edin. Soğutma sıvısı taze sıvıdan daha koyu görünüyorsa, değiştirilme zamanı gelmiş demektir.
Soğutma sıvısı kokusu (su bazlı): Bakteriyel büyüme. Sıvı bozulmuş. Boşaltın, tankı dezenfektanla temizleyin ve yeniden doldurun. Bu, sıcak ortamlarda ve makineler hafta sonları durgun sıvı ile boşta kaldığında daha hızlı olur. Boşta makinelerde bile günde 15 dakika pompayı çalıştırmak yardımcı olur.
Beklenenden daha kısa tel ömrü: Genellikle soğutma sıvısı ile ilgilidir. Akış hızını (soğutma sıvısı gerçekten kesme bölgesine ulaşıyor mu?), temizliği (talaş yükü yüksek mi?) ve konsantrasyonu (su bazlı için, çok mu seyreltik?) kontrol edin. Müşterilerin, gerçek sorunun oranında soğutma sıvısı akışını azaltan tıkanmış bir meme olduğu durumlarda teli suçladığını gördük.
Pratik Mıknatıs Kesme Soğutma Sıvısı Kurulum Önerileri
Mıknatıs kesme operasyonlarına başlayan bir atölye için önerilerimiz şunlardır:
Yalnızca NdFeB atölyesi: Yağ bazlı soğutma sıvısı sistemi. Beyaz madeni yağ, 40 °C'de 5–15 cSt viskozite. 5 μm kartuş filtreleme. Havalandırmalı tank. Yağı her 2 haftada bir veya parçacık yükü gözle görülür şekilde arttığında değiştirin. Tek bir makine günde 8 saat çalıştığında, tüketilebilir yağ için yılda yaklaşık 200-400 £ bütçe ayırın. SG20-R makine günde 8 saat çalışıyor.
Yalnızca ferrit atölyesi: Su bazlı soğutma sıvısı. Kaliteli suda çözünen kesme sıvısı %5-8 konsantrasyonda. 10–25 μm'de kağıt bant veya torba filtreleme. Önerildiği gibi biyosit. pH'ı haftalık olarak izleyin. Konsantre sıvı için yılda yaklaşık 100-200 £ bütçe ayırın.
Karışık malzeme atölyesi: Özel makineler çalıştırmaya mı yoksa değişiklikleri yönetmeye mi karar verin. Haftada toplam 20 saatin altında hacimler için, değişiklik ile tek bir makine genellikle ekonomiktir. Bunun üzerinde, makineleri ayırın. Yazılı bir değişiklik kontrol listesi bulundurun - birinin bir adımı atladığı tek zaman, NdFeB parçalarının paslandığı zamandır.
Sunuyoruz ücretsiz test kesimi soğutma sıvısı kurulumunu özel malzemeleriniz için gösterebileceğimiz yer - bize numune gönderin ve sizin tercih ettiğiniz soğutma sıvısı türüyle keselim, böylece hem kesme kalitesini hem de kesim sonrası yüzey durumunu değerlendirebilirsiniz.







