
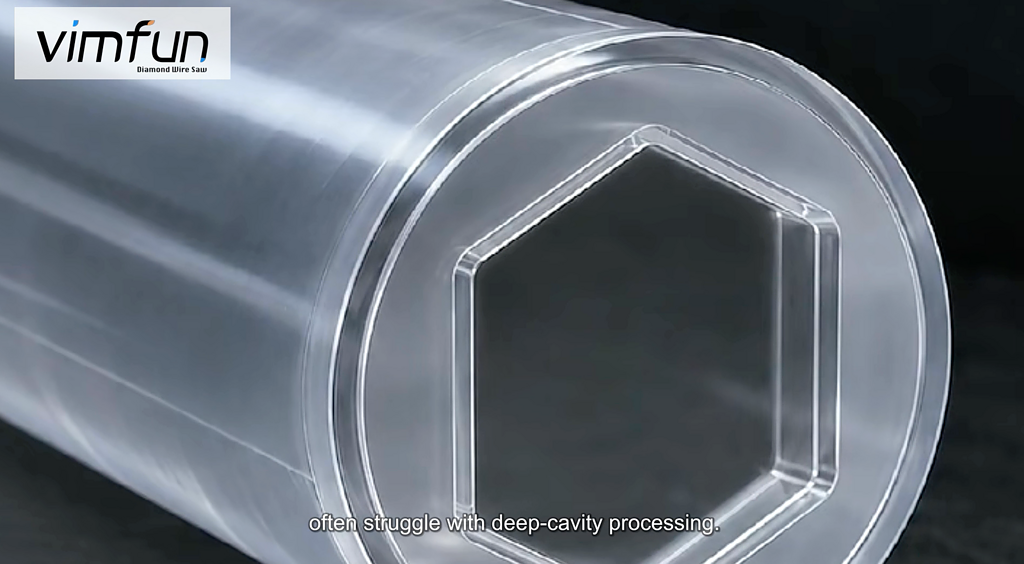
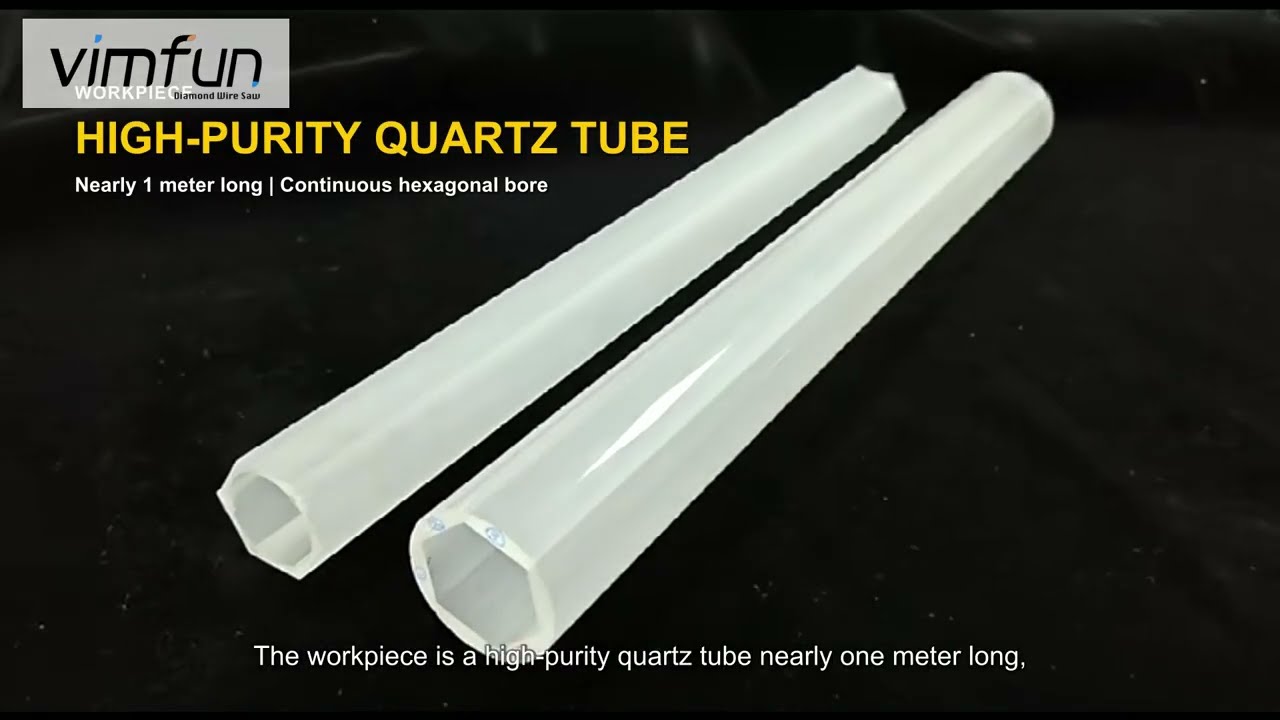
Neredeyse bir metre uzunluğunda, yüksek saflıkta bir kuvars tüp. Tüm uzunluk boyunca düz gitmesi gereken sürekli bir altıgen boşluk. En ufak mekanik gerilimde yontulan ve mikro çatlaklar oluşturan bir malzeme.
İlk bakışta bu basit bir kuvars tüp gibi görünüyor. Altıgen boşluk her şeyi değiştirir. Geleneksel iç taşlama, yontulmuş kenarlar ve mikro çatlaklar bırakmadan uzun, kırılgan bir kuvars tüpün derinliklerine ulaşamaz — bu nedenle bu ön kalıp elmas tel kesimine verildi.
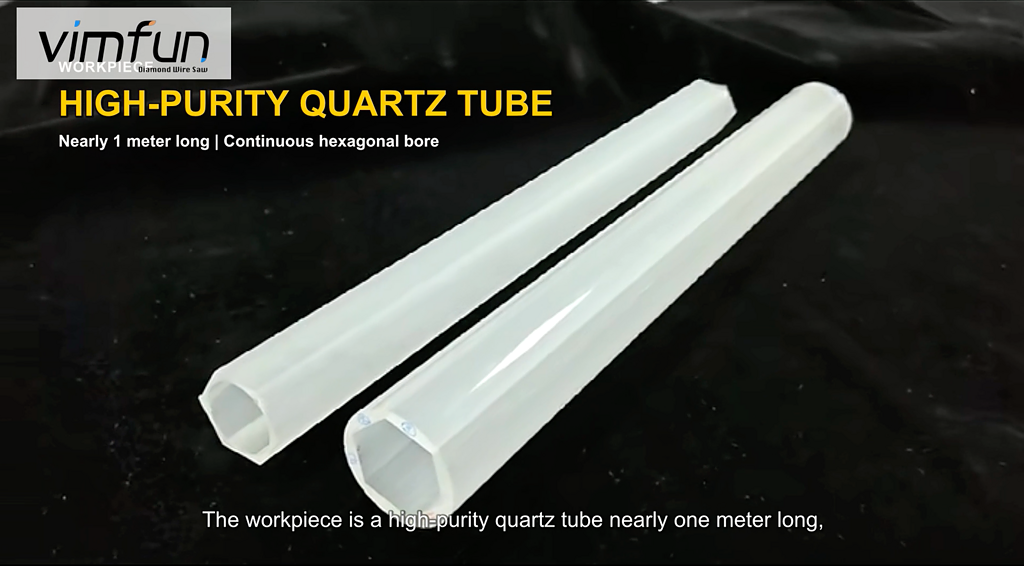
Uygulama: Fotonik Kristal Fiber Ön Kalıpları için Altıgen Boşluklar
İş parçası, aşağıdakilerde kullanılmak üzere tasarlanmış uzun, yüksek saflıkta bir kuvars tüptür özel optik fiberler, içi boş çekirdekli fiberler ve fotonik kristal fiberler (PCF). Bu gelişmiş fiberler, ışığın fiber boyunca nasıl yayıldığını yöneten son derece hassas iç geometriye — hava deliği dizileri ve yapılandırılmış kaplama desenlerine — bağlıdır.
Temiz, düz, sürekli bir altıgen iç profil, ön kalıbın sonraki fiber çekimi sırasında öngörülebilir şekilde istiflenmesini sağlar. Altıgen geometri dekoratif değildir — oradadır çünkü altı kat simetri, hava deliği dizileri için doğal paketleme yapısıdır birçok PCF tasarımında kullanılır. Tüp uzunluğu boyunca altıgen profildeki herhangi bir varyasyon, çekilen fiberin optik performansındaki varyasyona dönüşür.
Kesme işlemi aynı anda iki şeyi sağlamalıdır: tekdüze iç geometri ve uzun, kırılgan bir iş parçasının mekanik bütünlüğü. Her ikisi de aynı anda. Neredeyse bir metre uzunluk boyunca. Çoğu iç işleme yaklaşımı ikisini birden yapamaz.
Zorluk: Derin Oyuk + Kırılgan Malzeme + Uzun İş Parçası
Buradaki zorluk kuvarsın kendisi değil. Elmas tel testerelerde kuvars kesimi iyi geliştirilmiştir — genel malzeme davranışı için tel testere kesme genel bakışı kuvars, seramik ve optik cam genelinde.
Zorluk kombinasyondur:
| Kısıtlama | Neden Zor |
|---|---|
| Altıgen boşluk (yuvarlak değil) | Delme veya tornalama ile üretilemez |
| ~1 metre uzunluk | Takım sapması derinlikle birikir |
| Sürekli geçişli boşluk | Yeniden başlama noktası yok; profil uçtan uca tutarlı olmalı |
| Kırılgan yüksek saflıkta kuvars | Yanal kuvvete kolayca mikro çatlaklar oluşur |
| Gerekli boyutsal doğruluk | Altıgen düzden-düzde tolerans, fiber çekimini doğrudan etkiler |
| Hasar en aza indirme | Yüzey altı hasarı, fiber iletimini bozar |
Bu kısıtlamalar birbirleriyle savaşmaz — çarpılır. Bunlardan ikisini iyi idare eden bir yöntem hala üçüncüsünde başarısız olabilir.
Geleneksel Yöntemler Neden Sınırlarına Ulaşıyor
Genellikle önce iki yaklaşım denenir ve her ikisinin de bu geometri için bilinen hata modları vardır:
İç taşlama ve aşındırıcı işleme
Derin iç boşluklar için, taşlama takımının küçük (sığacak kadar), uzun (ulaşacak kadar) ve sert (sapmayı önleyecek kadar) olması gerekir — birbirine karşı savaşan üç özellik. Boşluk derinliği arttıkça, pratik sınırlar ortaya çıkar:
- Takım sapması — uzun, ince taşlama takımları kesme kuvveti altında esner, altıgen düzleri düzlemden saptırır
- Sınırlı işleme derinliği — talaş tahliyesi ve soğutucu beslemesi belirli bir derinliğin ötesinde bozulur
- Kenar yontulması gerilimin yoğunlaştığı altıgen köşelerde
- Mikro çatlak oluşumu biriken yanal kuvvetten, sonraki fiber çekimi sırasında yayılabilir
Alternatif yaklaşımlar, ek parçalar veya ara parçalar kullanarak
Bazı atölyeler, derin iç kesimi tamamen önler birleştirerek altıgen profili ayrı parçalardan — ek parçalar, ara parçalar, segmentli ön kalıplar. Bu, işleme sorununu çözer ancak yeni sorunlar yaratır:
- Ek montaj karmaşıklığı
- Birleştirme arayüzlerinde potansiyel boyutsal değişim
- Yüksek saflıkta uygulamalar için ek kirlilik riski
- Sonraki fiber çekme sırasında oluşan değişkenlik
Üst düzey PCF ön kalıpları için her iki yol da ideal değildir. İç taşlama yolu teknik olarak mümkündür ancak verimi sınırlıdır. Montaj yolu, değişkenlik sorununu işlemden çekmeye taşır, ki bu da onu koymak için yanlış yerdir.
Yaklaşım: Hassas Elmas Tel Kesimi
VIMFUN bu ön kalıbı bir dar-kesitli, düşük kuvvetli elmas tel işlemiyle kesti.
Elmas telin burada çalışmasının nedeni:
- Kesici alet, uzun rijit bir şaft değil, telin kendisidir — bu nedenle uzunluk, taşlama aletlerinde olduğu gibi sapmayı biriktirmez
- Kesme kuvveti, telin teması boyunca dağılır, aşındırıcı işlemden daha düşük birim alan başına mekanik gerilim Kontrollü, sürekli bir tel yolu, yeniden başlama izleri olmadan altıgen profili izleyebilir
- Yuvarlak kesimleri işleyen aynı kurulum, doğru fikstürlerle yuvarlak olmayan geometriler için yapılandırılabilir
- Kesme platformu hakkında tam arka plan için, sayfalarımıza bakın
elmas tel testere yapısı — kapalı döngü tel mimarisi, bu tür derin, sürekli profil kesimini uygulanabilir kılan şeydir. ve elektro kaplama elmas tel döngüsü İşlem Parametreleri (Modele Özel).
Yüksek saflıkta kuvars tüp, ~1000 mm uzunluk
| Parametre | Değer |
|---|---|
| İş parçası | Müşteri spesifikasyonu |
| Eritilmiş kuvars cam halka | Altıgen düz yüzeyden düz yüzeye boyut |
| 0,55–0,8 mm | Altıgen düz yüzeyden düz yüzeye boyut |
| Elmas tel çapı | 2–10 mm/dak (aralığın alt ucu) |
| Tel tipi | Elektro kaplama elmas tel döngüsü |
| Tel gerginliği | 150–200 N |
| Tel hızı | 30–60 m/s |
| İlerleme hızı | Makine platformu |
| Soğutucu | Beyaz mineral yağ |
| Yatay döner (tam metre iş parçaları için SH150-R / SH300-R) | Gösterilen değerler, VIMFUN'un yüksek saflıkta kuvars için standart işlem zarfını temsil eder ve birden fazla üretim çalışmasında doğrulanmıştır. Bu ön kalıp için ilerleme hızı, derin boşluk boyunca kararlılık lehine bilinçli bir tercih olarak aralığın alt ucunda yer aldı. Bkz. |
tel hızı, gerginliği ve ilerleme hızı bu parametrelerin nasıl etkileşimde bulunduğunu görmek için. ve tel gerginliği kalibrasyonu Sonuç: Tam Uzunluk Boyunca Profil Tutarlılığı.
Elmas tel yaklaşımı, uygulamanın ihtiyaç duyduğu iki özelliği aynı anda sağladı:
Profil tutarlılığı
- tam ~1 metre uzunluk boyunca — altıgen düz yüzeyler uçtan uca düzlemde kalır — aşındırıcı derin boşluklu işlemeye kıyasla altıgen köşelerde daha az yontulma, bastırılmış mikro çatlak oluşumu, daha düşük yüzey altı hasarı
- Minimal malzeme hasarı Montaj dikişi yok
- — delik, segmentlerden yığılmış değil, tek bir sürekli geometri olarak üretilir PCF ön kalıp üretimi için bu üç özellik doğrudan şunlara dönüşür:
daha öngörülebilir fiber çekme davranışı ve bitmiş fiberin optik performansında daha düşük değişkenlik . Müşteri artık montaj adımı değişkenliğini çekme fırınına taşımıyor.. Elmas Tel Neden Derin İç Profiller İçin Çalışır?.
Kuvvetin iş parçasına nasıl uygulandığına bağlıdır
. Aşındırıcı taşlama, kuvveti küçük bir alet ayak izine yoğunlaştırır. Elmas tel, kuvveti esnek bir kesme elemanı boyunca dağıtır. Derin bir boşluktaki kırılgan malzeme için, bu tek fark, mikro çatlakları temiz profillerden ayıran şeydir. Başka birkaç şeyin de doğru olması gerekir:. Soğutma ve talaş tahliyesi.
— uygun
- Soğutma ve talaş tahliyesi — uygun başka bir kritik faktördür. Aşırı ısınmayı önlemek ve sürtünmeyi azaltmak için etkili soğutma ve yağlama esastır, bu da seramik bileşenlerde termal hasara ve yüzey kusurlarına yol açabilir. Ancak, soğutucu ve yağlayıcının doğru dengesini bulmak zor olabilir, çünkü aşırı kullanım kirliliğe ve çevresel endişelere yol açabilirken, yetersiz kullanım zayıf kesme performansı ve artan takım aşınmasına neden olabilir. kesme bölgesi sıcaklığını tam metre boyunca sabit tutarak termal gerilim kaynaklı çatlamayı önler
- mekanik sağlığı gösterir. Bir çalışmanın başlangıcında olmayan gerginlik salınımları, gelişmekte olan sorunlara işaret eder — kılavuz tekerlek yatağı aşınması, tel izleme sorunları veya gerginlik sistemi kalibrasyon sapması. — uzun bir kesme yolu boyunca düzgün gerilim, altıgen düzlüklerin düzlem dışına kaymasını önler
- Kontrollü besleme hızı — düşük ilerleme hızı, çevrim süresini denge için takas eder; kırılgan malzemeler ve derin profiller için doğru takastır
Bu, seramikler, gelişmiş optik camlar ve tek kristaller için de geçerlidir — takım sertliğinden daha fazla kuvvet dağılımının önemli olduğu her yer. Parametre zarfları farklıdır. Temel mekanikler farklı değildir.
Sektörler ve Uygulamalar
Derin iç profiller için elmas tel kesimi, üreticilere şu alanlarda hizmet vermektedir:
- Fotonik — PCF, içi boş çekirdekli fiber, özel fiber öncül formları
- Optik fiber üretimi — öncül form şekillendirme ve boyutsal kontrol
- Yarı iletken malzemeler — wafer işleme için kuvars armatürleri ve bileşenleri
- Gelişmiş araştırma — lazer sistemleri ve ışın iletimi için özel geometriler
İç geometrisi geleneksel işleme ile temiz bir şekilde ulaşılamayan kuvars, seramik veya optik cam iş parçanız varsa, aynı yaklaşım geçerlidir. Sıkı boyutsal kısıtlamalara sahip seramiklerde ilgili bir durum için, lütfen bizim alümina seramik halka kesme vaka çalışmamıza.
Bunu Uygulamanız İçin Yapabilir miyiz?
Bunlardan herhangi biri uygulamanıza uyuyorsa, parça çiziminizi bize gönderin:
- İç profilli uzun iş parçaları (> 500 mm)
- Derin iç kesimler gerektiren kırılgan malzemeler (kuvars, gelişmiş seramikler, optik cam)
- Dairesel olmayan iç geometriler (altıgen, kare, özel şekiller)
- Yüzey altı hasarının bir kısıtlama olduğu fotonik, yarı iletken veya gelişmiş malzeme uygulamaları
İş parçası çiziminizi — malzeme, uzunluk, hedef iç profil ve tolerans gereksinimleri dahil — bize gönderin, 3 iş günü içinde bir işlem fizibilite değerlendirmesi sunacağız. Geometri zarfımız dahilindeyse, üretim takımına geçmeden önce doğrulama için tipik olarak bir numune parça çalıştırabiliriz.
VIMFUN, fotonik, optik fiber üretimi, yarı iletken malzemeler ve diğer ileri teknoloji endüstrilerindeki üreticilere yüksek hassasiyetli kesme çözümleriyle destek olmaya devam etmektedir.







