
Bahçıvanlık Üretiminde Kimsenin Bahsetmediği Sorun
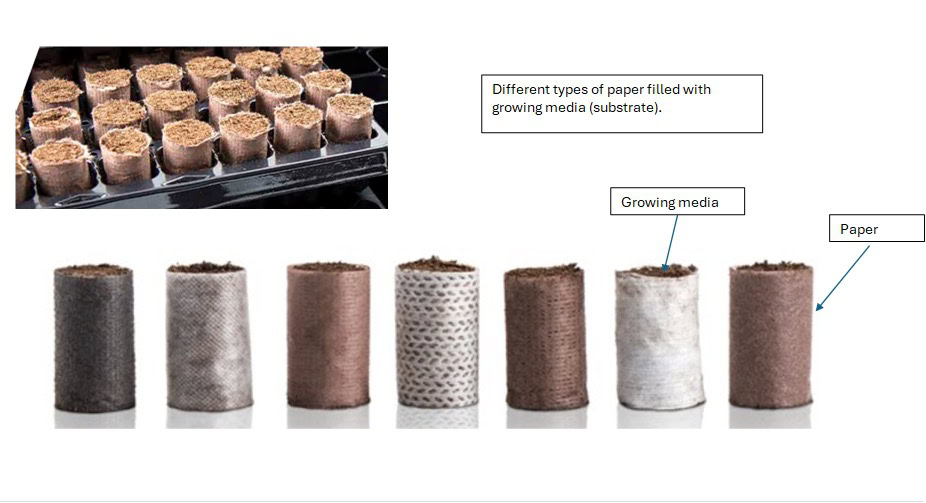
Fide fişi üretiyorsanız, Ellepot tarzı kağıt kılıflar, veya torf bazlı yetiştirme ortamları üretiyorsanız, kesme sorununu yakından biliyorsunuzdur. Sürekli bir kılıfınız var — dış katman kağıt, içinde yumuşak kompozit alt tabaka — ve bunu hızla, ürünün işe yaramasını sağlayan şeyi yok etmeden tek tip birimlere kesmeniz gerekiyor.
Alt tabaka karışımı tipik olarak torf, odun lifi, hindistan cevizi lifi, perlit ve ağaç kabuğu içerir — her birinin belirli bir rolü vardır su tutma, havalandırma ve kök gelişimi. Bütün olduğunda şeklini korur. Ancak yanlış kesme kuvveti uygularsanız, gözenek yapısı sıkışır. Kağıt kenarı yıpranır. Birim deforme olur ve satılamaz hale gelir.
Çoğu geleneksel kesme yöntemi bunun için tasarlanmamıştır. Farklı bir sorunu çözerler — sert malzemeleri hızlı kesmek. Yumuşak, yapılandırılmış kompozitler için, çözdüklerinden daha fazla sorun yaratırlar.
Geleneksel Yöntemler Neden Yetersiz Kalıyor
| Kesme Yöntemi | Mekanik Basınç | Oluşan Isı | Kenar Kalitesi | Yapı Korundu | Kağıt + Alt Tabanaka İçin Uygun |
|---|---|---|---|---|---|
| Döner bıçak | Yüksek | Orta | Yıpranma | Gözenekleri sıkıştırır | Zayıf |
| Sıcak tel / termal | Düşük | Çok yüksek | Erime kenarı | Organikleri yakar | Zayıf |
| Ultrasonik kesici | Orta | Düşük | Kabul edilebilir | Kısmi | Orta |
| Su jeti | Yüksek basınç | Yok | Değişken | Alt tabakayı doyurur | Zayıf |
| Sonsuz elmas tel testere | Vuruş değişikliklerine bağlı | İhmal edilebilir | Temiz, yıpranma yok | Tamamen korundu | Mükemmel |
Bu sorunların her biri şunlara yol açar: en yaygın seçenektir, ancak kesim sırasında önemli miktarda aşağı ve yan kuvvet uygularlar. Gevşek kompozit alt tabaka ile doldurulmuş kağıt kılıf için bu, sıkışmış kenarlar, deforme olmuş kesitler ve dağılmış döküntüler anlamına gelir. Üretim hızlarında, reddetme oranları hızla artar.
Sıcak tel kesimi basıncı önler ancak ısıyı getirir — torf ve hindistan cevizi lifi gibi organik malzemelerin yakınında isteyeceğiniz son şey. Kağıt yanar, alt tabaka kesim yakınında düzensiz kurur ve ürünün nem dengesi daha yetiştiriciye ulaşmadan bozulur. Bizim soğuk kesim ile ısı bazlı yöntemlerin termal analizi neden sıcaklığa duyarlı malzemelerin temelde farklı bir yaklaşım gerektirdiğini açıklar.
Su jeti nazik görünebilir, ancak su, önceden aşılanmış bir yetiştirme ortamının düşmanıdır. Kesim noktasındaki alt tabakayı doyurmak yapısını değiştirir ve kontaminasyona neden olabilir. Daha derin bir karşılaştırma için genel bakışımıza bakın su jeti kesimi ve elmas tel kesimi.
Sonsuz Elmas Tel Kesimi Nasıl Çalışır
Sonsuz (kapalı döngü) elmas tel testere, elmas aşındırıcı parçacıklarla gömülü tek bir sürekli tel döngüsü kullanır. İleri geri hareket eden karşılıklı testerelerin aksine, tel yüksek hızda sürekli olarak tek yönde çalışır. Bu, bizim sonsuz elmas tel testereler ve geleneksel kesme yöntemleri karşılaştırması.
Kesme eylemi saf aşındırmadır — binlerce mikroskobik elmas parçacığı her biri çok az miktarda malzeme kaldırır. Bıçak kamaşması, darbe kuvveti, sürtünmeden kaynaklanan ısı birikimi yoktur.
Yetiştirme ortamları için bu, üç özel nedenden dolayı önemlidir:
1. Kesme kuvveti sıfıra yakındır. Bu uygulama için kullanılan tel çapı tipik olarak 0,35–0,5 mm'dir. Tel üzerindeki gerilim 100–150 N'dur — sadece gergin tutmak ve düz kesmek için yeterlidir. Bunu, kilogramlarca mekanik kuvvetle bastıran döner bir bıçakla karşılaştırın.
2. Isı yok. Bu uygulama için tel hızı 15–40 m/s arasında çalışır. Bu hızlarda, herhangi bir tek noktadaki temas süresi mikrosaniyelerle ölçülür. Organik malzemeler — torf, ağaç kabuğu, hindistan cevizi lifi — kesimden kimyasal olarak değişmeden geçer.
3. Kanal (kesim genişliği) 0,35–0,5 mm kadar dardır. Kesim başına malzeme kaybı minimumdur. Yüksek değerli yetiştirme ortamı formülasyonları için bu, birim başına maliyeti doğrudan azaltır.
Yetiştirme Ortamları İçin Kesme Parametreleri
Aşağıdaki tablo, kağıt kılıf + alt tabaka kompozitlerini kesmek için referans parametrelerini göstermektedir. Nasıl yapıldığına dair tam bir teknik döküm için tel hızı, gerilim ve ilerleme hızı etkileşimi, özel kılavuzumuz değiş tokuşları ayrıntılı olarak ele almaktadır.
| Parametre | Önerilen Aralık | Notlar |
|---|---|---|
| Tel çapı | 0,35–0,5 mm | Daha ince tel = daha düşük kesme kuvveti |
| Tel gerginliği | 100–150 N | Düşük başlayın, tel bükülürse artırın |
| Tel hızı | 15–40 m/s | Sert malzeme uygulamalarından daha düşük |
| İlerleme hızı | 0,5–5 mm/dak | 0,5'ten başlayın, deneme kesimlerinden sonra artırın |
| Kertik kaybı | Kesim başına 0,35–0,5 mm | Minimum malzeme israfı |
| Kesim hassasiyeti | ±0,03 mm tolerans | Tam parti boyunca tutarlı |
| Soğutma yöntemi | Kuru kesim | Soğutucu yok — alt tabaka nemini korur |
| Tel ömrü | 7+ gün, günde 8 saat | Sert malzeme uygulamalarından daha uzun |
İlerleme hızıyla ilgili pratik bir not: İlk deneme kesimleri için düşük uçtan (0,5–1 mm/dak) başlayın. Alt tabaka yumuşaktır, bu nedenle tel hızla geçer — risk çok yavaş kesmek değil, kağıt katmanının temiz bir şekilde ayrılamayacağından daha hızlı kesmektir. Doğru dengeyi kurduktan sonra, işlem oldukça tekrarlanabilir.
Kuru kesim bu uygulama için standarttır. Soğutucu olmaması, işlem sırasında alt tabakaya nem girmemesi anlamına gelir — büyüme ortamınız önceden aşılanmışsa veya neme duyarlıysa anlamlı bir avantajdır.
Hangi Makine Yapılandırması Uygun
Ar-Ge ve küçük parti üretimi — Önerilen makine: Ürün 1: SG 20 Otomatik dilimleme teli testereleri SGI 20 (portal yapısı, maks. kesim boyutu 200×200×250 mm). Masaüstü ölçeğinde, dokunmatik ekran parametre ayarı, otomatik dilimleme döngüleri. Dilim kalınlığını ayarlayın, kesim sayısını ayarlayın ve çalışma tablası otomatik olarak ilerler.
Orta ila yüksek hacimli üretim — Önerilen makine: SV 60-60 veya SVI 60-60 (dikey yapı, maks. kesim boyutu 600×600×600 mm). Daha büyük iş parçası formatlarını işler ve kontur kesimini destekler. Hangi modelin ihtiyaçlarınıza uygun olduğundan emin değil misiniz? Bizim makine seçimi kılavuzumuz kararı adım adım ele alır.
| Uygulama Ölçeği | Önerilen Model | Maks. Kesim Boyutu | Otomatik Dilimleme | Kontur Kesimi |
|---|---|---|---|---|
| Ar-Ge / küçük parti | SG 20 / SGI 20 | 200×200×250 mm | Evet | Yalnızca SGI 20 |
| Orta–yüksek hacim | SV 60-60 / SVI 60-60 | 600×600×600 mm | Evet | Yalnızca SVI 60-60 |
Her iki makine ailesi de otomatik dilimleme döngülerini destekler. Hedef dilim kalınlığını ve kesim sayısını ayarlayın — çalışma tablası otomatik olarak ilerler ve parti tamamlanana kadar tekrarlanır. Operatörler müdahale olmadan 12 saatlik sürekli döngüler çalıştırır.
Kesim Yüzeyi Gerçekte Nasıl Görünüyor
Kağıt katmanı temiz kesilir — kenarda yırtılma, lif kopması yok. Büyütme altında, kesim yüzeyindeki kağıt lifleri çekilmek yerine kesilir. Kenar, herhangi bir son işlem gerektirmeden şeklini korur.
Alt tabaka kesiti herhangi bir sıkıştırma bölgesi göstermez. Perlit parçacıkları, kabuk parçaları ve lif yapıları kesim yüzeyine kadar sağlam kalır. Tıkanma boyunca hava ve suyun nasıl hareket ettiğini belirleyen gözenek ağı, kesim yüzeyinin 0,5 mm'si içinde bozulmamış durumdadır. Bir parti boyunca boyutsal tekrarlanabilirlik ±0,03 mm'dir.
Dikkate Değer Diğer Büyüme Ortamı Uygulamaları
Bir elmas tel testere tesisinizde bulunduğunda, aynı işlem mantığı, bahçecilik tedarik zincirindeki diğer malzemeler için de geçerlidir. Ana prensip — düşük kesme kuvveti, ısı yok, dar kerf — çoğu insanın beklediğinden daha geniş bir yumuşak ve yapılandırılmış kompozit yelpazesinde çalışır. Genel bakış için büyüme ortamı bileşenlerinin yapısal olarak nasıl etkileşimde bulunduğunu, gözenek bütünlüğünün neden önemli olduğunun mekaniği netleşir.
- Taş yünü / mineral yünü büyütme blokları — sert ama kırılgan, bıçakla kesildiğinde kenar ufalanmasına eğilimli. Elmas tel, lif kopması olmadan temiz yüzeyler sağlar.
- Köpük ve sünger çoğaltma ortamları — bıçakların kesmeden önce sıkışacağı kadar yumuşak. Kullandığımız aynı düşük kuvvet yaklaşımı PU yalıtım kesimi köpük bazlı yetiştirme ortamlarına doğrudan uygulanır.
- Hindistan cevizi lifi tuğlaları ve sıkıştırılmış turba blokları — talaş kaybının ve kenar kalitesinin ürün verimini doğrudan etkilediği yüksek değerli malzemeler. Yapısal koruma prensipleri, kullanılan prensiplere benzerdir gözenekli malzeme kesimi, kesim yüzeyinde iç yapının korunmasının birincil amaç olduğu yerlerde.
Özel Sleeve Formatınız Hakkında Bize Ulaşın
Yetiştirme ortamı ürünleri önemli ölçüde farklılık gösterir — sleeve çapı, alt tabaka yoğunluğu, kağıt ağırlığı, kesim anındaki nem içeriği. Bir formülasyon için mükemmel çalışan, başka bir formülasyon için küçük parametre ayarlamaları gerektirebilir.
Sunuyoruz nitelikli müşteriler için ücretsiz deneme kesimleri. Sleeve formatınızın bir örneğini bize gönderin, uygun makine konfigürasyonunda çalıştıralım, parametreleri belgeleyelim ve satın alma kararı vermeden önce kesim sonuçlarını sizinle paylaşalım.







