
Kesici elmas tel döngüsü bir anda arızalanmaz. Yavaş yavaş bozulur — tane tane, geçiş geçiş — kesme performansı işin gerektirdiği seviyenin altına düşene kadar. Zorluk, telin tam olarak ne zaman kopacağını tahmin etmek değil (bu da önemlidir). Gerçek zorluk, spesifikasyon dışı parçalar üretmeye başlamadan önce ne zaman değiştirileceğini bilmektir.
Grafit üzerinde bir döngü, günde 8 saat olmak üzere 7 gün çalışabilir ve son vardiyada bile temiz kesim yapabilir. Sinterlenmiş silisyum karbür üzerinde aynı döngü 3 günde bitebilir. Malzeme, parametreler, soğutucu, hatta makinenin ne kadar iyi hizalandığı — hepsi kesici elmas telin ömrüne etki eder. Bu makale, bir teli gerçekten neyin eskittiğini, neleri kontrol edebileceğinizi ve her döngüden en fazla değeri nasıl alacağınızı anlatmaktadır.
Elmas Tel Döngüsü Nasıl Eskir
Tel, metal bir bıçak gibi “körelmez”. Eş zamanlı olarak üç farklı aşınma mekanizması meydana gelir ve hangisinin baskın olduğu uygulamaya bağlıdır.
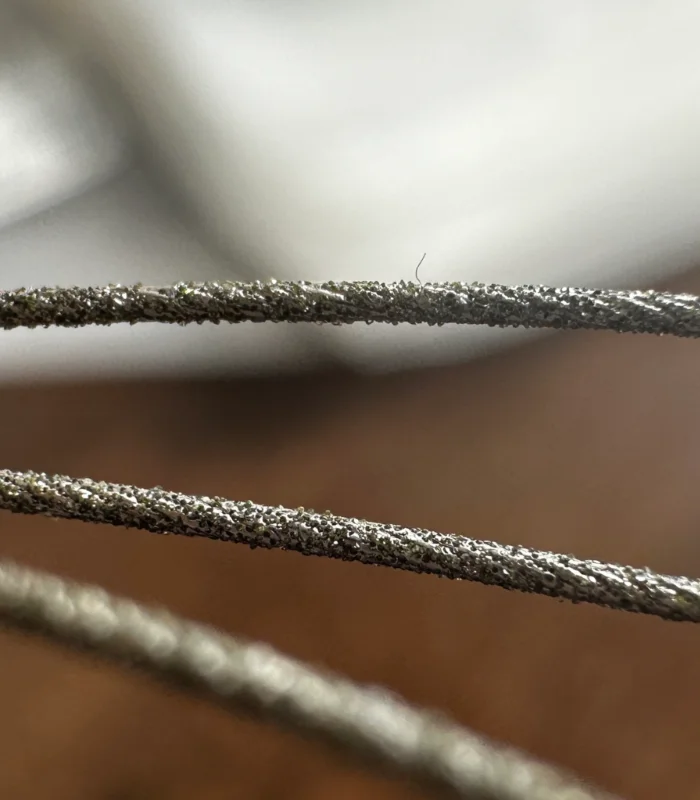
Tane Çıkması
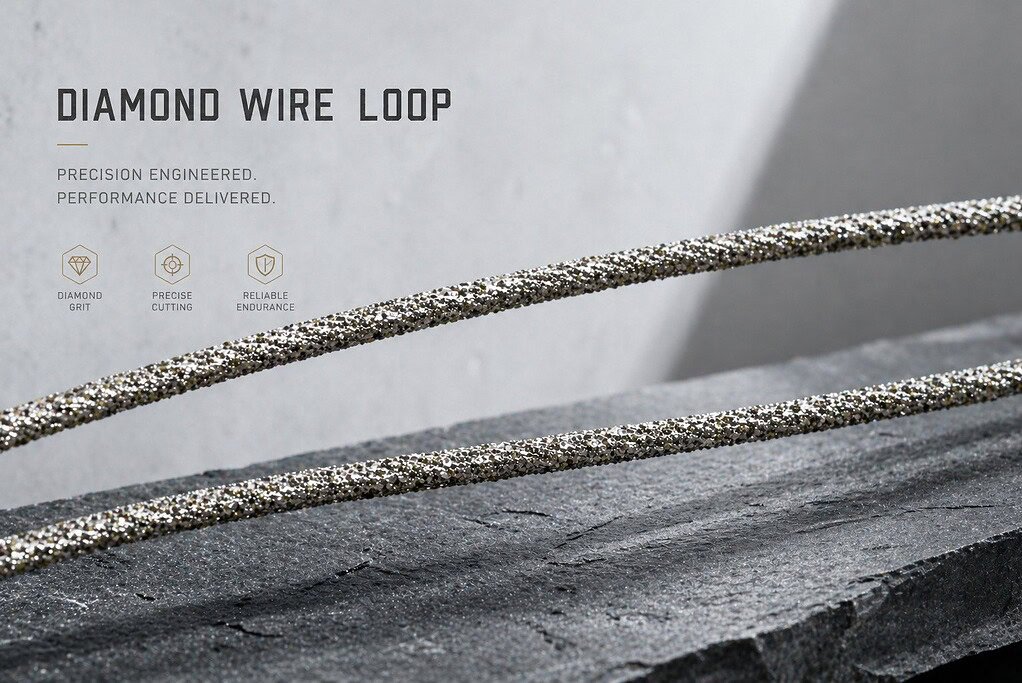
Bu, en yaygın kullanım ömrü sonu mekanizmasıdır elektrolizle kaplanmış elmas tel halkalar. Nikel bağlama tabakası, her elmas tanesini mekanik kavrama ile yerinde tutar — nikel, tanenin tabanını sarar ve onu sabitler. Zamanla, her tanedeki tekrarlanan darbe ve sürtünme kuvvetleri bu tutuşu gevşetir. Sonunda, tane serbest kalır ve düşer.
Tane çıkması başladığında hızlanır. Kalan tane sayısı azaldıkça, hayatta kalan her tane kesme yükünün daha yüksek bir payını taşır. Tane başına daha yüksek yük, kalan taneler üzerinde daha hızlı bağ yorgunluğuna neden olur. Tel, izlemiyorsanız beklediğinizden daha hızlı bir şekilde “hafif aşınmış”tan “kel” hale gelir.
Tane çıkma hızı, ne kestiğinize büyük ölçüde bağlıdır. Yüksek sertlik ve kırılma tokluğuna sahip malzemeler — sinterlenmiş alümina, SiC, safir — her tane temasında yüksek darbe kuvvetleri üretir. Tane daha hızlı çıkar. Gibi daha yumuşak malzemeler grafit ve yeşil seramikler çok daha düşük kuvvetler üretir, bu nedenle taneler daha uzun süre sabit kalır.
Tane Düzleşmesi
Tüm taneler çıkmaz. Bazıları bağlı kalır ancak kesme kenarlarını kaybeder. Elmas bilinen en sert malzemedir, ancak yine de aşınır — özellikle kesme işinin çoğunu yapan keskin noktalar ve kenarlar. Üzerine yapılan araştırmalar aşındırıcı tane aşınması elmas aletlerde doğrular ki sentetik elmas taneleri bile tekrarlanan temas gerilimi altında mikro geometrilerini giderek kaybeder. Kesme bölgesinden binlerce geçişten sonra, bu mikro özellikler yuvarlaklaşır.
Düzleşmiş bir tane kesmez — sürtünür. Verimli bir şekilde malzeme çıkarmadan sürtünme ve ısı üretir. Pratik etkisi, tel hala sağlam görünse ve bol miktarda tane kalmış olsa bile, besleme kuvvetinin artması (motor aynı besleme hızını korumak için daha çok çalışır) ve yüzey kalitesinin bozulmasıdır.
Bu aşınma modu kademeli ve öngörülebilirdir. Kesici elmas telin ömrünün, üretilen parça sayısına göre değil, çalışma saatleri ve günler olarak ölçülmesinin ana nedenidir — aşınma, sadece ürettiğiniz parça sayısıyla değil, çalışma süresiyle birikir.
Çekirdek Tel Yorgunluğu
Çelik çekirdek tel, çalışma gerilimini taşır ve kılavuz tekerlekler etrafında tekrarlanan bükülmelere maruz kalır. Döngünün her devri, teli her kılavuz tekerlekte tam bir bükülme döngüsünden geçirir. Tipik bir döngü uzunluğunda 60 m/s hızda, bu dakikada binlerce bükülme döngüsü anlamına gelir.
Çelik bunu sevmez. Yorgunluk çatlakları gerilim yoğunlaştırıcılarında — ek yeri konumu, çekirdek teldeki yüzey kusurları veya bağlama tabakasının düzensiz gerilim oluşturduğu noktalar — başlar. Bir çatlak başladığında, tel kopana kadar her döngüde yayılır.
Çekirdek tel yorgunluğu, kesme işleminden çok mekanik kurulumla ilgilidir. Daha yüksek gerilim yorgunluğu hızlandırır. Daha küçük kılavuz tekerlek çapları daha dar bükülme yarıçapları oluşturur, bu da döngü başına gerilimi artırır. Kötü Gerginlik sistemi. telin kılavuz tekerlekler üzerinde düzensiz izlemesine neden olabilir, bu da telin bir tarafında bükülme gerilimini yoğunlaştırır.
Ek yeri her zaman yorgunluk için zayıf noktadır. İyi yapılmış bir birleşime sahiptir bile taban telinden mikro yapı ve sertlik açısından biraz farklıdır. Bu süreksizlik bir gerilim yoğunlaştırıcı görevi görür. İyi ek yeri mühendisliği bunu en aza indirir, ancak asla tamamen ortadan kaldırmaz.
Kesici Elmas Tel Ömrünü Belirleyen Nedir
Kesilen Malzeme
Bu en büyük tek faktördür. İş parçası malzemesi ne kadar sert ve aşındırıcı olursa, tel ömrü o kadar kısa olur.
Vimfun'un operasyonel verilerine dayanarak:
- Grafit (izostatik/ince taneli): yaklaşık 7 gün, günde 8 saat. Grafit, elmasa göre yumuşaktır, düşük kesme kuvvetleri üretir ve kendi kendini yağlama özelliği sürtünmeyi azaltır. Bu, tel ömrü için en iyi senaryodur.
- Optik cam (BK7, K9): yaklaşık 5 gün, günde 8 saat. Cam serttir ancak temiz kırılır, tane başına nispeten düşük aşınma kuvvetleri üretir.
- Sinterlenmiş seramikler ve safir: 3-5 gün, belirli malzemeye ve parametrelere bağlı olarak. Bunlar tel için en zorlu malzemelerdir — yüksek sertlik, yüksek kırılma tokluğu, yüksek tane aşınması.
Bu zaman dilimleri içindeki gerçek kesim sayısı, kesim boyutlarına, besleme hızına ve döngü süresine bağlıdır. Günde 10 mm/dak hızla küçük optik cam boşlukları kesen bir atölye, günde 40-60 kesim elde edebilir. Günde 3 mm/dak hızla büyük kuvars silindirleri kesen bir atölye, günde 5-8 kesim elde edebilir. Günler bazında aynı tel ömrü, çok farklı kesim sayıları.
Tel Hızı
Daha yüksek tel hızı saniyede daha fazla tane teması anlamına gelir — daha fazla sürtünme olayı, bağlama tabakasının daha fazla termal döngüsü. Orta hızlarda (30-50 m/s), tel ömrü üzerindeki etkisi mütevazıdır. Yüksek hızlarda (60-80 m/s), etki önemli hale gelir, özellikle aşındırıcı malzemelerde.
Karşılığında, daha yüksek tel hızı yüzey kalitesini de iyileştirir ve kesme verimini artırabilir. Yani soru, hızın tel ömrünü kısaltıp kısaltmadığı değil — kısaltıyor — performanstaki artışın maliyete değip değmediğidir.
Yüzey kalitesinin öncelikli olduğu malzemeler (optik bileşenler, elektronik alt tabakalar) için, daha yüksek hızda çalışmak ve daha kısa tel ömrünü kabul etmek genellikle doğru ekonomik tercihtir. Yüzey kalitesinin daha az kritik olduğu malzemeler (grafit bloklar, yapısal seramikler) için, orta hız, çok fazla ödün vermeden tel ömrünü uzatır.
Tel Gerginliği
Gerginlik iki mekanizma aracılığıyla tel ömrünü etkiler. Birincisi, daha yüksek gerilim, çekirdek tel üzerinde daha yüksek statik stres anlamına gelir, bu da yorulma çatlağı büyümesini hızlandırır. İkincisi, daha yüksek gerilim teli iş parçasına daha sıkı çeker, her elmas taneciği üzerindeki normal kuvveti artırır ve hem çekilme hem de düzleşmeyi hızlandırır.
İyi bir performans için gereken gerilim kesme doğruluğu — düz kesimler, minimum incelme — genellikle tel ömrü için en iyisi olanla gerilim altındadır. Bu, bedava öğle yemeği olmayan gerçek bir ödünleşmedir: derin kesimlerde dar tolerans, tel ömrünü kısaltan yüksek gerilim gerektirir. Soru, bu ödünleşmeyi açıkça mı yönettiğiniz yoksa beklenmedik tel arızaları olarak mı keşfettiğinizdir.
Pratik rehberlik: gerilimi, doğruluk gereksinimlerinizi karşılayacak kadar yükseğe ayarlayın, ancak sadece sıkmak yerine düzgün bir şekilde kalibre edin. Bir düzgün kalibre edilmiş gerilim sistemi aşırı salım yapmayan, dalgalanma yapmayan bir sistemle karşılaştırıldığında ömrü uzatan tutarlı bir kuvvet sağlar.
İlerleme Hızı
Daha yüksek ilerleme hızı, birim zaman başına daha fazla kesme kuvveti anlamına gelir. Her elmas taneciği, bağ üzerindeki mekanik yükü artırarak geçiş başına daha fazla malzeme çıkarmak zorundadır. Tane çekilmesi hızlanır.
Ancak ilerleme hızı aynı zamanda verimi de belirler — saatte kaç parça. Muhafazakar ilerleme ile çalışmak tel ömrünü uzatır ancak çıktıyı azaltır. Ekonomik optimum her zaman en uzun tel ömrü değildir; bazen teli daha hızlı tüketmek ama günde daha fazla parça üretmek daha karlı olabilir.
Bu bir prensip değil, bir hesaplamadır. Tel maliyetine, makine saatlik ücretine, malzeme değerine ve parti büyüklüğüne bağlıdır. Özel durumunuz için sayıları çalıştırmanıza yardımcı olabiliriz.
Soğutucu Koşulu
Bu göz ardı edilenden daha fazla. Soğutucu kesme elmas telinin ömrünü doğrudan etkileyen üç şey yapar:
Yağlama. Tel ile kanal duvarları arasındaki sürtünmeyi azaltır. Daha az sürtünme, daha az ısı anlamına gelir, bu da bağ katmanındaki termal stresi azaltır. Taze, temiz soğutucu, filtre edilmeden haftalarca geri dönüştürülmüş soğutucudan daha iyi yağlar.
Kalıntı temizleme. Kesme bölgesinden talaşı dışarı taşır. Talaş kanalda kalırsa, tel taze malzemeyi kesmek yerine onu yeniden öğütür. Yeniden öğütme, faydalı malzeme kaldırmadan ısı ve mekanik yük üretir — tel ömrünü kısaltan saf israf.
Sıcaklık kontrolü. Tel ve iş parçasını sabit sıcaklıklarda tutar. Sıcaklık ani yükselmeleri nikel bağı zayıflatır ve kırılgan iş parçası malzemelerinde termal şoka neden olabilir.
Bakımı yapılmayan soğutma sıvısı — kirli, tıkanmış filtreler, düşük akış hızı, bozulmuş sıvı — tel ömrünü iyi bakımı yapılmış bir soğutma sıvısı sistemine kıyasla veya daha fazla azaltabilir. Kontrol edilmesi en ucuz değişken ve en çok göz ardı edilen değişkendir.
İstisna: grafit kuru kesilir. Grafit kendi yağlayıcısı olarak işlev görür ve sıvı soğutma sıvısı kesme kalıntılarıyla macun oluşturur. Kuru kesim için toz emme, soğutma sıvısı yönetiminin yerini alır — ve toz emme sistemini temiz tutmak da aynı derecede önemlidir.
Kılavuz Tekerlek Durumu
Kılavuz tekerlekler, teli döngü yolu boyunca büker. Aşınmış veya hasar görmüş kılavuz tekerlek olukları, tel ve tekerlek arasındaki temas geometrisini değiştirir. Bu, tel üzerinde lokalize stres noktaları oluşturarak yorgunluğu hızlandırabilir.
Ek olarak, kılavuz tekerlek yatağı aşınması, tel yoluna titreşim katar. Titreşim, telin yanal olarak salınmasına neden olur, bu da kesme yükünü aralıklı olarak artırıp azaltır. Bu düzensiz yükleme, hem tane çekilmesini hem de çekirdek tel yorgunluğunu hızlandırır.
Kılavuz tekerlekler de sarf malzemesidir — Vimfun kılavuz tekerleklerin yaklaşık 10 günlük bir teslim süresi vardır. Yedekleri stokta bulundurun ve sorunlara neden olacak görünür aşınmayı beklemek yerine planlanmış bir aralıkta değiştirin.
Tel Ömrünün Sona Erdiğini Gösteren İşaretler
Kesici bir elmas tel döngüsünü ne zaman değiştirmeniz gerektiğini bilmek, ömrünü uzatmayı bilmek kadar önemlidir. İşte güvenilir göstergeler:
Artan besleme motor akımı. Makineniz motor yükünü veya akımını gösteriyorsa, sabit besleme parametrelerinde kademeli bir yukarı eğilim izleyin. Bu, telin daha az verimli kesildiği ve besleme sisteminin programlanmış oranı korumak için daha zor çalıştığı anlamına gelir. Bu genellikle tespit edilebilen en erken işarettir.
Yükselen yüzey pürüzlülüğü. Parçalarınızın yüzey kalitesini (basit bir görsel inceleme veya dokunma karşılaştırmasıyla bile) ölçüyorsanız, daha pürüzlü yüzeylere doğru tutarlı bir eğilim, tane aşınmasını gösterir.
İşitsel değişiklikler. Yeni bir telin cam veya seramik kesmesi, pürüzsüz, tutarlı bir ses çıkarır. Aşınmış bir tel, aralıklı çınlama veya tik sesleri çıkarmaya başlar — yük altında çekilen bireysel tanelerin sesi. Bunu duyuyorsanız, tel son aşamasındadır.
Görünür kel noktalar. Tel üzerinde elmas kaplamanın eksik olduğu veya bariz şekilde inceldiği alanlar görebiliyorsanız, telin kullanışlı ömrü dolmuştur. Kopmasını beklemeyin.
Kesme süresi artışı. Daha önce 10 dakika süren aynı kesim, aynı parametrelerde şimdi 14 dakika sürüyorsa, tel aşınmıştır. Bazı operatörler besleme hızını artırarak telafi eder, ancak bu sadece kalan aşınmayı hızlandırır — yeni bir döngü zamanı gelmiştir.
Temel kural: tel performans düştüğünde değiştirin, koptuğunda değil. Kesim ortasında bir kopma, iş parçasına zarar verebilir, kılavuz tekerlekleri çizebilir ve zaman alıcı temizlik gerektirir. Gibi pahalı alt tabakalarda safir Otomatik dilimleme teli testereleri germanyum, tek bir hasarlı parça, bir düzine yedek telden daha pahalıya mal olabilir.
Kaliteden Ödün Vermeden Tel Ömrünü Uzatma Yolları
Elmas telin sonsuza kadar dayanmasını sağlamanın bir sırrı yoktur — tasarıma göre aşınan bir sarf malzemesidir. Ancak tel ömrünü gereksiz yere boşa harcamaktan kaçınmanın pratik yolları vardır:
Döngü tipini malzemeye göre eşleştirin. Bir elektro kaplı döngü sinterlenmiş SiC üzerinde, daha iyi talaş temizleme özelliğine sahip segment kaplı döngü eşit derecede iyi çalışacaksa, gerekenden daha hızlı aşınacaktır. Doğru döngü tipini seçmek en yüksek etkiye sahip karardır.
Aşırı germeyin. Doğruluk gereksiniminizi karşılayan minimum gerilimi kullanın. Aşırı gerilim, kesimi iyileştirmeden tel ömrünü kısaltır.
Soğutma sıvınızı koruyun. Düzenli olarak filtreleyin. Kesme bölgesine giden akış hızını kontrol edin. Kötü kokmaya başladığında değil, bir programa göre sıvıyı değiştirin. Kuru kesim uygulamaları için toz emme sistemini temiz ve işlevsel tutun.
Alıştırma süresine saygı gösterin. Yepyeni bir tel en agresif halindedir — keskin, yüksek maruziyetli kenarlara sahip yeni ortaya çıkan elmas taneleri. Bazı operatörler, en kırılgan tane uçlarının tam yük altında kopmak yerine doğal olarak aşınması için ilk birkaç kesimi biraz daha düşük besleme hızında çalıştırır. Bu, tel yüzeyinde daha düzgün bir aşınma deseni oluşturur ve genel ömrü uzatabilir.
Makineyi hizalı tutun. Hizalanmamış kılavuz tekerlekler, yorgunluğu hızlandıran düzensiz tel gerilimi oluşturur. Periyodik hizalama kontrolleri — özellikle yatak değişikliklerinden veya makine hareketlerinden sonra — tel ömrünü ve kesme kalitesini aynı anda korur. Prosedürler için hizalama ve kurulum kılavuzuna bakın.
Tel ömrü verilerini izleyin. Çalışma saatlerini, kesilen malzemeleri ve her tel değişiminin nedenini (performans düşüşü - kopma - planlanmış değişim) kaydedin. Zamanla, bu veriler her malzeme için teli ne zaman değiştirmeniz gerektiğini tam olarak söyler — hem erken değişimi (kullanılabilir teli boşa harcamak) hem de geç değişimi (iş parçası hasarı riski) ortadan kaldırır.
Tel Maliyeti Bağlamında
Tel, bir sarf malzemesi maliyetidir, ancak bir kesme elmas tel operasyonunda.
nadiren baskın maliyettir. Makine süresi, operatör süresi, malzeme değeri ve sonraki işlemler genellikle kesim başına tel maliyetini aşar.
Tel ekonomisine bakmanın doğru yolu “her döngüyü mümkün olduğunca uzun süre nasıl dayandırırım” değil, "iyi bir parça başına toplam maliyetim nedir?" Bazen tel için daha fazla harcamak (daha yüksek hızda çalıştırmak, premium döngüler kullanmak) toplam maliyeti düşürür çünkü daha az reddetmeyle vardiya başına daha fazla parça üretirsiniz.
Günlük üretim yapan ortamlar için tel, düzenli bir tedarik kalemidir. Vimfun tel üretim teslim süresi yaklaşık 7 gündür, bu nedenle en yaygın işleriniz için boyutlandırılmış 2-3 döngüden oluşan bir tampon stoğu bulundurmak üretim kesintilerini önler. Birden fazla malzeme kesen tesisler için, malzemeye özgü döngüleri stokta bulundurmak, "sadece bir iş için" uyumsuz bir döngü kullanma cazibesini önler — bu da genellikle düşük performansa ve erken tel aşınmasına neden olur. kesme parametreleri Tel seçiminin ve genel, bu kılavuzlar konuyu daha ayrıntılı olarak ele almaktadır.
İlgili Kesme Elmas Tel Kaynağı
İlgili işlem ayarları için lütfen bizim kesme elmas tel rehberimize bakın.







