
Her elmas tel kesme uygulaması dört sayıya iner: tel hızı, tel gerginliği, ilerleme hızı ve tel çapı. Bunları doğru yaparsanız işlem kendi kendine çalışır — temiz kesimler, tutarlı doğruluk, öngörülebilir tel ömrü. Yanlış yaparsanız, tel yakarsınız, iş parçalarını çatlatırsınız veya kurulumda önlenebilecek yüzey kalitesi sorunlarını saatlerce kovalamakla geçirirsiniz.
Bu makale, Vimfun makinelerinin en çok işlediği malzemeler için elmas tel kesme parametrelerini ortaya koymakta, dört değişkenin nasıl etkileşimde bulunduğunu açıklamaktadır ve yeni uygulamalarda bunları ayarlamak için pratik bir çerçeve sunmaktadır.
Dört Parametre
Malzemeye özel değerlere dalmadan önce, her parametrenin aslında neyi kontrol ettiğini anlamak faydalıdır. Hepsi birbirine bağlıdır, bu yüzden birini diğerlerini dikkate almadan değiştirmek genellikle çözdüğünden daha fazla sorun yaratır.
Tel Hızı (m/s)
Kesim bölgesinden geçen telin doğrusal hızı. Daha yüksek hız, saniyede daha fazla elmas tanesinin malzemeye temas etmesi anlamına gelir, bu da tane başına yükü azaltır ve genellikle yüzey kalitesini iyileştirir. Ancak daha yüksek hız, bağ katmanındaki termal döngüyü de artırır, bu da tel ömrünü kısaltır.
Vimfun makinelerindeki çalışma aralığı 80 m/s'ye kadar çıkar. Çoğu hassas kesim 30 ila 60 m/s arasında yapılır. Grafit, tele nazik olduğu için 70 m/s'ye kadar çıkarılabilir. Gözenekli metaller, kesim yüzeyine yakın kırılgan gözenek yapılarının zarar görmesini önlemek için düşük tutulur — 15 ila 40 m/s.
Hızın performansı nasıl etkilediğine dair ayrıntılı bir tartışma için, kılavuzumuza bakın elmas tel kesme hızı.
Tel Gerginliği (N)
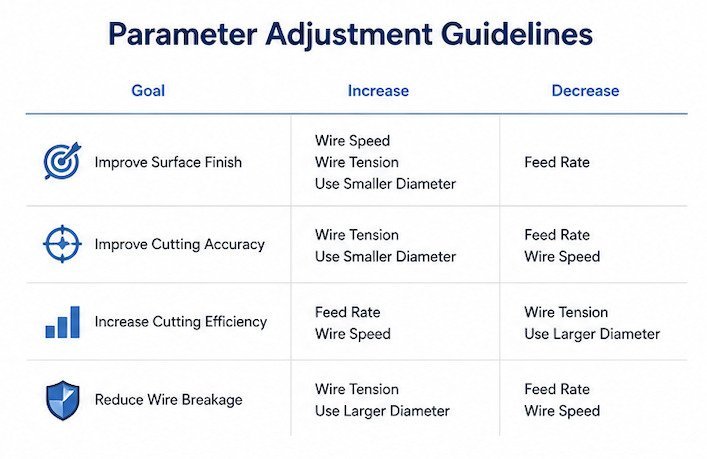
Tel döngü yolu boyunca uygulanan kuvvettir. Daha yüksek gerginlik teli daha düz çeker, bükülmeyi azaltır ve kesim doğruluğunu iyileştirir — özellikle desteksiz tel açıklığının uzun olduğu derin kesimlerde. Ancak daha yüksek gerginlik telin çekirdeğini de zorlar, yorgunluğu hızlandırır ve tel ömrünü kısaltır.
Tipik çalışma gerginliği, hassas uygulamalarda 100 N'den sert seramikler ve kuvars üzerinde 200 N'ye kadar değişir. Doğru gerginlik, telin kaldırabileceği maksimum değil, doğruluk gereksiniminizi karşılayan minimum değerdir.
Doğru kalibrasyon, sayının kendisinden daha önemlidir. iyi kalibre edilmiş bir gerginlik sistemi aşırı yükleme olmadan tutarlı kuvvet sağlar. Kötü kalibre edilmiş bir sistem, başlangıçta veya besleme devreye girdiğinde dalgalanır, ortalama gerginlik iyi görünse bile tel üzerinde yorgunluğu hızlandıran ani yükler oluşturur.
İlerleme Hızı (mm/dak)
İş parçasının tele ne kadar hızlı hareket ettiğidir. İlerleme hızı doğrudan verimi belirler — daha hızlı ilerleme, dakikada daha fazla malzeme kaldırılması anlamına gelir. Ancak aynı zamanda tel üzerindeki kesme kuvvetini de belirler, bu da bükülmeyi (ve dolayısıyla doğruluğu), yüzey kalitesini ve tel aşınmasını etkiler.
İlerleme hızının herhangi bir parametreye göre en geniş aralığı vardır. Grafit, yumuşak ve kendi kendini yağlayan olduğu için 50–100 mm/dak hızında çalıştırılabilir. NdFeB ve ferrit gibi manyetik malzemeler, sert ve kırılgan olmaları ve sıkı boyutsal gereksinimleri olması nedeniyle 1,5–3 mm/dak hızında çalıştırılır. Bu, aynı makine platformunda malzemeler arasında ilerleme hızında 30 kat fark anlamına gelir.
İlerleme hızı ile yüzey kalitesi arasındaki ilişki her zaman sezgisel değildir. İlerleme hızını azaltmak bir noktaya kadar yüzey kalitesini iyileştirir, ancak çok yavaş gitmek aslında sorunlara neden olabilir — tel kesim bölgesinde daha uzun süre kalır, üretken malzeme kaldırma olmadan sürtünme oluşturur, bu da iş parçasını ısıtır ve hassas malzemelerde termal hasara neden olabilir.
Tel Çapı (mm)
Tel kalınlığı elmas tel döngüsü. Bu, kesim başlamadan önce ayarlanır — iş sırasında değiştiremezsiniz. Tel çapı, kerf genişliğini (ve dolayısıyla malzeme israfını), tel sertliğini (bükülmeyi ve doğruluğu etkiler) ve tel dayanıklılığını (daha kalın tel aynı koşullar altında daha uzun süre dayanır) belirler.
Vimfun uygulamalarındaki aralık, hassas silikon ve manyetik malzeme dilimleme için 0,35 mm'den ağır grafit kesimi için 1,0 mm'ye kadar uzanır. Genel kural: uygulamanız için kabul edilebilir doğruluğu ve dayanıklılığı koruyan en ince teli kullanın. Daha ince tel malzeme tasarrufu sağlar (özellikle pahalı alt tabakalarda önemlidir germanyum ve safir), ancak daha dikkatli parametre kontrolü gerektirir.
Malzemeye Göre Parametreler
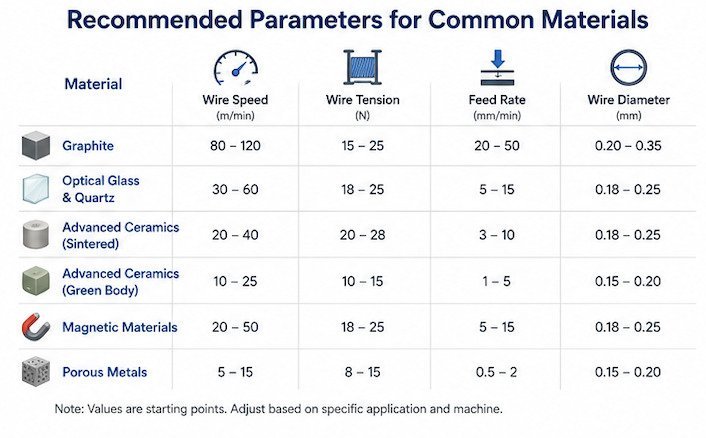
Bunlar, Vimfun'un uygulama mühendisliği verilerinden önerilen başlangıç parametreleridir. Bunlar, Vimfun sonsuz tel testerelerinde üretim ve Ar-Ge kesimi yoluyla geliştirilmiş, kanıtlanmış aralıklardır — teorik değerler değil.
Bunları başlangıç noktası olarak kullanın, ardından özel iş parçası geometrinize, tolerans gereksinimlerinize ve yüzey kalitesi hedeflerinize göre ince ayar yapın.
Grafit (İzostatik / İnce Taneli)
| Parametre | Aralık |
|---|---|
| Tel çapı | 0,6 – 1,0 mm |
| Tel gerginliği | 150 – 200 N |
| Tel hızı | 40 – 70 m/s |
| İlerleme hızı | 50 – 100 mm/dak |
| Soğutucu | Kuru kesim |
| Beklenen tel ömrü | ~7 gün (8 saat/gün) |
| Yüzey kalitesi | Düz, tekdüze, kenar yontulması yok |
| Önerilen makineler | SV60-60, SH60-60 |
Grafit elmas tel ile kesmek için en affedici malzemedir. Elmasa göre yumuşaktır, düşük kesme kuvvetleri üretir ve grafitin kendisi katı bir yağlayıcı görevi görür - soğutucu gerekmez veya istenmez. Sıvı soğutucu, ince grafit tozuyla karışarak macun oluşturur ve teli tıkar.
Yüksek ilerleme hızları, grafitin minimum kesme kuvvetiyle temiz bir şekilde kırılabilmesi nedeniyle mümkündür. Tel bükülmesi veya yüzey bozulması endişesi olmadan ilerlemeyi agresif bir şekilde zorlayabilirsiniz. Tel çapı daha büyük taraftadır (0,6–1,0 mm), çünkü grafit blokları büyük olma eğilimindedir ve grafit üzerindeki kanal kaybı nadiren bir maliyet endişesidir.
Dikkat edilmesi gereken ana şey: toz emme. Kalıntıları temizlemek için sıvı soğutucu olmadan, grafit tozu birikir ve elmas taneleri arasına sıkışabilir. Özellikle çok miktarda talaş üreten yüksek ilerlemeli kesimlerde toz toplama sisteminizin düzgün çalıştığından emin olun.
Büyük formatlı grafit uygulamaları için Vimfun, ayrıca ağır hizmet tipi özel makineler de sunmaktadır. SVI80-80.
Optik Cam (BK7 / K9)
| Parametre | Aralık |
|---|---|
| Tel çapı | 0,35 – 0,6 mm |
| Tel gerginliği | 100 – 140 N |
| Tel hızı | 30 – 60 m/s |
| İlerleme hızı | 2 – 10 mm/dak |
| Soğutucu | Beyaz mineral yağ |
| Beklenen tel ömrü | ~5 gün (8 saat/gün) |
| Yüzey kalitesi | Tel izi yok, görünür çatlak yok |
| Önerilen makineler | SG20, SG20-R, SGI20 |
Optik cam yüzey kalitesi ve kenar bütünlüğü arasında bir denge gerektirir. Buradaki öncelik genellikle çatlaksız bir yüzeydir ve yontulma olmaz - sonraki parlatma pürüzlülüğü iyileştirebilir, ancak kesim sırasında oluşan yüzey altı çatlaklarını gideremez.
Cam kırılgan olduğu ve aşırı kuvvet kesme girişinde çatlaklara neden olabileceği için gerilim orta düzeyde (100–140 N) tutulur. İlerleme hızı muhafazakar kalır - çoğu optik cam kalınlığında 10 mm/dak'nın ötesine geçmek, çıkış kenarında mikro yontulma riski oluşturur.
Beyaz mineral yağ soğutucu standarttır. Mükemmel kayganlık sağlar ve cam yüzeylerle reaksiyona girmez ve kalıntılar işlem sonrası kolayca temizlenir.
Deneyimlerimizden bir detay: kalın optik cam blokları (30 mm'den fazla) için ilerleme hızı aralığının alt ucundan başlayın ve kademeli olarak artırın. Derin kesimlerdeki daha uzun tel açıklığı bükülmeye daha yatkındır ve 200 mm'lik bir cam blokta bükülmeden kaynaklanan bir koniklik pahalı bir hatadır.
Kuvars (Eritilmiş / Kristal)
| Parametre | Aralık |
|---|---|
| Tel çapı | 0,55 – 0,8 mm |
| Tel gerginliği | 150 – 200 N |
| Tel hızı | 30 – 60 m/s |
| İlerleme hızı | 2 – 10 mm/dak |
| Soğutucu | Beyaz mineral yağ |
| Yüzey kalitesi | Zımpara benzeri yüzey, tel izi yok, kırılma yok |
| Önerilen makineler | SH60-R, SH100-R, SH150-R, SH300-R |
Kuvars çoğu optik camdan daha serttir ve telin düz kalması için daha yüksek gerilim gerektirir. İlerleme hızı aralığı cam ile benzerdir, ancak kuvarsın sertliği nedeniyle tane başına kesme kuvvetleri daha yüksektir. Tel aşınması camdan daha hızlıdır.
Daha büyük tel çapları (0,55–0,8 mm), kuvars iş parçalarının büyük olma eğiliminde olduğu (tüpler, silindirler, bloklar) ve daha uzun kesme açıklıklarının düzgünlüğü korumak için daha sert bir tele ihtiyaç duyduğu gerçeğini yansıtmaktadır. Kuvars tüpler ve silindirik şekiller için SH-R serisi döner makineler bu geometri için özel olarak tasarlanmıştır.
Kristal kuvars (eritilmiş kuvarsın aksine) yönlü özelliklere sahiptir - kesme özellikleri, hangi kristalografik yönde kestiğinize bağlı olarak değişir. Bu genellikle ilerleme kuvveti ve yüzey dokusunda hafif varyasyonlar olarak ortaya çıkar. Çoğu uygulama için endişelenmeniz gereken bir şey değildir, ancak hassas optik kuvars bileşenleri için en iyi yüzeyi veren yönelimi not etmek önemlidir.
İleri Seramikler (Alümina, Zirkonya, SiN, AlN)
| Parametre | Aralık |
|---|---|
| Tel çapı | 0,55 – 0,8 mm |
| Tel gerginliği | 150 – 200 N |
| Tel hızı | 30 – 60 m/s |
| İlerleme hızı | 2 – 10 mm/dak (sinterlenmiş) |
| Soğutucu | Su bazlı soğutucu veya beyaz mineral yağ |
| Yüzey kalitesi | Düz, makro yontulma yok, yüzey altı hasarı azaltılmış |
| Önerilen makineler | SH60-R (sinterlenmiş), SVI60-60 (yeşil gövdeler) |
Seramikler kesme elmas tel parametrelerinin en dikkatli şekilde ele alınması gereken yerlerdir, çünkü malzeme özellikleri işlem durumuna bağlı olarak önemli ölçüde değişir.
Sinterlenmiş seramikler tam yoğun, sert ve aşındırıcıdır. Araştırmalarda belgelendiği gibi ileri seramiklerin hassas işlenmesi, bu malzemeler kesilmesi en zor olanlar arasındadır - kesme kuvvetleri yüksektir, tel aşınması hızlıdır ve yüzey altı hasarı sürekli bir endişedir. Muhafazakar ilerleme hızı ve orta düzeyde tel hızı önceliklerdir. Çok zorlarsanız kenarlarda makro yontulma elde edersiniz. 2–10 mm/dak ilerleme aralığı geniştir çünkü yoğunluktaki alümina, tam yoğun zirkonyadan çok farklı keser.
Yeşil ve yarı sinterlenmiş seramikler çok daha yumuşak ve daha affedicidir. İlerleme hızı önemli ölçüde artırılabilir - bu malzemeler tebeşir kırılma tokluğuna sahiptir. Buradaki risk kesme hasarı değil, elleçleme hasarıdır - yeşil seramikler kırılgandır ve kesimden sonra kaba elleçleme parçaları yontabilir veya çatlattırabilir. Daha düşük gerilim, kesim sırasında yeşil gövdeyi kırabilecek kuvvetleri azaltmaya yardımcı olur.
Hem su bazlı hem de yağ bazlı soğutucular seramikler için çalışır. Su bazlı bazen tercih edilir çünkü yağ kalıntısı sonraki sinterleme sırasında sorunlara neden olabilir - tamamen çıkarılması gerekir ve gözenekli yeşil seramikler gözenek yapısına yağ emebilir.
Manyetik Malzemeler (Ferrit, NdFeB, SmCo)
| Parametre | Aralık |
|---|---|
| Tel çapı | 0,35 – 0,5 mm |
| Tel gerginliği | 100 – 150 N |
| Tel hızı | 30 – 60 m/s |
| İlerleme hızı | 1,5 – 3 mm/dak |
| Soğutucu | Su bazlı soğutucu veya beyaz mineral yağ |
| Yüzey kalitesi | Düz, minimum kenar yontulması, kararlı boyutsal doğruluk |
| Önerilen makineler | SG20, SG20-R |
Manyetik malzemelerin iki özel zorluğu vardır. Birincisi, kırılgandırlar - özellikle NdFeB, ilerleme hızı çok agresif olursa kenar yontulmasına eğilimlidir. Dar ilerleme aralığı (1,5–3 mm/dak), bu hassasiyeti yansıtır. İkincisi, manyetize talaş her şeye yapışır - tele, iş parçasına, makineye. Bu, referans yüzeylerde talaş birikirse kesim doğruluğunu iyileştirir ile etkileşime girebilir.
Daha ince tel (0,35–0,5 mm) standarttır çünkü manyetik malzeme bileşenleri genellikle küçüktür ve malzeme israfı önemlidir. Sertlikteki ödünleşme yönetilebilir çünkü iş parçaları tipik olarak küçüktür, böylece kesme derinlikleri kısa kalır.
Vimfun, manyetik malzeme işleme için özel makineler için isteğe bağlı manyetik kalkanlar sunar - bu, manyetize talaşı kontrol etmeye yardımcı olur ve kesimler arasındaki temizlik süresini azaltır.
Gözenekli Metal (Gözenekli Nikel)
| Parametre | Aralık |
|---|---|
| Tel çapı | 0,35 – 0,5 mm |
| Tel gerginliği | 100 – 150 N |
| Tel hızı | 15 – 40 m/s |
| İlerleme hızı | 5 – 5 mm/dak |
| Soğutucu | Kuru kesim veya hafif yağlama |
| Yüzey kalitesi | Gözenek yapısı korunmuş, stabil kalınlık |
Gözenekli metaller özel bir durumdur. Öncelik hız veya yüzey kalitesi değil, dahili gözenek yapısını korumaktır. Kesme parametreleri çok agresif olursa, kesme yüzeyine yakın gözenekler çöker ve malzemenin fonksiyonel özelliklerini (gözeneklilik, geçirgenlik, akış özellikleri) değiştirir.
Bu nedenle tel hızı aralığı alışılmadık derecede düşüktür (15–40 m/s) ve ilerleme hızı sadece 0,5 mm/dak ile başlar. Prensip, kesme gücü yerine kesme stabilitesidir - gözenek ağını sağlam bırakan nazik, kontrollü malzeme kaldırma.
Sıvı soğutucunun birbirine bağlı gözenek ağından çıkarılması zor olabileceğinden ve sıkışan soğutucu kalıntısı malzemenin amaçlanan uygulamasını engelleyebileceğinden, kuru kesim veya minimum yağlama kullanılır.
Safir ve Silikon
Safir ve silikon Vimfun makineleri için olgun uygulamalardır ancak kristal yönelimine, iş parçası boyutuna ve son kullanım gereksinimlerine büyük ölçüde bağlı olan daha özel parametre setlerine sahiptir.
Safir genellikle 0,5–0,65 mm tel çapı kullanır. Silikon 0,42–0,5 mm kullanır. Her ikisi de her özel uygulama için dikkatli parametre geliştirme gerektirir - iş parçası geometriniz ve tolerans gereksinimleriniz için özel olarak hazırlanmış öneriler için Vimfun uygulama mühendisliği ile iletişime geçin.
Parametreler Nasıl Etkileşir
Dört kesme elmas tel parametresi bağımsız çalışmaz. Birini değiştirmek, diğerleri için optimum ayarı kaydırır. İşte temel etkileşimler:
Tel hızı ↔ İlerleme hızı. Bu en önemli ilişkidir. Yüzey kalitesini ve tane yükünü belirleyen, yalnızca bu değerlerden biri değil, tel hızı ile ilerleme hızı oranıdır. Tel hızını ikiye katlamak ve ilerleme hızını ikiye katlamak, yüzey kalitesini değil, verimi değiştirir. Bizim hız kılavuzumuza bakın ayrıntılı bir açıklama için.
Gerilim ↔ İlerleme hızı. Daha yüksek ilerleme hızı teli daha sert iter, yaylanmayı artırır. Daha yüksek gerilim yaylanmayı engeller. Daha hızlı verim için ilerleme hızını artırırsanız, kesme düzlüğünü korumak için genellikle gerilimi artırmanız gerekir. Ancak daha fazla gerilim tel ömrünü kısaltır - bu nedenle hız, doğruluk ve tel maliyeti arasında üç yönlü bir ödünleşim vardır.
Tel çapı ↔ Gerilim. Daha ince telin kesit alanı daha azdır ve kopma mukavemeti daha düşüktür. Kalın tel ile aynı gerilime dayanamaz. Kanal kaybını azaltmak için 0,8 mm'den 0,5 mm'ye tel değiştirirseniz, gerilimi de azaltmanız gerekir - doğruluk sağlamak için ilerleme hızını azaltmanız gerekebilir. Parametreler basamaklıdır.
Tel çapı ↔ İlerleme hızı. Daha ince tel, aynı ilerleme kuvveti altında daha fazla sapar. Derin kesimlerde, telafi etmek için ilerleme hızı azaltılmazsa bu önemli bir koniklik oluşturabilir. Pratik kural: tel çapında küçülürken, ilerleme hızında da küçülün, en azından kesme profilinin toleransınızı karşıladığını doğrulamadığınız sürece.
Parametre Geliştirme Süreci
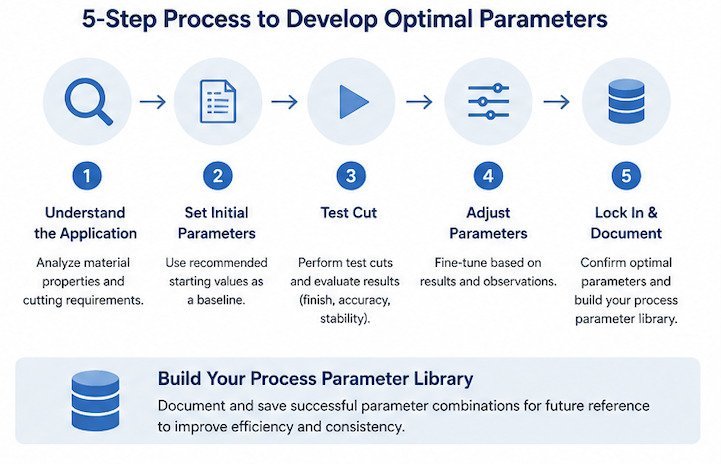
Yeni bir malzeme veya yeni bir uygulama için bu sıra yukarıda listelenen tüm malzemelerde güvenilir bir şekilde çalışır:
Adım 1: Tel çapını seçin kanal kaybı toleransı ve iş parçası değerine göre. Pahalı alt tabaka = daha ince tel. Toplu malzeme = dayanıklılık için daha kalın tel.
Adım 2: Gerilimi ayarlayın malzemeniz için önerilen aralığın ortasına. Maksimumdan başlamayın - doğruluk için gerekirse artırmak için yer bırakın.
Adım 3: Tel hızını 40 m/s olarak ayarlayın. Gözenekli metaller hariç (20 m/s'den başlayın) neredeyse tüm malzemeler için güvenli bir başlangıç noktasıdır.
Adım 4: İlerleme hızını düşük uçtan ayarlayın önerilen aralığın. Bir test kesimi yapın. Yüzey kalitesi, kenar yontulması ve koniklik için inceleyin.
Adım 5: Değişkenleri tek tek ayarlayın. Yüzey iyiyse ancak daha fazla verim istiyorsanız, ilerleme hızını küçük adımlarla artırın. Yüzey pürüzlüyse, tel hızını artırın veya ilerleme hızını azaltın. Kesim konikleşiyorsa, gerilimi artırın veya ilerleme hızını azaltın.
Adım 6: Her şeyi kaydedin. Tel hızı, gerilim, ilerleme hızı, tel çapı, malzeme, iş parçası boyutları, yüzey kalitesi sonucu, tel ömrü. Bu parametre kütüphanesi zamanla en değerli işlem varlığınız haline gelir.
Tüm süreç yeni bir malzeme için 3-5 test kesimi sürer. Bundan sonra, parametreler tekrarlanabilir ve üretime hazırdır.
Bu parametrelerin nasıl bağlandığına dair daha geniş bir bağlam için kesme elmas tel süreci, ana sayfamız eksiksiz bir genel bakış sunar.
İlgili Kesme Elmas Tel Kaynağı
Bu parametreler ana kesme elmas tel sürece doğrudan bağlanır.







