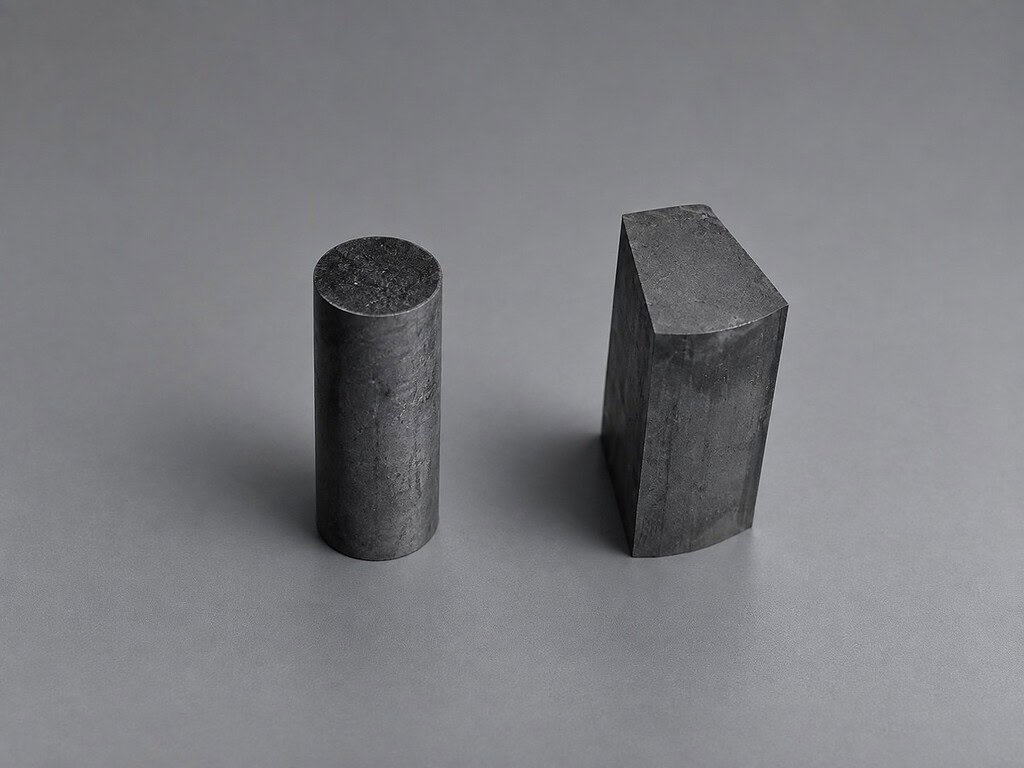
Bir Avrupa motor üreticisi bize iki adet NdFeB ham madde ve bir DXF dosyası gönderdi. Talep: çizime tam olarak uyan, yontulma olmayan ve yeniden işlem gerektirmeden doğrudan taşlamaya uygun bir yüzey kalitesine sahip özel kontur profillerinin kesilmesi. İşte olanlar budur.
Uygulama — Motor Tasarımı İçin Özel NdFeB Profilleri
Yüksek performanslı elektrik motorları dikdörtgen mıknatıslar kullanmaz. Akı yoğunluğunu en üst düzeye çıkarmak ve dişli torkunu en aza indirmek için rotor eğrisini takip eden yay segmentleri, hilal profilleri ve çok yüzlü poligonlar kullanırlar. Mıknatıs şekli hava boşluğu geometrisine ne kadar yakın olursa, motor o kadar iyi performans gösterir.
Standart düz kesimler sizi oraya götürmez.
NdFeB ham maddeleri tedarik edip bunları genel bir kesim hizmetine gönderiyorsanız, genellikle dikdörtgen dilimler alırsınız. Bu, basit uygulamalar için uygundur. Her mıknatıs geometrisinin belirli bir rotor tasarımına göre ayarlandığı çekiş motorları, servo sürücüler veya yüksek verimli jeneratörler için, aslında bir çizimi takip edebilen — sadece düz çizgiler halinde kesmeyen — bir makineye ihtiyacınız vardır.
Bu durumdaki müşteri tam olarak bu gereksinime sahipti. Ham maddeler zaten sinterlenmiş NdFeB idi ve hedeflenen profiller, geçişlerde geometrik hata oluşturmadan birden fazla düz kesimle yaklaşılamayan, dikdörtgen olmayan konturlardı. Sürekli yol kontur kesimi gerektiriyorlardı.
NdFeB özelliklerinin diğer manyetik malzemelerle kesimde nasıl karşılaştırıldığına dair bağlam için genel bakışımıza bakın ferrit ve SmCo mıknatıs kesimi.
Zorluk — NdFeB'yi Çizime Göre Kesmek
NdFeB sert ve kırılgandır. Sinterlenmiş kaliteler tipik olarak HRC 55–60 olarak ölçülür, sertlik açısından sertleştirilmiş takım çeliğine benzer, ancak tokluğunun neredeyse hiçbiri yoktur. Malzeme deforme olmak yerine kırılır. Bu kombinasyon — yüksek sertlik, düşük kırılma tokluğu — kesmeyi zorlaştıran ve kontur kesimini düz kesimden daha zor hale getiren şeydir.
NdFeB'de düz bir kesim zaten zordur. Telin, tel eğilmesini ve yüzey titremesini önlemek için tutarlı gerginliği ve hızı koruması gerekir. Şimdi aynı malzemenin içinden kavisli bir yol izlediğinizi hayal edin. Kesme yönü değiştikçe, telin temas açısı kayar. Hareket kontrol sistemi hassas bir şekilde telafi etmiyorsa, telden malzemeye temas geometrisinde bir değişiklik olur, bu da yüzey dalgalanması veya daha kötüsü, kesme kenarı boyunca mikro çatlaklar olarak ortaya çıkar.
Boyutsal tolerans gereksinimi ±0,05 mm idi — hava boşluğu tutarlılığının motor verimliliğini doğrudan etkilediği motor mıknatıs uygulamaları için tipiktir. Bu, herhangi bir sert malzeme için dar bir penceredir ve özellikle NdFeB içinden kavisli bir yol için, manuel kurulum veya yaklaşılan takım yollarına dayanan herhangi bir yaklaşımı dışlar.
Dikkate alınması gereken malzeme maliyeti de var. Sinterlenmiş NdFeB ham maddeleri — özellikle daha büyük boyutlarda veya yüksek dereceli alaşımlarda — ucuz değildir. Yüzde birkaçın üzerindeki hurda oranı ticari olarak kabul edilemez. Bu, ilk ham maddeyi makineye koymadan önce işlemin doğru olması gerektiği anlamına gelir, parametreleri öğrenirken üç reddi kestikten sonra değil.
Sıkı toleranslar, sert malzeme, pahalı ham maddeler. Bu koşullar altında kontur kesimi, bunun için tasarlanmış bir makine gerektirir.
VIMFUN SVI Testerede NdFeB Kontur Kesimi
VIMFUN SVI serisi, sürekli yol konturlamayı destekleyen bir CNC hareket kontrol sistemine sahip dikey oryantasyonlu bir elmas tel testeredir. Bu uygulama için pratik iş akışı basittir: müşterinin DXF dosyasını makinenin kontrol yazılımına aktarın, sistem kesme yolunu oluşturur ve testere bunu yürütür.
Bu basit görünür ve pratikte çoğunlukla öyledir. Arkasındaki mühendislik daha az basittir.
SVI'nin kontur kesme işlevi, X ve Y eksenlerini koordineli CNC kontrolü altında eşzamanlı olarak sürerek çalışır, böylece tel tek bir doğrusal eksen yerine DXF geometrisini takip eder. Tel hızı, gerginliği ve ilerleme hızı kontur boyunca, yön değişiklikleri sırasında bile korunur. Yüzey kalitesi için önemli olan kısım budur: bir eğri sırasında gerginlik düşerse, tel sapar ve kesim hedeflenen yoldan sapar.
Bu işteki NdFeB ham maddeleri için işlem parametreleri şunlardı:
| Parametre | Değer | Notlar |
|---|---|---|
| Tel hızı | 45 m/s | Tam kontur yolu boyunca tutarlı |
| Tel çapı | 35 mm | Kavisli yollarda talaş kaybı ve tel sertliğini dengeler |
| Tel gerginliği | Üç hedef de telden düz paralel yüzeyler, görünür kenar yontulması olmayan ve spesifikasyondan 0,03 mm dahilinde boyutsal sapma ile çıktı. A Parçası ve B Parçası arasındaki paylaşılan 0,4 mm kerf tuttu — her iki parça da her iki tarafı aşırı kesmeden 22,0 × 18,6 mm olarak çıktı. 1,5 mm'lik ince dilim en riskli kesimdi çünkü ince kesitler, tel kerfin sonlarında büküldüğü için kalınlık sapmasına eğilimlidir; beslemeyi 1,5 mm/dak'ya düşürmek ve tel gerilimini çalışma aralığının üst ucunda (o kesim için 140 N) tutmak, tolerans dahilinde kalmasını sağladı. | Kapalı döngü servo kontrol ile korunur |
| Soğutucu | Su bazlı kesme sıvısı | Sürekli akış |
Gerçek parametreler iş parçası kalitesine, geometrisine ve ham madde boyutlarına bağlıdır — üretim öncesi deneme kesimleri önerilir.
Bu iş için tel seçimi kullanıldı elmas tel döngüleri 0,35 mm çapında. Kavisli yollarda, tel sertliği düz kesimlerden daha önemlidir — tel, kesme yönü eğri boyunca değiştikçe yanal sapmaya direnmelidir, bu nedenle gerginlik kontrolü burada özellikle kritiktir.
Dürüst bir uyarı: kontur kesimi, aynı malzemedeki düz kesimden daha yavaştır. 30 mm'lik bir NdFeB ham maddesinden düz bir kesim, kaliteye bağlı olarak 10-20 dakika sürebilir. Aynı derinlikteki karmaşık bir kontur daha uzun sürer, çünkü koordineli eksen hareketi besleme hızı tavanına ek kısıtlamalar getirir. Üretim programınız düz kesim döngü sürelerini varsayarsa, ilk kontur işi beklenenden daha yavaş gelecektir. Bunu hesaba katın.
Diğer pratik gereksinim: bir DXF dosyasına ihtiyacınız var. Mıknatıs geometrisi yalnızca fiziksel bir numune veya elle çizilmiş bir eskiz olarak varsa, makinenin kullanabilmesi için birinin onu uygun bir çizime dönüştürmesi gerekir. Bu bir makine sınırlaması değildir — çizimden parçaya üretiminin doğasıdır.
Sonuçlar — NdFeB Kontur Kesimi Geometrisi ve Yüzey Kalitesi
Kesilen profiller, tam kontur uzunluğu boyunca ±0,05 mm içinde DXF geometrisine uyuyordu. Boyutsal sapma yok, kavisli bölümler boyunca hata birikimi yok. SVI'nin hareket kontrolü, besleme hızının doğal olarak daha düşük olduğu daha dar yarıçaplı bölümler de dahil olmak üzere, boyunca konumu korudu.
Kesilen yüzeylerde yüzey pürüzlülüğü Ra 0,4–0,8 μm olarak ölçüldü. Bu aralık, optimize edilmiş koşullar altında ince elmas tel ile kesilen NdFeB için tipiktir ve doğrudan taşlanabilir — müşterinin sonraki taşlama işlemi herhangi bir ön işlem veya ara alıştırma adımı gerektirmedi. Arnold Magnetics’e göre’ SmCo - NdFeB malzeme karşılaştırması, NdFeB'nin manyetik performansı sıcaklığa duyarlıdır — bu nedenle elmas tel kesiminin ısıdan etkilenen bölgeye sahip olmaması önemlidir. Kesim yüzeyinde yeniden şekillenmiş katman yok, lokalize manyetikleşme yok.
Giriş veya çıkış kenarlarında yontulma yok. Muayene altında yüzey altında çatlama görünmüyor. NdFeB'yi aşındırıcı tekerlekler veya EDM ile kesmeyi zorlaştıran kırılgan kırılma modu burada ortaya çıkmadı, çünkü elmas tel kesimi kesme kuvvetlerini düşük ve lokalize tutar. Vacuumschmelze’nin VACODYM NdFeB ürün yelpazesi , malzemenin mekanik strese duyarlılığını belgelemektedir — sinterlenmiş NdFeB'nin kırılma tokluğu yaklaşık 2–3 MPa·m^0,5'tir, bu da camla karşılaştırılabilir, bu nedenle kesim sırasındaki işlem kontrolü bu kadar önemlidir.
Yüzey kalitesi optimizasyonu hakkında daha fazla ayrıntı merak edenler için — özellikle tel parametrelerinin sert kırılgan malzemelerdeki yüzey kalitesiyle nasıl etkileşime girdiği — özel sayfamıza bakın yüzey kalitesi optimizasyonu.
Üretilen boşluklar, reddedilen olmadan, her biri iki adet bitmiş kontur parçası üretti. Boşluk maliyeti göz önüne alındığında, bu sonuç başarının gerçek ölçüsüydü. Bu parçalarda kontur kesimi, eşdeğer bir düz kesime göre parça başına yaklaşık –40 daha uzun sürdü — bu, geometri esnekliği için dürüst bir ödünleşmedir. Düz kesimlerle yaklaşılamayan özel bir profile ihtiyaç duyan bir müşteri için bu çevrim süresi primi doğru bir seçimdir. Basit dikdörtgen kesimler için düz kesim kurulumu daha hızlıdır ve kontur modunu kullanmaya gerek yoktur.
Çiziminizi Bize Gönderin
Kontur kesimi gerektiren NdFeB mıknatıs profilleriniz varsa — yay segmentleri, hilal şekilleri, çokgen geometriler veya dikdörtgen olmayan herhangi bir form — bize DXF dosyasını gönderin, geometrisini inceleyelim, SVI'mizin kesme zarfı dahilinde olup olmadığını onaylayalım ve tahmini parametrelerle bir kesme planı sunalım.
Karmaşık veya alışılmadık profiller için, tam bir üretim serisine başlamadan önce bir deneme kesimi yapabiliriz.
İletişim: daria@endlesswiresaw.com
NdFeB kontur kesim işlemini bu video gösteriminde de izleyebilirsiniz:

Düzenli olarak kestiğimiz sert ve egzotik malzemelerin daha geniş bir görünümü için şuraya bakın: kesme malzemeleri kılavuzumuza.