
Faraday rotatörleri için YIG veya GGG garnet kesiyorsanız, ihtiyacınız olan makine elmas tel testeredir — özellikle kapalı döngü tel gerginliği kontrolü ve hassas oryantasyon fikstürüne sahip bir tane. Standart dilimleme testereleri, optik sınıf garnet için çok fazla kanal kaybına ve çok fazla yüzey altı hasarına neden olur. Bu sayfa, hangi makinelerin çalıştığını, YIG ve GGG için nasıl yapılandırılacağını ve ilk kesimden itibaren hangi parametrelerin ayarlanacağını kapsar.
Faraday rotatör uygulamalarında garnet kesimi hakkında arka plan bilgisi için lütfen Faraday rotatör garnet kesimi genel bakışımıza bakın.
Garnet Kristali Kesme Makinesi Nedir?
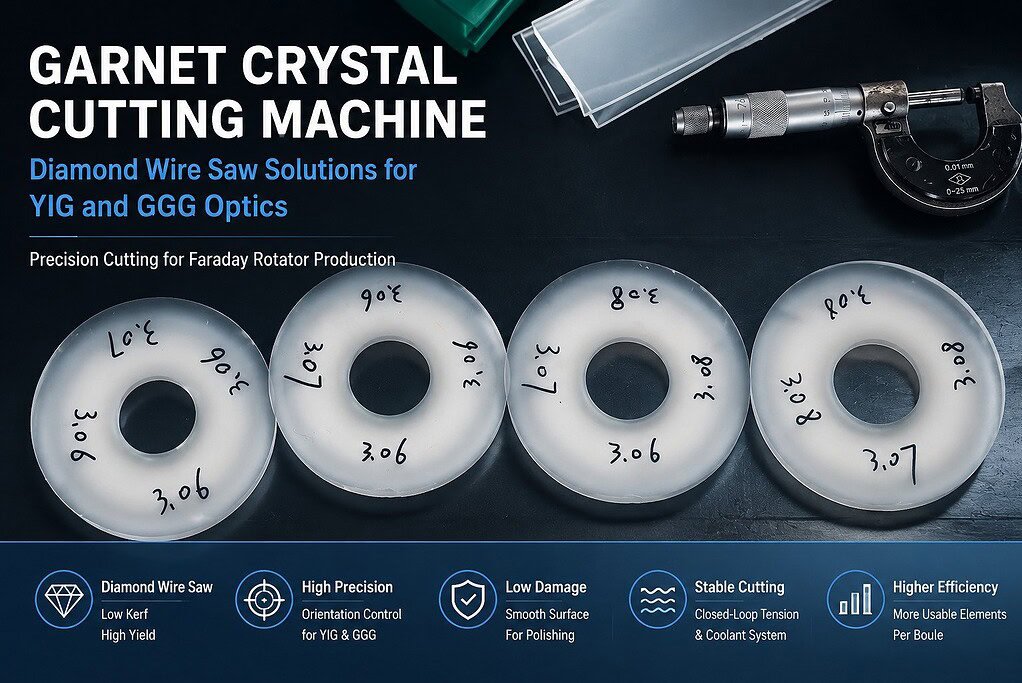
Garnet kristali kesme makinesi, YIG (itriyum demir granat) veya GGG (gadolinyum galyum granat) külçelerini optik sınıf boşluklara veya çubuklara dilimlemek üzere yapılandırılmış bir elmas tel testeredir. Genel amaçlı tel testereden temel farkı makine yapılandırmasıdır: tel çapı külçe boyutuna göre eşleştirilir (0,35–0,65 mm), düşük ilerleme hızı, kapalı döngü gerginlik kontrolü ve kesim boyunca kristalografik oryantasyonu koruyan bir fikstür sistemi.
Bu makineler tek bir ana işlevi yerine getirir: parlatmaya doğrudan giden elemanlara külçe malzemesini ayırmak, yüzey kalitesi ve oryantasyon doğruluğu o kadar yüksektir ki, parlatma aşaması yeniden işlem gerektirmeden nihai optik spesifikasyona ulaşabilir.
Hangi Garnet Kristali Kesme Makinesini Kullanmalısınız?
Cevap, malzemenize ve külçe boyutunuza bağlıdır:
| Uygulama | Önerilen Makine | Neden |
|---|---|---|
| Faraday rotatörleri için YIG çubukları (külçe Ø 20–50 mm) | SG20 | Kompakt tel yolu, ayarlanabilir gerginlik, oryantasyon fikstürü uyumlu |
| GGG altlık gofretleri (külçe Ø 50–100 mm) | SG40 | Daha geniş külçe kapasitesi, daha yüksek verim için çok noktalı kesim seçeneği |
| Karışık YIG + GGG üretimi | SG40 değiştirilebilir fikstürlerle | Tek platform, iki fikstür seti — donanım değişimi gerekmez |
Hem SG20 hem de SG40, aynı elmas tel döngü teknolojisini, aynı kapalı döngü gerginlik sistemini kullanır ve optik kristal kesimi için su bazlı soğutucu ile uyumludur. Fark, külçe çapı kapasitesi ve verim yapılandırmasıdır.
Şu anda garnet kesimi için bir ID (iç çap) testere kullanıyorsanız ve yüksek hurda oranları veya oryantasyon sapması yaşıyorsanız, SG20'ye geçmek en doğrudan çözümdür — aşağıdaki karşılaştırma bölümüne bakın.
Elmas Tel Testere - ID Testereye Karşı: Hangisi Garneti Daha İyi Keser?
Garnet için ID testereden elmas tel testereye geçen çoğu operasyon, iki sorun nedeniyle bunu yapar: kanal kaybı ve hurda oranı. İşte iki teknolojinin önemli metriklerde nasıl karşılaştırıldığı:
| Parametre | Elmas Tel Testere | ID Testere |
|---|---|---|
| Kesme genişliği | 0,35–0,65 mm | 0,8–1,5 mm |
| Yüzey altı hasarı | Daha Düşük — yalnızca aşındırıcı kaldırma | Daha Yüksek — bıçak esnemesi darbe yüklemesi ekler |
| Kesim sırasında oryantasyon sapması | Yok — telin saptıracak yanal sertliği yoktur | Mümkün — bıçak esnemesi kesim açısını değiştirebilir |
| Soğutucu erişimi | Tam tel uzunluğu boyunca sürekli | Bıçak giriş bölgesine sınırlı |
| YIG üzerinde hurda oranı | Parametreler doğru olduğunda düşük | Daha Yüksek — bıçak rezonansı ve esnemesi kenar kırılmalarına neden olur |
| 50 mm külçe başına kurtarılan elemanlar | ID testereye göre +1 ila +2 | Temel |
Kanal avantajı doğrudan: 50 mm'lik bir YIG külçesi 5 mm kalınlığında elemanlara dilimlendiğinde, kanal kaybını 1,2 mm'den (ID testere) 0,50 mm'ye (elmas tel) düşürmek, külçe başına bir ila iki ek eleman kurtarır. YIG malzeme maliyetinde, bu kurtarma bir üretim serisinde hızla artar.
Yüzey altı hasarı avantajı, parlatma verimini etkiler. ID testere bıçakları yük altında esner, bu da aşındırmaya ek olarak kesim yüzeyine darbe yüklemesine neden olur. Bu darbe hasarı, yalnızca aşındırmadan daha derine kristale uzanır — bu da parlatmadan önce daha fazla taşlama süresi ve nihai optik muayenede artık saçılma riskinin daha yüksek olması anlamına gelir.
Tel döngü yapılandırmasının kesim kalitesini nasıl etkilediği hakkında daha fazla ayrıntı için lütfen elmas tel döngüleri rehberimize bakın.
Garnet Kristali Kesme Makinesi Nasıl Yapılandırılır
konulu makalemize bakın.
Doğru makineye sahip olduğunuzda, dört parametre ilk kesimlerinizin spesifikasyona ulaşıp ulaşmayacağını veya yeniden işleme gidip gitmeyeceğini belirler.
| Tel Çapı | Külçe Tipi | Kanal Genişliği |
|---|---|---|
| YIG (Çap 20–40 mm, kısa çubuklar) | 0,35–0,50 mm | ~0,40–0,55 mm |
| YIG/GGG (Çap 40–75 mm) | 0,50–0,65 mm | ~0,55–0,70 mm |
| GGG (Çap 75–100 mm, altlık gofretleri) | 0,55–0,65 mm | ~0,60–0,70 mm |
YIG için ilk kez parametre oluşturuyorsanız 0,50 mm ile başlayın — bu, kesme kaybı ile tel kararlılığını dengeler; daha ince tel (0,35 mm) kesme kaybını azaltır ancak gerilim değişimine daha duyarlıdır; yalnızca temel parametreler onaylandıktan sonra oraya geçin.
Tel Gerilimi
Garnet için gerilimi düşük ila orta aralıkta tutun. Kesin değer makineye ve tel çapına özgüdür, ancak kural şudur: tel yolunu düz tutacak kadar yüksek gerilim, daha fazlası değil. Aşırı gerilim, kesme noktasındaki kristali zorlar ve {110} yarılma düzlemleri boyunca kırılmaya neden olur — YIG'de kesme ortasında parça kaybının en yaygın nedenidir.
Garnet için kapalı döngü gerilim kontrolü isteğe bağlı değildir. Manuel veya açık döngü gerilim sistemleri, tel hızlanması, makara geçişi veya tel takılmasından kaynaklanan anlık ani yükselmelere izin verir — bu, aksi takdirde temiz kesilen bir YIG parçasını çatlatmak için yeterlidir.
Gerilim kalibrasyon prosedürleri hakkında referans için, lütfen bu parametrelerin nasıl etkileşimde bulunduğunu görmek için. sayfamıza bakın.
İlerleme Hızı
İlerleme hızını aynı çaptaki silikon için kullanacağınızdan daha yavaş ayarlayın. YIG ve GGG, silikon oksit camından daha serttir ancak yarılma kırılmasına daha yatkındır. Pratik yöntem: yavaş başlayın, her kesimde 'luk artışlarla ilerleyin, kristal çıkışında ilk kenar yongasını görene kadar devam edin, ardından geri çekilin ve bu hızı kilitleyin.
Kristal çıkış yüzeyindeki yontulma — telin son malzeme kesrini kırdığı yer — garnet üzerindeki en yaygın ilerleme hızı arıza modudur. Kesimin son 0,5–1,0 mm'si için ilerleme hızını azaltmak, genel döngüyü önemli ölçüde yavaşlatmadan çoğu çıkış yontulmasını ortadan kaldırır.
Soğutucu
Sürekli akış halinde su bazlı soğutucu kullanın — kesinti yok. Garnet, termal gradyanlara duyarlıdır: kesintili soğutma, kesme yüzeyinde yerel ısınmaya neden olur ve bu da termal gerilim çatlakları oluşturur, özellikle daha uzun parçalarda. pH nötr formülasyon, asidik veya alkali soğutucu kimyasından kaynaklanan kristal yüzey saldırısını önler.
Soğutma sistemi kurulumu ve akış hızı kılavuzu için lütfen tel testere ile soğutma ve yağlama referansımıza bakın.
YIG ve GGG: Kurulumda Neler Değişir?
Aynı makine, farklı öncelikler. YIG ve GGG arasındaki ayarlamanız gerekenler şunlardır:
| Kurulum Parçası | YIG (Faraday Döndürücü) | GGG (Altlık Gofreti) |
|---|---|---|
| Fikstür tipi | Yönlendirme referans fikstürü — kristalografik eksen hizalamasını tutar | Standart gofret fikstürü — kütüğü tele dik tutar |
| Birincil kalite metriği | Optik eksen sapması (tipik olarak ≤ ±0,5°) | TTV (toplam kalınlık varyasyonu), gofretten gofrete |
| İlerleme hızı önceliği | Önce kalite — yavaş, tutarlı | Verimlilik — YIG'den daha hızlı çalışabilir |
| Kesim sonrası inceleme | Parlatma öncesi yönlendirme kontrolü | TTV ölçümü |
| Tel değiştirme sıklığı | Daha sık — YIG yüzey gereksinimleri daha sıkıdır | Standart aralık |
YIG ve GGG için ayrı makinelere ihtiyacınız yok. Ayrı fikstürlere ve makine kontrolöründe kaydedilmiş ayrı parametre setlerine ihtiyacınız var. Malzemeler arasında geçiş yaparken, fikstürü değiştirin, parametre setini yükleyin, bir yeterlilik kesimi yapın, inceleyin, ardından devam edin.
Garnet Kristal Kesme Makinesi: Doğru Yapılandırmayı Seçme
Birincil sorununuz yüksek hurda oranı ise mevcut YIG üretiminde:
Sorun neredeyse her zaman üç şeyden biridir — gerilim ani yükselmeleri parçaları çatlatıyor, çok yüksek ilerleme hızı çıkış yontulmasına neden oluyor veya soğutucu kesintisi termal çatlaklara neden oluyor. Kapalı döngü gerilim kontrollü bir SG20, parametreler doğru ayarlandığında her üçünü de çözer.
Birincil sorununuz kütük başına düşük verim ise (çok fazla kesim kesme kaybına gidiyor):
ID testereden tel testereye geçin. 0,35–0,50 mm tel çapındaki SG20, tipik bir ID testerede 0,8–1,5 mm'ye kıyasla 0,40–0,55 mm kesme kaybı sağlar. YIG malzemesinde, bu kesme kaybı azaltma, kütük başına kullanılabilir parça sayısını doğrudan artırır.
Hem YIG çubukları hem de GGG gofretleri kesmeniz gerekiyorsa üretim hacminde:
İki fikstür setine sahip SG40 her ikisini de halleder. Makinenin daha geniş boule kapasitesi, SG20'nin karşılayamadığı GGG alt tabaka çaplarını kapsarken, değiştirilebilir fikstür sistemi, donanım değişiklikleri olmadan aynı platformda YIG oryantasyon kritik kesimleri yapmanıza olanak tanır.
adresinden bizimle iletişime geçin levy@endlesswiresaw.com garnet kesim kurulumunuzu görüşmek üzere veya değerli taş kesme makineleri sayfamıza ilgili optik kristal uygulamaları için göz atın.
SSS
YIG garnet'in kesim sırasında çatlamasının en yaygın nedeni nedir?
Tel geriliminde ani yükselmeler. Gerilim, garnet'in {110} yarılma düzlemlerindeki gerilim eşiğini aştığında - telin takılması, makara geçişi veya ani besleme hızı değişikliğinden kaynaklanır - elemanlar kesim ortasında kırılır. Kapalı döngü gerilim kontrolü, tel hızı değişiminden bağımsız olarak gerilimi dar bir bantta tutarak bunu ortadan kaldırır.
Silikon için kullandığım makineyi YIG garnet kesmek için kullanabilir miyim?
Evet, eğer kapalı döngü gerilim kontrolüne sahipse ve optik kristal işleri için 0,35–0,65 mm aralığında tel kabul ediyorsa. Donanım aynıdır; değişen parametre setidir. YIG, silikondan daha düşük gerilimde ve daha yavaş besleme hızında çalışır ve silikon kesimin gerektirmediği bir kristalografik oryantasyon fikstürü gerektirir.
Kesim sonrası yüzey kalitemin cila için yeterince iyi olup olmadığını nasıl anlarım?
Yüzey altı hasar derinliğini cila payınıza karşı kontrol edin. Yüzey başına 100–150 μm cila yapabiliyorsanız ve artık saçılma görünmüyorsa, kesim yüzey kaliteniz yeterlidir. Cila bütçesi dahilinde saçılma görünüyorsa, besleme hızını düşürün ve soğutucu kesintilerini kontrol edin - her ikisi de beklenenden daha derin yüzey altı hasarının yaygın kaynaklarıdır.







