
NdFeB mıknatıslar güçlü, kompakt ve kesim sırasında zarar görmesi kolaydır. Sorun sadece sertlik değil. NdFeB NdFeB mıknatıs kesimi, gerçek sorun genellikle kırılgan tane kırılması, kenar yontulması, kaplama hasarı, tel titreşimi ve kesme boşluğunda sıkışan ince öğütme kalıntılarından kaynaklanır.
Bu nedenle, iş ince mıknatıs dilimleri, laboratuvar numuneleri, küçük hassas bloklar veya yüksek değerli manyetik bileşenler içerdiğinde, elmas tel testere bıçaklı kesim, taşlama, EDM veya lazer kesiminden daha iyi bir seçimdir. Tel, kontrollü aşındırıcı eylemle malzeme kaldırır, bu nedenle kesme kuvveti düşük kalır ve kesme boşluğu dar tutulabilir.
Yine de NdFeB, dikkatsiz işlem ayarlarını affetmez. Besleme hızı çok yükseltilirse, mıknatıs kenarı yontulabilir. Soğutma ve yıkama zayıfsa, aşındırıcı çamur kesimin içinde kalabilir ve yüzeyi çizebilir. Fikstür zayıfsa, iş parçası titreşebilir ve kesme yüzeyi dalgalı görünecektir. Deneyimlerimize göre, başarılı NdFeB kesimi maksimum hızla ilgili olmaktan çok, telin stabil, temiz ve malzeme ile hafifçe temas halinde tutulmasıyla ilgilidir.
NdFeB Mıknatıs Kesimi Neden Zordur?
NdFeB veya neodimyum demir bor, sinterlenmiş bir nadir toprak manyetik malzemedir. Yüksek manyetik performansa sahiptir, ancak mikro yapısı agresif işleme için uygun değildir. Malzeme sert, kırılgan ve kesme kuvveti çok yükseldiğinde kopabilen tanelerden yapılmıştır.
NdFeB mıknatısların elmas tel testere ile kesilmesini inceleyen araştırmacılar, kesme kuvveti, tel titreşimi, yanal tel hareketi ve besleme hızının yüzey oluşumunu ve kırılma yontulmasını etkilediğini bildirmişlerdir. Bir çalışma, NdFeB elmas tel testere ile kesimi sırasında kaba yüzey oluşumunu anlamak için hem kesme kuvvetini hem de telin yanal yer değiştirmesini izlemiştir. Başka bir çalışma, daha derin aşındırıcı penetrasyonun numune yüzeyinden tane kümelerini soyabileceğini ve yontulma çukurları veya çatlaklar oluşturabileceğini bulmuştur. Kaynaklar: NdFeB Mıknatısı için Elmas Tel Testere ile Kesim Üzerine Deneysel ve Teorik Araştırmalar ve NdFeB'nin Elmas Tel Testere ile Kesimi Sırasında Yüzey Oluşum Mekanizması Üzerine Deneysel Araştırma.
| NdFeB davranışı | Kesim riski | İşlem tepkisi |
|---|---|---|
| Sert ve kırılgan sinterlenmiş yapı | Kenar yontulması ve mikro çatlaklar | Düşük besleme ve stabil tel hareketi kullanın |
| Tane çekilmesi | Çukurlu yüzey ve kaba kesim yüzeyi | Aşındırıcı penetrasyonu ve besleme hızını kontrol edin |
| Isıya duyarlı kaplama veya yüzey | Kaplama soyulması veya yerel yüzey değişikliği | Soğutucu kullanın ve kuru sürtünmeden kaçının |
| Küçük parça geometrisi | Titreşim ve fikstür kararsızlığı | İş parçasını kesme çizgisine yakın destekleyin |
| İnce kesim kalıntıları | Çizikler ve kesme boşluğu tıkanması | Yıkamayı ve soğutucu filtrasyonunu iyileştirin |
Elmas Tel Testere NdFeB Mıknatısları Nasıl Keser?
Elmas tel testere, hareketli bir tel üzerine sabitlenmiş elmas aşındırıcı taneler kullanarak NdFeB mıknatısları keser. Her aşındırıcı parçacık az miktarda malzeme kaldırır. Sert bir bıçağı mıknatısın içinden zorlamak yerine, tel nispeten düşük mekanik gerilimle dar bir aşındırıcı temas bölgesi oluşturur.
Kırılgan manyetik malzemeler için bu fark önemlidir. Bıçaklı kesim kenarda yüksek yerel basınç oluşturabilir. Taşlama ısı, yüzey çatlakları ve ağır kalıntı yüklemesi getirebilir. EDM yalnızca iletken malzemelerde çalışır ve termal olarak etkilenmiş bir kenar bırakabilir. Lazer kesim hızlıdır, ancak ısıdan etkilenen bölge ve oksidasyon riski genellikle hassas manyetik numuneler için ideal değildir.
Elmas tel testere kaba kesimden daha yavaştır, ancak kesme kuvveti, kesme boşluğu genişliği, yüzey hasarı, kenar yontulması, ısı girişi, ince dilim stabilitesi ve malzeme kaybı üzerinde daha iyi kontrol sağlar. Yüksek değerli mıknatıslar için malzeme kaybı küçük bir detay değildir. 0,35-0,5 mm'lik bir tel, birçok aşındırıcı tekerlek kurulumuna kıyasla kesme boşluğunu azaltabilir.
Vimfun'un elmas tel kesme teknolojisi uygulamaya uygun olduğu yer burasıdır. İşlem genel bir metal doğrama yöntemi olarak tasarlanmamıştır. Sert, kırılgan, yüksek değerli veya zor malzemeler için kontrollü bir aşındırıcı kesim yöntemidir.
NdFeB Mıknatıs Kesimi İçin Önerilen İşlem Penceresi
İçin NdFeB mıknatıs kesimi, başlangıç işlem penceresi muhafazakar olmalıdır. Vimfun'un manyetik malzeme kesme aralığına dayanarak, pratik bir başlangıç noktası 0,35-0,5 mm elmas tel, 100-150 N tel gerilimi, 30-60 m/s tel hızı ve 1,5-3 mm/dak besleme hızıdır.
| Parametre | Önerilen başlangıç aralığı |
|---|---|
| Tel çapı | 0,35-0,5 mm |
| Tel gerginliği | 100-150 N |
| Tel hızı | 30-60 m/s |
| İlerleme hızı | 1,5-3 mm/dak |
| Soğutucu | Su bazlı soğutucu veya beyaz mineral yağ |
| Yüzey hedefi | Düz yüzey, minimum kenar yontulması, stabil boyutsal doğruluk |
Bu değerler bir başlangıç noktasıdır, evrensel bir tarif değildir. İnce mıknatıs dilimleri için besleme hızının düşük ucuna yakın başlayın. İyi destekli daha büyük bloklar için, kenar kalitesi onaylandıktan sonra besleme artırılabilir. Mıknatıs zaten kaplanmışsa, örneğin Ni-Cu-Ni kaplı NdFeB ise, kaplamanın durumu kesmeden önce ve sonra kontrol edilmelidir.
Erken mıknatıs kesim testlerinde bizi zorlayan bir şey: tel hızını artırmak, yalnızca kalıntı iyi temizlendiğinde kesimi iyileştirebilir. İnce aşındırıcı çamur kesme boşluğunda kalırsa, daha yüksek hız sadece gevşek parçacıkları daha hızlı dolaştırır ve yüzeyi daha agresif bir şekilde çizer.
- Kesme boşluğu ve dayanıklılık ihtiyaçlarına bağlı olarak 0,35-0,5 mm elmas tel kullanın.
- Küçük mıknatıslar için tel gerilimini yaklaşık 100-120 N olarak ayarlayın.
- Tel hızını yaklaşık 30-40 m/s civarında başlatın.
- Kırılgan veya pahalı parçalar için yaklaşık 1,5 mm/dak besleme hızı kullanın.
- Soğutucuyu doğrudan telin giriş ve çıkış alanına yönlendirin.
- İlk kesimi kenar talaşları, kaplama soyulması ve yüzey dalgalanması açısından inceleyin.
- Kesim yüzeyi stabil hale geldikten sonra ilerlemeyi artırın.
Daha geniş parametre mantığı için bu sayfa Vimfun'un tel hızı, gerginliği, ilerleme hızı rehberimize bakın.
Mıknatıs Mıknatıslanmadan Önce Kesilirse Talaş Temizliğinin Önemi Nedir?
Çoğu NdFeB boşluğu normalde son mıknatıslanmadan önce kesilir. Kesim sırasında talaş sorunu mekaniktir: ince kesim talaşları ve aşındırıcı çamur kertikte kalabilir, tel yüzeyini yükleyebilir ve soğutucu yoluyla kesme bölgesine geri dönebilir.
| Kontrol noktası | Neden önemli |
|---|---|
| Yönlendirilmiş soğutucu | İnce talaşları kertikten dışarı iter |
| Düzenli fikstür temizliği | Gevşek parçacıkların kesime geri dönmesini önler |
| Soğutucu filtrasyonu | Aşındırıcı çamurun yeniden dolaşmasını engeller |
| Kılavuz tekerleği incelemesi | Talaş birikiminin tel hareketini bozmasını önler |
| Stabil kenetleme | Titreşimi ve çıkış kenarı yontulmasını azaltır |
Deneyimlerimize göre, üçüncü veya dördüncü kesim genellikle gerçeği söyler. Soğutucu temiz ve fikstür boş olduğu için ilk kesim iyi görünebilir. Tekrarlanan kesimlerden sonra, kesme bölgesi etrafında ince talaşlar birikir. Operatör fikstürü ve soğutucu yolunu temizlemezse, ayarlar değişmemiş olsa bile yüzey kalitesi yavaş yavaş kötüleşir.
NdFeB Mıknatıs Kesimi Sırasında Kenar Yontulması Nasıl Azaltılır?
Kenar yontulmasını azaltmak için NdFeB mıknatıs kesimi, ilerleme hızını muhafazakar tutun, mıknatısı kesim çizgisine yakın destekleyin, titreşimden kaçının ve soğutucunun ince talaşları kertikten temizlediğinden emin olun. Yontulma genellikle aşındırıcı penetrasyon çok agresif olduğunda veya tel titreşimi arttığında kötüleşir.
En yaygın hata, NdFeB'yi normal bir metal gibi ele almaktır. Değildir. NdFeB, kırılgan bir teknik malzemeye daha çok benzer. Kesme işlemi, testere ile kesmekten çok hassas dilimlemeye daha yakın olmalıdır.
- Tel hızını düşürmeden önce ilerlemeyi azaltın.
- Mıknatısı kesim çizgisine yakın destekleyin.
- Uzun desteksiz çıkıntıları önleyin.
- Temiz, keskin bir tel kullanın.
- Soğutucuyu kertik içine yönlendirin.
- Hem giriş hem de çıkış kenarlarını inceleyin.
- Çıkış kenarı yontulursa son kesim segmentini yavaşlatın.
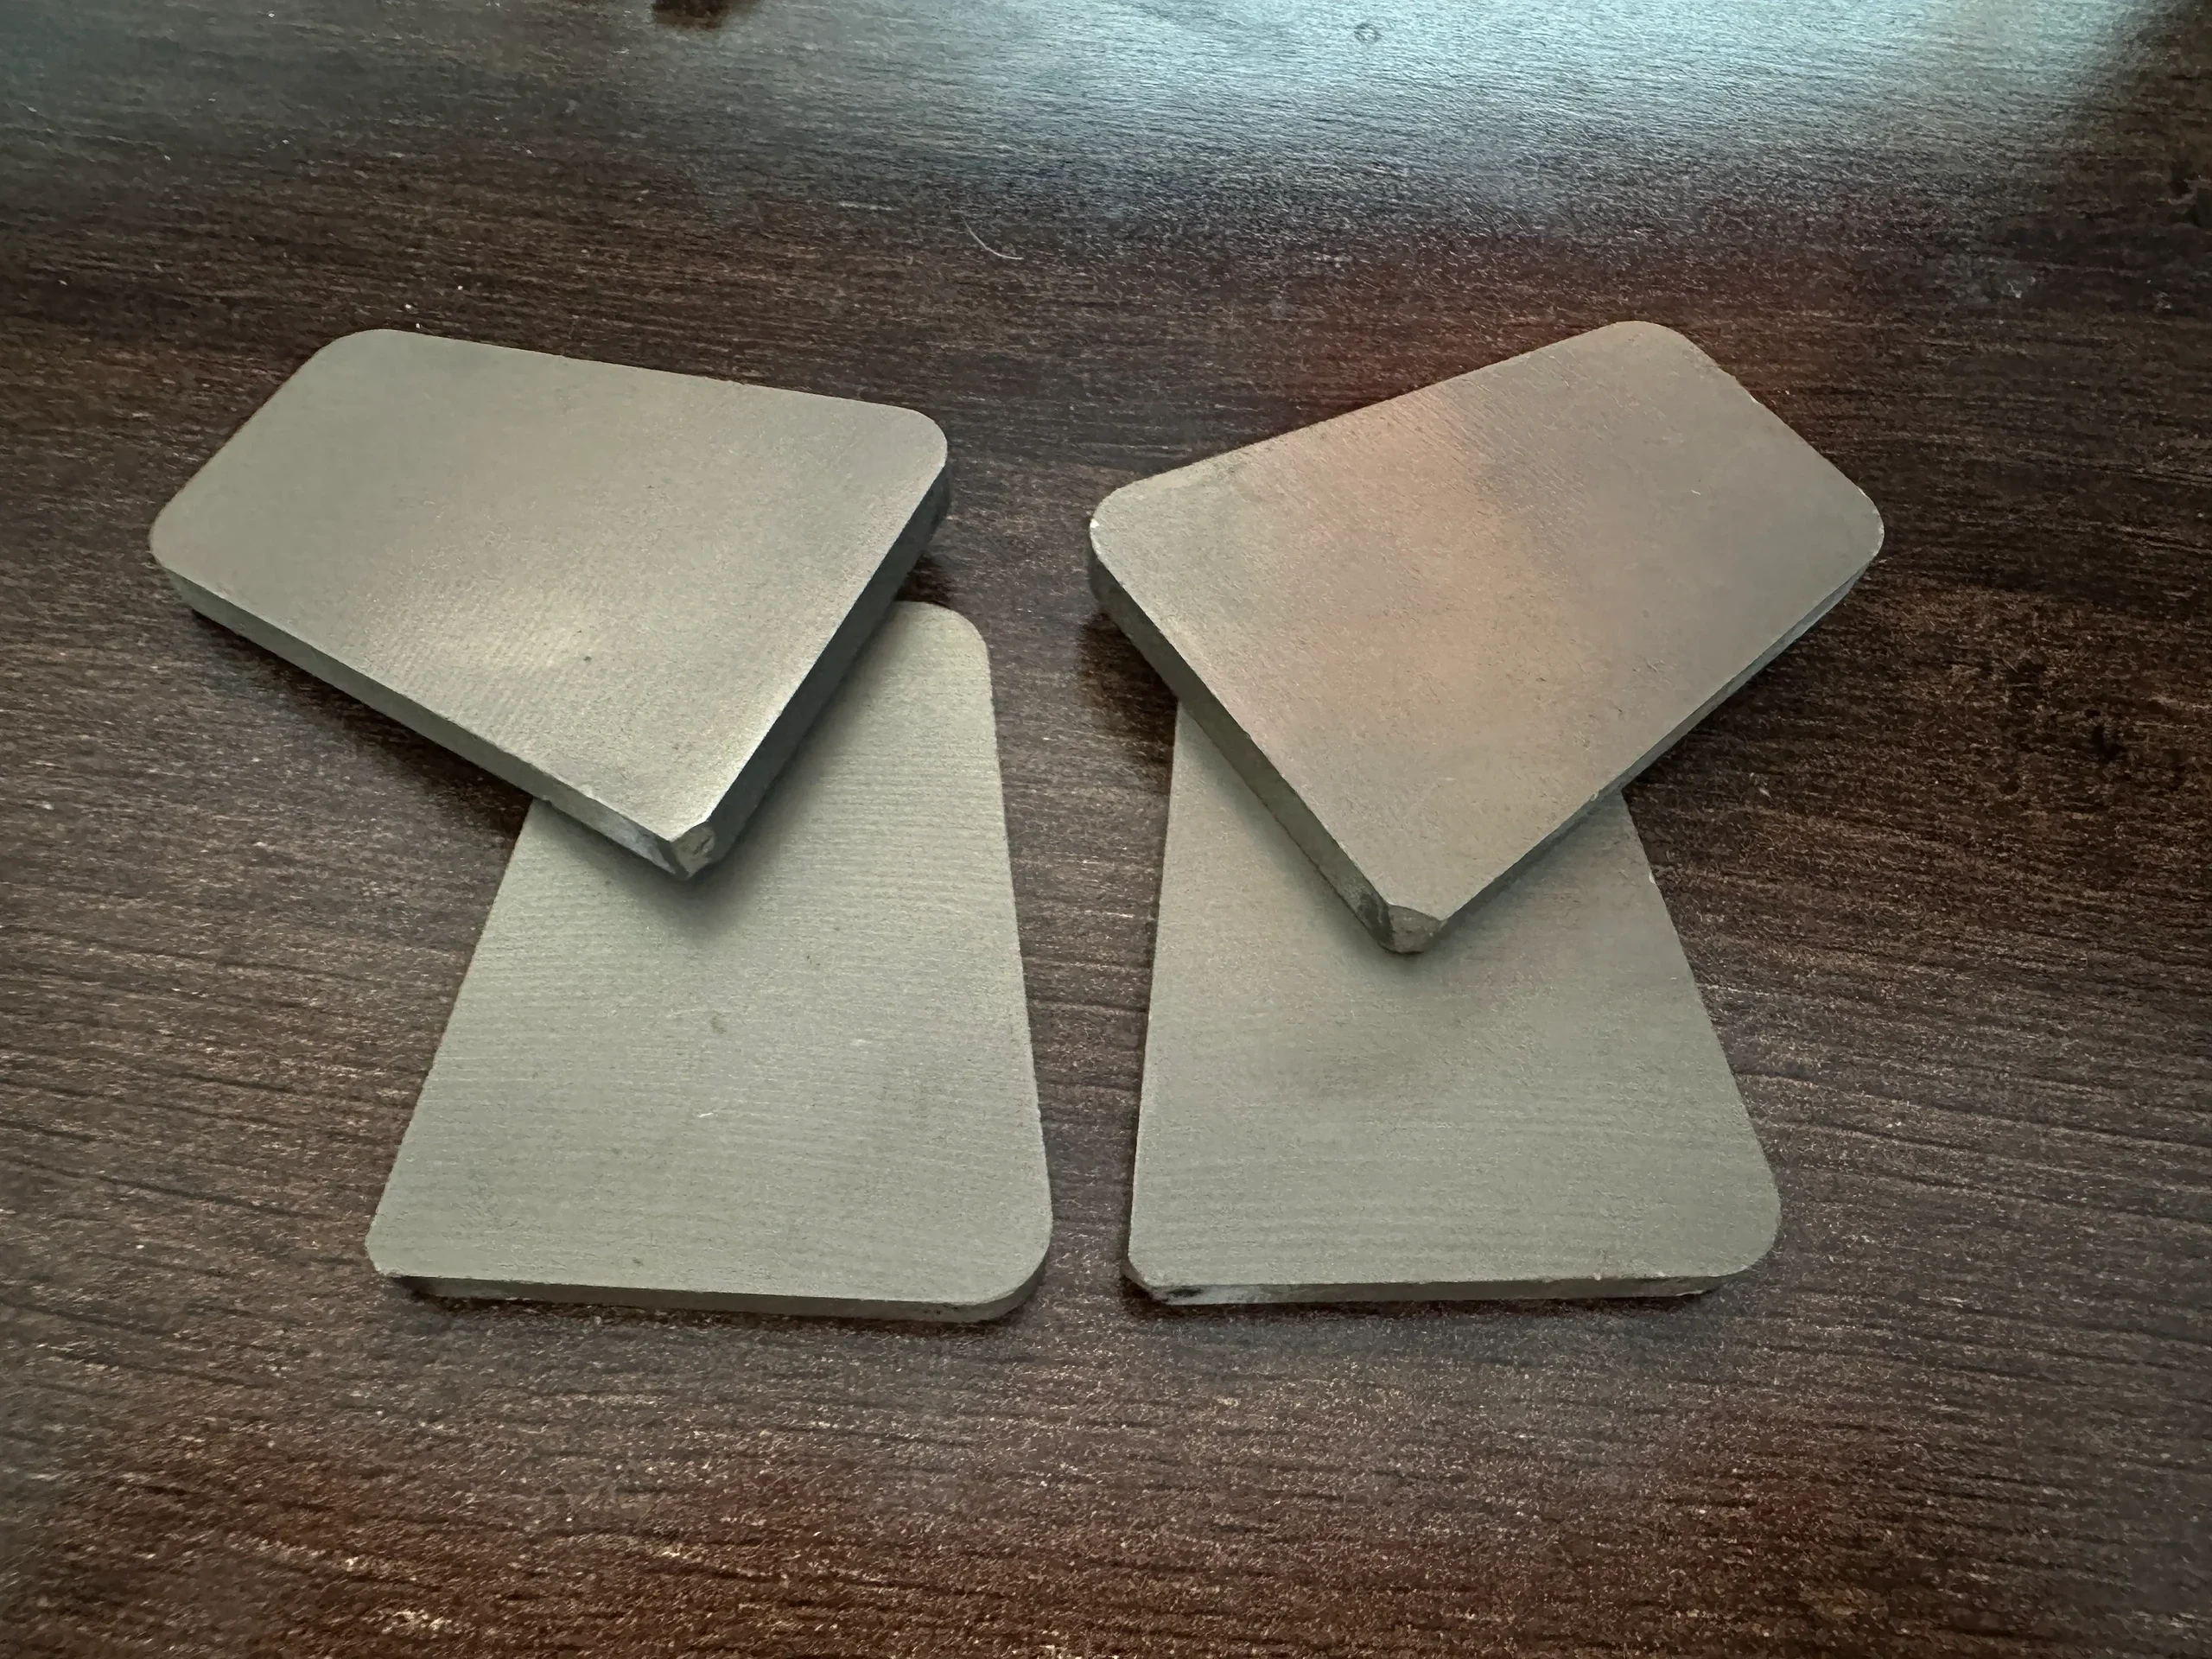
Yüzey Kalitesi ve Boyutsal Kontrol
İyi bir NdFeB elmas tel kesimi, sınırlı tane çekilmesi ve minimum kenar yontulması ile düz, tutarlı bir yüzey göstermelidir. Ağır dalgalanma, derin tel izleri, kaplama soyulması veya yüzeye gömülü gevşek talaş göstermemelidir.
Araştırma ve hassas numune çalışmaları için, ham kesme hızından daha önemli olan üç şey vardır: yüzey pürüzlülüğü, kalınlık değişimi ve kenar bütünlüğü. NdFeB elmas tel testere ile kesme üzerine yapılan araştırmalar, ilerleme hızının, tel hızının, tel aşınmasının ve yanal tel hareketinin yüzey morfolojisini ve dalgalanmasını etkilediğini göstermiştir. Yakın zamanda yapılan bir işlem parametresi çalışması, elmas tel testere ile kesmenin test koşulları altında Ra 0,6 μm civarında yüzey pürüzlülüğü elde edebildiğini bildirmiştir. Bkz. NdFeB Mıknatıs Kesiminde İşlem Parametreleri Analizi.
Pratik kural basittir: yüzey rastgele çizikler gösteriyorsa, talaş ve filtrelemeyi kontrol edin. Periyodik dalgalar gösteriyorsa, tel titreşimini ve gerginliğini kontrol edin. Kenar çukurları gösteriyorsa, ilerlemeyi ve desteği kontrol edin.
NdFeB Mıknatıs Kesimi İçin Ekipman Seçimi
NdFeB mıknatıs kesimi, stabil düşük kuvvetli ilerlemeye, ayarlanabilir tel gerginliğine, temiz soğutucu erişimine ve küçük parçalar için yeterli fikstür esnekliğine sahip bir makine gerektirir. Küçük mıknatıs numuneleri için, kompakt bir hassas makine genellikle büyük bir üretim testeresinden daha pratiktir.
Küçük bloklar, ince dilimler ve laboratuvar manyetik malzeme numuneleri için, SG20 ve SGI20 küçük ve kırılgan malzemelerin hassas kesimi için tasarlandıklarından doğal seçeneklerdir.
| Gereksinim | Makine özelliği |
|---|---|
| İnce mıknatıs dilimleme | İnce tel ve stabil düşük ilerleme |
| Küçük hassas bloklar | Kompakt fikstür ve doğru konumlandırma |
| Kaplamalı NdFeB mıknatıslar | Düşük gerilimli kesim ve soğutucu kontrolü |
| Yay veya şekilli mıknatıslar | Özel fikstür veya kontur yeteneği |
| Tekrarlanan laboratuvar numuneleri | Tekrarlanabilir gerginlik ve kaydedilmiş işlem ayarları |
| Stabil yüzey kalitesi | Soğutucu akışı ve temiz fikstür tasarımı |
Elmas Tel Testere - NdFeB için Taşlama, EDM ve Lazer ile Karşılaştırma
NdFeB mıknatıslar taşlama, EDM, lazer, aşındırıcı kesme ve elmas tel testere ile şekillendirilebilir. En iyi yöntem, parça boyutuna, kenar kalitesine, termal sınırlara, kesme kaybına, kaplama durumuna ve parçanın sadece kaba bir boşluk mu yoksa hassas bir numune mi olduğuna bağlıdır.
| Yöntem | Avantaj | NdFeB için Sınırlama |
|---|---|---|
| Taşlama | Mıknatıs bitirme için yaygın | Isı, kalıntı, kenar hasarı, dilimleme için daha yavaş |
| EDM | İletken malzemeler üzerinde doğru | Yeniden şekillendirilmiş katman ve ısıdan etkilenen yüzey riski |
| Lazer | Hızlı profil kesme | Isı, oksidasyon, kaplama hasarı riski |
| Aşındırıcı bıçak | Basit düz kesim | Daha yüksek kuvvet ve kenar yontulma riski |
| Elmas tel testere | Düşük kuvvetli, dar kesme, dilimleme için iyi | Kaba kesimden daha yavaş ve kalıntı kontrolü gerektirir |
Yüksek değerli numuneler, ince dilimler, küçük partiler ve kırılgan geometri için, elmas tel kesimi genellikle çekicidir çünkü mekanik stresi ve malzeme kaybını azaltır. Bu nedenle bu destek sayfası ana sayfaya bağlanır. Halka elmas tel kesimi, çeşitli kesme ihtiyaçlarını karşılamak için sürekli gelişmektedir. Farklı kalınlıklar ve gözenek boyutlarına sahip gözenekli metal kesimi dahil olmak üzere farklı malzemeleri işleme yeteneği, onu çok yönlü bir çözüm olarak konumlandırır. Devam eden teknolojik gelişmeler, hassasiyeti, hızı ve genel kesme verimliliğini artırmayı hedeflemektedir. sayfamıza bakın.
NdFeB Mıknatıs Kesiminde Yaygın Sorunlar
| Sorun | Olası neden | İlk düzeltme |
|---|---|---|
| Kenar yontulması | Yüksek ilerleme hızı, zayıf destek | İlerlemeyi azaltın ve çıkış kenarını destekleyin |
| Yüzey çizikleri | Dolaşan gevşek kalıntı | Fikstürü temizleyin ve filtrelemeyi iyileştirin |
| Dalgalı kesim yüzeyi | Tel titreşimi veya kararsız gerilim | Gerilimi ve kılavuz tekerlekleri kontrol edin |
| Kaplama soyulması | Aşırı kuvvet veya zayıf destek | İlerlemeyi azaltın ve sıkıştırmayı iyileştirin |
| Tel yüklenmesi | Kesme boşluğunda kalan kalıntı | Soğutucu yönünü iyileştirin |
| Zayıf tekrarlanabilirlik | Zamanla kalıntı birikimi | Kesimler arasında fikstürü temizleyin |
Gerçek dünya uyarısı: kurulumu tek bir kesimden yargılamayın. En az üç kesim yapın ve üçüncü kesimin ilkinden daha kötü olup olmadığını inceleyin. Öyleyse, sorun muhtemelen kalıntı kontrolü, soğutucu filtreleme veya fikstür temizliğidir, temel parametre penceresi değil.
Sınırlamalar ve Ödünleşimler
Elmas tel testereler, büyük mıknatısları kaba kesmek için en hızlı yol değildir. Hızlı ayırma tek gereksinimse, başka bir yöntem daha ucuz olabilir. Avantaj, mıknatıs pahalı, kırılgan, küçük, kaplamalı, ince veya hassas testler için kullanıldığında ortaya çıkar.
Her NdFeB geometrisi için “çipsiz” sözü vermem. Dürüst söz, agresif bıçak veya taşlama yöntemlerine kıyasla azaltılmış yontulma riskiyle daha düşük stresli, kontrollü kesimdir.
Pratik Sonraki Adımlar
NdFeB mıknatıs kesimi için parça geometrisi, kaplama durumu ve yüzey gereksinimi ile başlayın. İyi bir ilk deneme 0,35-0,5 mm elmas tel, 100-150 N gerilim, 30-60 m/s tel hızı ve 1,5-3 mm/dak ilerleme kullanır. Muhafazakar başlayın, kenar yontulmasını inceleyin, her kesimden sonra fikstürü temizleyin ve yalnızca yüzey stabil hale geldikten sonra ilerlemeyi ayarlayın.
Mıknatıs üreticileri, araştırma laboratuvarları ve hassas numune hazırlama ekipleri için en büyük kazanç sadece daha temiz bir kesim değildir. Tekrarlanabilirliktir: aynı fikstür, aynı soğutucu yolu, aynı tel durumu, aynı yüzey sonucu.
Elmas tel testerelerle hassas metal kesimi hakkında daha fazla bilgi edinin.
İlgili Mıknatıs İşleme Kaynağı
Hassas mıknatıs kesiminin tam bir özeti için, lütfen web sitemizi ziyaret edin mıknatıs işleme kaynağı okuyun.







