
SmCo mıknatıslar uyarı vermeden çatlar. Bir müşterimiz bize Sm2Co17 ark segmentlerinden oluşan bir parti gönderdi — toplam 40 adet — ve neden testere bıçağının kesim sırasında her 4 taneden 1'ini yok ettiğini sordu. Cevap termal şoktu. SmCo'nun kırılma tokluğu yaklaşık 1,0 MPa·m^(1/2)'dir, bu da pencere camınınkiyle kabaca aynıdır ve ısı üreten herhangi bir işlem, istenmeyen yerde stresi yoğunlaştırır. Ferrit mıknatıs kesimi benzer bir zorluk sunar: stronsiyum ferrit (SrFe12O19) ucuz ve her yerdedir, ancak besleme kuvveti birazcık bile yüksek olursa seramik fayans gibi yontulur.
Her iki malzeme de soğuk, düşük kuvvetli bir kesim yöntemi gerektirir. İşte elmas telin devreye girdiği yer burasıdır — ve neden üretim parçalarında kenar yontulmasını 50 μm'nin altında tutan SmCo ve ferrit için özel parametre setleri geliştirdiğimizin nedeni budur.
Bu makale, SmCo ve ferrit mıknatısların kesim özelliklerini, işe yarayan özel tel testeresi parametrelerini ve çatlak parçalara yol açan hataları ele almaktadır. Manyetik malzemeler için elmas tel kesimi hakkındaki genel bakışımızı zaten okuduysanız, bu, atölye zemininde en çok soruna neden olan iki malzeme ailesine daha derinlemesine inmektedir. SmCo ve Ferrit Mıknatıslar Neden Kesilmesi Bu Kadar Zor?, Kısa cevap: mekanik olarak konuşursak, ikisi de seramiktir.
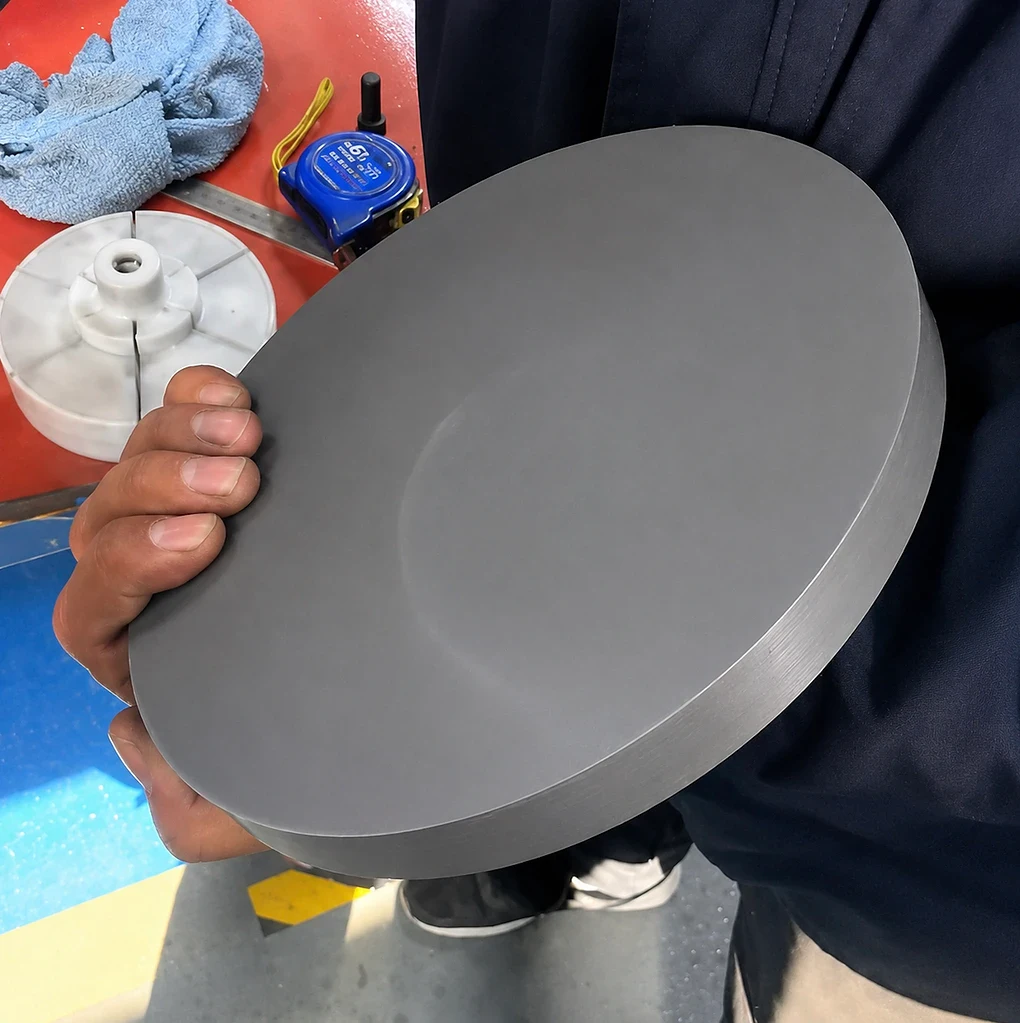
SmCo (hem Sm1Co5 hem de Sm2Co17 kaliteleri) sinterlenmiş bir intermetalik bileşiktir. Serttir — genellikle kaliteye bağlı olarak HRC 55–65 — ve neredeyse hiç plastik deformasyon kapasitesi yoktur. Gerilim kırılma eşiğini aştığında, malzeme bükülmez. Kırılır. Sm2Co17'nin kırılma tokluğu yaklaşık 1,0–1,2 MPa·m^(1/2)'dir, bu da şuna benzer
ancak kritik bir farkla: SmCo'nun Curie sıcaklığı 700–800°C iken NdFeB'nin 310–340°C'dir. Bu, SmCo'nun havacılık aktüatörlerinde, askeri sınıf sensörlerde ve sıcaklıkların rutin olarak 150°C'yi aştığı yer altı sondaj aletlerinde kullanıldığı anlamına gelir. Bu parçalarda kenar hasarına tahammül edemezsiniz — boyut toleransının dar olduğu ve yüzey çatlaklarının titreşim yüklemesi altında yayıldığı montajlara girerler.
Ferrit farklı bir hayvandır. Baryum ferrit (BaFe12O19) ve stronsiyum ferrit (SrFe12O19) gerçek seramiklerdir — oksit bazlı, 1200–1300°C'de sinterlenmiş, Vickers sertliği yaklaşık HV 500–600'dür. Hacim olarak dünyada en çok üretilen kalıcı mıknatıslardır, büyük ölçüde ham maddeler (demir oksit + stronsiyum/baryum karbonat) nadir toprak elementlerine kıyasla bol ve ucuz olduğu için. Ancak bu düşük maliyetin bir bedeli vardır: ferrit son derece kırılgandır. Ferrit ark segmentlerinin fikstürleme sırasında sadece kelepçeleme basıncından çatladığını gördük. NdFeB mıknatıslar Aşağıdaki tablo, temel mekanik farklılıkları özetlemektedir:.
SmCo (Sm2Co17).
Ferrit (SrFe12O19)
| Özellik | NdFeB (N35–N52) | HRC 55–65 | HV 500–600 |
|---|---|---|---|
| Sertlik | Kırılma tokluğu (K_IC) | 1,0–1,2 MPa·m^(1/2) | HRC 57–61 |
| 0,9–1,1 MPa·m^(1/2) | 1,0–1,5 MPa·m^(1/2) | Curie sıcaklığı | 700–800°C |
| 450–460°C | 310–340°C | Yoğunluk | 8,2–8,4 g/cm³ |
| 4,8–5,0 g/cm³ | 7,4–7,6 g/cm³ | Kesimde birincil arıza modu | Termal mikro çatlama |
| Kenar yontulması / dökülme | Kenar yontulması + oksidasyon | Her iki malzeme de kırılgan kırılma ile arızalanır. Ancak farklı şekilde arızalanırlar — ve bu fark, kesimi nasıl ayarladığınız için önemlidir. | Elmas Tel Kesimi Çatlama Sorununu Nasıl Çözüyor? |
Geleneksel aşındırıcı bıçaklı testereler, kesim bölgesinde — soğutucu ile bile — tipik olarak 200–400°C'de yerelleştirilmiş ısı üretir. SmCo için bu termal gradyan, kesim yüzeyinin altında mikro çatlakları başlatan artık gerilim oluşturur. Ferrit için bıçağın yanal kuvveti, malzemenin esasen sıfır sünekliğe sahip olması nedeniyle kenar dökülmesine neden olur.
Elmas tel kesimi her iki sorunu da ortadan kaldırır.
tek yönde kontrollü hızda çalışır, kesme yükünü aynı anda binlerce elmas tanecik noktasına dağıtır. Temas alanı küçüktür — 0,35 mm çapında bir tel, 0,5 mm²'den az bir alanda iş parçasına temas eder — bu nedenle kesme kuvvetleri kırılma eşiğinin altında kalır.
Genellikle ferrit mıknatıs kesimini ve SmCo kesimini sonsuz elmas tel döngüsü tezgah üstü hassas tel testerelerimizde gerçekleştiririz. Bu makineler size ihtiyacınız olan kontrolü sağlar: 0 ila 60 m/s arasında ayarlanabilir tel hızı, 0 ila 150 N arasında gerilim kontrolü ve 0,1 mm/dak'ya kadar programlanabilir besleme hızları. Üretim parçalarında temiz bir kesim ile çatlak bir parça arasındaki fark 0,5 mm/dak besleme hızı olduğunda bu düzeyde bir ayrıntı önemlidir.
Önerilen Kesim Parametreleri Nelerdir? SG20 Otomatik dilimleme teli testereleri SG20-R İşlerin özel hale geldiği yer burasıdır. Farklı kaliteler ve geometriler üzerinde yüzlerce SmCo ve ferrit örneğini test ettik. Aşağıdaki parametreler, ders kitabı sayıları değil, üretimde doğrulanmış başlangıç noktalarımızdır.
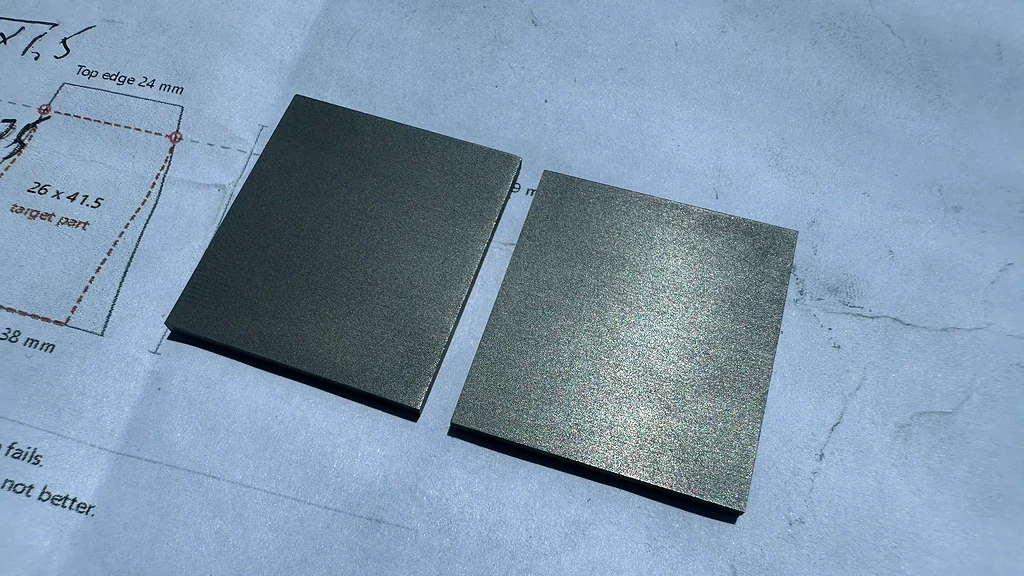
SmCo Kesim Parametreleri
ark segmentleri için varsayılanımız 0,42 mm'dir.
100–130 N
| Parametre | Önerilen Aralık | Notlar |
|---|---|---|
| Tel çapı | 0,35–0,50 mm | NdFeB'den daha düşük — SmCo daha fazla çatlama hassasiyetine sahiptir |
| Tel gerginliği | 30–50 m/s | NdFeB'den daha düşük - SmCo daha hassas çatlar |
| Tel hızı | 30–50 m/s | 55 m/s'yi aşmayın; yüzey kalitesinde azalan verim |
| İlerleme hızı | 1,0–2,5 mm/dak | 1,5 mm/dak ile başlayın ve kenar kalitesine göre ayarlayın |
| Soğutucu | Su bazlı soğutucu | Beyaz madeni yağ da işe yarar; kuru kesimden kaçının |
| Kesme genişliği | 0,40–0,55 mm | Tel çapı + tane boyutuna bağlıdır |
| Yüzey pürüzlülüğü | Ra 0,4–0,8 μm | İkincil taşlama olmadan elde edilebilir |
Başlangıçta bizi zorlayan bir şey: SmCo, kesim sırasında ince metalik-manyetik kalıntı üretir. Bu parçacıklar tele, kılavuz tekerleklere ve makinenin hemen hemen her metal yüzeyine çekilir. Kesim bölgesini yeterince yıkamazsanız, kalıntı ikincil bir aşındırıcı görevi görür ve tel aşınmasını hızlandırır. Şimdi, kesim giriş noktasına yönlendirilen minimum 2 L/dak soğutucu akış hızı öneriyoruz. Soğutucu kurulumu hakkında daha fazla bilgi için lütfen bizim NdFeB kesimi manyetizasyondan önce gerçekleşir — sinterleme fırınından çıkan bloklar manyetize edilmemiştir, bu nedenle kesim sırasındaki demanyetizasyon endişe kaynağı değildir. Endişe kaynağı olan şey, tane sınırı mikroyapısına termal hasardır. Tane sınırlarını bir arada tutan Nd açısından zengin faz, 200 °C'nin üzerinde bozulmaya başlar ve EDM veya agresif bıçaklı kesimden kaynaklanan aşırı lokal ısıtma, tane sınırlarındaki mikro boşluklar ve faz değişiklikleri oluşturabilir. Bu kusurlar görsel olarak ortaya çıkmaz, ancak parçalar nihayetinde manyetize edildiğinde mıknatısın elde edilebilir enerji ürününü (BHmax) düşürürler. Kesim aşamasındaki termal hasar nedeniyle derecelendirilmiş performanslarının %3–8'ini kaybeden partiler gördük, bu da son Kalite Kontrol'e kadar fark edilmedi..
Ferrit Kesim Parametreleri
| Parametre | Önerilen Aralık | Notlar |
|---|---|---|
| Tel çapı | 0,35–0,50 mm | 0,35 mm ince karolar için (<3 mm kalınlık) |
| Tel gerginliği | 100–140 N | SmCo'dan biraz daha yüksek — ferrit daha fazla gerilime tolerans gösterir |
| Tel hızı | 35–60 m/s | Daha yüksek hız, ferrit üzerindeki kenar kalitesini iyileştirir |
| İlerleme hızı | 1,5–3,0 mm/dak | Kalın bloklarda (>15 mm) 3,5 mm/dak'ya kadar çıkılabilir |
| Soğutucu | Su bazlı soğutucu veya beyaz mineral yağ | Ferrit tozu yönetimi için su bazlı tercih edilir |
| Kesme genişliği | 0,40–0,55 mm | SmCo ile aynı |
| Yüzey pürüzlülüğü | Ra 0,5–1,0 μm | Ferrit yüzeyi doğası gereği SmCo'dan daha tanelidir |
Ferrit, besleme hızı konusunda SmCo'dan daha affedicidir — tipik olarak –50 daha hızlı çalıştırabilirsiniz. Ancak 5 mm'den ince parçalarda 3 mm/dak üzerindeki kenar yontulma riski keskin bir şekilde artar. Aksi takdirde iyi kesimlerin, besleme hızının 0,5 mm/dak fazla olmasından dolayı çıkış kenarında 100–200 μm yontulmaya neden olduğunu gördük.
Uyarı: ferrit tozu aşındırıcı ve iletkendir. Her yere bulaşır. Makineyi her partiden sonra temizleyin ve soğutucu filtreleme sisteminizin parçacık yükünü kaldırabileceğinden emin olun. Bir müşterimiz bir hafta temizliği atladı ve tıkanmış soğutucu hatları ve sıkışmış bir sirkülasyon pompası ile karşılaştı.
Nasıl detaylı bir tartışma için Tel hızı, gerginliği ve ilerleme hızı etkileşim, ayrı bir teknik kılavuz yayınladık.
SmCo ve Ferrit Kesimi NdFeB ile Nasıl Karşılaştırılır?
Zaten NdFeB mıknatısları kestiyseniz, yarı yoldasınız. Kesim mekaniği benzerdir — her üçü de elmas aşındırma ile çıkarılan kırılgan sinterlenmiş malzemelerdir. Ancak şeytan parametre detaylarında gizlidir.
| Faktör | NdFeB | SmCo | Ferrit |
|---|---|---|---|
| Besleme hızı toleransı | 1,5–3 mm/dak | 1,0–2,5 mm/dak | 1,5–3,5 mm/dak |
| Tel gerilimi tatlı noktası | 120–150 N | 30–50 m/s | 100–140 N |
| Manyetik kalıntı sorunu | Orta | Yüksek (daha güçlü alan) | Düşük (daha zayıf alan) |
| Kenar yontulma riski | Orta | Yüksek (mikro çatlama) | Yüksek (dökülme) |
| Soğutucu hassasiyeti | Orta | Yüksek (termal çatlama) | Düşük |
| Oksidasyon riski | Yüksek (Fe içeriği) | Düşük | Yok |
| Parti başına tel ömrü | ~5 gün | ~4 gün | ~6 gün |
En büyük pratik fark: SmCo, NdFeB'den daha muhafazakar parametreler gerektirir, daha az değil. Birçok operatör, SmCo'nun “yüksek performanslı” bir mıknatıs olduğu için daha dayanıklı olması gerektiğini varsayar. Değildir. Kırılma davranışı aslında çoğu NdFeB sınıfından, özellikle de Sm1Co5 bileşiminden daha kötüdür, bu da Sm2Co17'den daha düşük kırılma tokluğuna sahiptir.
Öte yandan ferrit, üçü arasında tel kesimi için en affedici olanıdır. Ana risk, kesimin son 2–3 mm'sinde besleme hızını azaltarak kontrol ettiğiniz çıkış kenarı yontulmasıdır. İnce ferrit karolar için son yaklaşmada 'lık bir besleme azaltması programlıyoruz — bu tek başına eskiden gördüğümüz kenar kusurlarının yaklaşık 'ini ortadan kaldırıyor.
NdFeB kesim parametreleri ile tam bir karşılaştırma için lütfen bizim NdFeB mıknatıs kesim kılavuzu.
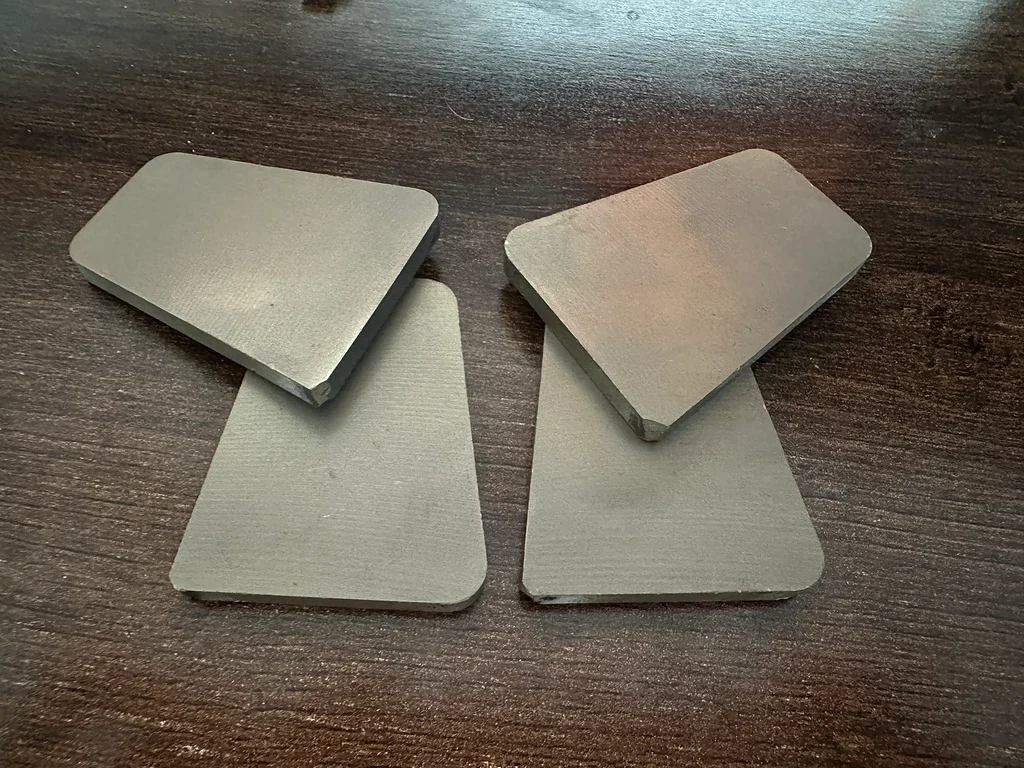
Kenar Kalitesi ve Çatlak Önleme Hakkında Ne Söylersiniz?
Kenar kalitesi her iki malzeme için de birincil kalite ölçütüdür. İşte ölçtüğümüz ve sorunlara neden olan şeyler.
SmCo Kenar Kusurları
SmCo'da baskın arıza modu, kesim yüzeyinin 20–50 μm altında oluşan ve çıplak gözle görülemeyen çatlaklardır. Bu çatlaklar, mekanik gerilim veya termal döngü altında son uygulamada yayılır. 150–200°C'de titreşim yüklemesiyle çalışan havacılık aktüatörlerinde, kesimden kaynaklanan yüzey altı çatlakları 6–12 ay içinde arızaya neden olabilir.
Yüzey altı hasarı en aza indirmek için:
- Besleme hızını 2,5 mm/dakika altında tutun. Bunun üzerinde, elmas taneciklerinin nüfuz derinliği malzemenin kritik gerilme eşiğini aşar.
- 0,42 mm veya daha ince tel kullanın. Daha ince tel, tanecik başına daha düşük kesme kuvveti anlamına gelir.
- Tutarlı soğutucu akışını koruyun. Herhangi bir kesinti - 2-3 saniye bile - mikro çatlakları başlatan bir termal ani yükselişe neden olur.
- İnce kesitlere kelepçeleme basıncından kaçının. 3 mm'den ince SmCo parçaları mekanik olarak kelepçelenmek yerine mumla monte edilmelidir.
Ferrit Kenar Kusurları
Ferritin arıza modu makro yontulmadır - kesilmiş kenardan tipik olarak 100-500 μm boyutunda görülebilen parçaların kopmasıdır. Bu tamamen mekaniktir: telin çıkış noktası, malzemenin (çok düşük) çekme dayanımını aşan bir çekme gerilimi oluşturur.
Önleme basittir:
- Her kesimin son 2-3 mm'si için besleme hızını azaltın. Nominal besleme hızının -50'sini kullanırız.
- Çıkış yüzeyini destekleyin. Mümkünse, iş parçasını telin çıkış tarafında koruyucu bir malzeme (akrilik veya mum) ile destekleyin.
- Yay segmentlerini veya düzensiz şekilleri dilimlerken daha büyük kesitten daha küçük kesite doğru kesin. Ferrit için daha yüksek tel hızı (50-60 m/s) kullanın. Tel ne kadar hızlı hareket ederse, her elmas parçacığının ısırığı o kadar küçük olur ve çıkış kenarı gerilimi o kadar düşük olur.
- Deneyimlerimize göre, elmas tel kesimi, bu kılavuzlara uyulduğunda hem SmCo hem de ferrit üzerinde tutarlı bir şekilde 50 μm'nin altında kenar yontulması sağlar. Bu, aynı malzemeler üzerinde bıçaklı testere kesimlerinden ölçtüğümüzden 3-5 kat daha iyidir. SmCo ve Ferrit Mıknatıs Kesimi İçin Ne Tür Ekipmanlara İhtiyacınız Var?.
Ar-Ge ve küçük parti üretimi (günde 1-50 adet) için masaüstü hassas tel testere her iki malzemeyi de iyi işler. Bizim.
en yaygın seçenektir - 20 mm yüksekliğe kadar iş parçalarını ±0,03 mm hassasiyetle işler ve
0,35-0,50 mm çaplarında kabul eder. SG20 Yay segmenti kesimi veya açılı kesim gerektiren parçalar için elektrolizle kaplanmış elmas tel halkalar özel fikstürleme olmadan mıknatısı açılı dilimleme için yönlendirmenizi sağlayan bir döner eksen ekler.
Mıknatıs kesimi için önemli makine özellikleri: SG20-R Otomatik tel gerginliği kontrolü.
- tutarsız kesimlere neden olan manuel ayar kaymasını ortadan kaldırır
- Programlanabilir besleme hızı profilleri - ferrit üzerindeki çıkış kenarı yavaşlatma tekniği için kritik
- Entegre soğutucu devridaimi - manyetik parçacık yakalama için filtrelenmiş
- - otomatik kapanma, tel kopmasının iş parçasına zarar vermesini önler Pratik bir husus: Manyetize edilmiş SmCo parçalarını (manyetizasyon sonrası kesim) kesiyorsanız, manyetik kalıntılar makine yüzeylerini agresif bir şekilde kaplayacaktır. Kılavuz tekerlek tertibatı ve tel yolu için isteğe bağlı manyetik kalkan sunuyoruz. Her uygulama buna ihtiyaç duymaz, ancak SmCo'yu günlük olarak çalıştırıyorsanız, yaklaşık 3 ay içinde daha az bakım ile kendini amorti eder.
- Tel kopma algılama Elmas tel kesimi, her mıknatıs kesme senaryosu için mükemmel değildir. İşte yetersiz kaldığı yerler:
Verimlilik.

Sınırlamalar ve Ödünleşimler
Sonsuz tel testere tek seferde bir parça keser. Günde 10.000 ferrit karoya ihtiyacınız varsa, daha yüksek ekipman maliyetine ve parça başına daha düşük yüzey kalitesine rağmen, aynı anda 50-100 parça kesen çok telli bir testere doğru araçtır. Elmas tel, Ar-Ge, prototipleme ve günde birkaç yüz parçaya kadar üretim çalışmaları için en iyisidir.
Çok büyük SmCo blokları. Herhangi bir boyutta 60 mm'yi aşan SmCo boşlukları, muhafazakar besleme hızlarında dilim başına 30+ dakika gibi uzatılmış kesme süreleri gerektirebilir, bu da tel aşınmasını önemli ölçüde artırır. Bu boyuttaki bloklar için, üretime başlamadan önce tel ömrü ekonomisini doğrulayın.
Güçlü SmCo kalitelerinin manyetizasyon sonrası kesimi. YXG-30 gibi Sm2Co17 kaliteleri 1,1 T'nin üzerinde kalıcılığa sahip olabilir. Manyetik kalıntı sorunu o kadar ciddileşir ki, uygulama izin verdiğinde kesmeden önce manyetik gidermeyi öneririz. Bazı uygulamalar manyetik gideremez - örneğin, yer altı sensörleri - ve bu işler manyetik kalkan seçeneği ve daha sık makine temizleme döngüleri gerektirir.
Yüzey kalitesi sınırları. Elmas tel kesimi bu malzemelerde Ra 0,4-1,0 μm elde eder. Ra <0,2 μm gerektiren bir uygulamaya sahipseniz (bazı optik kodlayıcı diskleri), yine de kesim sonrası bir honlama adımı gerekecektir. Tel testere sizi yolun 'ına kadar götürür, ancak yüzey kalitesinin son kısmı farklı bir işlem gerektirir.
SmCo veya ferrit mıknatısları kesiyorsanız ve mevcut işleminizden çatlama, yontulma veya termal hasar yaşıyorsanız, bir numune testi ile başlayın. Bize 3-5 temsili parça gönderin - bunları yukarıda açıklanan parametrelerle SG20 üzerinde keseceğiz ve ölçülen kenar kalitesi ve yüzey pürüzlülüğü verileriyle sonuçları size geri göndereceğiz. Manyetik malzemeler üzerinde zaten.
Pratik Sonraki Adımlar
elmas tel kesimi yapan mühendisler için.
, bu makaledeki SmCo ve ferrit parametre tabloları doğrudan uygulanabilir. Her aralığın muhafazakar ucundan başlayın ve özel kalitenize ve geometrinize göre ayarlayın. Bu makaledeki kesme parametreleri, makine konfigürasyonu ve kenar kalitesi verileri, 15'ten fazla SmCo ve ferrit kalitesi üzerinde üretim testlerinden elde edilmiştir ve, malzeme sınıflandırmalarına göre doğrulanmıştır ve.
ile karşılaştırılmıştır. Uyarı vermeden kırılganlık. malzeme sınıflandırmaları ve doğrulanır ASTM C1161 bitme mukavemet testleri, kesme kaynaklı hasarın bitmiş parçaların mekanik bütünlüğünü bozmadığını doğrulamak için.
Metal ve sert malzemeler için tam tel testere çözümlerimizi keşfedin →
İlgili Mıknatıs İşleme Kaynağı
Bu malzemeye özel kılavuz, daha geniş mıknatıs işleme iş akışını destekler.







