
Sert metal kesimi, çoğu geleneksel aletin hızla arızalandığı yerdir. Titanyum alaşımları, tungsten ve molibden, işleyen herkesin iyi bildiği bir üne sahiptir: takımları yok ederler. Ti-6Al-4V, ısının gidecek yeri olmadığından karbür uçları yer, termal iletkenliği yaklaşık 7 W/m·K'dir, bu da çeliğin yaklaşık altıda biridir. Saf tungsten çoğu kesme aletinden daha serttir (dövme tungsten için HV 350–450) ve oda sıcaklığı kırılganlığının sınırında yer alır, bu da kesim sırasında uyarı vermeden çatlayabileceği anlamına gelir. Molibden süneklik açısından biraz daha affedicidir, ancak 500°C'nin üzerinde agresif bir şekilde oksitlenir, bu nedenle ciddi ısı üreten herhangi bir kesme işlemi, öğütülmesi gereken rengi bozulmuş, oksitlenmiş bir yüzey bırakır.
Bunların hepsi, iş parçası maliyetinin kesme işleminin kendisinden çok daha yüksek olduğu malzemelerdir. 50 mm × 50 mm × 200 mm Ti-6Al-4V kütüğü 300–600 ABD Doları, benzer boyutta bir tungsten bloğu ise 1.000 ABD Dolarını aşabilir. Geniş talaş kaybı nedeniyle malzeme israfı veya termal hasar nedeniyle parçaların hurdaya ayrılması pahalıdır. Tam da burada elmas tel erozyonun yerini alır: soğuk işlem, dar talaş, ısıdan etkilenen bölge olmaması ve genellikle ikincil taşlamayı ortadan kaldıran yüzey kalitesi.
Bu makale, bu üç malzemenin her biri için sert metal kesiminin özel zorluklarını, geleneksel yöntemlerin neden yetersiz kaldığını ve elmas tel testere için kullandığımız işlem parametrelerini ele almaktadır.
Sert Metal Kesimini Bu Kadar Zor Yapan Nedir?
Bu üç metalin her biri geleneksel işleme altında farklı şekilde arızalanır, ancak ortak bir noktaları vardır: kesme işlemi malzemenin veya aletin veya her ikisinin zarar görmesine neden olma eğilimindedir.
Titanyum Alaşımları (Ti-6Al-4V, Ti Grade 2, Ti-6Al-2Sn-4Zr-2Mo)
Ti-6Al-4V (ASTM B265 Sınıf 5) küresel titanyum alaşımı kullanımının yaklaşık 'ini oluşturmaktadır. Karşılaştırılabilir mukavemette çeliğe göre yaklaşık daha hafiftir - bu da onu havacılık yapısal parçaları, tıbbi implantlar ve deniz donanımları için tercih edilen malzeme haline getirir.
İşleme sorunu, aynı anda size karşı çalışan üç özelliğe indirgenir:
7 W/m·K termal iletkenlik. Karşılaştırma için, hafif çelik yaklaşık 50 W/m·K ve alüminyum 200+ W/m·K'dir. Titanyum kesildiğinde, kesme arayüzünde oluşan ısı, iş parçası kütlesine neredeyse hiç yol bulamaz. Alet ucunda ve kesme yüzeyinde yoğunlaşır. Bu, alet aşınmasını hızlandırır ve titanyumun alet malzemeleriyle kimyasal olarak reaktif hale geldiği sıcaklık aralığının oldukça üzerine, 600°C'nin üzerine yerel sıcak noktalar oluşturabilir - karbür yüzeylere bağlanır ve yapışkan aşınmaya neden olur.
Yüksek elastikiyet (düşük modül). Titanyumun elastik modülü yaklaşık 114 GPa'dır, bu da çeliğin yaklaşık yarısıdır. Kesme sırasında, iş parçası aletten uzağa sapar ve sonra geri yaylanır. Bu, temiz malzeme kaldırma yerine sürtünmeye neden olur, bu da ek ısı üretir ve kötü yüzey kalitesi oluşturur. İnce cidarlı titanyum parçalarının işlenmesinin neden bu kadar zor olduğu da budur - kesme kuvvetleri altında esnerler ve titrerler.
İş sertleşmesi. Ostenitik paslanmaz çeliklere benzer şekilde, titanyum alaşımları kesme sırasında yüzeyde sertleşir. Bir alet durursa veya malzeme kaldırmadan sürtünürse, yüzey iş sertleşir ve sonraki geçişler giderek zorlaşır. Bu kısır bir döngü yaratır: daha sert yüzey daha fazla ısı üretir, bu da aleti daha hızlı köreltir, bu da daha fazla sürtünmeye neden olur.
Tungsten (Saf W, W-Ni-Fe, W-Cu)
Saf tungstenin Vickers sertliği 350–450 HV'dir (dövme) ve erime noktası 3.422°C'dir - herhangi bir metalin en yükseğidir. Radyasyon kalkanı, yüksek sıcaklık fırın bileşenleri, denge ağırlıkları ve elektrik kontaklarında kullanılır. ASTM B760 spesifikasyonu bu uygulamalar için tungsten levha ve sacı kapsar.
Tanımlayıcı işleme zorluğu, sünek-kırılgan geçiş sıcaklığıdır (DBTT).. Oda sıcaklığında saf tungsten sınırlı derecede kırılgandır. Ticari olarak saf tungstenin DBTT'si tipik olarak işlem geçmişi, tane yapısı ve safsızlık içeriğine bağlı olarak 200°C ile 400°C arasındadır. DBTT'nin altında, tungsten transgranüler yarma modunda kırılır - çatlaklar minimum plastik deformasyonla taneler boyunca yayılır. Bu, oda sıcaklığında yüksek mekanik gerilim uygulayan herhangi bir kesme yönteminin iş parçasını çatlatma riski taşıdığı anlamına gelir.
Tungstenin geleneksel işlenmesi büyük ölçüde elmas taşlama ve tel EDM ile sınırlıdır. Karbür takımlarla CNC frezeleme, bazı tungsten alaşımlarında mümkündür (W-Ni-Fe ağır alaşımları daha sünektir), ancak saf tungsten ve W-Cu kompozitleri, frezelemenin kesintili kesme kuvvetleri altında yontulur ve çatlar.
Bir başka karmaşıklık daha: tungsten yoğundur - 19.3 g/cm³, çelikten neredeyse 2.5 kat daha ağırdır. Bu, küçük iş parçalarının bile ağır olduğu ve fikstür tasarımının kütleyi hesaba katması gerektiği anlamına gelir. Yerçekimi yüklü test kesimleri, kesim sırasında parça kayarsa gerçek bir baş belası olabilir.
Molibden (Saf Mo, TZM)
Molibden, işleme zorluğu açısından tungsten ve titanyum arasında yer alır. Sertliği orta düzeydedir (dövme Mo için HV 200–300) ve oda sıcaklığında tungstenden biraz daha iyi sünekliğe sahiptir. TZM alaşımı (Mo-0.5Ti-0.1Zr), yüksek sıcaklık yapısal parçaları, soğutucular ve yarı iletken işleme ekipmanlarında kullanılan en yaygın işlenen kalitedir.
Sorunlar:
500°C'nin üzerinde oksidasyon. Molibden, yüksek sıcaklıklarda uçucu MoO₃ oluşturur. Oksit, koruyucu bir tabaka oluşturmak yerine buharlaşır, bu nedenle metal sıcakken kelimenin tam anlamıyla aşınır. Yüzeyi 500°C'nin üzerine ısıtan herhangi bir kesme işlemi, oksitlenmiş, çukurlu bir yüzey bırakır. Bu, hassas işler için lazer kesimini dışlar ve aşındırıcı kesim sırasında termal yönetimi kritik hale getirir.
Oda sıcaklığında düşük kırılma tokluğu. Tungsten gibi, molibdenin de bir DBTT'si vardır - dövme malzeme için tipik olarak 0°C ila 100°C civarında, tungstenden daha düşük ancak yine de oda sıcaklığına yakın, bu da agresif kesim sırasında kırılgan kırılmanın bir endişe kaynağı olduğu anlamına gelir.
Yayılma. Yetersiz kesme hızlarında geleneksel takımlarla işlendiğinde, molibden temiz talaşlar oluşturmak yerine yayılma eğilimindedir. Bu, takımda bir birikmiş kenar ve iş parçasında yırtık, pürüzlü bir yüzey oluşturur.
Elmas Tel Testere Sert Metal Kesimi İçin Neden İşe Yarar
Titanyum, tungsten ve molibden arasındaki ortak nokta, geleneksel kesimin çok fazla ısı, çok fazla mekanik gerilim veya her ikisini birden üretmesidir. elmas tel testere farklı bir kaldırma mekanizması üzerinde çalışarak bunu ele alır: yüksek doğrusal hızda ve düşük birim kesme kuvvetinde esnek bir aletle mikro taşlama.
Taviz Vermeden Termal Kontrol
The elmas tel döngüsü 40–70 m/s hızla hareket eder. Her elmas parçacığı iş parçasıyla mikrosaniyeler boyunca temas eder, mikroskobik bir talaş kaldırır ve yoluna devam eder. Parçacık başına üretilen ısı çok azdır ve tek bir kesme kenarında yoğunlaşmak yerine tüm tel çevresine yayılır.
Sürekli soğutucu beslemesi (su bazlı veya hafif madeni yağ) ile birleştiğinde, bu kesme bölgesini 100°C'nin oldukça altında tutar. Standart parametreler altında titanyum kesimi sırasında 50–70°C yüzey sıcaklıkları ölçtük. Molibden için bu, MoO₃ oluşmaması anlamına gelir. Tungsten için bu, sınırdaki kırılgan bir malzemeyi çatlamaya doğru itecek termal gerilimin olmaması anlamına gelir.
Bu sadece iş parçasını korumakla ilgili değil. Özellikle titanyum için düşük kesme sıcaklığı, iş parçası ile takım arasında kimyasal bağ oluşmaması anlamına gelir — geleneksel titanyum işleme işlemlerinde karbür uçları yok eden mekanizma burada geçerli değildir çünkü elmas parçacıkları titanyumun kimyasal olarak agresif hale geldiği sıcaklıklara ulaşmaz.
Düşük Mekanik Gerilim Çatlamayı Önler
Metaller için tel gerilimi 180–230 N arasında ayarlanır ve kesme kuvveti tel ile iş parçası arasındaki temas yayı boyunca dağılır. İş parçasının herhangi bir noktasındaki tepe mekanik gerilimi, sert bir bıçak veya freze çakısına göre çok daha düşüktür. Tungsten ve molibden için bu, malzemenin elastik aralığının oldukça içinde kaldığı anlamına gelir — kırılgan bir kırılmayı başlatacak konsantre bir gerilim yükselticisi yoktur.
22°C oda sıcaklığında, 200 N gerilim ve 0,2 mm/dak besleme hızında 0,5 mm tel kullanarak, çatlama olmadan saf tungsten blokları kestik. Aynı bloklar bir şerit testere denemesi sırasında çatladı — dişler, kırılgan kırılma eşiğini aşan yerelleşmiş gerilim konsantrasyonları yarattı.
Dar Kanal Pahalı Malzemeyi Korur
0,35–0,5 mm tel, yaklaşık 0,4–0,55 mm'lik bir kanal oluşturur. Bunu, tipik bir aşındırıcı kesme tekerleğiyle 1,5–3 mm kanal veya hatta bir şerit testereyle 1–2 mm ile karşılaştırın. $20+/cm³ tungsten kestiğinizde, kanal haline gelen her milimetre talaş kayıp paradır.
Pratik bir örnek üzerinde: 40 mm x 40 mm'lik bir tungsten bloğu yirmi adet 2 mm'lik gofret halinde dilimlemek. 0,5 mm kanal (elmas tel) ile, kanal için yaklaşık 10 mm blok uzunluğu kaybedersiniz — kabaca bir ekstra gofretlik malzeme. 2 mm kanal (aşındırıcı tekerlek) ile 40 mm kaybedersiniz — on gofretlik malzeme. Tungsten üzerinde bu, kurtarılan malzemede yüzlerce dolardır.
Önerilen Sert Metal Kesme Parametreleri
Aşağıdaki parametreler, üretim deneyimimize dayanmaktadır. SG20 ve SGI20 platformlar. Bunlar başlangıç noktalarıdır — üretim ayarlarını belirlemeden önce her zaman kendi özel malzemeniz üzerinde bir test kesimi yapın.
| Parametre | Ti-6Al-4V | Saf Tungsten | Molibden / TZM |
|---|---|---|---|
| Tel çapı | 0,35–0,5 mm | 5 mm | 0,35–0,5 mm |
| Tel gerginliği | 180–220 N | 200–230 N | 180–220 N |
| Tel hızı | 50–70 m/s | 40–60 m/s | 50–70 m/s |
| İlerleme hızı | 0,3–1,0 mm/dak | 0,2–0,5 mm/dak | 0,5–1,5 mm/dak |
| Soğutucu | İnhibitörlü su bazlı | Su bazlı veya hafif madeni yağ | Hafif madeni yağ (tercih edilir) |
| Tipik Ra | 0,3–0,6 μm | 0,4–0,8 μm | 0,3–0,5 μm |
| Boyutsal tolerans | ±0,03 mm | ±0,03 mm | ±0,03 mm |
Kesme deneyimimizden bazı notlar:
Titanyum: En büyük hata, ilerleme hızını çok hızlı çalıştırmaktır. Titanyumun esnekliği, tel yayının daha sert malzemelere göre birim ilerleme kuvveti başına daha fazla artması anlamına gelir. 30+ mm'lik bir kesit alanında ilerlemeyi 1 mm/dak'nın üzerine çıkarırsanız, tel sapar ve kesilen yüzeyde bir incelme oluşur. Genellikle 0,5 mm/dak ile başlarız ve makinenin yerleşik yer değiştirme sensörü ile tel yayını izlerken 0,1 mm/dak'lık adımlarla artırırız.
Tungsten: Yavaş ve istikrarlı. İlerleme hızının düşük kalması gerekir — 0,2–0,5 mm/dak — sertlikten dolayı değil (elmas bunu halleder), kırılganlık riski nedeniyle. Daha yüksek ilerleme hızları anlık kesme kuvvetini artırır ve oda sıcaklığındaki tungsten gerilim ani yükselmelerini tolere etmez. Mekanik stabilite için daha kalın 0,5 mm teli kullanın. Mümkünse, iş parçasını ısıtılmış soğutucu kullanarak hafifçe (40–50°C'ye kadar) ısıtın — bu, malzemeyi DBTT'den uzaklaştırır ve kırılma riskini azaltır. Bazı laboratuvarlar aynı nedenle fikstürü bir ısıtma pediyle sarar.
Molibden: Tungstenden daha affedicidir. İlerleme hızı daha yükseğe çıkabilir (30 mm altındaki kesit alanlarında 1,5 mm/dak'ya kadar) ve yüzey kalitesi tutarlı bir şekilde iyidir (çok çaba harcamadan Ra 0,3–0,5 μm). Ana endişe oksidasyon önlemedir — molibden üzerinde en iyi sonuçlar için su bazlı yerine yağ bazlı soğutucu kullanın. Su bazlı soğutucu ile bile, kesme sıcaklığı önemli MoO₃ oluşumu için çok düşüktür, ancak yağ yüzey renk bozulmasına karşı ek bir bariyer sağlar. Kesimden sonra, parçalar hemen kullanılmayacaksa kesilen yüzeyi izopropanol ile silmeyi ve desikatörde saklamayı öneririz.
Tel Testere ile Sert Metal Kesiminin En Uygun Olduğu Yerler
Metalografik Numune Hazırlama
Bu, gördüğümüz en yaygın kullanım durumudur. Araştırma laboratuvarları ve kalite departmanları, mikroyapı analizi için titanyum havacılık bileşenlerinin, tungsten saçılma hedeflerinin veya molibden ısı emicilerin kesitlerine ihtiyaç duyar. Kesilen yüzeyin hasarsız olması gerekir — termal artefakt yok, mekanik deformasyon katmanı yok, yayılma yok — çünkü asıl amaç gerçek mikroyapıyı incelemektir.
Elmas tel testere, aşındırıcı kesme diskleriyle karşılaştırıldığında tipik olarak 5 μm'den daha az derinliğe sahip bir yüzey altı hasar katmanı ile bir yüzey üretir. Bu, numune SEM veya EBSD incelemesi için hazır hale gelmeden önce gereken sonraki laplama ve parlatma miktarını önemli ölçüde azaltır.
Havacılık Bileşeni Kesme
Jet motoru soğuk bölüm bileşenlerindeki titanyum parçaları, arıza analizi veya kalan ömür değerlendirmesi için sıklıkla kesilmelidir. Kesme yöntemi mikroyapıyı değiştiremez veya analizi karıştıracak artık gerilim oluşturamaz. Elmas tel testere, kesme yüzeyine kadar orijinal malzeme durumunu korur.
Saçılma Hedefi Üretimi
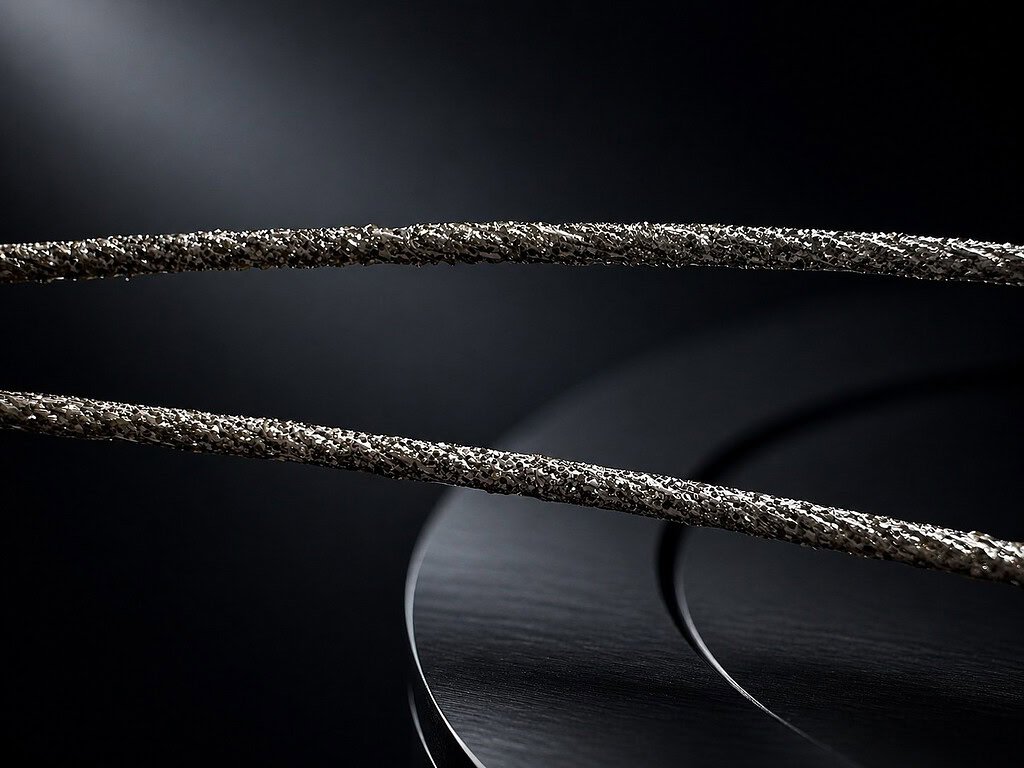
Yarı iletken üretimi için tungsten ve molibden saçılma hedefleri hassas boyutsal kontrol ve kontaminasyonsuz yüzeyler gerektirir. Hedefler tipik olarak daha büyük bloklardan belirli çap ve kalınlıklara kesilir. Tel EDM bunu yapabilir, ancak bir yeniden kaplama katmanı bırakır ve EDM teli elektrodundan bakır veya pirinç kontaminasyonu oluşturur. Elmas tel kesimi her iki sorunu da önler — yeniden kaplama katmanı yok, metalik kontaminasyon yok. Tel, elektro kaplama elmaslı paslanmaz çelik bir çekirdektir ve geriye kalan tek şey kolayca temizlenebilen elmas aşındırıcı parçacıklar ve soğutucudur.
Tıbbi İmplant Ar-Ge
Ti-6Al-4V, ortopedik implantlar (kalça sapları, spinal kafesler, dental abutmentlar) için birincil alaşımdır. Geliştirme sırasında, prototipler ve test kuponları sıklıkla mekanik testler (yorgunluk numuneleri, çekme kuponları) ve biyouyumluluk değerlendirmesi için kesilir. Kesme yöntemi, malzemenin kesme yüzeyindeki yorgunluk özelliklerini korumalıdır, bu da çekme artık gerilimi veya ısıdan etkilenen bir bölge oluşturan herhangi bir işlemi dışlar.
Sert Metal Kesme Yöntemlerinin Karşılaştırılması
| Yöntem | HAZ | Kontaminasyon Riski | Ra (tipik) | Kesim Kaybı | En İyi İçin |
|---|---|---|---|---|---|
| Elmas tel testere | Yok | Yok | 0,3–0,8 μm | 0,4–0,55 mm | Hassas numuneler, ince kesitler, yüksek değerli malzemeler |
| Tel Erozyon ve Elmas Tel Kesme | Yeniden kaplama katmanı 5–15 μm | Elektrot telinden Cu/Zn | 0,8–1,5 μm | 0,25–0,35 mm | Karmaşık profiller, çok sıkı toleranslar |
| Aşındırıcı kesme diski | 50–200 mikron | Aşındırıcı kontaminasyon | 1,5–3,0 μm | 1,5–3,0 mm | Kaba kesme, hız önceliği |
| Elmas taşlama diski | 10–30 μm | Minimal | 0,2–0,5 μm | 1,0–2,0 mm | Yüzey bitirme, birincil kesme değil |
| Lazer kesim | 100–500 μm | Oksit tabakası | 2,0–5,0 μm | ~0,1 mm | Levha kesimi, 2B profiller |
| Su Jeti | Yok | Garnet yerleştirme mümkün | 3,0–6,0 μm | 0,8–1,5 mm | Kalın plaka, boyut sınırı yok |
Tel erozyon (EDM), bu metaller için en yaygın hassas alternatif olduğu için özel olarak belirtilmelidir. Sıkı boyutsal doğruluk üretir ve tel erozyonun kesemeyeceği karmaşık konturları kesebilir. Ancak yeniden oluşan tabaka, metalografik çalışmalar için gerçek bir sorundur — tahıl yapısı ve bileşimi değişmiş, erimiş ve yeniden katılaşmış malzemenin ince bir bölgesidir. Tungsten püskürtme hedefleri için pirinç EDM tel elektrodundan kaynaklanan bakır kirliliği, yarı iletken uygulamalarında elenme sebebidir. Elmas tel testere her iki sorunu da önler.

Sert Metal Kesimi İçin Tel Testere Sınırlamaları
Kesme hızı düşüktür. 0,2–1,0 mm/dak besleme hızında, bunlar yüksek verimli işlemler değildir. 40 mm'lik bir Ti-6Al-4V kesitini kesmek 40–130 dakika sürer. Günde yüzlerce parçayı kesmeniz gerekiyorsa, işlem sonrası işlemli geleneksel yöntemler genel olarak daha hızlı olacaktır.
Tel aşınması, kırılgan malzemelere göre metallerde daha yüksektir. Titanyum, tungsten ve molibden, cam, seramik veya silisyumdan daha hızlı elmas tel aşınmasına neden olur. Sürekli kesimin 2–4 günü (günde 8 saat) başına tel değişimi bekleyin, bu malzeme ve kesit boyutuna bağlıdır. Tungsten için tel ömrü en kısadır — yüksek sertlik, elmas kaplamayı daha hızlı aşındırır. Bir sarf malzemesi maliyeti olarak bütçe ayırın ve düzenli olarak tel durumunu takip edin elektrolizle kaplanmış elmas tel halkalar sarf malzemesi maliyeti olarak gerilim kalibrasyonu kontrolleri.
Yalnızca düz kesimler. Bir döner eksen eklemediğiniz sürece (SG20-R bunu destekler), tel düz bir çizgide keser. Karmaşık 3B profiller hala EDM veya çok eksenli CNC taşlama gerektirir.
Kesit boyutu kısıtlamaları. SG20, yaklaşık 80 mm'ye kadar olan kesitleri işler. Daha büyük külçeler daha büyük bir makine çerçevesi gerektirir. Çok büyük tungsten veya titanyum kesitleri için mühendislik ekibimizle özel konfigürasyonları görüşün.
Pratik Sonraki Adımlar
Titanyum, tungsten veya molibden kesiyorsanız ve mevcut yöntem alet aşınması, malzeme israfı veya kesim sonrası yüzey hazırlama süresi açısından size maliyet getiriyorsa, bize test numuneleri gönderin. Optimize edilmiş parametrelerde kesimler yapacağız ve parçaları ölçülmüş Ra değerleri, boyutsal veriler ve kesit fotoğraflarıyla iade edeceğiz. İlk test çalıştırması için ücret alınmaz.
Tüm metalik malzemelerde elmas tel kesiminin tam genel bakışı için, hub sayfamıza bakın Halka elmas tel kesimi, çeşitli kesme ihtiyaçlarını karşılamak için sürekli gelişmektedir. Farklı kalınlıklar ve gözenek boyutlarına sahip gözenekli metal kesimi dahil olmak üzere farklı malzemeleri işleme yeteneği, onu çok yönlü bir çözüm olarak konumlandırır. Devam eden teknolojik gelişmeler, hassasiyeti, hızı ve genel kesme verimliliğini artırmayı hedeflemektedir..







