
Bir müşteri bize bir zamanlar neden görsel olarak aynı elmas tel halkalarından ikisinin - aynı çap, aynı elmas gren boyutu, aynı belirtilen gerilim derecesi - çok farklı kesme sonuçları verdiğini sordu. Biri 180 saat çalıştı ve optik cam üzerinde ayna yüzeyli kesimler üretti. Diğeri 30 dakika sonra sırlanmaya başladı ve 50 saat içinde ek yerinden koptu. Cevap, halka üretim sürecindeydi: çekirdek tel ön işlemi, kaplama tekdüzeliği ve ek yeri kalitesi üreticiler arasında büyük ölçüde değişir ve farklılıklar yalnızca çalışma yükü altında ortaya çıkar.
Sonsuz elmas tel için halka üretim süreci tek bir işlem değildir - çelik çekirdeğin seçilmesinden nihai dinamik teste kadar yaklaşık 15 kontrollü adımdan oluşan bir dizidir. Her adımın bir spesifikasyon penceresi vardır ve herhangi bir adımda bu pencerenin dışına çıkmak bitmiş halkanın kalitesini bozar. Bu makale, ana aşamaları, önemli parametreleri ve kalite hatalarının çoğunun nereden kaynaklandığını incelemektedir.
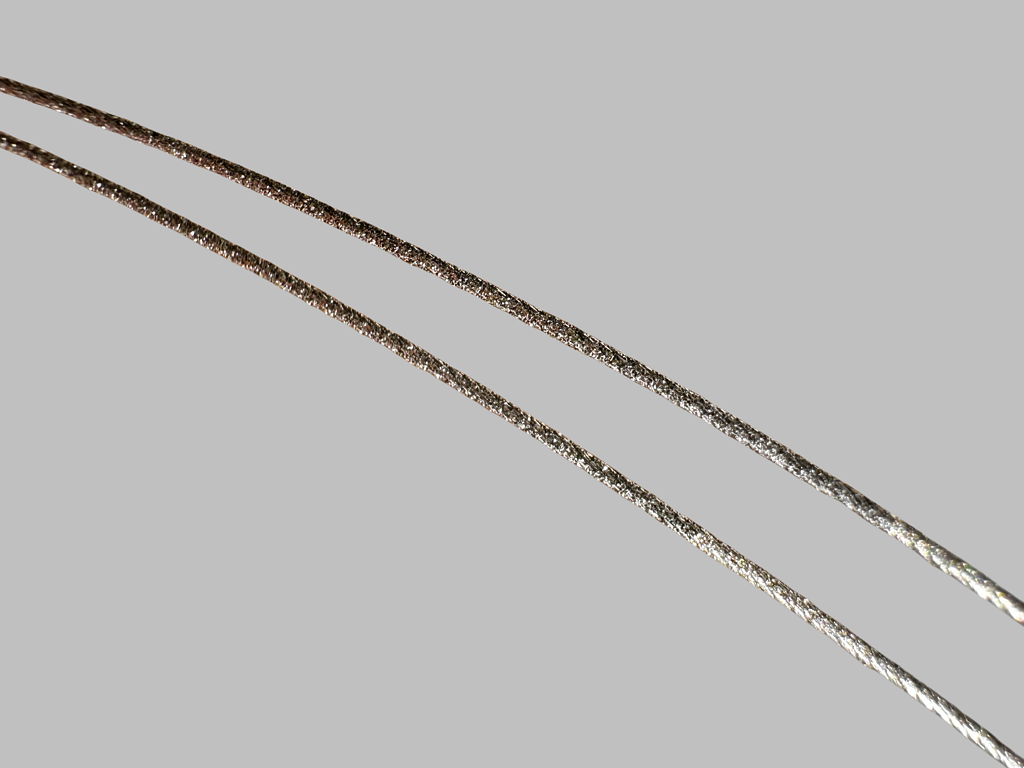
Halka Üretim Sürecinin Aşamaları Nelerdir?
Tam dizi dört ana aşamaya ayrılır:
- Çekirdek tel hazırlığı — çelik çekirdeğin seçilmesi ve ön işlemden geçirilmesi
- Elektrokaplama süreci — nikel matrisin biriktirilmesi ve elmas greninin gömülmesi
- Halka montajı — telin sonsuz bir halka şeklinde kapatılması
- Kalite doğrulama — boyut, mekanik ve dinamik testler
Her aşama bir öncekinin üzerine eklenir. Çekirdek hazırlığı aşamasında oluşan bir kusur, dikkatli kaplama ile giderilemez; kaplama kusuru, mükemmel bir ek yeri ile kurtarılamaz. Halka üretim süreci baştan sona kontrol edilmelidir.
Çekirdek Tel Hazırlığı: Temel Aşama
Halka tedarikçileri arasındaki kalite farklılıklarının çoğu bu aşamaya dayanmaktadır. Çekirdek tel, yüksek mukavemetli bir çelik filamenttir - hassas uygulamalar için tipik olarak 0,3-1,0 mm çapındadır - ve mekanik özellikleri, tüm halkanın performans sınırını belirler.
Çelik seçimi ve çekme gereksinimleri
Taban malzeme, hassas çap toleranslarına göre çekilmiş yüksek karbonlu çelik teldir. 0,5 mm'den küçük çaplı halkalar için, çekme mukavemeti 3.500 MPa'yı aşmalıdır, aksi takdirde tel normal besleme basıncı altında kopar. Standart kesme yüklerinde bir vardiyadan kısa sürede arızalanan ince çaplarda 3.200 MPa tel kullanan bütçe halkaları gördük. Çekme testi, metalik malzemelerin çekme testi için ASTM E8'de, kurulan yöntemleri izler ve herhangi bir saygın tel tedarikçisi, numune boyutu ve standart sapma ile test sertifikaları sağlayabilmelidir.
Çap toleransı da önemlidir. Tel uzunluğu boyunca ±%5'ten büyük varyasyon, yük altında gerilim varyasyonuna neden olur - daha küçük çaplı bölümler gerilim altında daha fazla esner ve yerel gerilim yoğunlukları oluşturur. Bu nedenle gelen telde ±%1 çap toleransı belirtiyoruz.
Yüzey hazırlığı
Kaplamadan önce tel yüzeyinin üç işlemden geçmesi gerekir:
Yağdan arındırma çekme yağlayıcılarını ve oksidasyonu giderir. Kalıntı yağlayıcı, nikel yapışmasını önler - görsel olarak iyi görünen ancak kesme yükü altında ayrılan bir kaplama elde edersiniz. Alkali yağdan arındırma banyolarını deiyonize su ile durulama izler.
Asitle temizleme yüzey oksitlerini giderir ve mekanik bağ için mikro pürüzlülük oluşturur. Çok kısa temizleme zayıf yapışmaya neden olur; çok uzun süre temizleme tel yüzeyini zayıflatır. Pencere dardır.
Aktivasyon kaplama banyosu için yüzeyi hazırlar. Aktivasyon kimyası, biriktirilen belirli nikel formülasyonuna bağlıdır.
Yaygın bir arıza paterni: uygun şekilde yağdan arındırılmamış tel, üretimden hemen sonra mükemmel bir kaplama gösterir, ardından elmas parçacıkları kesimin ilk birkaç saati içinde dökülmeye başlar çünkü alttaki nikel-çelik bağı zayıftır. Semptomu gördüğünüzde, halka kurtarılamaz hale gelir.
Ön gerilim ve gerilim giderme
Yüksek hassasiyetli uygulamalar (yarı iletken wafer dilimleme, optik cam) için, tel çekirdeği kaplamadan önce ön gerilimden fayda sağlar. Bu, çekme işleminden kaynaklanan artık gerilimleri giderir ve servis sırasında dinamik gerilim varyasyonunu azaltır. (Gerilim tekdüzeliğinin sonraki etkilerini gerilim dağılımı ve yorgunluk analizi.)
Ön gerilimli, gerilimi giderilmiş tel daha pahalıdır - tipik olarak standart çekilmiş tele göre -20 prim - ancak ince dilimleme uygulamalarında tel sapmasını önemli ölçüde azaltır. Safir ve silikon wafer işleri için zorunlu kabul ediyoruz.
Elektrokaplama Süreci: Kesme Katmanının Oluşturulması
Halka üretim sürecinin teknik olarak zorlu hale geldiği yer burasıdır. Elektrokaplama süreci, gren yoğunluğunu, dağılım tekdüzeliğini ve en önemlisi, elmas çıkıntı yüksekliğini belirler - elmas kristallerinin nikel bağ yüzeyinin ne kadar üzerine çıktığı. (Bunun neden önemli olduğuna dair temel fizik için, elmas tel döngü yapısı tasarım kılavuzu.)
Nikel banyosu kimyası
Kaplama banyosu, kontrollü konsantrasyonda askıya alınmış elmas parçacıkları ile tipik olarak bir nikel sülfamat veya nikel sülfat çözeltisidir. Sıkı kontrol gerektiren banyo parametreleri:
| Parametre | Tipik Aralık | Neden Önemlidir? |
|---|---|---|
| Nikel konsantrasyonu | 80-110 g/L | Biriktirme oranını kontrol eder |
| pH | 3.5-4.5 | Bağ sünekliğini ve tane yapısını etkiler |
| Sıcaklık | 45-55°C | Kaplama tekdüzeliğini etkiler |
| Akım yoğunluğu | 2-8 A/dm² | Biriktirme oranını ve yapısını belirler |
| Elmas konsantrasyonu | Uygulamaya özel | Bitmiş tel üzerindeki grit yoğunluğunu ayarlar |
Bu parametrelerden herhangi birindeki sapma, kaplama özelliklerini değiştirir. Banyo kimyasının çevrimiçi izlenmesi ve periyodik olarak yeniden dengelenmesi gerekir — tipik olarak her 4-8 saatlik sürekli çalışma sonrası, nikel elektrokaplama uygulamalarına benzer şekilde ASTM B689 standardı, elektro kaplama nikel kaplamalar için. Banyo bakımından tasarruf eden tedarikçiler, döngü üretim sürecinde parti-parti tutarsızlığa sahip döngüler üretir.
Elmas grit seçimi
Parçacık boyutu ilk karardır. Standart aralıklar:
| Aşındırıcı Boyutu | Uygulama |
|---|---|
| 25-40 mikron | İnce yüzey kalitesi, yarı iletken waferlar |
| 40-80 mikron | Genel hassas kesim, optik cam, seramikler |
| 80-150 mikron | Agresif malzeme kaldırma, daha kalın malzemeler |
| 150-300 mikron | Ağır hizmet kesimi, büyük bloklar |
Keskin kenarlı polihedral elmas kristalleri, sonsuz döngülerde kullanılan açıkta kalan grit kaplama yaklaşımı için tercih edilir — parçacıklar kaplamaya gömülmediği için keskin kenarlar kesim için erişilebilir kalır, geleneksel makara teli aksine. (Kaplama yaklaşımındaki bu temel farkı aşındırıcı tel kaplama kılavuzumuzda.)
Tartışıyoruz.
Doğru çıkıntı yüksekliğinin elde edilmesi.
Hedef, elmas parçacık çapının -50'sinin nikel bağın üzerinde açıkta kalmasıdır. 40μm'lik bir parçacık için bu, 12-20μm kristalin çıkıntı yapması anlamına gelir. Telin ilk saatten itibaren agresif kesip kesmeyeceğini veya bir "alışma" periyoduna ihtiyaç duyup duymayacağını belirleyen kritik parametre budur.
Üç faktör çıkıntı yüksekliğini kontrol eder: Kaplama kalınlığı.
— çok kalınsa elmaslar gömülür (tel parlar); çok inceyse elmaslar yük altında kopar (hızlı grit kaybı). Elmas yükleme oranı.
— kaplama sırasında birim zamanda kaç parçacık yapışır. Bitişik gritler arasındaki mesafeyi etkiler. Banyo ajitasyon deseni.
— elmas parçacıklarının tel çevresi boyunca nasıl dağıldığını kontrol eder. Kötü ajitasyon, telin bir tarafında diğerinden daha fazla grit olan "çizgiler" üretir.
Çıkıntı yüksekliğini elektrokaplama işlemi sırasında otomatik optik muayene ile izliyoruz. Kabul edilebilir aralık dardır: hedeften ± sapma, parti yeniden işleme gerekçesidir.
Grit aralığı kontrolü.
Bireysel parçacık maruziyetinin ötesinde, gritler arasındaki mesafe önemlidir. Çok yoğunsa talaş tahliye edilemez, termal birikime neden olur; çok seyrekse bireysel taneler aşırı yük alır, kopmayı hızlandırır.
- Çoğu uygulama için, -60 yüzey kapsamını grit ile hedefliyoruz. Kesin spesifikasyon şunlara göre değişir:
- İş parçası malzemesi (grafit toz tahliyesi için daha açık aralık gerektirir; silikon daha yoğun kapsama toleransı gösterir)
- Tel hızı (daha yüksek hızlar soğutucu erişimi için daha açık aralık gerektirir)
Müşterinin makinesinde mevcut olan soğutucu akış hızı.
Otomatik optik muayene kullanarak hedef aralığın ±%5'i içinde aralığı tüm döngü uzunluğu boyunca koruyoruz.
Döngü Montajı: Sonsuz Halkayı Kapatma.
Kaplama ve muayeneden sonra, doğrusal tel bir birleştirme işlemiyle sonsuz bir döngü haline gelir. Bu aşama, döngünün hizmet ömrünün büyük bir bölümünü belirler.
Birleştirme neden bu kadar önemlidir.
Birleştirme, döngünün yapısal olarak en kritik noktasıdır. 40-85 m/s hızda, birleştirmedeki herhangi bir kütle veya sertlik varyasyonu her devirde mikro darbelere neden olur. Kırılgan alt tabakalarda bunlar periyodik yüzey izleri olarak görünür. Daha kötüsü, birleştirmedeki herhangi bir yerel gerilim konsantrasyonu, tüm döngünün hizmet ömrünü kısaltan bir yorulma başlangıç noktası haline gelir. Gelişimimizin başlarında, birleştirme yönteminin hizmet ömrünün tek en büyük belirleyicisi olduğunu öğrendik. Kötü birleştirmelere sahip döngüler, vakaların 'ından fazlasında birleştirmede arızalandı — tel ve kaplamanın ne kadar iyi olduğundan bağımsız olarak. (Kaynakta, kaynak, sıkma ve mekanik kilitleme dahil olmak üzere sektörde kullanılan birleştirme yöntemlerinin daha derin bir karşılaştırması için,.)
sonsuz elmas tel döngülerinde birleştirme yöntemleri kılavuzumuza
bakın.).
Birleştirmedeki ısı kaynaklı hasar.
Geleneksel kaynak yöntemleri — lazer kaynak, alın kaynak, lehimleme — hepsi tele ısı uygular. Sıkı kontrollü lazer kaynak ile bile, çelik çekirdekte yerel metalurjiyi değiştiren bir ısıdan etkilenen bölge (HAZ) oluşur. Tav değişir, yay özellikleri bozulur ve birleştirme bölgesi, kılavuz makaralar üzerinde telin geri kalanından farklı bükülür. Saatte binlerce döngüde döngüsel bükülme altında, metalurjik olarak değiştirilmiş bölge, çevredeki telden daha hızlı yorulur.
Bu nedenle, tamamen ısı girişini ortadan kaldıran kendi özel soğuk birleştirme teknolojimizi geliştirdik. Sonuç, çekirdek telde metalurjik değişiklik olmayan ve eşdeğer döngülerde kaynaklı birleştirmelerden yaklaşık 3 kat daha uzun yorulma ömrüne sahip bir birleştirmedir. Belirli işlem ayrıntılarını açıklamıyoruz — patentli teknolojimizdir — ancak performans sonucu müşteriler için önemlidir.
Çekme mukavemetiBirleştirme kalitesi ölçütleri.
Birleştirme yönteminden bağımsız olarak, bitmiş birleştirme iki kritere uymalıdır:: Temel telin kopma yükünün en az -90'ı. 1.000N'de kopan 1.0 mm'lik bir tel için, birleştirme minimum 850-900N tutmalıdır.
Her ikisi de standart test yöntemleriyle doğrulanabilir. Her partiden alınan numuneler üzerinde tahribatlı çekme testi yapıyoruz ve sonuçları — numune boyutu, ortalama ve standart sapma — döngülerle birlikte gönderilen test raporunda yayınlıyoruz.
Kalite Doğrulaması: Döngü Gönderilmeden Önce Ne Olur
Döngü üretim süreci montajla bitmez. Her döngü sevkiyat öncesinde üç doğrulama aşamasından geçer.
Boyutsal inceleme
Döngü çevresi boyunca birden çok noktada çap ölçümü. Genel tel çapını, kaplama kalınlığı tekdüzeliğini ve ek yeri geometrisini kontrol ediyoruz. Nominal değerden ±5%'nin üzerindeki sapmalar reddetme gerekçesidir.
Statik ve dinamik mekanik testler
Statik: Her partiden alınan temsili numunelerin çekme testi. Ek yeri mukavemetinin -90% kıyaslamasını karşıladığını doğrular.
Dinamik: Her döngü, tam döngü çevresi boyunca dijital gerilim izleme ile çalışma hızında (40-80 m/s) dönen bir test düzeneğinde çalıştırılır. %2%'den fazla dinamik gerilim varyansı gösteren herhangi bir şeyi reddediyoruz. Yalnızca statik test, kesme yükü altında ortaya çıkan sorunları yakalamaz — bir döngü statik incelemeyi geçebilir ve yine de ince kütle dağılımı tekdüzeliği nedeniyle dinamik testte başarısız olabilir.
Bu dinamik test yatırımı önemliydi — kapalı döngü dijital izleme ucuz değildir — ancak müşteri tel kopma şikayetlerini %'den fazla düşürdü. (Hızlandırılmış ömür testi ayrıntıları için lütfen elmas tel döngülerinin test edilmesi ve hizmet ömrü.)
Dokümantasyon ve izlenebilirlik
İzlenebilirlik ilkelerine uygun olarak ISO 9001 kalite yönetim sistemleri, gönderilen her döngü, aşağıdakilere kadar izlenebilen bir parti tanımlayıcısı taşır:
- Tel lotu ve çekme testi sertifikası
- Kaplama banyosu koşulları
- Aşındırıcı parti ve tedarikçi
- Ek yeri çekme testi sonuçları
- Dinamik gerilim doğrulama sonuçları
Bir müşteri saha arızası bildirirse, üretim kaydını dakikalar içinde çekebilir ve sorunun belirli bir partiden, tedarikçi değişikliğinden veya süreç kaymasından kaynaklanıp kaynaklanmadığını belirleyebiliriz. Bu, sektörde standart bir uygulama değildir, ancak olmalıdır — izlenebilirlik olmadan, aralıklı kalite sorunlarının temel nedenini izole edemezsiniz.
Döngü Üretim Sürecinden Kaynaklanan Yaygın Arıza Modları
Araştırdığımız saha arızalarının çoğu dört üretim aşaması sorunundan birine dayanmaktadır:
Erken ek yeri arızası: Tel tutarlı bir şekilde 50-80 saat civarında kopar. Yetersiz çekme mukavemetine sahip bir ek yeri veya metalurjik olarak hasar görmüş bir ek yeri bölgesi (kaynaktan kaynaklanan HAZ) anlamına gelir. Çözüm: ısı uygulamayan bir ek yeri yöntemine geçin.
Hızlı aşındırıcı kaybı / yamalar halinde telin tüylenmesi: İlk 20-50 saat içinde elmaslar nikel kaplamadan ayrılır. Kaplamadan önce yetersiz yüzey hazırlığı anlamına gelir — yağ giderme veya aktivasyon yetersizdi. Çözüm: tedarikçinin ön işlem sürecini doğrulayın veya tedarikçiyi değiştirin.
Kesimden 20-30 dakika sonra parlaması: Tel kesmeyi bırakır ve iş parçası üzerinde kaymaya başlar. Genellikle üretim sırasında çıkıntı yüksekliğinin çok düşük olduğu anlamına gelir, bu nedenle elmaslar başlangıçtan itibaren kaplamaya gömülmüştür. Çözüm: tedarikçi ile çıkıntı yüksekliği spesifikasyonunu doğrulayın.
Tel sapması / tutarsız TTV: Makine kurulumuna bağlanamayan yüzey kalitesi sorunları ve toplam kalınlık varyasyonu. Genellikle döngüdeki kütle dağılımı sorunlarından kaynaklanan dinamik gerilim tekdüzeliği anlamına gelir — genellikle kötü bir ek yeri veya tekdüze olmayan kaplama dağılımı. Çözüm: tedarikçiden dinamik gerilim testi verileri talep edin.
(Bu sorunların sistematik teşhisi için lütfen sorun giderme kılavuzumuz.)
Döngü Üretim Süreci Hakkında Sıkça Sorulan Sorular
Özel bir elmas tel döngüsünün üretimi ne kadar sürer?
Döngülerimiz için standart üretim teslim süresi siparişten itibaren yaklaşık 7 gündür. Özel konfigürasyonlar — standart olmayan tel çapı, özel aşındırıcı spesifikasyonları, daha büyük çevreler — karmaşıklığa bağlı olarak 14-21 güne kadar uzayabilir. Kılavuz tekerlekler (yaygın bir tamamlayıcı sipariş) yaklaşık 10 gün sürer.
Neden “benzer” döngüler için tedarikçiler arasında fiyatlar bu kadar değişkenlik gösteriyor?
Maliyet farkının neredeyse tamamı üretim süreci kontrolünden kaynaklanmaktadır. Ön gerilimli gerilim giderilmiş tel, standart çekilmiş telden daha pahalıdır. Sıkı banyo kimyası kontrolü, tükenmeye kadar kaplama yapmaktan daha pahalıdır. Dinamik gerilim testi, yalnızca statik kalite kontrolünden daha pahalıdır. Tescilli birleştirme teknolojisi, standart kaynak yapmaktan daha pahalıdır. “Ucuz” bir döngü ucuzdur çünkü tedarikçi bu adımlardan birini veya birkaçını atlamıştır — ve bunu daha sonra daha kısa tel ömrü ve kalite şikayetleriyle ödersiniz.
Belirli uygulamam için standart olmayan konfigürasyonlarda döngüler alabilir miyim?
Evet. 0,3 mm ila 3,0 mm arası özel çapları, özel aşındırıcı boyutlarını ve yoğunluklarını ve müşterinin makinesine göre ölçeklendirilmiş döngü çevrelerini destekliyoruz. Özelleştirme genellikle tam üretim öncesinde bir numune çalıştırması ve doğrulama döngüsü gerektirir — tamamen özel konfigürasyonlar için ilk spesifikasyondan doğrulanmış üretim döngülerine kadar 30-45 gün hesaplayın.
Kaliteli bir döngü ile ne tür belgeler beklemeliyim?
En azından: boyutsal inceleme raporu, ek yerindeki çekme testi verileri (numune boyutu ve standart sapma ile) ve izlenebilirlik için benzersiz bir parti tanımlayıcısı. Premium tedarikçiler ayrıca dinamik gerilim testi sonuçları ve aşındırıcı dağılım analizi de sağlarlar. Bir tedarikçi parti belgeleri olmadan döngüler gönderirse, hizmette sorunlar ortaya çıktığında kalite sorunlarını izole etmenin bir yolu olmaz.
Döngü üretim standartlarımız hakkında bilgi edinin.
İlgili Elmas Tel Döngüsü Kaynağı
Bu üretim sürecinin eksiksiz elmas tel döngüleri teknoloji.







