
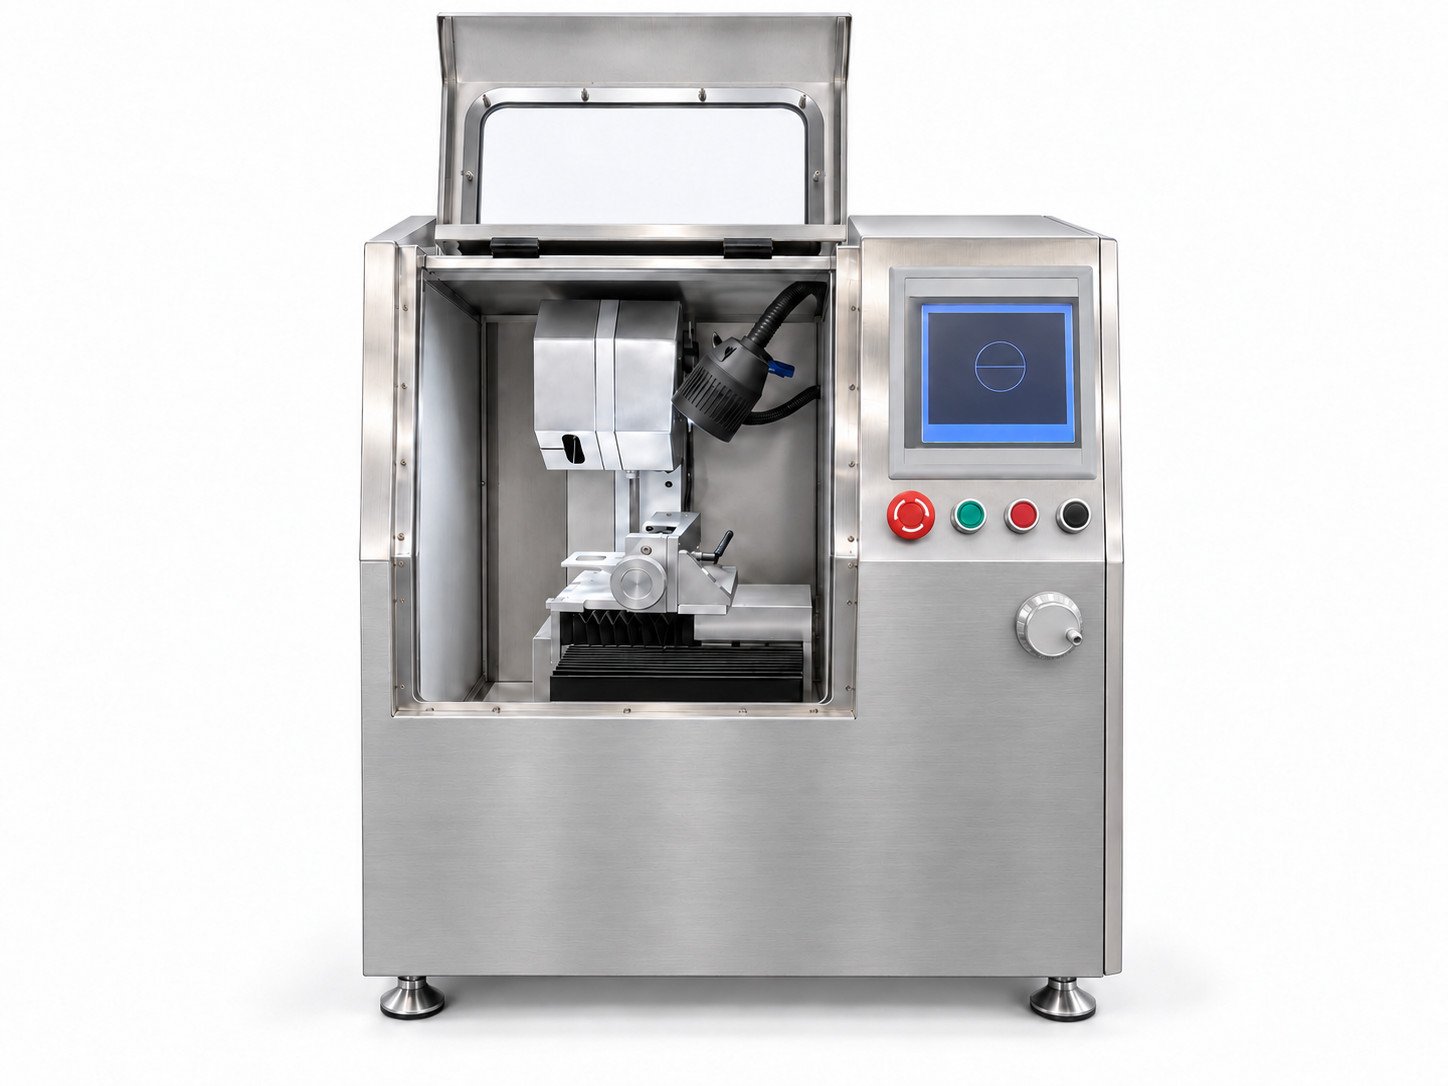
Настольный вертикальный алмазно-проволочный станок SV 12
Станок SV 12 — это настольный вертикальный алмазно-проволочный станок с ЧПУ для нарезки и фигурной резки небольших твердых и хрупких деталей размером до 120 × 120 × 120 мм. Он предназначен для лабораторий, исследований и разработок, а также для мелкосерийного производства. Проволока движется вертикально, заготовка зажимается в тисках на сервоприводном рабочем столе X–Y, а станок работает от однофазной сети 220 В при мощности около 1,5 кВт.
Его конструкция и функции аналогичны нашим более крупным станкам с бесконечной проволокой; только рабочая зона уменьшена до класса 120 мм. Если вам нужно резать небольшие образцы, не занимая большой станок, этот вертикальный алмазно-проволочный станок поместится на лабораторном столе.
Основные преимущества SV 12
- Помещается на лабораторном столе. Приблизительно 750 × 560 × 700 мм и 50 кг, однофазная сеть 220 В, не требует фундамента.
- Простое выравнивание проволоки. На вертикальном алмазно-проволочном станке проволока стоит вертикально, поэтому вы смотрите сверху вниз, чтобы выровнять ее и наблюдать за резкой.
- Резка и фигурная резка в одном станке. ЧПУ с сервоприводами X/Y; контуры импортируются из DXF.
- Ручной режим для работы вручную. Тестовые резы, обрезка кромок и разделение неправильных заготовок без программы.
- Стандартное зажимное приспособление. Блоки, короткие стержни и неправильные заготовки зажимаются напрямую, без приклеивания к пластине.
- Бесконечная проволока, одно направление. До 50 м/с без пауз на реверс; повторяемость оси 0,01 мм.
- Готов к работе по прибытии. Пусконаладка перед отгрузкой, сертификация CE, 1 год гарантии.
Смотрите SV 12 в действии
Ознакомьтесь с настольным вертикальным алмазно-проволочным станком SV 12 в видеоролике ниже.
Основные характеристики SV 12
Все значения ниже относятся к стандартной конфигурации вертикального алмазно-проволочного станка SV 12.
| Параметр | Технические характеристики |
|---|---|
| Модель | СВ 12 |
| Направляющие X/Y | 120 × 120 |
| Ход рабочего стола по оси X | 120 мм |
| Ход рабочего стола по оси Y | 120 мм |
| Максимальный размер резки | 120 × 120 × 120 мм |
| Диаметр алмазной проволоки | 0,35–1,0 мм (совместимый) |
| Скорость движения проволоки | 0–50 м/с |
| Точность резки | 0,1 мм |
| Повторяемость | 0,01 мм |
| Мощность двигателя шпинделя | 1,5 кВт |
| Привод | Серводвигатели |
| Управление | ЧПУ |
| Источник питания | 220 В, однофазный, 50/60 Гц |
| Общая мощность | Приблизительно 1,5 кВт |
| Габаритные размеры (Д × Ш × В) | Приблизительно 750 × 560 × 700 мм |
| Вес машины | Приблизительно 50 кг |
| Программирование фигурной резки | Импорт DXF |
| Охлаждение | Водяное охлаждение или сухое резание |
| Рабочий интерфейс | Английский |
Как работает вертикальная алмазно-проволочная пила
Бесконечная алмазная проволока проходит вертикально через зону резания и непрерывно движется в одном направлении с регулируемой скоростью 0–50 м/с. Проволока остается на месте; заготовка перемещается. Она зажимается в тисках на рабочем столе, а серводвигатели перемещают стол по осям X и Y с ходом 120 мм по каждой.
Два режима движения охватывают большинство работ на вертикальной алмазно-проволочной пиле:
- Двухосевая интерполяция: Оси X и Y движутся вместе, стол следует по 2D-контуру, и проволока вырезает эту форму.
- Одноосевое шаговое движение: одна ось перемещается сквозь деталь, а другая шагает на заданную величину, производя срезы заданной толщины.
Система ЧПУ управляет обоими режимами автоматически, а машиной также можно управлять вручную. Основные принципы того, как алмазная проволочная пила удаляет материал, см. в нашем обзоре. SV 12 — это настольная модель нашего станка для вертикального проволочного резания ряда.
Вертикальная проволочная пила против портальных настольных проволочных пил
Наши другие настольные модели — настольный прецизионный станок для проволочного резания с ЧПУ SG 15 и настольный станок для резки проволоки SGR 15 — портального типа: проволока горизонтальна и режет заготовку сверху. На SV 12 проволока вертикальна, а заготовка перемещается в горизонтальной плоскости. Это меняет две вещи в повседневном использовании.
Форма располагается в горизонтальной плоскости. Контур детали — это просто путь стола по осям X–Y. Глядя сверху, оператор видит проволоку и заготовку относительно друг друга, что облегчает выравнивание проволоки и наблюдение за процессом резки.
Ручная резка более гибкая. Без программы заготовку можно напрямую подвести к проволоке для пробных резов, обрезки кромок или разделения неправильных заготовок.
Ни одна из компоновок не лучше другой в целом. Вертикальная алмазно-проволочная пила подходит для работы с формами и ручной подготовки образцов; портальная машина подходит для деталей, приклеенных к пластине и разрезаемых сверху.
Что означают характеристики для ваших деталей
Три цифры заслуживают более пристального внимания перед выбором станка.
Повторяемость 0,01 мм против точности резки 0,1 мм
Эти два числа описывают разные вещи. Повторяемость 0,01 мм — это то, насколько точно рабочий стол возвращается в одно и то же положение — исполнительные возможности осей. Точность резки 0,1 мм описывает готовую деталь. Эти два показателя отличаются в 10 раз. Разрыв возникает из-за изгиба проволоки (отставание и изгиб проволоки в направлении подачи во время резки), вибрации проволоки, вариации ширины реза и сколов самого материала.
При выборе используйте 0,1 мм в качестве эталонного уровня для готовых размеров, а не 0,01 мм в качестве допуска детали. Допуск, достижимый для конкретного материала и размера на этой вертикальной алмазно-проволочной пиле, определяется пробной резкой.
Скорость проволоки 0–50 м/с: где работать
На вертикальной алмазно-проволочной пиле, такой как SV 12, 50 м/с — это верхний предел, а не нормальная рабочая точка. При скорости 50 м/с 3000 м проволоки проходит через зону резания каждую минуту. Бесконечная проволока движется непрерывно в одном направлении, без паузы, которую делает возвратно-поступательная проволока при каждом изменении направления. Более высокая скорость проволоки означает, что один и тот же участок абразива проходит через рез большее количество раз, и каждое алмазное зерно делает меньший срез, что обычно помогает уменьшить сколы; износ проволоки и нагрев соответственно увеличиваются. Наше руководство по скорость проволоки, натяжение и скорость подачи объясняет, как эти настройки взаимодействуют.
Занимаемое место, вес и мощность: 0,42 м², ~50 кг, 220 В
Площадь основания составляет примерно 0,75 × 0,56 м, или 0,42 м² — примерно одна лабораторная столешница. Вес станка около 50 кг; с учетом заготовки и охлаждающей воды реальная нагрузка выше. Используйте прочный стол, рассчитанный минимум на 100 кг, с поверхностью не менее 750 × 560 мм, ровной и без вибраций: вибрация стола передается непосредственно на проволоку и отражается на поверхности реза. Высота станка около 700 мм, поэтому проверьте зазор сверху и рабочую высоту.
Питание — однофазное 220 В, 50/60 Гц, около 1,5 кВт в общей сложности. Отдельный фундамент для установки вертикальной алмазно-проволочной пилы не требуется.
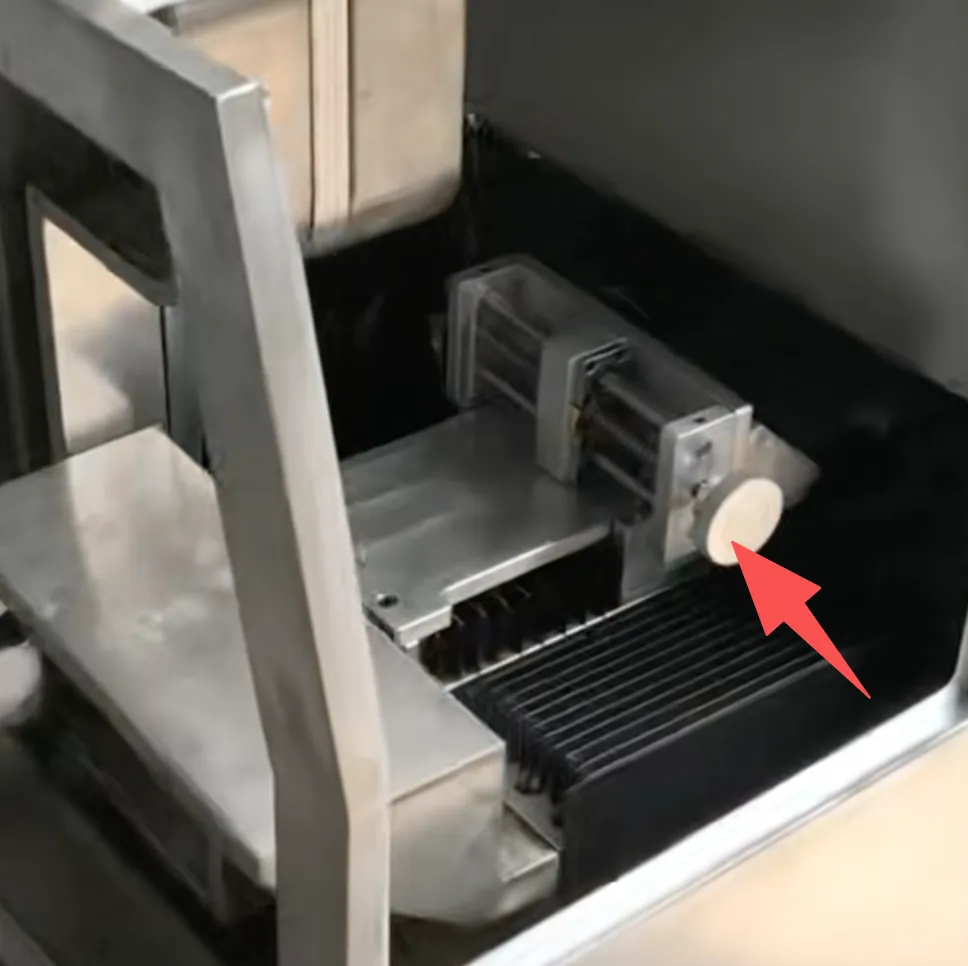
Зажим тисками для мелких и неправильных заготовок
Тиски являются стандартной комплектацией вертикальной алмазно-проволочной пилы SV 12. Они удерживают блоки, короткие стержни и неправильные заготовки напрямую, поэтому вы пропускаете этап приклеивания к пластине и быстро меняете детали. Открытие тисков и высота зажима составляют менее 120 мм.
Для очень тонких или очень хрупких заготовок, или деталей, которые не выдерживают силы зажима, мы по-прежнему рекомендуем приклеивать их к опорному блоку и зажимать блок. Наша статья о конструкции оснастки и методах крепления более подробно освещает варианты.
Материалы и типичные детали
Режущим инструментом является алмазная проволока, поэтому в принципе можно резать любой материал, более мягкий, чем алмаз. Типичные материалы и детали для этой вертикальной алмазно-проволочной пилы:
| Материал | Типичные детали / применения |
|---|---|
| Оптическое стекло, кварц | Небольшие окна, срезы для тестовых образцов, мелкие неправильные детали |
| Монокристаллический кремний, германий и другие ИК-материалы | Нарезка образцов для НИОКР, резка мелких блоков |
| Алюминат, карбид кремния и другие технические керамики | Test blocks, small irregular parts |
| Графит | Small electrode blanks, samples |
| Sapphire, jade and hardstone | Splitting small pieces, sampling |
Specific materials are confirmed by test cutting. For larger graphite electrodes and carbon parts, see our dedicated резка графита site.
Cutting Modes: Slicing, Shape Cutting and Manual Trimming
| Processing type | Axes used | Описание |
|---|---|---|
| Slicing to set thickness | Feed on X or Y + stepping on the other axis | Set slice thickness and count; slices are cut automatically in sequence |
| фигурная резка | X and Y interpolation | Cuts along a 2D contour; side walls perpendicular to the worktable |
| Manual splitting / trimming | Manual X and Y movement | Test cuts, splitting irregular stock |
Shape-cutting programs are created by importing the part contour as a DXF file. In every mode the cut faces are perpendicular to the worktable, because the machine has two linear axes and no tilt.
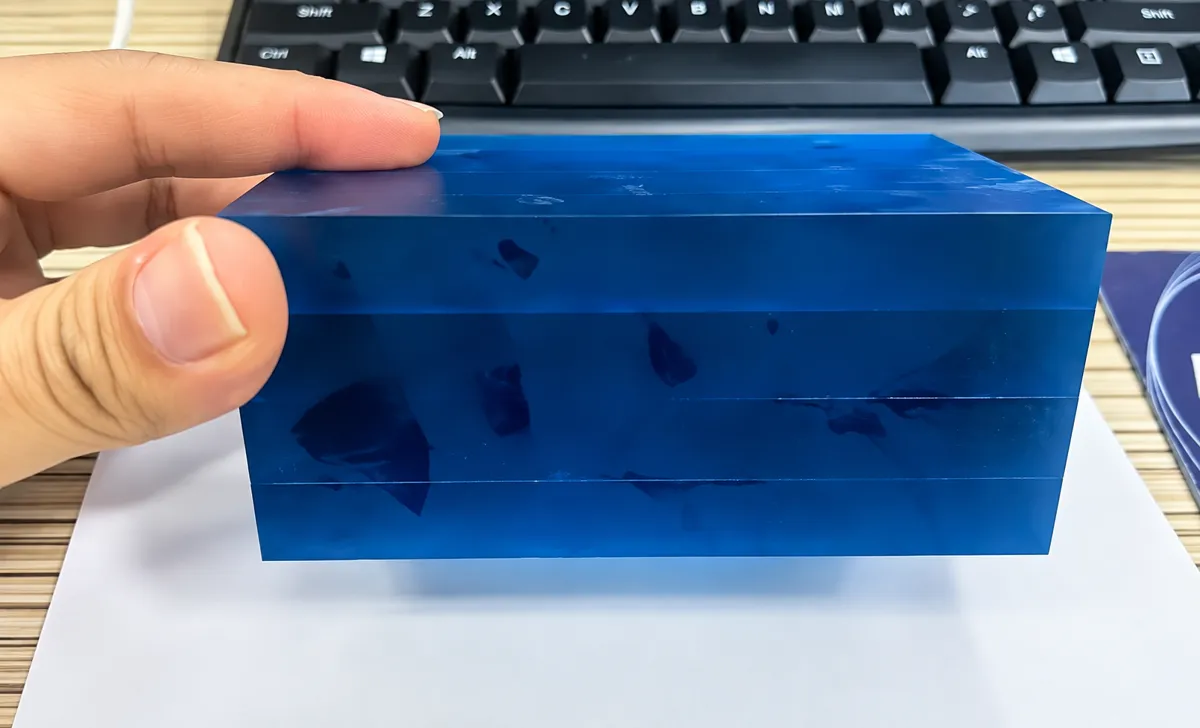
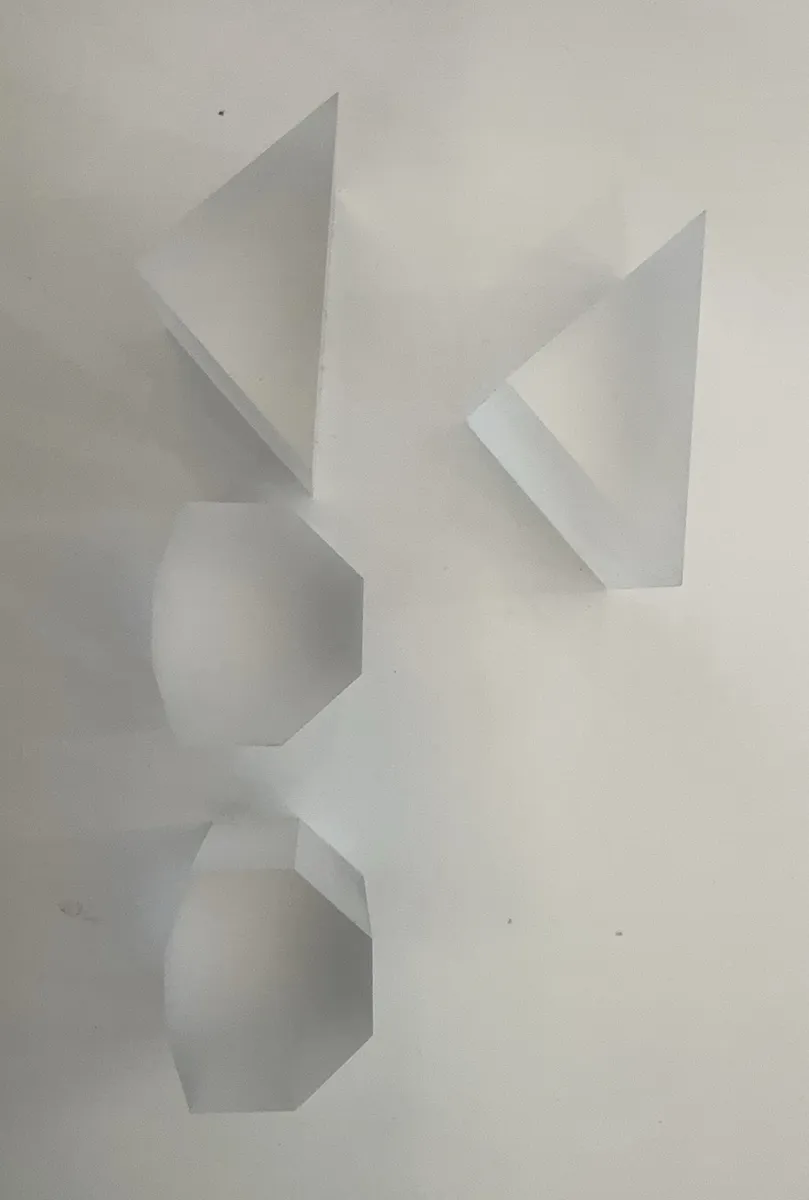
Sample Results
Sliced and shape-cut samples from the SV 12 vertical diamond wire saw. Send us your own material for a test cut.
Compare Our Benchtop Wire Saws
How the SV 12 vertical diamond wire saw compares with our other compact machines. Click a model to open its product page.
| Модель | Структура | Working envelope (mm) | Wire Ø (mm) | Main functions | Вес |
|---|---|---|---|---|---|
| СВ 12 (this page) | Benchtop, vertical wire | 120 × 120 × 120 | 0.35–1.0 | Slicing + shape cutting (DXF import), vise clamping | Приблизительно 50 кг |
| SG 15 | Benchtop, horizontal wire, cuts from above | 150 × 150 × 150 | 0.35–0.6 | Slicing + shape cutting, adhesive mounting | Approx. 60 kg |
| SGR 15 | Benchtop, horizontal wire, cuts from above | 150 × 150 × 150 | 0.35–1.0 | 4-axis control (X, Y + 2 rotary axes): polygon and multi-angle slicing | Approx. 100 kg |
| SGD 52 | Benchtop, horizontal wire, cuts from above | Ø 52 | 0.35–1.0 | Cut-off only, manual cutting (not automated) | Approx. 25 kg |
| SGI 20 | Floor-standing | 200 × 200 × 220 | 0.35–1.0 | Slicing + contour cutting (DXF import), batch production | Approx. 580 kg |
Need inclined or rotary cuts? See the SGRT 20 многоосевого алмазно-проволочного станка.
From Lab Parameters to Production
The SV 12 is a stand-alone machine for laboratories and small batches. Use this vertical diamond wire saw in R&D to establish cutting parameters for a material, then transfer those parameters to a large endless wire saw or a multi-wire saw for volume production. If you need a complete line — lapping, polishing, inspection — tell us the part size and output. Browse our benchtop and lab wire saw models for other compact options.
ЧАСТО ЗАДАВАЕМЫЕ ВОПРОСЫ
What materials can the SV 12 cut?
The SV 12 vertical diamond wire saw cuts optical glass, quartz, silicon, germanium, technical ceramics, graphite, sapphire and other hard and brittle materials. In principle anything softer than diamond; specific materials are confirmed by test cutting.
What tolerance can I expect on finished parts?
Use the 0.1 mm cutting accuracy as the reference level for finished dimensions. The 0.01 mm figure is axis repeatability, not part tolerance. The tolerance for your material and size is set by test cutting.
How is a shape-cutting program created?
Import the part contour as a DXF file. The CNC then interpolates X and Y to follow it, and the side walls come out perpendicular to the worktable.
Can a vertical diamond wire saw cut internal holes?
Not directly. The endless wire is a closed loop and cannot be threaded through a pre-drilled hole. Internal contours need auxiliary equipment, purchased separately.
What kind of bench does it need?
This vertical diamond wire saw needs a level, stable bench rated for at least 100 kg, with a top of at least 750 × 560 mm and enough clearance above the 700 mm machine height.
Can it cut dry, or is coolant required?
Both are possible: the SV 12 supports water cooling or dry cutting. Tell us your material and we will suggest which to use.
What is the lead time?
Standard lead time is 30 working days. The machine is commissioned before shipment and is ready to use once plugged in.
