ダイヤモンドワイヤーによるグラファイトの切断は、比較的低い切断力で制御された分離またはプロファイルカットを提供できます。結果は、単語以上のものに依存します 黒鉛grade、密度、粒度、多孔性、成形方向、部品の形状、および汚染限界はすべて、ワイヤーの選択、粉塵制御、送り、およびエッジ品質に影響します。.
この記事は、グラファイト切断プロセスガイドであり、機器製品ページではありません。グラファイト部品全体のアプリケーション計画については、メインの グラファイト切断ソリューションページ. を参照してください。利用可能な機器については、 グラファイトワイヤーソーページ.
を参照してください。
グラファイトグレードが重要な理由.
| 工業用グラファイトは、さまざまな方法で、さまざまな最終用途のために製造されています。同様の寸法の2つのワークピースは、粒構造、密度、および配向が同じではないため、異なる切断結果になる可能性があります。パラメータセットを転送する前に、グレード証明書と成形方向を確認する必要があります。 | グラファイトカテゴリ | 確認すべき情報 | 典型的なプロセス上の懸念 |
|---|---|---|---|
| 評価する切断アプローチ | ファイングレイン等方性グラファイト | 寸法管理、薄い特徴、および表面の一貫性 | グレード、密度、粒度、多孔性、および最終公差 |
| 安定した固定、控えめな入り/出、および測定されたカーフ補償 | 押出グラファイト | 方向依存の挙動とセクション全体での可能性のある変動 | 押出方向、グレード、および切断方向 |
| 生産パスをロックする前に切断方向を比較してください | 成形グラファイト | グレード固有の密度とエッジの挙動 | 成形ルート、ブロックの状態、および重要な表面 |
| 意図した生産バッチからの代表的な材料を使用してください | 粗粒または多孔質グラファイト | エッジの破損、粒子放出、および局所的な接触の不安定性 | 多孔性、粒度、弱いエッジ、および許容限界 |
| サポートと粉塵除去を改善します。急激な負荷を避けてください | コーティングまたは処理されたグラファイト | コーティングの損傷、汚染、および異なる層の挙動 | コーティングの種類/厚さ、許容される切断位置、およびクリーニングルール |
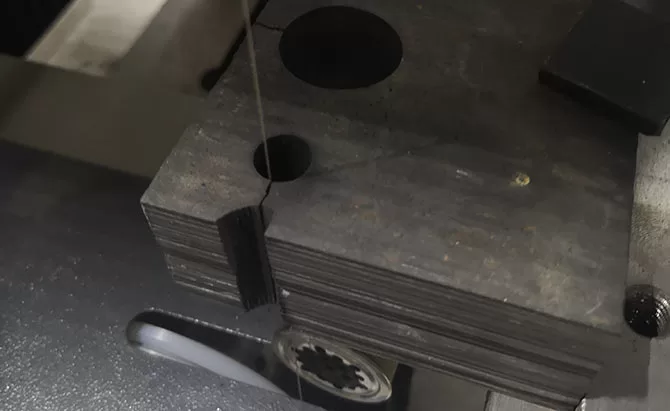
グラファイトグレード、固定サポート、ワイヤーの状態、および粉塵除去は、1つの切断システムとして評価する必要があります。
乾式切断対湿式切断.
| 選択は、耐火物グレードと顧客の下流プロセスによって決まります。乾式切断は液体の吸収を回避しますが、発生源の抽出と管理された清掃が必要です。湿式切断は粒子をカーフから運び去ることができますが、多孔質製品は液体を保持し、承認された乾燥または洗浄が必要になる場合があります。 | 意思決定領域 | ウェットプロセス | 乾式プロセス |
|---|---|---|---|
| 液体汚染または後続のクリーニングが望ましくない場合、グラファイトはしばしば乾式で切断されます。乾式切断には、切断ゾーンの近くでの効果的な抽出と、破片を放出できるワイヤー構造が必要です。湿式切断は粒子を運び、温度を制御するのに役立ちますが、流体は多孔質材料に入り込み、クリーニングまたは汚染作業を引き起こす可能性があります。 | 破片制御 | 発生源で空気中に浮遊する粒子と堆積した粒子を捕捉します | 流体で粒子を運び、ろ過を管理します |
| デブリがカーフに戻るのを防ぐにはどうすればよいですか? | どちらの方法が破片のカーフへの戻りを防ぎますか? | 液体吸収を回避しますが、緩い粉塵が残ります | 多孔質グラファイトを濡らし、乾燥/クリーニングが必要になる場合があります |
| 下流に適用される汚染およびクリーニングの制限は何ですか? | ワイヤー選択 | 開いたコーティングパスは、チップスペースと粉塵放出をサポートする可能性があります | クーラント互換の構造を評価できます |
| 実際のグレードとプロセスで安定したコーティングはどれですか? | 施設管理 | 抽出、清掃、および承認された粉塵管理手順 | 流体の供給、ろ過、収集、および廃棄 |
設置場所で利用可能な制御は何ですか? ダイヤモンドワイヤー仕様ページ テストにより最終的なオプションを確認します。.
固定具とエッジ制御
グラファイトは、薄い壁、角、および支持されていない出口では、剛性があるものの脆弱になる可能性があります。クランプ力は、切断箇所近くに集中荷重がかからないように、安定した表面に分散させる必要があります。治具は、ワイヤーと粉塵またはクーラント除去のためのクリアパスも確保する必要があります。.
- 出口のエッジをサポートする: ローカルサポートにより、ワイヤーが切断を完了したときのブレークアウトを軽減できます。.
- 薄いセクションを保護します。 残りの壁が早期に支持されなくなるように、フィーチャーの順序を計画します。.
- 安定した基準面を選択します。 多孔質または粗い表面は、適切なパッドまたはストップがないと、再現性のある位置決めを提供しない場合があります。.
- デブリパスを開いたままにします。 治具は、ワイヤーの入り口、出口、またはカーフの底に粒子を閉じ込めてはなりません。.
ワイヤ速度、張力、および送り
実際のグレードと切断深度で動作ウィンドウを開発する必要があります。研磨材の状態とデブリ除去を確認せずに送り速度を上げると、ワイヤーのたわみ、エッジのブレークアウト、または表面の変化が生じる可能性があります。張力は、ループ、ホイールシステム、またはワークピースに過負荷をかけずにパスを安定させる必要があります。.
一度に1つの変数を変更し、切断を記録して、最適な条件を繰り返します。サポート ワイヤ速度、張力、および送り速度ガイド は、この関係をさらに詳しく説明しています。.
グラファイト切断のトラブルシューティング
| 観察された結果 | 確認すべき可能性のある原因 | 調整の方向 |
|---|---|---|
| エッジのブレークアウトまたはコーナーの損傷 | 支持されていない出口、攻撃的な送り速度、弱い局所構造または治具の応力 | バックサポートを改善し、急激な係合を減らし、グラファイトのグレード/エッジを検査します |
| 切断速度が低下する | 研磨材の負荷または摩耗、デブリパスの詰まり、有効速度の低下または深い係合 | 送り速度を上げる前に、ワイヤーと抽出/フラッシングを検査します |
| ワイヤーが蛇行またはたわむ | 過度の送り速度、低い張力、アライメントエラー、ワイヤーの摩耗または不安定なサポート | 最後に安定した送り速度に戻り、メカニクスと治具を確認します |
| 定期的な表面マーク | ループのランアウト、振動、ホイールの状態または閉じ込められたデブリ | ワイヤーパス全体を検査し、デブリを一貫して除去します |
| 大量の粉塵の蓄積 | 抽出ポイントが遠すぎる、空気の流れが不十分または収集パスが詰まっている | 承認されたサイト手順の下で、ソースキャプチャとハウスキーピングを確認します |
| ウェット部品の清掃が難しい | 液体の取り込み、浮遊する微粒子または互換性のない洗浄ルート | ドライカットまたは異なる承認済み流体がより適切かどうかを確認します |
アプリケーションとプロセス境界
ダイヤモンドワイヤーは、グラファイトブロック、リング、サセプター、炉部品、電極ブランク、モールドブランク、熱管理部品の分離および選択されたプロファイル操作をサポートできます。フライス加工、研削、またはEDMの代替として自動的に提示されるべきではありません。ポケット、ねじ切りフィーチャー、非常に小さな内部詳細、および最終的な基準面には、別のプロセスが必要になる場合があります。.
ワイヤーカットの価値は、低い切断力、制御されたカーフ、長いセクション、または壊れやすい高価値のワークピースが重要である場合に最も高くなります。最終的な適合性は、クリーニングと仕上げを含む、受け入れられた部品への完全なルートを使用して判断する必要があります。.
グラファイト切断アプリケーションビデオ
保存されたビデオは、1つのグラファイト切断セットアップを示しています。アプリケーションを示しており、普遍的なパラメータ推奨ではありません。グレード、寸法、治具、ワイヤー、および粉塵制御の配置を、意図した製造部品と比較してください。.

グラファイトテストカットの前に必要な情報
| 入力 | 提供する詳細 | なぜ重要なのか |
|---|---|---|
| グラファイトグレード | メーカー/グレード、形成ルート、密度、粒度、多孔性、および配向 | 設定が一致する必要がある材料の挙動を定義します |
| 加工ワークピース | 寸法、重量、形状、薄い壁、および利用可能なクランプ面 | 機械容量、サポート、および治具設計をガイドします |
| カット | 直線/プロファイルパス、深さ、長さ、数量、および入り口/出口の場所 | エンゲージメント、アクセス、および脆弱なエッジを決定します |
| 品質ターゲット | カーフ許容値、直線度/平坦度、欠け、および表面要件 | 測定可能な受け入れ基準を作成します |
| プロセス制限 | ドライ/ウェット要件、汚染、クリーニング、および粉塵制御ルール | ワイヤーコーティングとデブリ管理をガイドします |
| 生産目標 | バッチサイズ、サイクル期待値、下流の仕上げ、および検査 | 品質、ワイヤー使用量、およびスループットのバランスをとります |
よくある質問
同じ設定で全てのグラファイトグレードを切断できますか?
いいえ。密度、粒度、多孔性、配向、および部品のジオメトリは、デブリの挙動、エッジ強度、および安定した送り範囲を変更する可能性があります。.
グラファイトはドライでカットすべきですか、それともクーラントを使用すべきですか?
どちらも可能です。乾式切断は液体の吸収を回避しますが、効果的な粉塵捕集が必要です。湿式切断は粒子を運びますが、汚染、乾燥、ろ過の要件を追加する可能性があります。.
グラファイトに適したダイヤモンドワイヤーコーティングはどれですか?
グラファイトにはハーフコーティングワイヤーが一般的に評価されますが、水を使用できない粉塵の多い乾式プロセスにはスレッドコーティング構造が適している場合があります。グレード、機械、およびサンプル結果で選択を確認する必要があります。.
ダイヤモンドワイヤーはグラファイトの仕上げ面を残しますか?
自動ではありません。表面の状態は、ワイヤー、設定、グレード、破片除去、および許容要件によって異なります。重要な基準面またはシーリング面は、引き続き仕上げが必要になる場合があります。.
サンプルカットで何を測定すべきですか?
カット時間、実際のカーフ、直線度または平面度、エッジのブレークアウト、表面状態、ワイヤーの挙動、粉塵またはクーラントの性能、および治具の安定性を記録します。.
結論
ダイヤモンドワイヤーによる信頼性の高いグラファイト切断は、正確なグレードと生産制限から始まります。密度、結晶構造、配向、治具サポート、ワイヤーコーティング、送り、および粉塵制御により、プロセスが必要なエッジと表面品質を満たすかどうかが決まります。保守的なベースラインを確立し、一度に1つの変数を変更し、広範な材料の主張ではなく、繰り返しのサンプル結果からプロセスを承認してください。.