
ダイヤモンドワイヤー切断速度の向上は、単一の機械設定の増加とは異なります。生産的な切断は、ワイヤー速度、張力、送り速度、冷却またはデブリ除去、および研磨材の状態のバランスから生まれます。1つの変数が安定したプロセスウィンドウを超えてプッシュされると、ワイヤーの摩耗、表面の欠陥、カーフのばらつき、または中断された切断によって、見かけの速度の増加が失われる可能性があります。.
このガイドでは、連続ダイヤモンドワイヤー切断のための実用的な調整シーケンスについて説明します。普遍的な設定を処方するのではなく、パラメータ開発をサポートします。3つの主要な制御に関する詳細な説明については、以下を参照してください。 ワイヤー速度、張力、およびフィードレート.
機械調整前の切断効率の定義
サイクルタイムは効率測定の1つにすぎません。硬くて脆い材料の場合、有用なプロセスは、必要なカーフ、直線度、表面状態、エッジ品質、およびワイヤー寿命の目標も満たす必要があります。より多くの下流研削を必要とする、より速い切断は、総製造時間を増加させる可能性があります。.
| 効率測定 | 記録するもの | なぜ重要なのか |
|---|---|---|
| 切断時間 | engaged cutting time と total handling time | 材料除去とロードおよびセットアップの損失を分離します |
| カット品質 | カーフ、直線度、平坦度、エッジの欠け、表面状態 | より速い設定が依然として受け入れ基準を満たしていることを確認します |
| ワイヤー利用率 | 交換前および除去理由までのカット数または長さ | 瞬間的な高いレートの背後に隠された短いワイヤー寿命を防ぎます |
| プロセス安定性 | ロードトレンド、振動、温度、音、および予期しない停止 | 設定が一時的に速いのではなく、再現可能であることを示します |
| 総コスト | ワイヤー、クーラント、クリーニング、 rework、スクラップ、およびオペレーター時間 | 機械設定と生産経済性を結び付けます |
Four Linked Controls: Speed, Tension, Feed and Cooling
The four controls should be treated as a system. Change one variable at a time during testing, record the result, and return to the last stable condition if edge quality, load or tracking deteriorates.
| コントロール | 主な機能 | 低すぎる場合 | 高すぎる場合 |
|---|---|---|---|
| ワイヤースピード | 研磨材の接触頻度を設定し、デブリ輸送をサポートします | こすり、低い除去率、または不安定なengagement | 熱、振動、摩耗の加速、またはより高いホイールシステムの要求 |
| ワイヤーテンション | 作業片を通るワイヤー経路を安定させます | たわみ、蛇行、弓、または一貫性のないカーフ | ループ、ジョイント、ホイール、ベアリング、および壊れやすい部品への過度の負荷 |
| 送り速度 | 作業片のengagementと除去の要求を制御します | 長いサイクルタイムと可能性のあるグレージングまたはこすり | 過負荷、欠け、ワイヤーの弓、粗い表面、または停止 |
| 冷却またはデブリ除去 | 切断ゾーンから熱と粒子を除去します | ロード、温度上昇、汚染、または変化する切断挙動 | 過度の流れは、軽い作業片を乱したり、取り扱いを複雑にしたりする可能性があります |
乾式および湿式プロセスでは、異なるデブリ制御戦略が必要です。水または互換性のあるクーラントは粒子を運び、温度を調整できますが、乾式グラファイトまたは汚染に敏感な作業では、オープンコーティング構造と効果的な粉塵除去が必要になる場合があります。サポートする選択の質問については、以下を参照してください。 ワイヤーソーイングにおける冷却と潤滑 製品レベルのマッチング用。.
ダイヤモンドワイヤー構造と研磨材の状態
連続ダイヤモンドワイヤーはコーティングされた研磨工具です。その性能は、キャリアの一貫性、ダイヤモンド粒、研磨材の露出、コーティングの分布、およびループの品質に依存します。鋼ケーブルに取り付けられたダイヤモンドビーズのシリーズとして説明されるべきではありません。その構造は、他のワイヤーソーカテゴリに属します。.
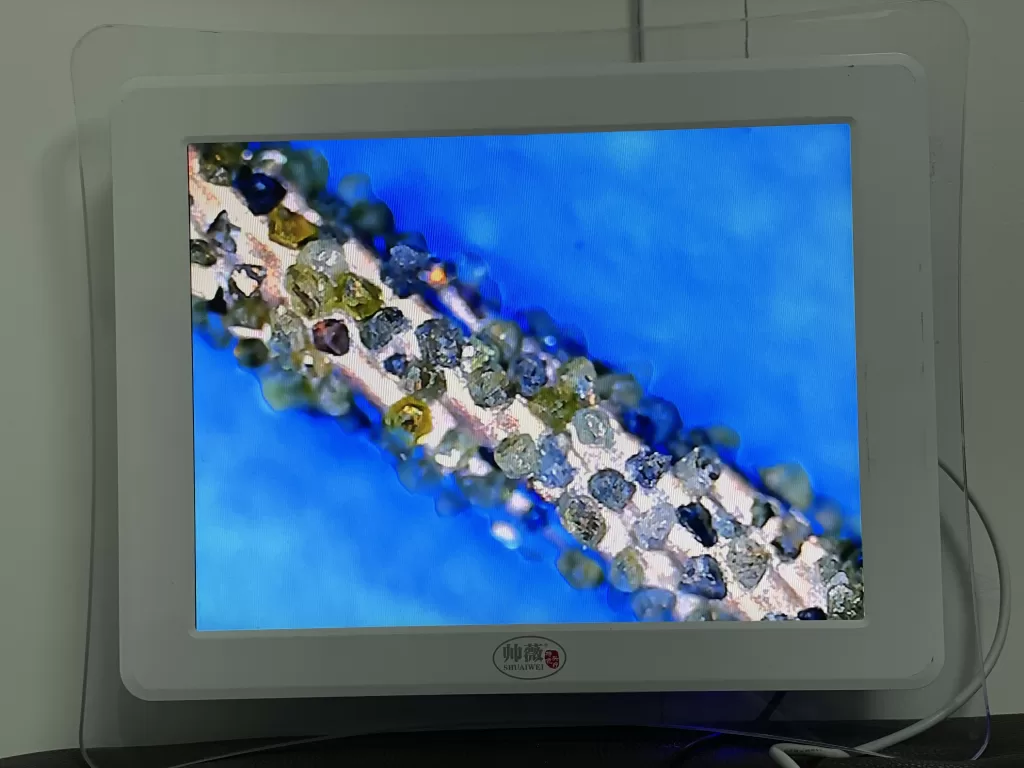
研磨材の露出が変わると、以前は安定していた送り速度が同じ結果を生まなくなる可能性があります。切断時間が長くなったとき、ロードトレンドが変わったとき、表面が不規則になったとき、またはトラッキングが不安定になったときにワイヤーを点検してください。利用可能な直径とコーティング構造は、実際の材料とプロセス制限から選択する必要があります。製品レベルのマッチングには、以下を使用してください。 ダイヤモンドワイヤー仕様ページ 製品レベルのマッチング用。.
切断速度と品質のトラブルシューティング
| 観察された症状 | 確認すべき可能性のある原因 | 調整の方向 |
|---|---|---|
| 切断が遅くなる | ロードされたまたは摩耗した研磨材、不十分なデブリ除去、低い有効速度、過度の接触深さ | まずワイヤーとクーラント/ダストパスを点検してください。最後の安定した記録と比較して速度と送りを確認してください。 |
| ワイヤーが蛇行するか、カットが弓状になる | 低い張力、過度の送り、不十分なアライメント、弱い作業片サポート、または深いengagement | エンゲージメントを減らし、アライメントとサポートを確認してから、承認された範囲内で張力を調整します |
| 粗い、または周期的にマークされた表面 | 振動、ホイールの振れ、ループの不均一性、フィードの不安定性、または切り溝に詰まったデブリ | スピードを上げる前に、機械的な経路とフラッシングを点検してください |
| エッジのチッピングが増加します | 急激な出入り、過度のフィード、サポートされていないエッジ、材料の内部欠陥 | サポートを改善し、エッジ付近のフィードを調整し、カット方向を見直してください |
| ワイヤー寿命が低下します | 過度の張力、熱、ミスアライメント、攻撃的なフィード、または不適切なコーティング | 最後に安定した設定に戻り、ホイール、ワイヤー経路、および材料の互換性を点検してください |
| カットが停止するか、オーバーロードが増加します | フィード要求が研磨材除去能力を超えている、デブリの詰まり、固定具の移動、または局所的な硬度の変化 | 安全に一時停止し、切削ゾーンをクリアし、固定具を確認してから、フィードを減らして再開してください |
制御されたパラメータ調整シーケンス
- 受入基準を定義します。. 材料、寸法、切り溝、エッジ、表面、直線度、およびサイクルタイムの目標を記録します。.
- 機械的なベースラインを確認します。. ホイールのアライメント、ガイドの状態、固定具の剛性、ワイヤーのトラッキング、およびクーラントまたはダスト抽出を確認します。.
- 控えめな安定したカットを確立します。. 未検証の値をコピーして別の材料に使用するのではなく、承認された機械およびワイヤーの範囲を使用してください。.
- Change one variable. 結果がその変更によるものと特定できるように、フィード、速度、張力、またはデブリ制御を個別に調整します。.
- 完全な結果を測定します。. 時間、負荷トレンド、切り溝、表面、エッジの品質、およびワイヤーの状態を記録します。.
- 勝利条件を繰り返します。. 設定は、複数の代表的なサンプルで同等の結果が得られて初めて有用になります。.
パラメータテスト記録
| 記録フィールド | 取得する詳細 |
|---|---|
| 加工ワークピース | 材料グレード、寸法、密度または状態、カット深度、および固定方法 |
| ワイヤー | 直径、コーティングタイプ、研磨材仕様、ループ長、および以前の使用状況 |
| 機械設定 | ワイヤー速度、張力、フィード戦略、および出入り付近のプログラムされた変更 |
| 冷却/デブリ制御 | ウェットまたはドライ方式、流体、流れの方向、ろ過またはダスト抽出 |
| 測定結果 | カット時間、切り溝、直線度、平面度、表面およびエッジの状態 |
| プロセス観察 | 負荷トレンド、振動、音、温度、中断、およびワイヤーの状態 |
アプリケーションビデオ
保存されたビデオは、切削の例を提供します。材料、ワイヤー、寸法、および機械構成を確認せずに設定をコピーするためではなく、プロセスレイアウトを観察するために使用してください。.

よくある質問
切削速度を向上させるために、最初にどの設定を増やすべきですか?
普遍的な最初の増加はありません。ワイヤーの状態、アライメント、およびデブリ除去を確認し、安定したベースラインを確立してから、1つの変数のみを変更してください。フィードはしばしば目に見える生産制御ですが、ワイヤー速度と張力と互換性がある必要があります。.
より高いワイヤー速度は常にカットを短縮しますか?
いいえ。より高い速度は研磨材の接触を増やす可能性がありますが、過度の速度は熱、振動、摩耗を増加させる可能性があります。有用な範囲は、ワイヤー、材料、ホイールシステム、クーラント、およびフィードに依存します。.
フィードレートが増加すると、ワイヤーが湾曲するのはなぜですか?
要求された材料除去率は、ワイヤーの安定した切削能力を超える可能性があります。フィードを再度増やす前に、張力、アライメント、研磨材の状態、デブリのクリアランス、ワークピースのサポート、およびカット深度を確認してください。.
新しい材料にパラメータを転送するにはどうすればよいですか?
前の記録は、控えめな開始参照としてのみ使用してください。新しい材料グレード、ジオメトリ、クーラント制限、および品質ターゲットを確認してから、代表的なテストカットを開発して繰り返してください。.
ダイヤモンドワイヤーはいつ交換する必要がありますか?
除去率、表面、カーフ幅、またはトラッキングが承認されたプロセスウィンドウを超えて変化した場合は、ワイヤーを交換または調査してください。局所的な損傷、コーティングの損失、およびループ周辺の異常な動作についても点検してください。.
結論
ダイヤモンドワイヤー切断効率は、速度、張力、送り、冷却、および研磨材の状態が共に開発されたときに向上します。機械的に健全なシステムから始め、一度に1つの変数を変更し、切断品質、安定性、およびワイヤー利用率に対してすべての改善を評価してください。プロセス要件が定義された後の装置レベルの選択については、 ワイヤーソー機械ガイド.







