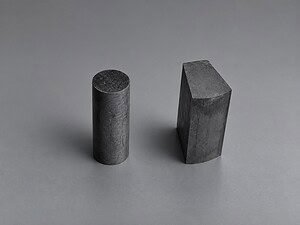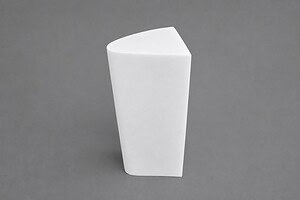
カスタム形状ダイヤモンドワイヤー切断は、制御された研磨ワイヤー経路を使用して、基本的な直線分離カットを超えるプロファイルを作成します。機械軸、ワークピースアクセス、および固定具に応じて、プロセスは硬質脆性材料で外部2Dプロファイル、内部輪郭、テーパーセクション、または選択された3D表面を生成できます。.
ワイヤーは柔軟ですが、無制限の鋭い角を曲がったり、すべてのCAD形状を直接作成したりすることはできません。実行可能な設計は、ワイヤー直径、研磨剤エンベロープ、機械の動き、エントリーアクセス、旋回半径、切断深さ、および材料の破壊挙動を考慮する必要があります。閉じたプロファイル専用の装置については、 内部輪郭切断機.
カスタム形状切断とは何ですか?
カスタム形状は、ブロックの外側プロファイル、部品内の開口部、変化する断面、または協調機械運動によって生成される表面によって定義できます。正しい方法は、CADモデルの外観よりも、ワイヤーがワークピースにどのように入り、サポートされ、離れることができるかに依存します。.
| 形状タイプ | 一般的な要件 | 主なプロセス制約 | 計画方向 |
|---|---|---|---|
| 外部2Dプロファイル | プレートまたはブロックを通る輪郭カット | コーナー半径、断面深さ、ワイヤーのたわみ、およびエッジサポート | 連続した開いた経路を使用し、急激な方向転換を避ける |
| 内部閉鎖輪郭 | ワークピース内の開口部または穴のようなプロファイル | ワイヤーにはエントリー経路と互換性のあるループ/スレッディング方法が必要です | プログラミングの前にアクセス穴、開始点、および閉鎖ワークフローを定義します |
| テーパーまたは角度付きプロファイル | 上面と下面の間の異なるジオメトリ | 協調軸とワイヤー傾斜の制御が必要です | 機械の移動、衝突クリアランス、および深さ全体のプロファイルエラーを確認します |
| 選択された3D表面 | 単純な垂直壁ではなく、支配的なまたは協調的な表面 | 機械軸の能力、ワイヤーの接触、および固定具のアクセス性 | CADだけでなく、実際の機械運動学でツールパスを検証します |
| スロットと繰り返しフィーチャー | 複数の狭いカットまたはインデックス付きプロファイル | 部品の剛性、累積位置決め誤差、およびエントリー/エグジットの損傷 | フィーチャーの順序を計画し、残りの壁をサポートし、繰り返し精度を測定します |
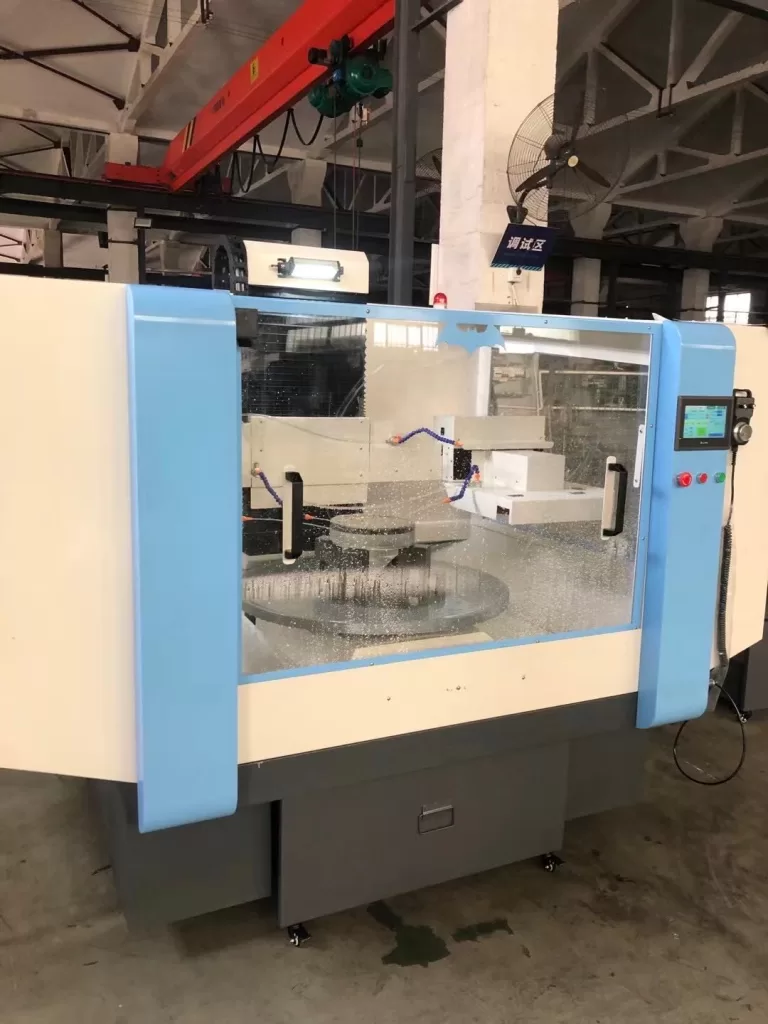
2Dおよび3Dワイヤー経路計画
CADはターゲットジオメトリを定義しますが、切断プログラムはそのジオメトリを切断ワイヤーと機械が実行できるパスに変換する必要があります。プログラムされた中心線は、実際のカーフと仕上げ代を考慮する必要があります。エントリーおよびエグジットの動きは、可能な限り壊れやすいコーナーを避ける必要があります。.
- 2Dプロファイル: 通常、制御されたワイヤー経路を部品の厚さ全体に維持しながら、平面内の協調運動を使用します。.
- 内部プロファイル: 閉じたパスが始まる前に、意図した開口部の内部にワイヤーを配置する実用的な方法が必要です。.
- 3Dまたはテーパープロファイル: 衝突や過度のワイヤーのねじれなしに、上面と下面の経路の関係を制御できる機械軸が必要です。.
- コーナー遷移: ワイヤー、材料、および機械が一貫して追従できる半径と送り戦略でプログラムする必要があります。.
協調装置のアプリケーションレベルの概要については、 多軸ダイヤモンドワイヤーソーアプリケーション. を参照してください。最終的な能力は、選択された機械モデルとワークピースの寸法に対して確認する必要があります。.
旋回半径、カーフ、およびコーナー精度
達成可能な最小内部半径は、裸のワイヤー半径と同じではありません。それは、研磨剤エンベロープ、ワイヤー剛性、接触長、張力、送り、機械の動き、および材料のチップ化の傾向に影響されます。タイトなコーナーはまた、ワイヤーが意図した経路を横切って切断したり、丸い遷移を残したりするリスクを高めます。.
カーフ補正は、代表的なテストカットに基づいて行う必要があります。有効カーフは、ワイヤーの摩耗、ランアウト、コーティングの一貫性、切断深さ、およびプロセス安定性によって変化する可能性があります。利用可能なワイヤー直径とコーティング構造は、 ダイヤモンドワイヤー仕様ページ, に記載されていますが、カタログ直径のみを最終ツールパスオフセットとして使用しないでください。.
固定具、エントリーポイント、およびワークピースアクセス
| 計画項目 | 無視した場合のリスク | 実践的なチェック |
|---|---|---|
| クランプエリア | 部品の移動、変形、またはクランプ痕 | 工具経路の外側で部品を支持し、安定した表面に力を分散させる |
| 残存壁の支持 | 薄い形状は、材料が除去されるにつれて破損または振動する | 特徴の順序を選択し、必要に応じて犠牲または裏当て支持を追加する |
| 入り口と出口の位置 | 目に見えるエッジの欠け、またはアクセスできない開始条件 | 遷移を重要度の低い表面に配置し、ワイヤ取り付けアクセスを確認する |
| ワイヤクリアランス | フィクスチャ、クランプ、またはワークピースとの衝突 | プログラムされた輪郭だけでなく、完全なワイヤとホイールのパスをシミュレートする |
| データム戦略 | 特徴間のプロファイルシフトまたは累積誤差 | 再現可能な位置決め面を使用し、重要なステージ後に部品を測定する |
| 瓦礫撤去 | 閉じたカーフ内に閉じ込められた荷重、熱、または粒子 | 実際の切削ゾーンに沿ってクーラントアクセスまたはドライ抽出を提供する |
ワイヤの蛇行と表面品質の制御
ワイヤの蛇行はパスエラーであり、単一の設定の問題ではありません。過度の送り、不十分または過度の張力、摩耗した砥粒、深い食い込み、ホイールの整列不良、弱い支持、または急激な方向転換が原因である可能性があります。表面の傷は、ループの不均一性、振動、または閉じ込められた破片にも続く可能性があります。.
| 観察された結果 | 調査すべき可能性のある原因 | 調整の方向 |
|---|---|---|
| プログラムされたパス内のプロファイルカット | 不十分なカーフ補正、ワイヤのたわみ、またはアグレッシブなコーナー遷移 | 実際のカーフを測定し、食い込みを減らし、必要に応じてプログラムされた半径を増やします |
| 厚さ方向のテーパー | ワイヤのたわみ、フィクスチャの傾き、パスのずれ、または不均一な材料接触 | ツールパスを変更する前に、データム、支持、およびアライメントを確認します |
| コーナーでの欠け | 急激な方向転換、支持されていないエッジ、または過度の局所送り | 半径を追加し、エッジを支持し、遷移中の動きを調整します |
| 定期的な表面マーク | ループのランアウト、振動、ホイールの状態、または不均一な送り | 完全な機械的パスとワイヤの状態を検査します |
| カットの後半での粗い表面 | 破片の蓄積、砥粒の摩耗、または接触深さの増加 | フラッシング/抽出を改善し、セクションを通る段階的な送りを見直します |
カスタムプロファイルの材料の違い
シリコン、石英、ガラス、セラミックス、グラファイト、複合材料は、同じパスまたはフィクスチャ戦略には反応しません。脆性材料にはエッジサポートと制御された遷移が必要です。グラファイトは、粉塵管理と局所的な密度への注意が必要です。層状複合材料は、パスが層を横切るにつれて、剥離したり、砥粒に異なる負荷をかけたりする可能性があります。金属は、異なる摩耗とチップクリアランスの要求を課す可能性があります。.
プロセス計画には材料名だけでは不十分です。グレード、密度、寸法、内部欠陥、クーラント制限、および許容基準は、ワイヤ、機械、およびパスが選択される前に提供される必要があります。.
複雑な形状切断アプリケーションビデオ
保持されているビデオは、特定の切断アプリケーションを示しています。動きとワークピースのセットアップを観察するのに役立ちますが、同じパス、半径、またはパラメータを別の材料またはジオメトリに転送できることを証明するものではありません。.

カスタム形状プロジェクトに必要な情報
| プロジェクト項目 | 提供する情報 | なぜ重要なのか |
|---|---|---|
| CADと図面 | 2D図面、3Dモデル、データム、公差、および重要な表面 | 設計ジオメトリと測定可能な許容要件を分離します |
| 素材 | 正確なグレード、硬度または密度、状態、および内部欠陥 | 砥粒の選択、送り、欠け、およびフィクスチャ戦略に影響します |
| 加工ワークピース | 全体寸法、重量、利用可能なクランプ面、およびバッチサイズ | 機械の移動、負荷、支持、および取り扱いを決定します |
| プロファイル | 内周・外周パス、最小回転半径、深さ、エントリーホール、切断方向 | ワイヤーが形状にアクセスし、トレースできるかを確認します |
| 品質ターゲット | 切りしろ、プロファイル公差、表面、チッピング、仕上げしろ | テストカットの許容範囲を定義します |
| プロセス制限 | ウェット/ドライ要件、汚染、清掃、粉塵制御の制限 | ワイヤーコーティングと切りくず除去をガイドします |
よくある質問
ダイヤモンドワイヤーはCADで描画された任意の形状を切断できますか?
いいえ。設計は実行可能なワイヤーパスに変換する必要があります。機械軸、ワイヤーアクセス、最小回転半径、ワークピースサポート、切断深さ、および衝突クリアランスが、直接製造できるものを制限します。.
内周閉曲線はどのように開始されますか?
ワイヤーは、意図した開口部内にエントリールートが必要です。アクセス穴、ワイヤーの取り付けまたはループクローズ方法、および最終的な開始/停止領域は、加工前に計画する必要があります。.
最小コーナー半径は何によって決まりますか?
研磨剤のエンベロープ、ワイヤーの剛性、機械の動き、張力、送り、接触深さ、および材料の挙動に依存します。生産公差を固定する前に、代表的なテストが必要です。.
1回のセットアップで2Dと3Dの両方のプロファイルを生成できますか?
機械に必要な協調軸、トラベル、およびクリアランスがある場合にのみ可能です。平面輪郭加工用に設計された機械は、制御された3D表面を生成すると想定すべきではありません。.
サンプルカットで何を測定すべきですか?
実際の切りしろ、プロファイル誤差、コーナー半径、テーパー、直角度または平面度、表面状態、およびエッジチッピングを測定します。サイクルタイム、ワイヤーの状態、負荷の挙動、および治具の安定性も記録します。.
結論
カスタム形状のダイヤモンドワイヤー切断は、CADジオメトリすべてが切断できるという約束ではなく、実行可能なツールパスから始まります。信頼性の高い結果を得るには、プロファイルを機械軸、ワイヤーアクセス、回転半径、治具サポート、材料の挙動、および測定可能な品質ターゲットに一致させる必要があります。これらの要件が定義された後の、より広範な機械アーキテクチャと選択については、 ワイヤーソー機械ガイド.