ウォータージェット切断とダイヤモンドワイヤー切断はどちらも、レーザーまたはプラズマシステムで使用される集中的な熱源なしで材料を加工できます。その類似性により、それらが相互に交換可能になるわけではありません。ウォータージェットは、水に研磨材を加えて、小さなノズルを通して加速します。ダイヤモンドワイヤーソーは、制御された張力と送りでワークピースを通してダイヤモンドコーティングされたワイヤーを動かします。選択は、材料、厚さ、形状、水の制限、汚染リスク、エッジの状態、カーフ、および総プロセスコストによって異なります。.
この記事では、産業材料加工の2つの方法を比較します。 ダイヤモンドワイヤー切断, 、ダイヤモンドはワイヤーによって運ばれる研磨材です。このフレーズは、ワークピースがダイヤモンドの宝石であることを意味するものではありません。硬くて脆い材料に使用される装置オプションについては、当社の ダイヤモンドワイヤーソーシステム.
ウォータージェット切断の仕組み
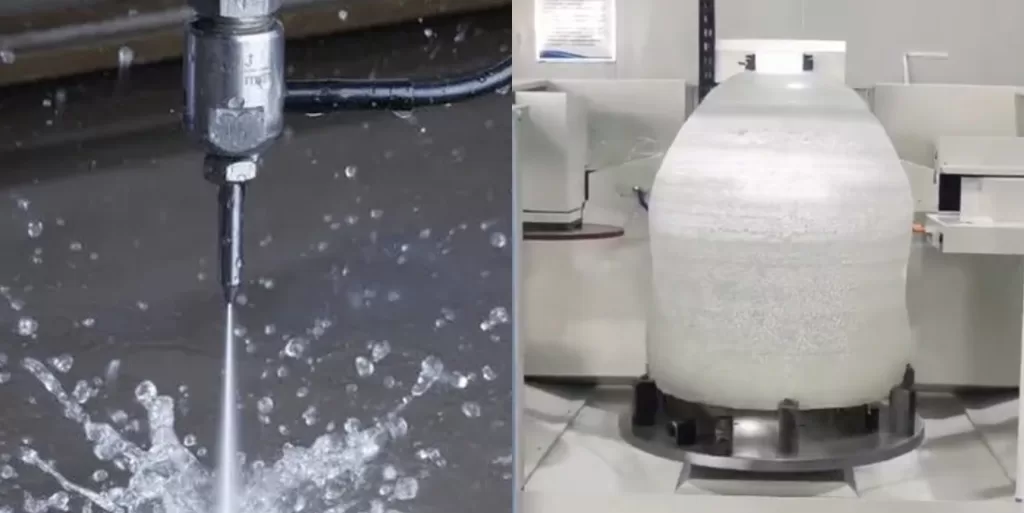
ウォータージェットシステムは、加圧水を高速度のストリームに変換します。純水システムは、一般的に柔らかい材料に使用されます。研磨材ウォータージェットシステムは、金属、石、ガラス、および選択された複合材料などの硬い材料を切断するために、ミネラル研磨材をストリームに導入します。ポンプ圧力、ノズル状態、研磨材流量、スタンドオフ距離、トラバース速度、およびワークピースサポートはすべて、切断品質に影響します。.
- 一般的な利点: プログラム可能なプロファイル、幅広い材料能力、および従来の熱影響ゾーンがほとんどまたはまったくないこと。.
- 重要な制約: 水への暴露、研磨材スラッジ、飛沫制御、テーパー、ワイヤー摩耗、および廃水管理。.
- で評価するのが最適です: 材料の厚さ、エッジ許容誤差、許容される湿式加工、および廃棄要件。.
ダイヤモンドワイヤー切断の仕組み
ダイヤモンドワイヤー切断は、移動するワイヤーに沿った多数の小さな研磨材接触によって材料を除去します。エンドレスループシステムでは、ワイヤーはドライブホイールとガイドホイールの周りを連続的に移動し、機械が張力、速度、ワークピースの位置、および送り速度を制御します。プロセスは、材料と粉塵制御の要件に応じて、ウェットまたはドライ操作用に構成できます。基本的な運動と制御の原則については、 ダイヤモンドワイヤー切断工程ガイド を参照してください。.
- 一般的な利点: 硬質または脆性ワークピースの深い直線切断、クロッピング、およびスライスで、熱影響が少ないこと。.
- 重要な制約: ワイヤーの摩耗、ガイドの整合性、張力、送り安定性、治具のアクセス、およびクーラントまたは粉塵の抽出。.
- で評価するのが最適です: 実際のカーフ、エッジの欠け、平坦度、表面、ワイヤー消費量、および切断時間。.
ウォータージェット対ダイヤモンドワイヤー切断
| 選択要因 | ウォータージェット切断 | ダイヤモンドワイヤー切断 |
|---|---|---|
| 除去方法 | 高速度の水流。研磨材を追加できます。 | 移動するワイヤーに固定されたダイヤモンドによる機械的研磨。 |
| 水の要件 | 水はプロセスに不可欠です。 | 材料によっては、ウェットまたはドライ構成が可能です。 |
| 熱影響 | 従来の熱影響ゾーンはほとんどありませんが、エネルギーは依然として切断部に存在します。 | 低熱研磨除去。摩擦はプロセス設定によって制御されます。 |
| 廃液 | 水、除去された材料、および場合によっては使用済み研磨材が混合廃液を形成します。 | ウェット切断用のクーラントスラリーまたはドライ切断用の捕捉された粉塵。 |
| カーフコントロール | ノズル、研磨材、圧力、スタンドオフ、速度、および厚さに依存します。 | ワイヤー径、コーティング、ランアウト、張力、および送りに依存します。 |
| 13. — 端部の欠けは応力を集中させ、早期の故障を引き起こします | テーパー、ストリエーション、または層間剥離の制御が必要になる場合があります。 | 欠け、ワイヤーマーク、および平坦度は、サポートと機械の安定性に依存します。 |
| 几何形状 | プログラム可能な2D輪郭と貫通切断に強い。 | 硬質または脆性ワークピースの深い直線切断、スライス、クロッピング、および選択された輪郭に強い。 |
| 厚さの挙動 | 厚さが増加すると、切断速度とテーパーが変化する可能性があります。 | ワイヤー経路、移動、および切りくず除去が制御されている場合、深い切断は実用的です。 |
| 最終決定 | サンプルカット品質、消耗品、廃棄物処理、および二次仕上げを比較します。 | |
水、研磨材、および汚染
プロセス互換性は、ワークピースに接触できるものによって決定されることがよくあります。ウォータージェット切断は常に水をもたらし、研磨材ウォータージェットは切断ゾーンに2番目の材料を追加します。これは、プレート、石、および多くの製造部品では許容される場合がありますが、ワークピースが多孔質、湿気に敏感、乾燥が困難、または厳密な汚染制限の対象となる場合は不適切である可能性があります。.
ダイヤモンドワイヤー切断は、この分野でより多くの柔軟性を提供します。ウェット切断は、破片の除去と温度の安定化に役立ちますが、グラファイトなどの選択された材料は、適切な集塵を使用したドライ切断を使用できます。どちらのルートも自動的にクリーンまたは環境的に中立ではありません。メーカーは、実際の材料に応じて、ろ過、スラッジまたは集塵、作業者の保護、および廃棄物を計画する必要があります。.
エッジ品質、カーフ、および厚さ
エッジ品質
ウォータージェットは、従来の熱歪みなしで複雑な輪郭を作成できますが、プロセス設定、ノズル状態、またはトラバース速度が厚さに一致しない場合、カットテーパーとストリエーションが増加します。ダイヤモンドワイヤー切断は、脆性材料に制御されたソーイング表面を生成できますが、サポートが不十分または送り速度が速すぎると、欠けやワイヤーマークが増加する可能性があります。.
カーフと歩留まり
公称ノズル径またはワイヤー径だけでは、材料損失は定義されません。ウォータージェットカーフは、ジェットの発散と厚さによって変化します。ワイヤーソーカーフには、研磨材エンベロープに加えて、機械およびプロセスの変動が含まれます。高価なワークピースの場合、代表的なサンプルで実際のカット幅と使用可能な歩留まりを測定します。.
厚いワークピース
両方のプロセスで深切りが可能ですが、性能は厚さによって変化します。ウォータージェット加工では速度低下やテーパーが発生する可能性があります。ワイヤーソーでは、十分な機械移動量、安定したガイドパス、効果的な切りくず除去が必要です。適切な比較には、どちらのプロセスにもサイズ制限がないという広範な主張ではなく、実際の断面深さを使用します。.
材料と用途の適合性
| 適用条件 | まず評価するプロセス | 理由 |
|---|---|---|
| 複雑な2Dプロファイルが必要なシートまたはプレート | ウォータージェット切断 | プログラム可能なノズルパスにより、様々な貫通カット形状を作成できます |
| 厚い石英、ガラス、またはセラミックブロック | ダイヤモンドワイヤー切断 | 深い研磨ソーイングは、熱影響の少ないクロッピングまたはスライスをサポートします |
| 多孔質または湿気に敏感なワークピース | 乾燥対応ワイヤープロセス | 水の浸入を避けることが、輪郭速度よりも重要になる場合があります |
| 熱影響ゾーンが許容されない金属プレート | ウォータージェット切断 | コールドプロファイルカットは一般的なスクリーニング選択肢です |
| 研磨剤の汚染を管理する必要があるグラファイト | ダイヤモンドワイヤー切断 | 乾燥カットと専用の集塵機が評価される場合があります |
| 厳格な歩留まり目標を持つ高価値の脆性部品 | サンプルカットを比較する | 切断幅、エッジ損失、二次仕上げが総価値を決定します |
これらの推奨事項は出発点です。材料グレード、内部応力、部品サポート、および受け入れ基準によって結果が変わる可能性があります。 ワイヤーソー機械選択ガイド は、ワークピースのサイズとカットパスが装置構造にどのように影響するかを説明します。.
プロセス選択チェックリスト
- 材料を定義する: グレード、多孔性、脆性、湿気感受性、および汚染限界。.
- 形状を定義する: ワークピースの寸法、厚さ、直線カット、プロファイル、クロップまたはスライス。.
- 受け入れ基準を設定する: 切断幅、テーパー、欠け、平坦度、エッジおよび表面仕上げ。.
- ウェットプロセス制限を確認する: 水との接触、乾燥、腐食、研磨剤の持ち込み、および廃水処理。.
- 操作入力を比較する: 水、研磨剤、ワイヤー、ノズル、ガイド、ろ過、および粉塵制御。.
- 代表的なサンプルを実行する: 切断時間、材料損失、エッジ品質、および二次仕上げを記録する。.
よくある質問
ウォータージェット加工は完全に熱からフリーですか?
熱切断に関連する従来の熱影響ゾーンを作成しないため、一般的にコールドカットプロセスとして分類されます。実際の部品のエッジと材料の挙動を確認する方が良いです。.
すべてのウォータージェットは研磨剤を使用しますか?
いいえ。純水カットは、多くの柔らかい材料に使用されます。硬い材料には通常、研磨剤ウォータージェットが必要であり、研磨剤の消費と混合廃棄物ストリームが増加します。.
ダイヤモンドワイヤー加工は水なしで操作できますか?
一部の材料と機械では、適切な集塵機を使用して乾燥カットを行うことができます。他のものはクーラントから利益を得ます。選択は、ワークピース、ワイヤー仕様、および切りくず制御要件によって異なります。.
厚い脆性ブロックにはどちらのプロセスが適していますか?
ダイヤモンドワイヤー加工は、厚い石英、ガラス、セラミック、シリコンなどのワークピースのクロッピングまたはスライスにまず評価されることがよくあります。サンプルカットで、欠け、平坦度、切断幅、および加工時間を確認する必要があります。.
ダイヤモンドワイヤー加工におけるダイヤモンドとはどういう意味ですか?
ワイヤーに固定されたダイヤモンド研磨剤を指します。ワークピースは、シリコン、石英、ガラス、セラミック、グラファイト、サファイア、複合材料、またはその他の互換性のある工業用材料にすることができます。.
結論
ウォータージェット加工は、水の暴露と研磨剤の廃棄が許容されるプログラム可能なプロファイルにとって柔軟な選択肢です。ダイヤモンドワイヤー加工は、硬く、脆く、または湿気に敏感なワークピースの深い直線カット、クロッピング、およびスライスにより適していることがよくあります。最終的な決定は、どちらかの技術に関する一般的な主張に頼るのではなく、実際のカット品質、材料収率、消耗品、廃棄物処理、および二次仕上げを比較する必要があります。.
切削アプリケーションについてご相談ください
材料、寸法、カットパス、水の制限、および必要なエッジ条件をお送りください。ダイヤモンドワイヤープロセスを比較に含めるべきかどうかを判断するお手伝いができます。.