Mejorar la velocidad de corte con hilo de diamante no es lo mismo que aumentar un ajuste de la máquina. El corte productivo proviene del equilibrio entre la velocidad del hilo, la tensión, la velocidad de avance, la refrigeración o la eliminación de residuos, y la condición del abrasivo. Si una variable se empuja más allá de la ventana de proceso estable, la ganancia de velocidad aparente puede perderse por desgaste del hilo, defectos superficiales, variación de la ranura o un corte interrumpido.
Esta guía explica una secuencia de ajuste práctica para el corte continuo con hilo de diamante. Admite el desarrollo de parámetros en lugar de prescribir una configuración universal. Para una explicación más profunda de los tres controles principales, consulte velocidad del alambre, tensión y velocidad de alimentación.
Definir la eficiencia de corte antes de ajustar la máquina
El tiempo de ciclo es solo una medida de eficiencia. Para materiales duros y frágiles, un proceso útil también debe cumplir con los requisitos de ranura, rectitud, condición superficial, calidad del borde y objetivo de vida útil del hilo. Un corte más rápido que crea astillado o requiere más rectificado posterior puede aumentar el tiempo total de fabricación.
| Medida de eficiencia | Qué registrar | Por qué importa |
|---|---|---|
| Tiempo de corte | Tiempo de corte activo y tiempo total de manipulación | Separa la eliminación real de material de las pérdidas de carga y configuración |
| Calidad de corte | Ranura, rectitud, planitud, astillado del borde y condición superficial | Confirma que una configuración más rápida aún cumple los criterios de aceptación |
| Utilización del hilo | Número o longitud de cortes antes del reemplazo y motivo de la retirada | Evita que la corta vida útil del hilo se oculte detrás de una alta tasa instantánea |
| Estabilidad del proceso | Tendencia de carga, vibración, temperatura, sonido y paradas no planificadas | Muestra si la configuración es repetible en lugar de temporalmente rápida |
| Costo total | Hilo, refrigerante, limpieza, reprocesamiento, desperdicio y tiempo del operador | Conecta la configuración de la máquina con la economía de producción |
Cuatro controles vinculados: velocidad, tensión, avance y refrigeración
Los cuatro controles deben tratarse como un sistema. Cambie una variable a la vez durante las pruebas, registre el resultado y regrese a la última condición estable si la calidad del borde, la carga o el seguimiento se deterioran.
| Controlar | Función principal | Establece la frecuencia de contacto abrasivo y el transporte de escombros | Baja tasa de eliminación o comportamiento de corte inestable |
|---|---|---|---|
| Velocidad del cable | Establece la frecuencia de contacto del abrasivo y admite el transporte de residuos | Frotamiento, baja tasa de eliminación o compromiso inestable | Calor, vibración, desgaste acelerado o mayor demanda del sistema de rueda |
| Tensión del cable | Estabiliza la trayectoria del hilo a través de la pieza de trabajo | Deflexión, desviación, arqueo o ranura inconsistente | Carga excesiva en el bucle, junta, ruedas, rodamientos y pieza frágil |
| Velocidad de avance | Controla el compromiso de la pieza de trabajo y la demanda de eliminación | Largo tiempo de ciclo y posible pulido o frotamiento | Sobrecarga, astillado, arqueo del hilo, superficie rugosa o parada |
| Refrigeración o eliminación de residuos | Elimina el calor y las partículas de la zona de corte | Carga, aumento de temperatura, contaminación o cambio en el comportamiento del corte | El flujo excesivo puede perturbar una pieza de trabajo ligera o complicar la manipulación |
Los procesos húmedos y secos requieren diferentes estrategias de control de residuos. El agua o el refrigerante compatible pueden transportar partículas y moderar la temperatura, mientras que el grafito seco o el material sensible a la contaminación pueden requerir estructuras de recubrimiento abiertas y una extracción de polvo eficaz. Consulte Refrigeración y lubricación en el corte con alambre para las preguntas de selección de soporte.
Estructura del hilo de diamante y condición del abrasivo
El hilo de diamante continuo es una herramienta abrasiva recubierta. Su rendimiento depende de la consistencia del portador, el grano de diamante, la exposición del abrasivo, la distribución del recubrimiento y la calidad del bucle. No debe describirse como una serie de perlas de diamante unidas a un cable de acero; esa construcción pertenece a otras categorías de sierras de hilo.
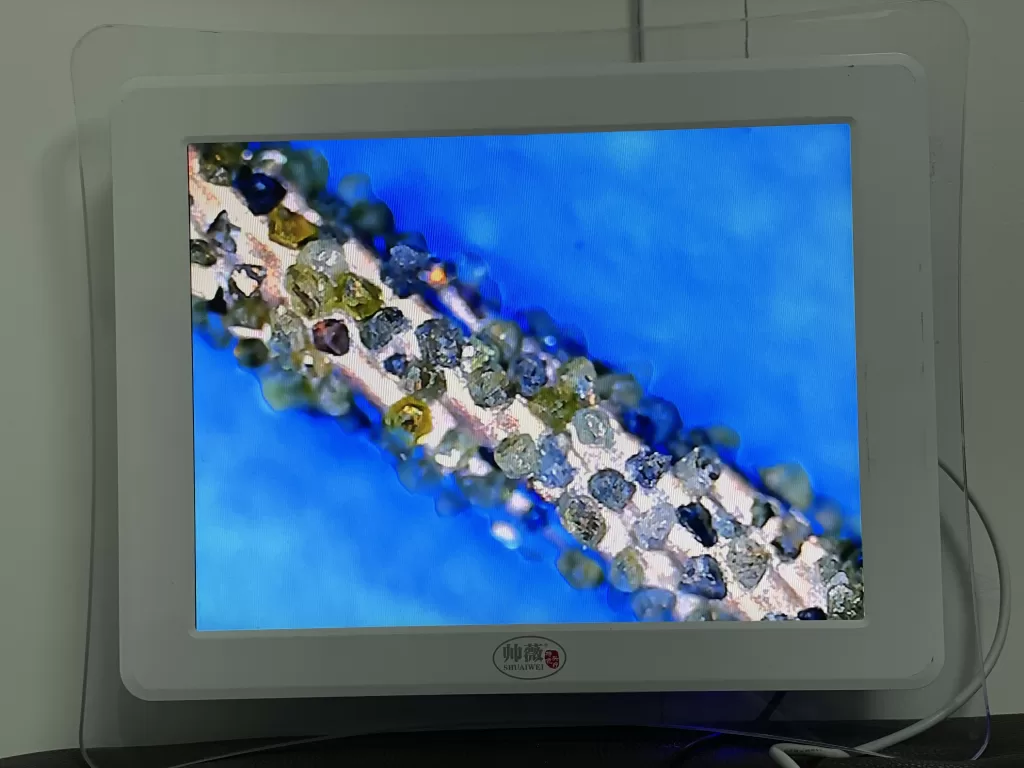
A medida que cambia la exposición del abrasivo, una velocidad de avance previamente estable puede ya no producir el mismo resultado. Inspeccione el hilo cuando aumente el tiempo de corte, cambien las tendencias de carga, la superficie se vuelva irregular o el seguimiento sea menos estable. Los diámetros disponibles y las estructuras de recubrimiento deben seleccionarse según el material real y las restricciones del proceso; utilice el especificación del hilo de diamante para la correspondencia a nivel de producto.
Solución de problemas de velocidad y calidad de corte
| Síntoma observado | Posibles causas a verificar | Dirección de ajuste |
|---|---|---|
| El corte se vuelve más lento | Abrasivo cargado o desgastado, eliminación de residuos insuficiente, baja velocidad efectiva, profundidad de contacto excesiva | Inspeccione primero el hilo y la ruta del refrigerante/polvo; verifique la velocidad y el avance con respecto al último registro estable |
| El hilo se desvía o el corte se arquea | Baja tensión, avance excesivo, mala alineación, soporte de pieza de trabajo débil o compromiso profundo | Reducir el acoplamiento, verificar la alineación y el soporte, luego ajustar la tensión dentro del rango aprobado |
| Superficie rugosa o marcada periódicamente | Vibración, descentramiento de la rueda, bucle inconsistente, avance inestable o escombros atrapados en el corte | Inspeccionar la trayectoria mecánica y el lavado antes de aumentar la velocidad |
| Aumentan los desconchados del borde | Entrada/salida abrupta, avance excesivo, borde sin soporte, defectos internos del material | Mejorar el soporte, moderar el avance cerca del borde y revisar la dirección del corte |
| La vida útil del alambre disminuye | Tensión excesiva, calor, desalineación, avance agresivo o recubrimiento inadecuado | Volver a la última configuración estable e inspeccionar las ruedas, la trayectoria del alambre y la compatibilidad del material |
| Se detiene el corte o aumenta la carga | La demanda de avance excede la eliminación de abrasivo, bloqueo de escombros, movimiento del accesorio o cambio de dureza local | Pausar de forma segura, despejar la zona de corte, verificar el accesorio y reiniciar desde un avance reducido |
Una secuencia controlada de ajuste de parámetros
- Definir los criterios de aceptación. Registrar los objetivos de material, dimensiones, corte, borde, superficie, rectitud y tiempo de ciclo.
- Confirmar la línea base mecánica. Comprobar la alineación de las ruedas, el estado de la guía, la rigidez del accesorio, el seguimiento del alambre y la extracción de refrigerante o polvo.
- Establecer un corte estable conservador. Utilizar los rangos de máquina y alambre aprobados en lugar de un valor no verificado copiado de otro material.
- Cambiar una variable. Ajustar por separado el avance, la velocidad, la tensión o el control de escombros para que el resultado pueda atribuirse a ese cambio.
- Medir el resultado completo. Registrar el tiempo, la tendencia de carga, el corte, la superficie, la calidad del borde y el estado del alambre.
- Repetir la condición ganadora. Una configuración es útil solo después de que produce resultados comparables en más de una muestra representativa.
Registro de prueba de parámetros
| Campo de registro | Detalles a capturar |
|---|---|
| Pieza de Trabajo | Grado del material, dimensiones, densidad o condición, profundidad de corte y método de fijación |
| Alambre | Diámetro, tipo de recubrimiento, especificación del abrasivo, longitud del bucle y uso previo |
| Configuraciones de la máquina | Velocidad del alambre, tensión, estrategia de avance y cualquier cambio programado cerca de la entrada/salida |
| Control de refrigeración/escombros | Método húmedo o seco, fluido, dirección del flujo, filtración o extracción de polvo |
| Resultado medido | Tiempo de corte, corte, rectitud, planitud, superficie y estado del borde |
| Observaciones del proceso | Tendencia de carga, vibración, sonido, temperatura, interrupciones y estado del alambre |
Vídeo de aplicación
El vídeo conservado proporciona un ejemplo de corte. Úselo para observar la disposición del proceso, no para copiar configuraciones sin confirmar el material, el alambre, las dimensiones y la configuración de la máquina.

Preguntas frecuentes
¿Qué configuración se debe aumentar primero para mejorar la velocidad de corte?
No hay un primer aumento universal. Verifique el estado del alambre, la alineación y la eliminación de escombros, establezca una línea base estable, luego cambie solo una variable. El avance es a menudo el control de producción visible, pero debe seguir siendo compatible con la velocidad y la tensión del alambre.
¿La mayor velocidad del alambre acorta siempre el corte?
No. Una mayor velocidad puede aumentar los contactos abrasivos, pero una velocidad excesiva puede generar calor, vibración y desgaste. El rango útil depende del alambre, el material, el sistema de ruedas, el refrigerante y el avance.
¿Por qué se dobla el alambre cuando aumenta la velocidad de avance?
La tasa de eliminación de material solicitada puede exceder la capacidad de corte estable del alambre. Verifique la tensión, la alineación, el estado del abrasivo, la limpieza de escombros, el soporte de la pieza y la profundidad de corte antes de aumentar el avance nuevamente.
¿Cómo se deben transferir los parámetros a un nuevo material?
Utilice el registro anterior solo como una referencia inicial conservadora. Confirme el nuevo grado de material, la geometría, la restricción del refrigerante y el objetivo de calidad, luego desarrolle y repita un corte de prueba representativo.
¿Cuándo se debe reemplazar el alambre de diamante?
Reemplace o investigue el alambre cuando la velocidad de remoción, la superficie, el corte o el seguimiento cambien más allá de la ventana de proceso aprobada. Inspeccione también daños locales, pérdida de recubrimiento y comportamiento anormal alrededor del bucle.
Conclusión
La eficiencia del corte con alambre de diamante mejora cuando la velocidad, la tensión, la alimentación, la refrigeración y la condición del abrasivo se desarrollan conjuntamente. Comience con un sistema mecánicamente sólido, cambie una variable a la vez y juzgue cada ganancia frente a la calidad del corte, la estabilidad y la utilización del alambre. Para la selección a nivel de equipo, una vez definidos los requisitos del proceso, revise la guía de máquinas de sierra de hilo.