
Giriş: Kesme Hassasiyetinin Fiziksel Temeli
Düzgün Gerginlik sistemi. SiC ve safir gibi kırılgan malzemelerin hassas kesimi için nihai fiziksel temeldir. Bu gelişmiş seramiklerin üretiminde, doğruluğu elmas tel testere makineleri makine çalıştırılmadan çok önce belirlenir. En gelişmiş PLC programlama bile bükülmüş bir makine çerçevesini veya yanlış hizalanmış makaraları telafi edemez.
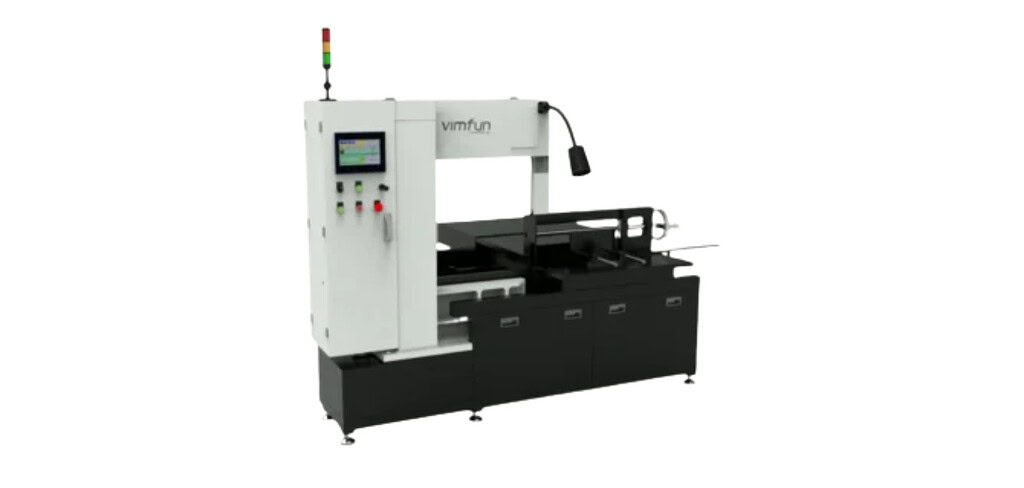
Saha Hazırlığı ve İlk Kurulum Adımları
Endüstriyel tel testerenin kurulumu basit bir “tak ve çalıştır” işlemi değildir. Makineyi dış değişkenlerden izole etmek için titizlikle hazırlanmış bir ortam gerektirir.
1 Temel ve Titreşim İzolasyonu
Yüksek hassasiyetli tel testereler mikroskobik toleranslarla çalışır. Bu nedenle, beton temel dinamik yükleri işlemek ve komşu fabrika ekipmanlarından gelen düşük frekanslı titreşimleri emmek için özel olarak tasarlanmalıdır.
- Beton Kalınlığı: Temel, makinenin toplam kütlesine bağlı olarak tipik olarak en az 300 mm ila 500 mm kalınlığında olmalıdır.
- İzolasyon Hendekleri: Ağır presler veya CNC freze merkezleri olan tesislerde, tel testerenin temelini çevreleyen titreşim sönümleyici malzeme (özel kum veya kauçuk dolgu gibi) ile doldurulmuş bir izolasyon hendeği bulunmalıdır.
- Kürlenme Süresi: Makine sabitlendikten sonra mikroskobik kaymayı önlemek için beton tamamen kürlenmiş olmalıdır (genellikle 28 gün).
2 Paket Açma ve İlk Konumlandırma
Makineyi temele taşırken, belirlenen kaldırma noktalarının kullanılması kritiktir. Forkliftler veya üst vinçler elektrik kabinetlerine, kılavuz tekerlek şaftlarına veya dansçı kolu tertibatlarına baskı uygulamamalıdır. Ankraj noktalarına indirildikten sonra, makine ilk kritik geometrik ayarlamaya hazırdır.
Hassas Seviye Ayarlama Süreci
The seviyeleme süreci yapısal stresi ortadan kaldırmanın en önemli adımıdır. Bir makine şasisi dengesiz bir şekilde cıvatalanmışsa, dökme demir veya kaynaklı çelik çerçeve burulmaya (bükülmeye) maruz kalacaktır. Bu burulma, doğrudan kılavuz tekerlek yataklarına iletilerek yüksek hızlı çalışma sırasında kesme telinin zıplamasına neden olur.
1 Makine Seviye Ayarı İçin Gerekli Aletler
Standart su terazileri bu görev için yetersizdir. Mühendisler şunları kullanmalıdır:
- Ana Hassas Makinist Seviyeleri: 0,02 mm/m kadar küçük sapmaları ölçebilen.
- Lazer Takip Cihazları veya Optik Seviyeler: Özellikle uzun makineler (çok telli testereler gibi) için tüm tablanın mükemmel düz olduğundan emin olmak.
2 Adım Adım Seviye Ayarı Uygulaması
- Seviye Ayar Ayaklarının Yerleştirilmesi: Ağır hizmet tipi seviyeleme takozlarını veya titreşim önleyici ayakları şasinin belirlenen yük taşıyan noktalarının altına yerleştirin.
- Kaba Seviye Ayarı: Makineyi 1 mm/m tolerans içine almak için standart bir su terazisi kullanın.
- Çapraz Ölçüm (Hassas Seviye Ayarı): Ana tablanın işlenmiş referans yüzeylerine (genellikle lineer kılavuz rayı yatakları) hassas makinist su terazisini yerleştirin. X ekseni (tel yönüne paralel) ve Y ekseni (tele dik) boyunca ölçüm yapın.
- İteratif Ayarlama: Seviyeleme cıvatalarını kademeli olarak ayarlayın. Bir köşenin ayarlanması diğerlerini etkilediği için bu iteratif bir süreçtir. Amaç, bir seviye elde etmektir 0,02 mm/m veya daha iyi tüm referans düzlemleri boyunca.
- Kilitleme ve Gerilim Giderme: Hedefe ulaşıldıktan sonra, seviyeleme somunlarını kilitleyin. Çerçevenin içindeki mekanik gerilimin oturması için 24 saat bekleyin, ardından harçlama veya son sabitlemeden önce seviyeyi tekrar doğrulayın.
Kılavuz Tekerlek Hizalaması ve Eş Düzlemlilik
Tabla mükemmel bir şekilde seviyelendikten sonra, bir sonraki aşama Gerginlik sistemi. tüm kılavuz tekerleklerin, gergi makaralarının ve ana tahrik tekerleğinin mükemmel geometrik uyum içinde çalışmasını sağlamaktır.
1 Eş Düzlemlilik Kavramı
Kapalı döngü sonsuz tel testerede, elmas tel 60 m/s'ye kadar hızlarda hareket eder. Telin sorunsuz çalışması için, tel yolundaki tüm tekerleklerin V-olukları (veya U-olukları) kesinlikle Eşdüzlemselolmalıdır — yani tam olarak aynı matematiksel düzlemde bulunurlar.
Bir kılavuz tekerlek, en ufak bir dereceyle bile açısal olarak yanlış hizalanmışsa, tel oluğun yan tarafına tırmanacak ve sonra dibe geri dönecektir. Bu mikro zıplama şunlara neden olur:
- Kesilen malzemede ciddi yüzey dalgalanması.
- Poliüretan (PU) veya kauçuk oluk kaplamasının hızlı bozulması.
- Elmas telin erken yorulması ve kopması.
2 Ölçüm ve Hizalama Teknikleri
Gerçek bir hassas kurulum elde etmek özel metroloji gerektirir:
- Göstergeler (Komparatörler): Manyetik bir tabana monte edilen gösterge probu, kılavuz tekerleğin yan yüzüne yerleştirilir. Tekerlek manuel olarak döndürülürken, salgı (eksenel salınım) ölçülür. Üreticinin katı toleransları dahilinde tutulmalıdır (genellikle < 0,01 mm).
- Düz Kenar ve Boşluk Ölçerleri: Birden fazla tekerleğin yüzeylerine yerleştirilen hassas işlenmiş bir düz kenar, paralel hizalamayı kontrol eder.
- Lazer Hizalama Aletleri: Bir lazer verici tahrik tekerleği oluğuna yerleştirilir ve hedefler kılavuz tekerleklere yerleştirilir. Lazer ışını, tel yolundaki herhangi bir açısal veya paralel sapmayı anında vurgular.
3 Termal Genleşme Hususları
Hizalama sırasında mühendisler fabrika sıcaklığını hesaba katmalıdır. 4.000 RPM'de çalışan bir iş mili ısı üretecek ve mil ile gövdenin termal genleşmesine neden olacaktır. Hassas hizalamanın, operasyonel kararlılığı sağlamak için ideal olarak hem “soğuk” durumda hem de termal bir çalışma süresi sonrasında doğrulanması gerekir.
Kontrol Sistemi ile Entegrasyon
Mekanik hizalama ve elektronik kontrol birbirinden ayrılamaz. Hiçbir yazılım algoritması eğri bir makarayı düzeltemez.
Eğer Gerginlik sistemi. kötüdür, makara yataklarındaki sürtünme ve telin yanal sürtünmesi düzensiz kuvvet yükleri oluşturacaktır. Bu “mekanik gürültü”, gerilim sensörleri tarafından algılanacaktır. Sonuç olarak, gerilim kontrol sistemi sürekli olarak aşırı düzeltecek ve kararsız pnömatik veya servo tepkilere yol açacaktır.
Ayrıca, standart bir tel gerginliği kalibrasyonu mekanik yol yanlış hizalanmışsa tamamen anlamsızdır, çünkü sürtünme kayıpları statik ağırlık okumalarını bozacaktır. Mekanik mükemmellik her zaman elektronik kalibrasyondan önce gelmelidir.
Son Çalıştırma ve Titreşim Analizi
Seviyeleme ve hizalama prosedürleri tamamlandıktan sonra makine kritik bir çalıştırma aşamasından geçer.
1 Kuru Çalıştırma
Makine malzeme kesilmeden çalıştırılır. Tel hızı 10 m/s'den maksimum operasyonel hıza (örneğin, 60 m/s) kadar kademeli olarak artırılır. Bu aşamada mühendisler, telin görsel kararlılığı (aşırı eğilme veya titreşim olmaması) için izlerler.
2 Titreşim Teşhisi (FFT Analizi)
Üst düzey üretimde, iş mili ve kılavuz tekerlek gövdelerine titreşim sensörleri takılır. Hızlı Fourier Dönüşümü (FFT) analizi kullanarak mühendisler belirli titreşim frekanslarını belirleyebilirler.
- Dönme frekansındaki yüksek genlik, dengesiz bir tekerleği gösterir.
- Yüksek frekanslı gürültü genellikle kusurlu bir yatağa veya ince bir yanlış hizalamaya işaret eder. Titreşim imzası kabul edilebilir temel çizgi içinde düştüğünde makine üretime kesmeye uygun olarak onaylanır.

Sonuç: Hizalamayı Göz Ardı Etmenin Maliyeti
Seviyeleme işlemi sırasında adımları atlamak veya kılavuz tekerlek hizalamasını aceleye getirmek, düşük verimin garantili bir yoludur. elmas tel erozyonun endüstrisinde, hassasiyet kesim sırasında zorlanamaz - telin külçeye dokunmasından önce makineye entegre edilmelidir. Katı bir hassasiyet kurulumuna bağlı kalarak, üreticiler maksimum tel ömrü, üstün TTV ve uzun vadeli operasyonel güvenilirlik sağlarlar.
SSS
Makine hizalaması ne sıklıkla kontrol edilmelidir? Standart operasyonlar için, hizalama büyük önleyici bakım döngüleri sırasında (örneğin, her 6 ayda bir) veya ciddi bir makine kazası veya ağır bileşen değişimi sonrasında derhal doğrulanmalıdır.
Seviyeleme işlemi için standart bir inşaat seviyesi kullanabilir miyim? Hayır. Standart yapı seviyeleri gerekli hassasiyeti sağlamaz. Makine yatağındaki mikro-burulmayı önlemek için 0,02 mm/m hassasiyetinde bir makinist seviyesi kullanılmalıdır.
Kötü kılavuz tekerlek hizalamasının ilk belirtisi nedir? En yaygın erken gösterge, kılavuz tekerlek oluklarında düzensiz aşınma (bir tarafta yoğun aşınma) veya kesilen gofretlerin yüzeyinde ani kesme izlerinin (çizgiler) ortaya çıkmasıdır.







