
Giriş: Kesimin Arkasındaki Zeka
Gelişmiş üretim sektörünün çağdaş manzarasında, elmas tel erozyonun metalik olmayan, sert ve kırılgan malzemelerin işlenmesi için önde gelen hassas dilimleme yöntemi olarak kendini kanıtlamıştır. Mühendislik perspektifinden bakıldığında, geleneksel yapışkan aşındırıcı disklerden aşındırıcı tel işlemeye geçiş, malzeme kullanımında önemli bir sıçramayı temsil etmektedir. Ancak, bir makinenin mekanik çerçevesi, yalnızca yönetici zekası kadar yeteneklidir.
PLC kontrolü (Programlanabilir Mantık Denetleyicisi), modern sistemlerin “beyni” olarak hizmet eder ve ham mekanik güç ile mikroskobik hassasiyet arasındaki boşluğu doldurur. Endüstriler daha büyük ingot boyutlarına ve Silisyum Karbür (SiC), Galyum Nitrür (GaN) ve büyük ölçekli optik kristaller gibi pahalı alt tabakalara doğru ilerledikçe, dilimleme işlemine yönelik teknik talepler yoğunlaşmıştır. Bu kılavuz, bu teknolojinin mekanik prensiplerine, mantığına ve endüstriyel avantajlarına derinlemesine bir bakış sunmaktadır. tel testere makinesi Temel Teknik Prensip: Aşındırıcı Giderme Mekanizması, PLC kontrolü 'nin etkinliği, ayrık malzeme giderme mekanizmasına dayanmaktadır. Sürekli bir taşlama diskinden farklı olarak, tel, milyonlarca mikroskobik elmas taneciği için yüksek hızlı bir taşıyıcı görevi görür. Modern.
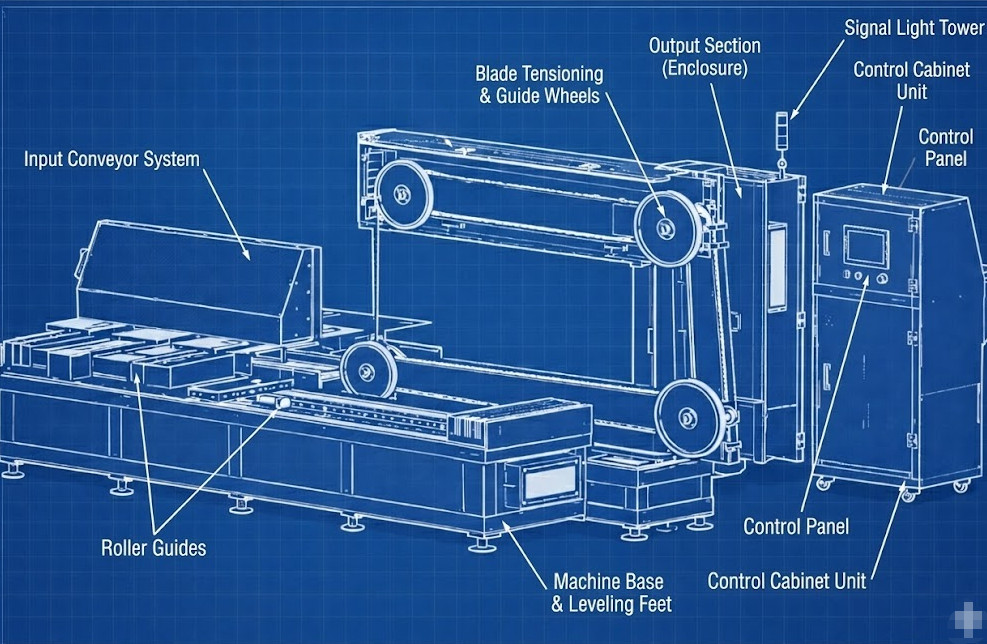
, doğrusal hızın malzeme yoğunluğu dalgalanmalarından bağımsız olarak sabit kalmasını sağlamak için gelişmiş
kullanır. elmas tel erozyonun 1 Mikro-Taşlama ve Kırılma Mekaniği elmas tel testere makineleri İşlem, sabit aşındırıcı tanecik teknolojisi üzerinde çalışır. Tipik olarak 10 ila 40 mikron arasında değişen elmas kristaller, bağımsız girintiler olarak işlev görür. PLC kontrolü besleme sisteminin uyguladığı basınç, alt tabakanın kırılma tokluğunu aştığında, malzeme atılmasına yol açan yanal ve orta çatlakları başlatır.
2 Soğuk Kesim Teknolojisi Uygulaması
İşlemin en kritik yönlerinden biri termal yönetimidir. Geleneksel bıçaklı testerelerde, geniş temas alanı hızlı ısı birikimine neden olur. Buna karşılık, PLC kontrolü tel testerede taneciklerin "nokta temas" doğasına dayanır. Tel yüzeyinin yalnızca bir kesri herhangi bir mikrosaniye anında malzeme ile temas halinde olduğundan, üretilen ısı minimumdur ve neredeyse anında dağılır.
optimal hız-besleme oranını bu termal kararlılığı sağlamak için korumaktan sorumludur.
Sistem Çekirdeği: Adaptif Besleme Mantığı, Suda Çözünen Soğutucular 150 N ile 250 N arasındaki sabit tel gerilimini korumak, yüksek hassasiyetli dilimleme için temeldir. Üst düzey sistemler, takım arızasını önleyen gelişmiş algoritmalar uygulamak için PLC kontrolü kullanır.
1 Yerel Gerilim Ani Yükselmelerinin Yönetimi
Hiçbir kristal mükemmel derecede homojen değildir. Elmas tel daha sert bir inklüzyonla karşılaştığında, kesme direnci aniden yükselir. Sağlam PLC kontrolü sistemi, sürücü motorun akımını gerçek zamanlı olarak izler. Bir direnç ani yükselmesi tespit edilirse, makine.
yerel gerilim ani yükselmelerini
önlemek için besleme hızını anında düşürebilir. Bu mantık, fiziksel sensörlerin PLC'ye doğru veri sağladığından emin olan PLC kontrolü Tel Gerilim Kalibrasyonu kılavuzumuzun birincil nedenidir.. 2 FFT Analizi ile Titreşim Bastırma Ultra yüksek hızlarda (80 m/s), harmonik titreşimler yüzey kalitesini (Ra) bozabilir. Gelişmiş, sistemler, titreşim sensörlerinin yüksek hızlı örneklemesini gerçekleştirir. Kontrol mantığı içinde.
FFT
(Hızlı Fourier Dönüşümü) analizi kullanarak, makine rezonans frekanslarını belirleyebilir ve titreşimi "ortadan kaldırmak" için tel hızını kaydırarak üstün bir yüzey kalitesi sağlayabilir. PLC kontrolü Kontrol Sistemi Mimarisi: PLC ve CNC Kontrolü tasarımında, mühendisler genellikle ve CNC (Bilgisayarlı Sayısal Kontrol) arasında seçim yaparlar. Her ikisi de hareketi yönetirken, temel mimarileri farklı ihtiyaçlara hizmet eder.
PLC Kontrolü
G/Ç Yanıtı elmas tel testere makineleri, Mikrosaniye (Gerçek Zamanlı) PLC kontrolü Milisaniye (İşlem gecikmesi).
| Özellik | Donanım Kararlılığı | CNC Kontrol |
| Maksimum (Endüstriyel Sınıf) | Yüksek (İşletim sistemine bağlı) | Yüksek Hızlı Wafer / Dilimleme |
| Karmaşık 3D Profil Oluşturma | Wafer ve optik blokların endüstriyel ölçekli üretimi için, PLC tabanlı | çift kontrol |
| En İyi Uygulama | Yüksek Hızlı Waferleme / Dilimleme | Karmaşık 3D Profilleme |
PLC tabanlı, wafer ve optik blokların endüstriyel ölçekli üretimi için çift kontrol sistem, güvenlik döngüleri için gereken sağlamlığı ve düşük gecikme süresi nedeniyle sıklıkla tercih edilir Suda Çözünen Soğutucular.
Mühendislik Özellikleri: Sonsuz Tel Avantajı
The elmas tel erozyonun işlem, sürekli, tek yönlü hareketiyle karakterize edilir. Bu, gidip gelen testerelere göre birkaç teknik avantaj sağlar:
- Tekdüze Tel Aşınması: Aşınma, döngü boyunca eşit olarak dağılarak takım ömrünü uzatır.
- Sabit Doğrusal Hız: Gidip gelen testerelerin aksine, sonsuz döngü, yavaşlama evreleri olmadan kararlı bir malzeme kaldırma oranını (MRR) korur.
- Minimum Titreşim: Yön değişikliklerinin olmaması, yüksek hassasiyet elde etmede önemli bir faktör olan harmonik titreşimleri önemli ölçüde azaltır soğuk kesim.
Sorun Giderme: Kontrol Odaklı Hataları Belirleme
Birçok “mekanik” arıza elmas tel testere makineleri aslında kökleri PLC kontrolü ayarlama sorunlarına dayanmaktadır:
- Kama Şeklinde Kesikler: Genellikle PLC tarafından yönetilen besleme telafisi döngüsündeki gecikmenin bir sonucudur.
- Yüzey Çizgileri: Tipik olarak gerginlik kontrol modülü içindeki zayıf PID ayarlamasına kadar izlenir.
- Tel Soyulması: PLC kontrolü malzeme sertliği geçişlerine yanıt vermediğinde meydana gelir.
Yapısal titreşim sorunları için lütfen kılavuzumuza bakın makine çerçevesi tasarımı.
Mühendislik Sonucu: Uygun Uygulamalar
Elmas tel kesimi malzeme maliyetinin ve yüzey hassasiyetinin öncelikli olduğu malzemeler için optimize edilmiş bir seçimdir. İdeal olarak şunlar için uygundur:
- Yarı İletkenler: Silikon (Si) ve Silisyum Karbür (SiC) külçeleri.
- Optik: Safir, kuvars ve optik cam.
- Gelişmiş Seramikler: Alümina ve zirkonya bileşenleri.
- Manyetik Malzemeler: Düşük gerilimli ayrımın gerekli olduğu yerlerde.
SSS (Mühendislik Odaklı)
S1: PLC kontrolü neden “soğuk” bir işlem olarak kabul edilir?
C: Çok küçük temas alanı ve yüksek hız nedeniyle, sürtünme ısısı, malzemenin içine nüfuz etmeden önce tel ve soğutucu tarafından dağıtılır, bu da kristal kafeste termal hasarı önler.
S2: 80 m/s'de tel titreşimini nasıl önlersiniz?
C: Tahrik kasnaklarının dinamik dengelenmesi ve hassas seramik kılavuzlarla tutarlı bir 200 N+ gerginliğin korunması yoluyla. Gelişmiş sistemler ayrıca tasarımında, mühendisler genellikle analizini PLC kontrolü içinde rezonanstan kaçınmak için kullanır.







