
Germanyum Lens Üretimi — Tek Durak Kesimden Kaplamaya
Optik sınıfı Ge, kilogram başına 1.800–2.400 ABD doları civarındadır. Bir külçe, onu kesen testereden daha değerli olduğunda, kesme genişliği mühendislik detayı olmaktan çıkar ve kârlılığı belirleyen BOM satırı haline gelir. Tel testere, merkezleme, küresel taşlama, parlatma, AR kaplama — tüm zinciri tek bir teknik sahip altında sunuyoruz.
Germanyum kağıt üzerinde kolay görünüyor. Pratikte, onu cezalandıran üç şey var.
Pahalı — ve daha da pahalılaşıyor
Savunma ve termal görüntüleme talebi, 2023–2024'te Ge fiyatlarını keskin bir şekilde yükseltti. Her milimetre kesme gerçek bir dolar rakamıdır. 2.000 $/kg külçe üzerinden 5 mm'lik bir kesim, dilim başına gelirin ölçülebilir bir yüzdesini boşa harcar.
(111) düzlemleri boyunca çatlar
Tek kristal Ge, (111) yüzeyleri boyunca temiz bir şekilde yarılır. Külçenin içinden geçen bir çekirdek matkabı, her seferinde çıkış yüzeyinde mikro-çip atar. Çekirdekli disklerde 0,3 ila 0,8 mm'lik çıkış tarafı çip bölgeleri yaygındır — hepsi lens taşlayıcısının şekillendirmeden önce çıkardığı malzemedir.
Hasar cilaya kadar gizlenir
Ge görünür ışığı emer. Kötü bir kesimden kaynaklanan yüzey altı hasarı, lens parlatma aşamasına gelene kadar ortaya çıkmaz, bu noktada saçılacak bir parçaya taşlama saatleri harcamış olursunuz. Referans: Crystran Ge veri sayfası.
Ham Ge külçesinden kaplamalı lense, tek mühendislik sahibinden.
Bu zinciri her makineyi ayrı ayrı almaktan ayıran üç şey vardır: aynı mühendislik ekibi tolerans bütçesine uçtan uca sahiptir; fikstürler istasyonlar arasında taşınır; tek fiyat teklifi, tek teslimat penceresi. Yeni bir IR optik hattı kuran atölyeler için bu, 6 satıcılı bir RFQ'yu tek bir teknik konuşmaya indirger.
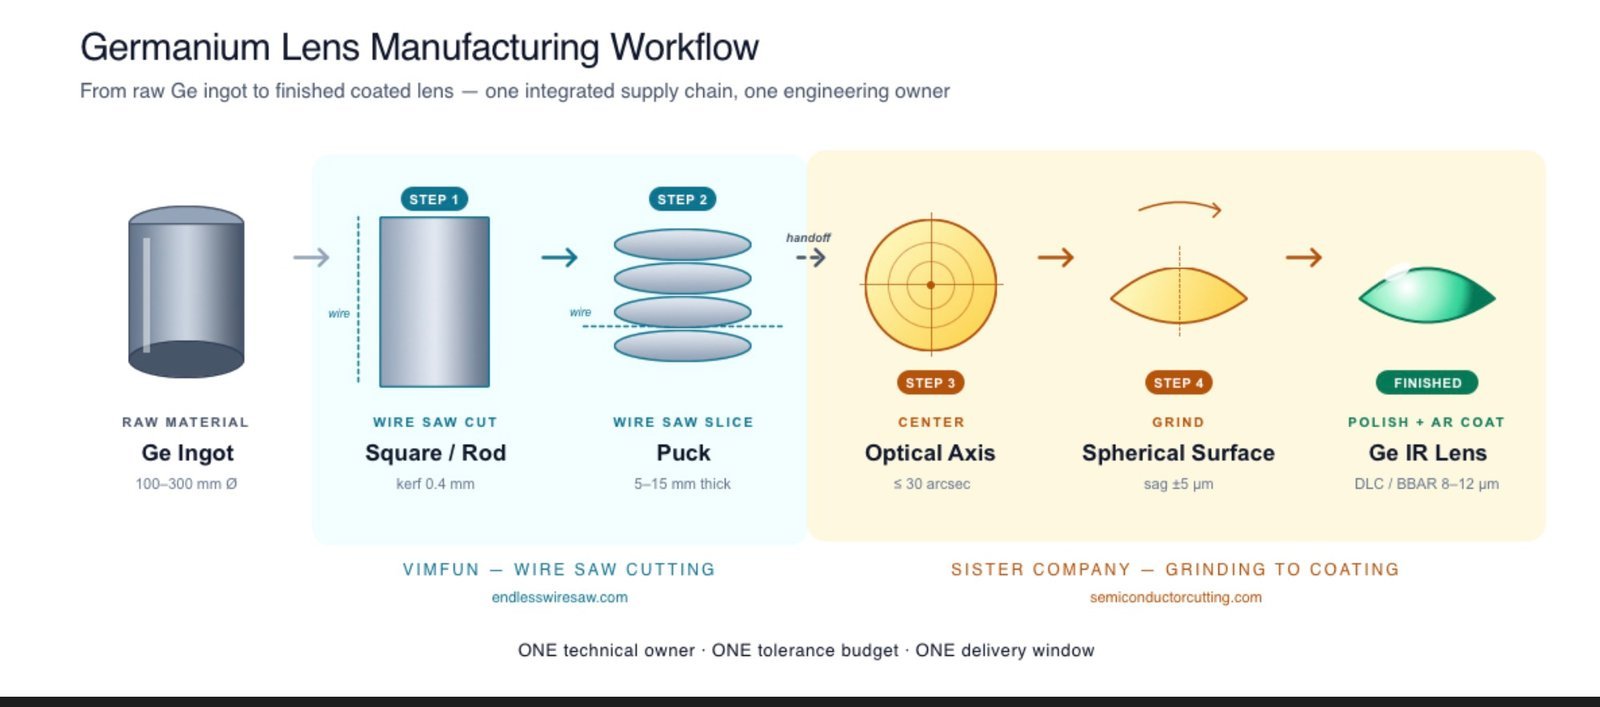
Her istasyonda ne olur, gerçekten önemli olan parametrelerle.
Külçeden Çubuk — kareleştirme ve çekirdek değiştirme
Çoğu Ge külçesi, 100 ila 400 mm uzunluğunda, 100–300 mm çapında silindirler halinde gelir. İlk iş, ya dikdörtgen optikler için külçeyi kareleştirmek ya da büyük bir külçeden daha küçük çaplı çubuklar çıkarmaktır. Sonsuz tel testerenin çekirdek matkabının yerini aldığı yer burasıdır.
Çekirdeğin etrafındaki 5–10 mm'lik halkayı öğütmek yerine, SGI 40 kontur tel testeremiz 0,42–0,5 mm'lik bir döngü ile her çubuğun çevresini izler. Kesme başına kesme kaybı yaklaşık 0,5 mm'dir. 200 mm'lik bir külçede, bu, bir külçeden dört adet 80 mm'lik çekirdek çıkarmak ile beş adet çıkarmak arasındaki farktır.
Kontur kesme hızı çevre boyunca 4–8 mm/dakika'dır, bu nedenle Φ34 mm'lik bir çubuk (çevre ≈ 107 mm) çıkarmak, tipik 6 mm/dakika ayar noktasında çubuk başına yaklaşık 18 dakika sürer.
| Tel çapı | 0,42 – 0,5 mm |
| Tel gerginliği | 110 – 140 N |
| Tel hızı | 40 – 60 m/s |
| Kontur besleme hızı | 4 – 8 mm/dak |
| Soğutma | Beyaz mineral yağ |
| Tipik kesme izi | 5 – 0.6 mm |
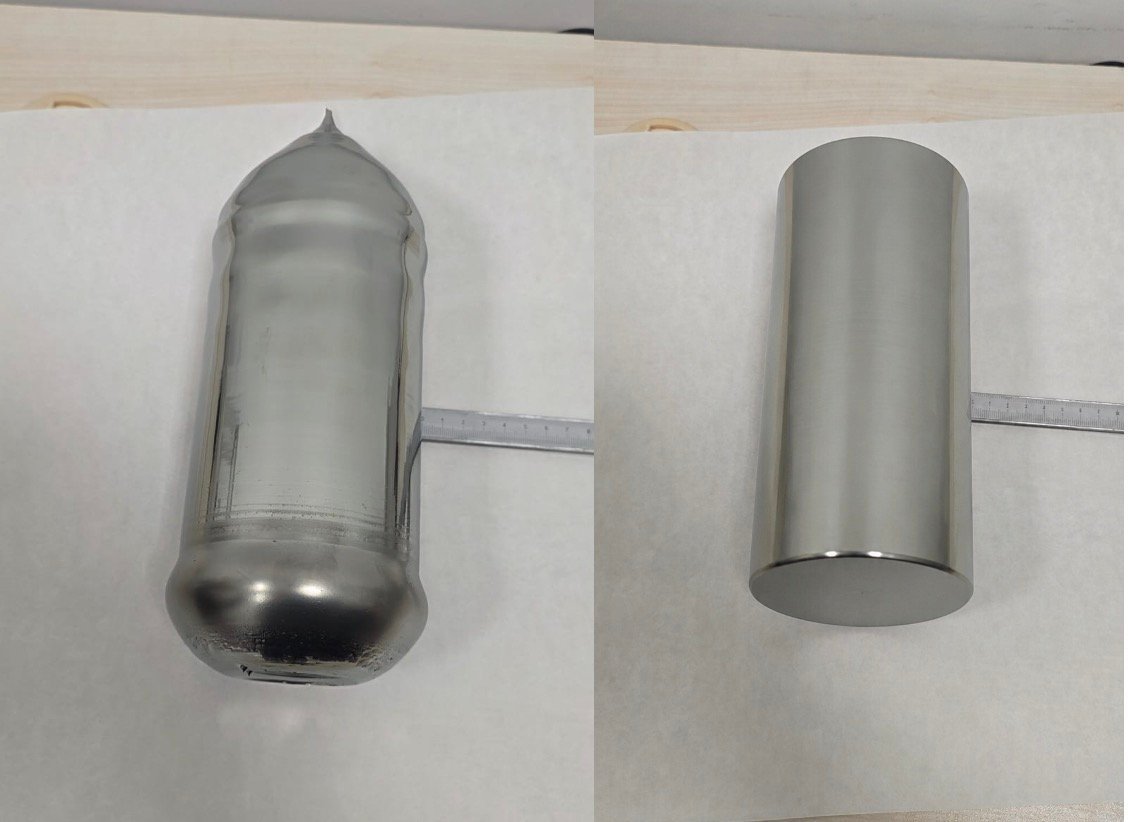
Çubuktan Diske — kesit dilimleme
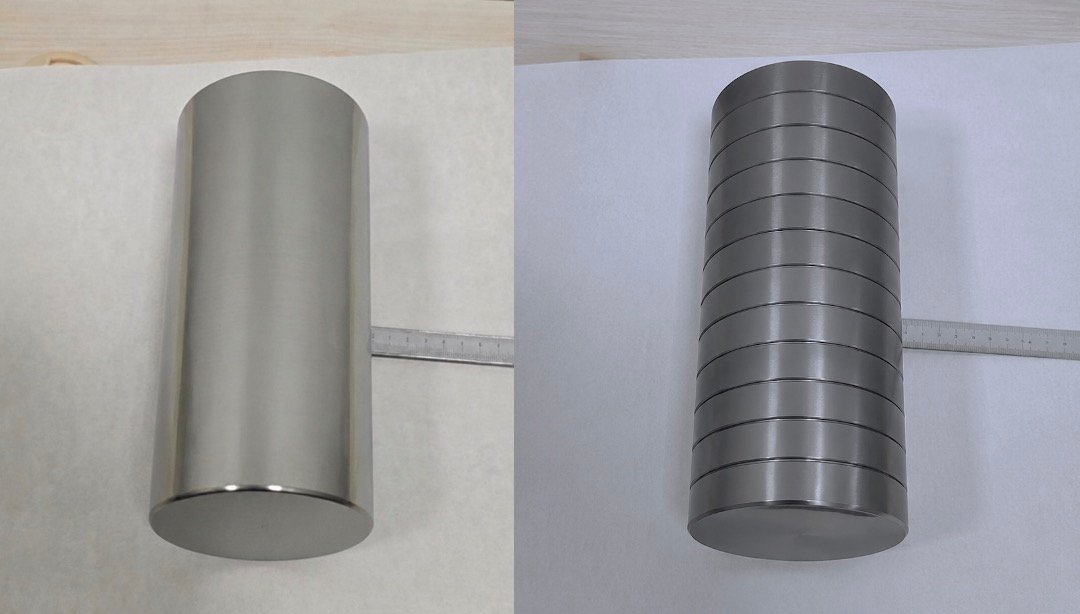
Silindirik çubuklarımız olduğunda, bir sonraki adım onları disklere dilimlemektir — genellikle son merceğin menisküs, düz-dışbükey veya tam asferik boşluk olup olmadığına bağlı olarak 10 ila 15 mm kalınlığında. Adım 1'de kullanılan SGI 40, dilimleme moduna geçer; yüksek hacimli düz kesim ihtiyaçları olan atölyeler, özel bir dilimleyici olarak Tel yolunu korur ve kesme açıklığını düz tutar. Buradaki hizalama kritiktir — kılavuz tekerlekler arasındaki 0,1 mm'lik bir hizalama hatası bile telin sapmasına neden olabilir, bu da dalgalı bir kesim yüzeyi üretir. Uygun ekleyebilir.
Düz dilimleme modunda, tel çubuk çapından geçer, çevre izlemek yerine, bu nedenle besleme hızı daha hızlı çalışır — Ge üzerinde dakikada 10 ila 20 mm. Φ180 mm'lik bir çubuğun tek bir düz kesimi, bu aralığın üst ucunda yaklaşık 12 dakika sürer.
Dilimlenmiş diskler, Ra 0,6–1,2 µm aralığında yüzey pürüzlülüğü ile tel testereden çıkar — ilk taşlama adımının çok az stok kaldırdığı kadar ince. Üretim partilerinde TTV, 50 mm'lik bir diskte 8–15 µm aralığında yer alır, bu da belki üçte bir kesme kaybıyla iyi ID-tester çıktısına benzer.
| Tel çapı | 0,35 – 0,42 mm |
| Tel gerginliği | 100 – 130 N |
| Tel hızı | 30 – 50 m/s |
| Dilimleme besleme hızı | 10 – 20 mm/dak |
| Soğutma | Beyaz mineral yağ |
| Yüzey pürüzlülüğü Ra | 0,6 – 1,2 mikron |
| TTV (tipik) | 8 – 15 μm |
Kenar Taşlama ve Merkezleme
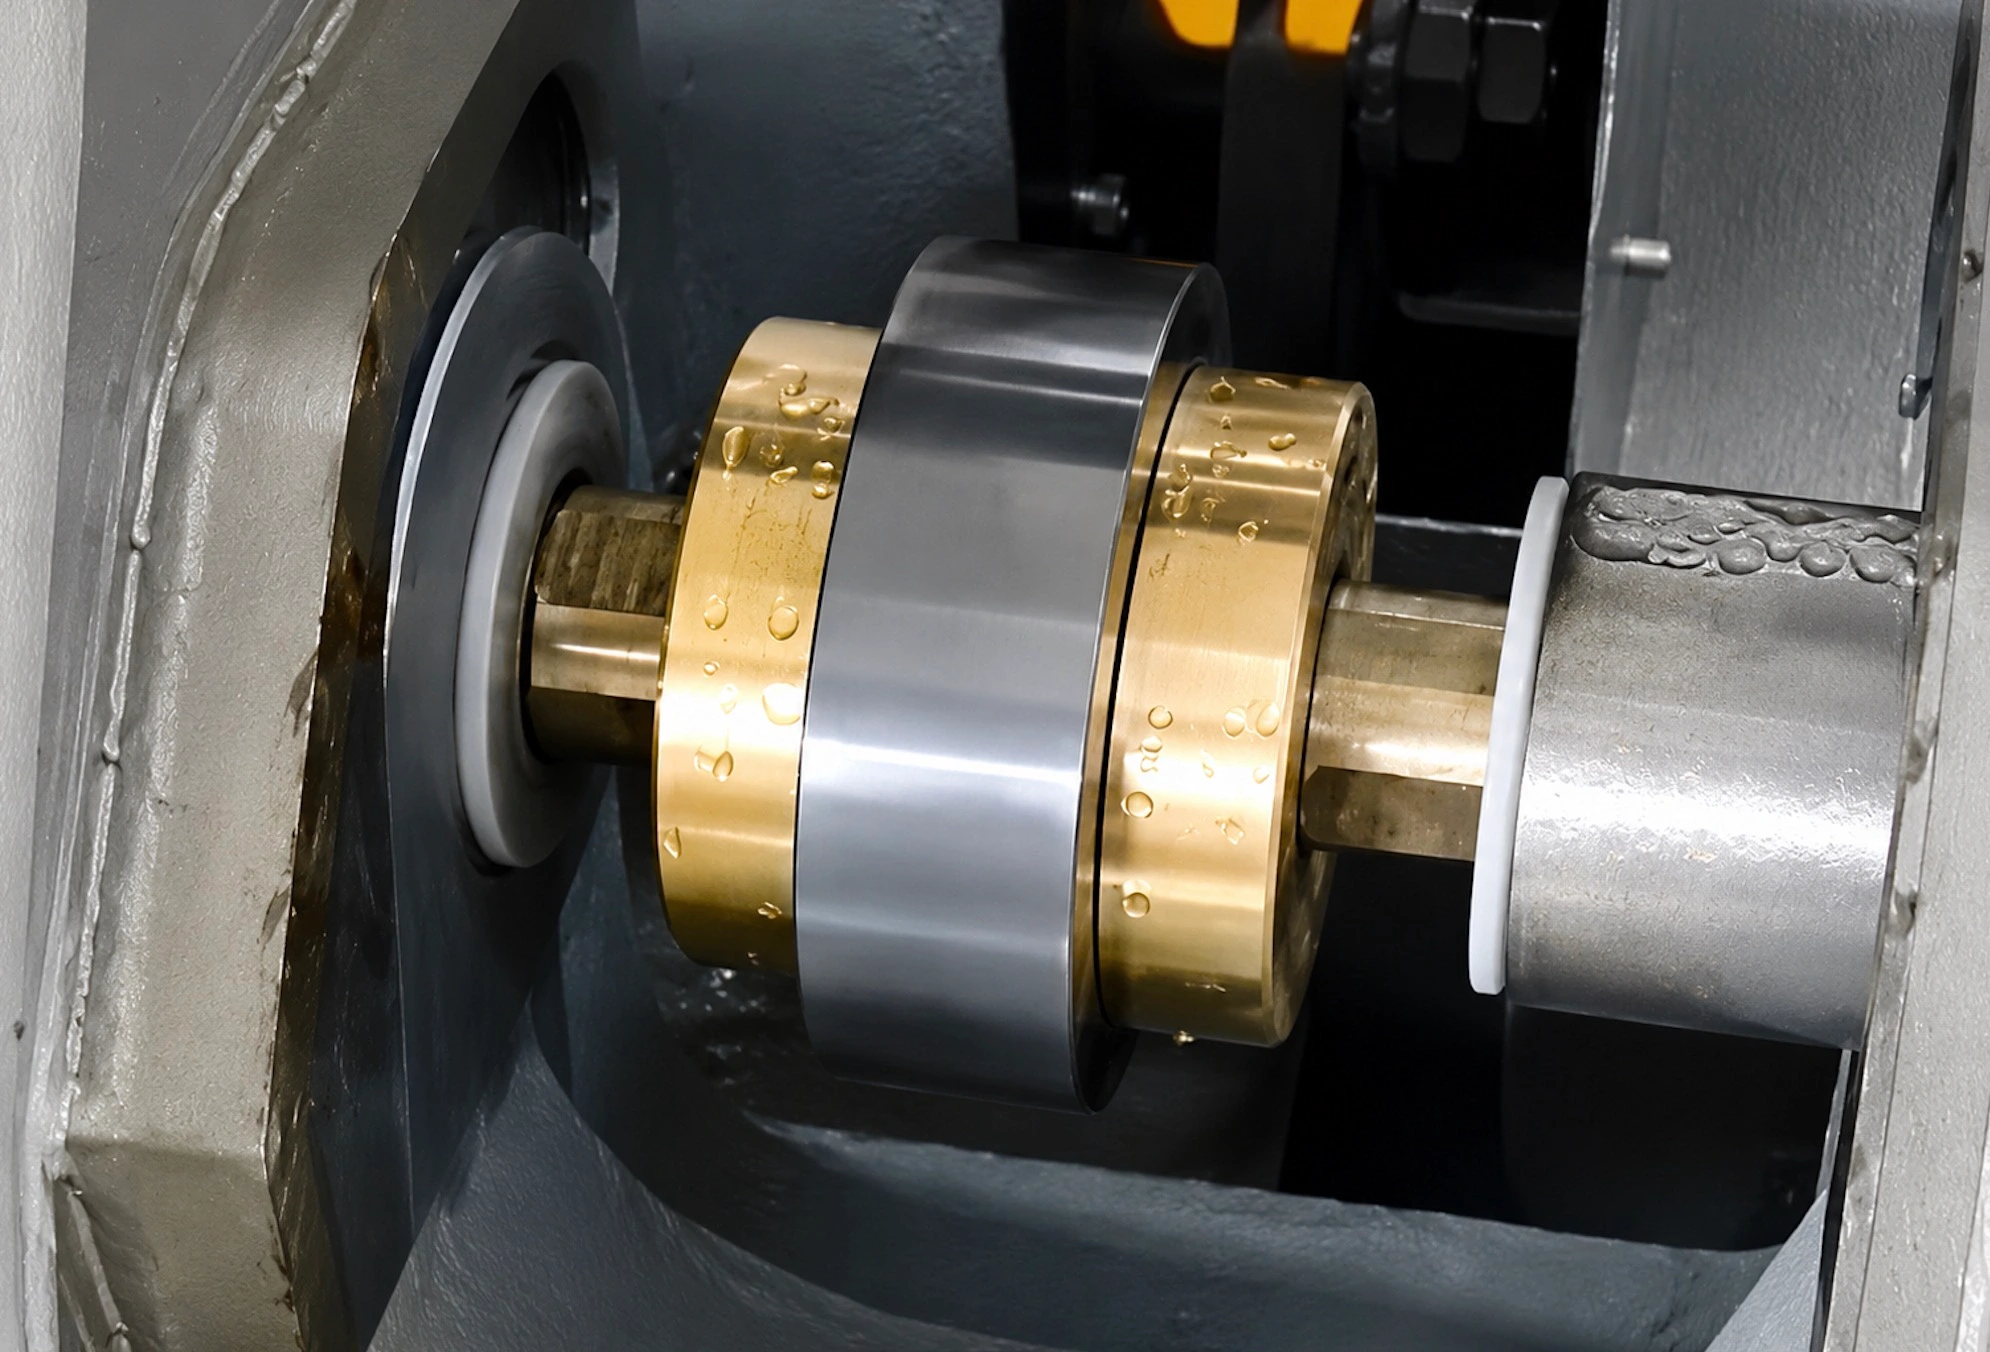
Dilimlemeden sonra, diskler kenar işleme için kardeş şirketimizin merkezleme tesisine taşınır. Bu adım, diskin dış çapını yuvarlar ve köşeleri pahlar — ve küresel yüzey üretimi başlamadan önce, sonra değil. Mantığı mekaniktir: merkezlenmiş silindirik bir dış çap, küresel taşlayıcıya öngörülebilir bir dönme referansı verir, bu da yüzeyin bir sonraki makineden zaten mercek kenarıyla eş merkezli olarak çıktığı anlamına gelir.
Döngü süresi, çapa, pah özelliklerine ve stok kaldırmaya bağlı olarak parça başına 1 ila 3 dakika sürer. Atermalize termal görüntüleme düzeneklerinde kullanılan Ge mercekler için, merkezden kaçma toleransı genellikle 30 ark saniye veya daha sıkı olarak belirtilir — daha gevşek herhangi bir şey, soğuk görüntü kayması kullanıcı tarafından görülebilir hale gelir.
Küresel Yüzey Taşlama
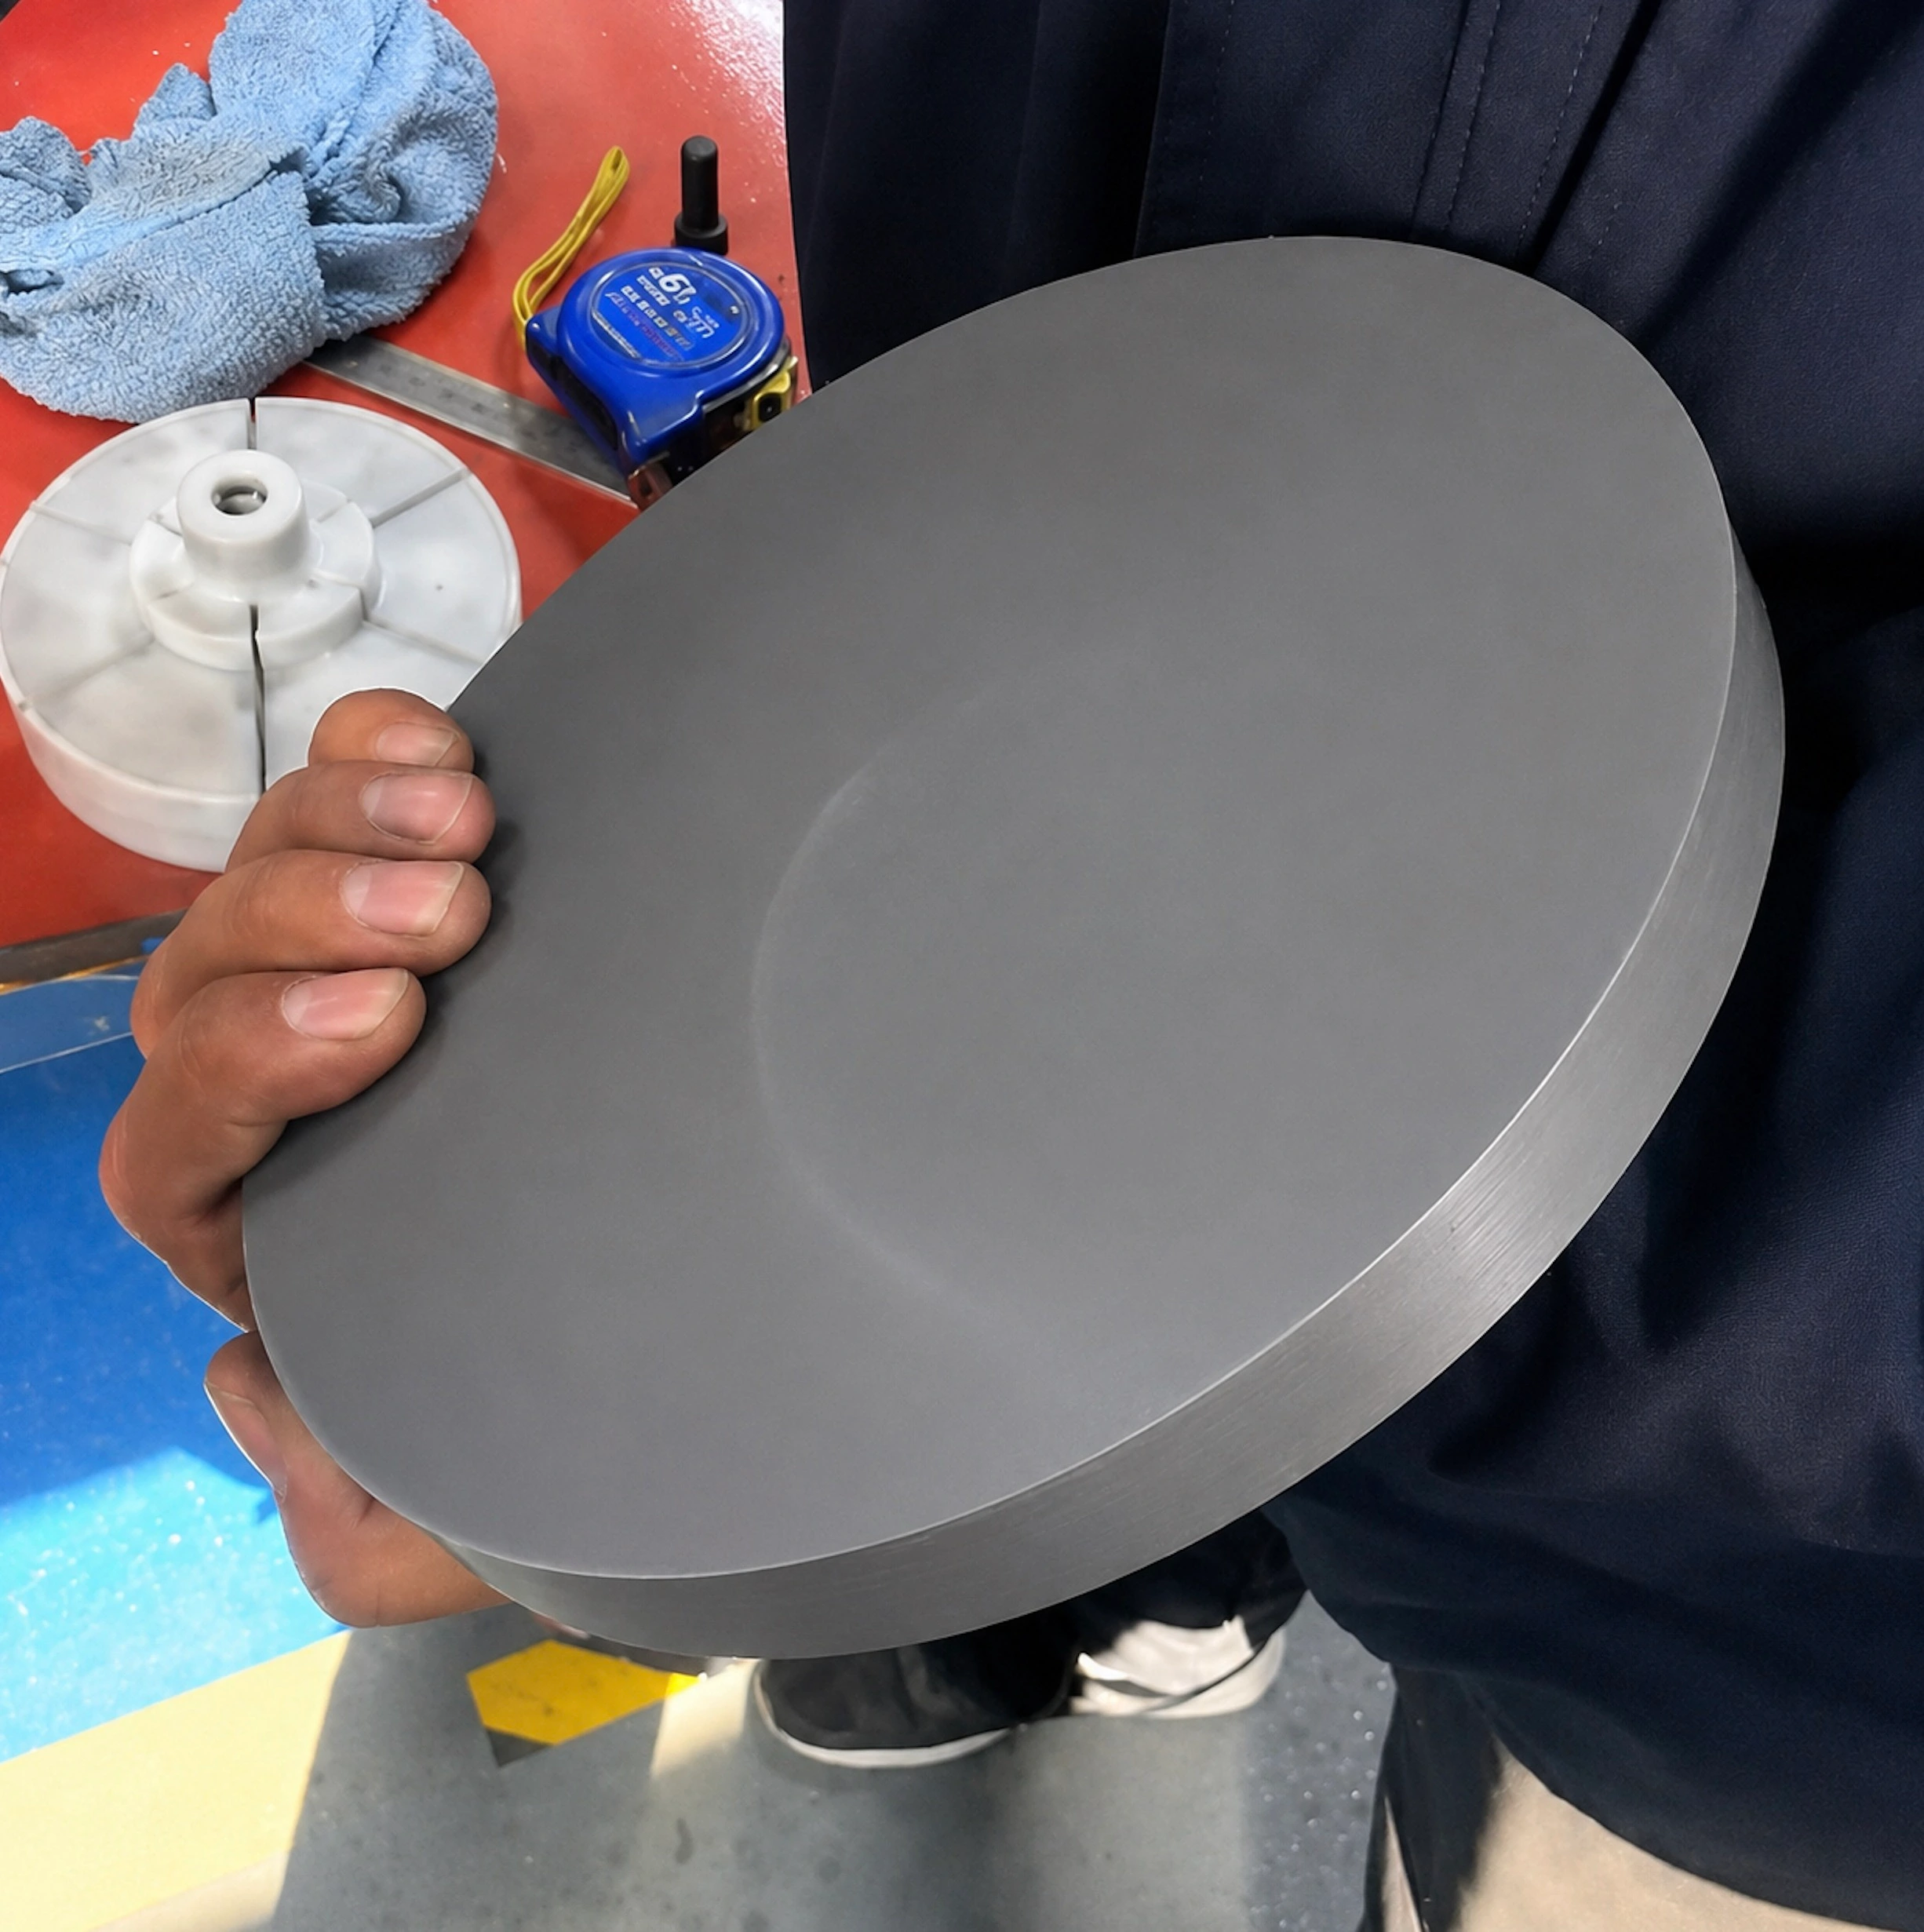
Disk dış çapı merkezlenmiş ve pahlanmışken, bir sonraki adım küresel (veya asferik boşluk) yüzeyi oluşturur. Her iki taşlama makinesi modeli de, spindle kurulumunu değiştirmeden dışbükey (CX) ve içbükey (CC) profillerin yanı sıra düz yüzeyleri de işler — çift taraflı mercekler ve menisküs geometrileri için kullanışlıdır.
Taşlama makinesi, hassas bir spindle üzerinde dönen bir disk üzerinde çalışan bağlı elmas pelet aletleri kullanır. Tipik stok kaldırma, kesilmiş yüzeyden taraf başına 0,2 ila 0,5 mm'dir. Telle kesilmiş diskler düşük TTV ve minimum yüzey altı hasarıyla geldiği için, standart küresel üretimde yüzey başına döngü süresi yaklaşık 5 dakikaya düşer.
Asferik germanyum mercekler (kompakt termal görüntüleme modüllerinde yaygın) için taşlama makinesi, CNC kontrollü yörünge profilleme çalıştırır. Kesilmiş yüzeydeki sag toleransı tipik olarak ±5 µm'dir, bu da son şekli cila makinesine bırakır.
Parlatma ve Yansıma Önleyici Kaplama
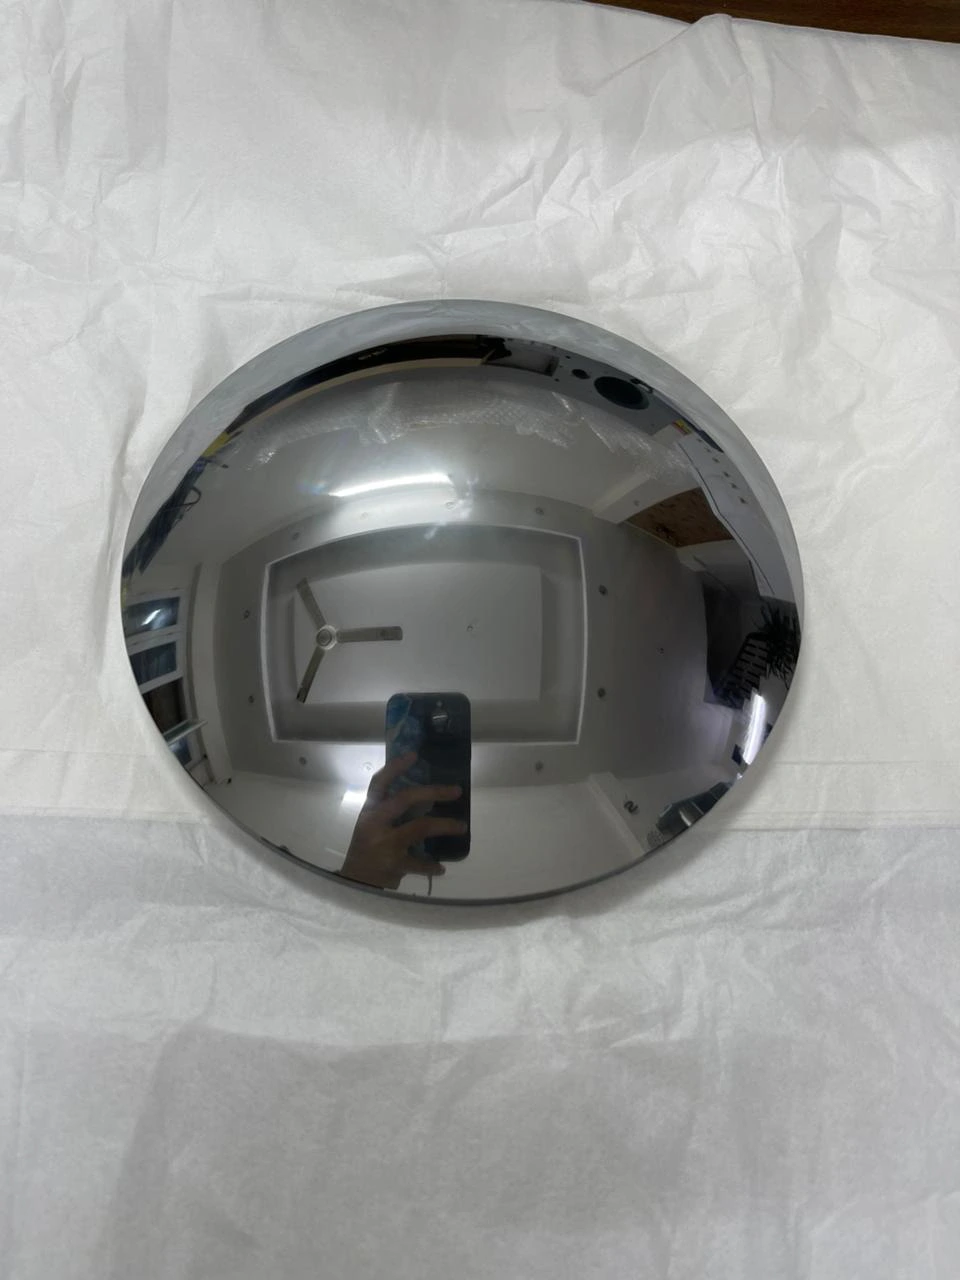
Üretimdeki çoğu Ge lens, geniş bantlı yansıma önleyici kaplama ile sonlanır. Saf germanyum, yüksek kırılma indisi (10 µm'de n ≈ 4.0) nedeniyle IR dalga boylarında yüzey başına yaklaşık yansıtma yapar. Yansıma önleyici kaplama olmadan, tek elemanlı bir Ge lens, ışık dedektöre ulaşmadan önce gelen enerjisinin yarısından fazlasını kaybeder.
Standart küresel işlerde döngü süresi yüzey başına yaklaşık 3 dakika sürer; asferik şekiller toleransa bağlı olarak daha uzun sürer. Son yüzey pürüzlülüğü, üst düzey termal görüntüleme için Ra < 5 nm'ye ulaşır.
DLC ve BBAR kaplamalar. Standart BBAR çok katmanlıları, Ge üzerinde kolayca çizilir — yumuşak malzeme, sert gerçek. DLC (elmas benzeri karbon), çok daha iyi aşınma direnci için küçük bir iletim miktarı (yüzey başına belki %2-3) takas eder. Bir araçta veya elde taşınan termal kamerada dışa bakan lensler için DLC genellikle pazarlık konusu değildir.
Ne kadar sürer bir Ge lens aslında?
Tipik bir orta boyutlu termal görüntüleme lensi — Φ50 mm bikonveks Ge elemanı — için entegre hat kabaca aşağıdaki gibi zamanlanır. İstasyonlar arasındaki malzeme elleçleme için boşluk dahildir.
| Aşama | Makine | Döngü Süresi |
|---|---|---|
| Kontur kesme, daha büyük diskten Φ50 çubuk çıkarma | SGI 40 | ~26 dakika |
| Çubuğu bir diske dilimleme (tek düz kesim) | SGI 40 | ~5 dakika |
| Kenar taşlama + pah kırma | C-120L | 1–3 dakika |
| Küresel yüzey oluşturma (yan 1) | G-100 | ~5 dakika |
| Küresel yüzey oluşturma (yan 2) | G-100 | ~5 dakika |
| Yeniden pah kırma (gerekirse) | C-120L | ~1 dakika |
| Parlatma (yan 1) | Asferik Parlatıcı | ~3 dakika |
| Parlatma (yan 2) | Asferik Parlatıcı | ~3 dakika |
| Yansıma önleyici kaplama (DLC veya BBAR) | Kaplama odası | parti (50+/çalışma) |
Tüm talaş kaldırma istasyonlarında, kaplama hariç, Φ50 mm Ge lens başına toplam işleme süresi. Kaplama, partili yükler olarak çalışır; oda dolduğunda lens başına katkı dakikalara düşer.
Asferik şekiller, en iyi uyan küreden sapmaya ve son şekil toleransına bağlı olarak küresel şekillerden 2 ila 3 kat daha uzun sürer. Öğütücü ve parlatıcı kapasitesini, fiyat teklifi sırasında parça karışımınıza göre boyutlandırıyoruz.
Dürüst karşılaştırma. Tel her şeyde kazanmaz.
Geleneksel yöntemlerden geçiş yapmayı düşünen atölyeler için en önemli mühendislik ödünleşmeleri.
| Faktör | Çekirdek Delme + ID Testere | Sonsuz Tel Testere (Vimfun) |
|---|---|---|
| Kesim başına talaş kaybı | 5 – 10 mm matkap / 0.3 – 0.5 mm ID | 4 – 0.6 mm |
| Kenar yongalanması (çıkış yüzeyi) | 3 – 0.8 mm tipik | < 0.1 mm tipik |
| Saatte verim | Küçük parçalar için daha yüksek | Küçük parçalar için daha düşük, büyük külçeler için daha iyi |
| Kesme başına takım maliyeti | Daha düşük (reçine bağlı disk) | Daha yüksek (elmas tel döngüsü) |
| Maksimum pratik iş parçası | ~150 mm Ge | 300 mm+ Ge (döngüyü uzatın) |
| Kurulum süresi | Hızlı | Orta (tel yükleme) |
| Yüzey altı hasarı | Orta ila yüksek | Düşük |
| 200 mm külçe başına kurtarılan malzeme | Temel | $200 – $600 |
Üç dağıtım — üç kıta, üç son pazar.
Çok farklı sektörleri kapsıyorlar ancak aynı mühendislik acısını paylaşıyorlar: Ge malzemesi pahalı, tolerans bütçeleri dar ve beş ayrı ekipman tedarikçisini yönetmek, çözdüğünden daha fazla sorun yaratıyor.
Sunny Optical
Sunny Optical Technology Group dünyanın en büyük optik bileşen üreticilerinden biridir — akıllı telefon lensleri, otomotiv ADAS, termal görüntüleme optikleri.
Sunny, 30'dan fazla Vimfun elmas tel testere makinesi işletmektedir ve önemli bir filosu özellikle germanyum lens üretimine adanmıştır. Bu hacimde, iki metrik ham kesme hızının önüne geçti: lens başına tel sarf malzemesi maliyeti ve istasyondan istasyona tutarlılık.
Termal Görüntüleme OEM'i
Büyük bir Türk termal görüntüleme üreticisi, eksiksiz entegre bir Ge lens hattı satın aldı: SGI 40 tel testereleri, C-185L merkezleme, G-250 küresel taşlama ve Asferik Parlatma Makinesi — tek bir teknik kapsam altında yapılandırılmış, devreye alınmış, nitelendirilmiş.
Karar verdirici, manşet fiyatı değildi. Tedarik zincirinin kısalması (doğrudan Çin-Türkiye'ye karşı çoklu tedarikçi Avrupa kaynaklı) ve ithal Ge stoğunda malzeme verimi artışı birleşimiydi.
Hassas Optik Grubu
Hollanda merkezli bir optik sistem şirketi, Avrupa'daki enstrüman ve sensör üreticilerine tedarik sağlayan endüstriyel ve bilimsel IR optikleri için entegre Vimfun + kardeş şirket çözümünü işletmektedir.
Entegre zincir için parça bazlı kaynak yerine tercih edilme nedenleri: ithal Ge ham malzemesinde daha düşük kesme kaybı, kesme ve taşlama arasında azaltılmış fikstür aktarımları ve tolerans akışına tek tedarikçi sorumluluğu.
Mühendisler bu hattı belirlemeden önce gerçekten ne soruyor.
Standart SGI 40'ımız, 350 mm çapa × 400 mm uzunluğa kadar külçeleri alır. Daha büyük külçeler için özel çerçeveler üretiyoruz — tel testere, makineyi değiştirmek yerine döngüyü uzatarak ölçeklenir. Şimdiye kadarki en büyük özel üretim: 1200 mm çalışma alanı.
Çoğu üretim hattı için aşağıdaki konfigürasyonu yapıyoruz:
| Aşama | Makine | Çalışma Aralığı |
|---|---|---|
| Yığın kontur + çubuk dilimleme | SGI 40 | Yığın Φ ≤ 185 × 400 mm |
| Kenar taşlama + pah kırma (küçük) | C-120L | Φ 1,8 – 120 mm |
| Kenar taşlama + pah kırma (büyük) | C-185L | Φ 50 – 185 mm |
| Küresel taşlama (küçük) | G-100 | Φ 10 – 100 mm |
| Küresel taşlama (büyük) | G-250 | Φ 80 – 250 mm |
| Parlatma | Asferik Parlatıcı | Φ ≤ 300 mm |
| AR kaplama | DLC veya BBAR haznesi | Parti |
Küçük termal görüntüleme atölyeleri genellikle yalnızca SGI 40 + C-120L + G-100 + parlatıcıya ihtiyaç duyar. Büyük savunma optik atölyeleri C-185L ve G-250'yi ekler.
Evet. Poli-Ge, tercih edilen bir yarılma düzlemi olmadığı için tek kristalden biraz daha kolay kesilir. Aynı parametreler işe yarar.
Optik cama kabaca benzer — günde 8 saat çalışmayla 7 ila 10 gün, gerginliğe ve beslemeye bağlı olarak. Ge, safir veya kuvarsdan daha yumuşaktır, bu nedenle tel aşınması orta düzeydedir.
Evet, tüm standart elmas tel döngüleri ürünlerimiz şirket içinde üretilmektedir. Döngüler için teslim süresi yaklaşık 7 gündür. Germanyum için iplik kaplı (sürekli) kaplama kullanıyoruz — kırılgan yarı iletkenlerde en iyi yüzey kalitesini sağlar.
Tamamlanmış bir Ge lens üzerinde uçtan uca, germanyum lens üretim zincirimiz şunları tutar: çap ±0,02 mm, merkez kalınlığı ±0,025 mm, merkezleme 30 ark saniyesi, yüzey şekli 633 nm referansta 1λ. Belirli özelliklerde daha sıkı toleranslar mümkündür — mühendislikle görüşün. Teslimatları ISO 10110 formatında tasarım verisi değişimi için belgeliyoruz.
Aynı tel testere platformu, farklı sorunlar pazar başına.
Entegrasyon açısı bazı sektörlerde diğerlerinden daha önemlidir — tüketici hacminde termal görüntüleme için parti kaplama ekonomisi baskındır; savunma optikleri için istasyonlar arası izlenebilirlik en önemlisidir.
Termal Görüntüleme Modülleri
Otomotiv ADAS, bina denetimi, elektrik termografisi. Hacim odaklı, kaplama maliyeti kritik.
Savunma ve Güvenlik Optikleri
Soğutmasız mikrobolometre modülleri, silah dürbünleri, gözetim. İzlenebilirlik ve DLC dayanıklılığı önemlidir.
Endüstriyel Sensörler
Gaz analizörleri (FTIR için Ge pencereler), proses izleme. Düşük hacimler, daha yüksek tolerans talepleri.
Tıbbi IR Teşhis
El tipi termal görüntüleyiciler (vasküler ve inflamatuar görüntüleme için). Orta hacim, ergonomik format.
Araştırma Laboratuvarları
IR spektroskopisi, özel optik montajlar. Verimlilik yerine tek parça doğruluğu.
Özel / Diğer
Işın ayırıcılar, ışın genişleticiler, özel format pencereler. Çizimleri gönderin, fiyat teklifi verelim.
Bir çizim gönderin. Sayıları geri göndeririz.
Bir germanyum lens üretim hattını — yeni kurulum, tadilat veya kapasite artırımı — boyutlandırıyorsanız, birlikte üzerinde çalışacağımız sorular şunlardır:
- Kütük çapı ve uzunluk aralığı — tel testere çerçeve boyutunu belirler
- Bitmiş lens çapı, kalınlığı, eğrilik özelliği — taşlama ve merkezleme makinesi seçimini belirler
- Yüzey pürüzlülüğü ve kaplama gereksinimleri — parlatma ve kaplama kapasitesini belirler
- Aylık hacim — tek bir hücreye mi yoksa paralel hatlara mı ihtiyacınız olduğunu belirler