
Üç gün boyunca, dalgalı kesimler üreten bir kesim hattında hata ayıklama yaptık — dilimin yüzeyinin 1'i temiz kesimler, ardından tam olarak 180 mm aralıklı tekrarlayan bir çıkıntı deseni. Operatör üç farklı döngü tedarikçisi denemiş, soğutucuyu değiştirmiş, gerginliği ayarlamış ve besleme hızını yeniden kalibre etmişti. Hiçbiri işe yaramadı. Sorunun, altı ay önce bir makine hareketi sırasında kaymış bir kılavuz makarasındaki 0,3 mm'lik yanal bir ofset olduğu ortaya çıktı. Bu küçük hizasızlık, döngünün dönme frekansında tel boyunca titreşim yaratan bir döngü hizalama varyasyonu yarattı ve desen her kesimde iz bıraktı.
Döngü hizalama sorunları, teşhis edilmesi en sinir bozucu kesim kusurlarıdır çünkü statik incelemede ortaya çıkmazlar. Makine iyi görünüyor. Tel, gelen tüm kontrolleri geçiyor. Ancak tel çalışma hızında çalışmaya başladığı anda, geometrik kusurlar titreşim olarak sisteme yayılır ve titreşim, tel kalitesi, soğutucu veya operatör hatası olarak suçlanan yüzey kalitesi sorunlarına dönüşür. Bu makale, döngü hizalamasının aslında nasıl çalıştığını, en önemli üç hizalama parametresini ve aslında neyin yanlış olduğunu söyleyen titreşim imzalarını ele almaktadır.

Döngü Hizalaması Operatörlerin Fark Ettiğinden Neden Daha Fazla Önemlidir
A elmas tel döngüsü 50 m/s'de, bir dizi makara tarafından belirli bir geometrik yola kısıtlanmış esnek bir araçtır. Her makara hem bir destek noktası hem de bir pertürbasyon kaynağı olarak işlev görür. Geometriyi doğru yaparsanız, tel her temas noktasında öngörülebilir bükülme gerilimi ile kararlı bir düzlemden geçer. Yanlış yaparsanız, kesme performansını düşüren yanal kuvvetler, burulma yüklemesi ve rezonant titreşimler oluşturursunuz.
Döngü hizalaması ve kesme kalitesi arasındaki ilişki ince değildir. Tel, soğutucu, besleme hızı veya başka herhangi bir parametrede değişiklik yapmadan, sadece yanlış hizalanmış bir kılavuz makarasını düzelterek yüzey pürüzlülüğünde -40'lık iyileşmeler ölçtük. Bir döngü hizalama düzeltmesinden sonra TTV'nin ±25μm'den ±8μm'ye düştüğünü gördük. silikon dilim hattı.
Hizalama sorunlarının bu kadar zarar verici olmasının nedeni: diğer arıza modlarını taklit eden belirtiler yaratırlar. Yanlış hizalanmış bir makara, tel kalitesi sorunu gibi görünen düzensiz gerilim dağılımına neden olur. Rulman sorunu gibi görünen periyodik titreşime neden olur. Kılavuz tekerleklerde bakım sorunu gibi görünen düzensiz aşınmaya neden olur. Döngü hizalamasını doğrudan ölçmeden, belirtileri takip edersiniz.
Döngü Hizalamasını Tanımlayan Üç Parametre
Bir tel testere sisteminde döngü hizalaması üç geometrik parametreye iner. Her birinin kabul edilebilir bir penceresi vardır ve bu pencerenin dışındaki sapmalar karakteristik arıza imzaları üretir.
Makara eşdüzlemliği
Döngü yolundaki her makara — tahrik makarası, gerdirme makarası, kılavuz tekerlekler — sıkı tolerans dahilinde ortak bir düzlemde olmalıdır. Makinelerimizdeki kabul edilebilir pencere, tüm makine açıklığı boyunca ±0,05 mm yanal ofsettir. Bunun ötesinde, tel yolu, her geçişte yanal kuvvet oluşturan hafif bir S eğrisi geliştirir.
Belirti: iş parçası üzerinde, tam olarak döngü çevresiyle aynı aralıkta periyodik yüzey izleri. Açılış örneğinde, 0,3 mm'lik yanal ofset, döngü çevresi bu aralığa karşılık geldiği için 180 mm aralıklı çıkıntılara dönüştü.
Eşdüzlemlik genellikle tüm makara flanşları boyunca hassas bir düz kenar veya bir lazer hizalama aracı ile ölçülür. 1,5 m'den fazla toplam açıklığa sahip makineler için, lazer hizalama etkin bir şekilde zorunludur — bir düz kenarla gözle ölçmek, gerçek sorunları gizleyebilecek ölçüm hatası oluşturur.
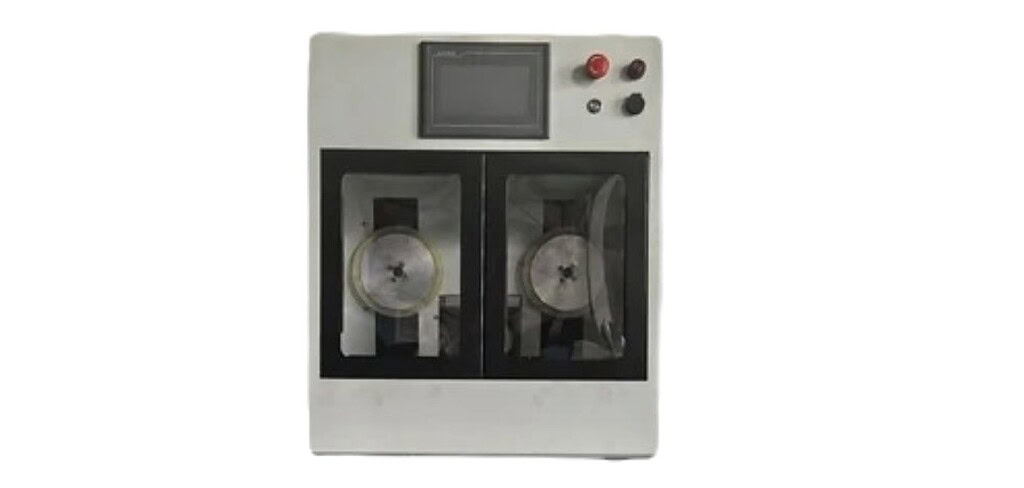
Makara paralelliği
Her makaranın dönme ekseni, sıkı açısal tolerans dahilinde — genellikle 0,1 dereceden az — diğerlerine paralel olmalıdır. Paralel olmayan eksenler, telin farklı makaralarda farklı şekilde izlemesine neden olarak döngü yolu etrafında yavaş bir helisel sapma oluşturur.
Belirti: tel zamanla makara yüzeyi boyunca yanal olarak sürüklenir. Bir flanşa veya diğerine doğru sürüklendiğini göreceksiniz ve kılavuz tekerlek aşınması tekerlek profili boyunca düzensiz hale gelir. Kılavuz tekerleklerinizde asimetrik aşınma desenleri varsa — bir tarafı pürüzsüz aşınmış, diğer tarafı keskin kenarlarını korurken — tekerlek kalitesini suçlamadan önce paralelliği kontrol edin.
Gerdirme açısı
Gerdirme makarasının döngüye girdiği açı, gerilimin çevre boyunca nasıl dağıldığını etkiler. İdeal sarma açısı makine tasarımına bağlıdır — genellikle optimum kuvvet aktarımı için 180 derece — ancak tutarlılık önemlidir. Gerdirme açısı çalışma sırasında kayarsa (örneğin, gerdirme kolundaki aşınmış rulolar nedeniyle), dinamik gerilim varyansı artar ve kesme stabilitesi bozulur.
Belirti: düzgün kalibre edilmiş bir gerdirme ayar noktasına rağmen %3'ün üzerinde dinamik gerilim varyansı. Gerilim tekdüzensizliğinin sonraki etkilerini ayrıntılı olarak ele aldık. gerilim dağılımı ve yorgunluk analizi — kısa versiyonu, gerdirme açısı sapmasının “açıklanamayan” gerilim varyansının en yaygın kaynaklarından biri olduğudur.
Titreşim Analizi Hizalama Sorunlarını Nasıl Ortaya Çıkarır
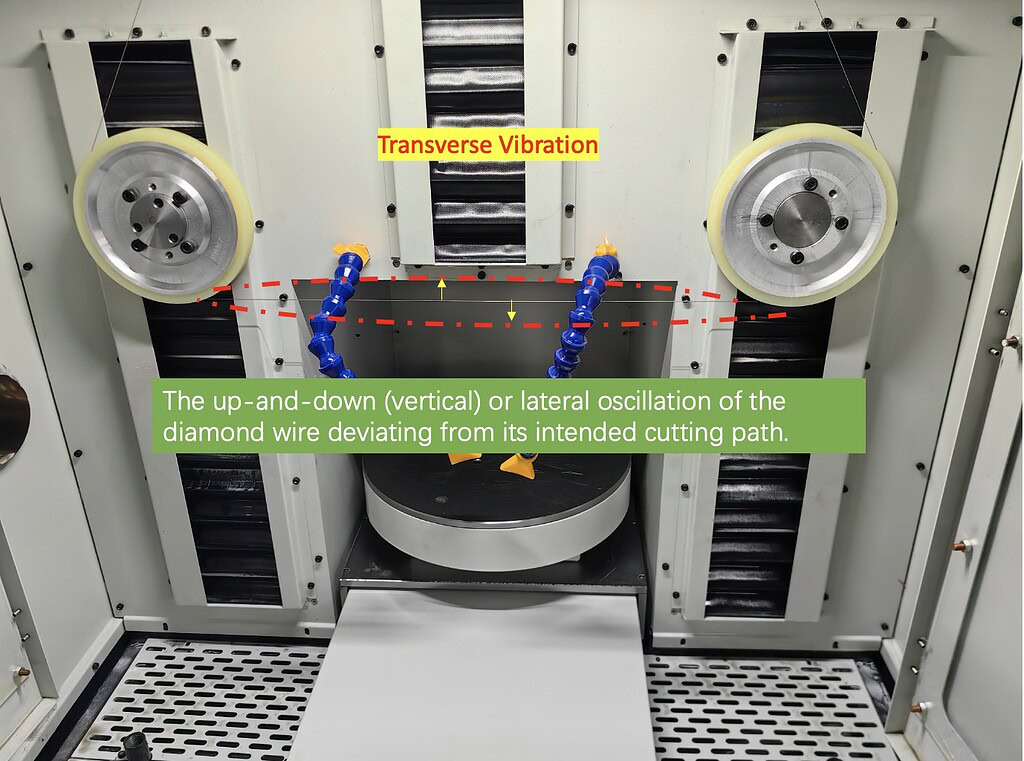
Döngü hizalama sorunları, temel ekipmanlarla tespit edebileceğiniz karakteristik titreşim imzaları üretir. Bir spektrum analizcisine ve titreşim analizi alanında bir doktora derecesine ihtiyacınız yok — makine çerçevesindeki basit bir ivmeölçer ve bir dizüstü bilgisayar çoğu hizalama sorununu teşhis edebilir.
Önemli olan üç frekans bandı
Döngü titreşimi tipik olarak üç farklı frekans aralığında ortaya çıkar ve her biri farklı bir kök nedeni gösterir:
| Frekans Bandı | Tipik Kaynak | Nasıl Duyulur |
|---|---|---|
| Döngü dönme frekansı (~50 Hz, 50 m/s'de) | Eklem kütlesi düzensizliği, tek noktalı kusur | Döngü devriyle senkronize ritmik “tık” sesi |
| Makara dönme frekansları (değişir) | Rulman kusurları, makara kaçıklığı, eşdüzlemlik hatası | Makara RPM'de ayrık uğultu |
| 1 kHz üzerindeki harmonik içerik | Grit teması, tel titremesinden kaynaklanan mikro titreşim | Geniş bantlı “hışırtı” |
Baskın titreşim döngü dönme frekansındaysa, sorun döngünün kendisindedir — ağır bir nokta, kötü bir eklem (bizim elmas tel döngü yapısı tasarım kılavuzu hızda birleştirme tekdüzeliğinin neden önemli olduğu için — ağır bir nokta, kötü bir ek (bizimkine bakınız.
Titreşim genliğinin size anlattıkları
Kesme bölgesindeki titreşim genliği, kanal kaybı izleme hatasıyla doğrudan ilişkilidir. Makine titreşim ölçümü, aşağıda belirtilen genel prensiplere uyar makinelerin mekanik titreşim değerlendirmesi için ISO 10816, ancak aşağıda belirtilen eşikler, kendi kesme uygulamalarımızdan ampirik olarak türetilmiştir:
| Kesme Bölgesi Titreşimi | Kesim Kalitesi Etkisi |
|---|---|
| < 0,05 mm tepe-tepe | Hassas uygulamalar için kabul edilebilir (yarı iletken, optik) |
| 0,05 – 0,10 mm | Genel kesim için kabul edilebilir, ince dilimlerde TTV sapması riski taşır |
| 0,10 – 0,15 mm | Sınırlı; kırılgan alt tabakalarda yüzey izleri görünebilir |
| Kanal izleme hatasıyla doğrudan ilişkilidir | Kabul edilemez; acil araştırma gereklidir |
0,15 mm genlik üzerindeki değerlerde, kesimde görünür dalgalanma, artan yüzey altı hasarı ve dengesiz kesme yükünden kaynaklanan hızlanmış grit kaybı gözlemlersiniz. Eşik, alt tabakaya göre hafifçe değişir — safir ve silikon gofretler, grafit veya seramik bloklardan daha sıkı sınırlara ihtiyaç duyar.
Ölçüm metodolojisi
Saha titreşim teşhisi için basit bir yaklaşım kullanıyoruz. Kesme bölgesine yakın makine çerçevesine monte edilmiş üç eksenli bir ivmeölçer, X, Y ve Z yönlerindeki titreşimi yakalar. Sinyal, temel FFT analiz yazılımı çalıştıran bir dizüstü bilgisayara bir USB veri toplama modülü aracılığıyla beslenir.
Sabit kesim sırasında 5 dakikalık bir ölçüm için FFT grafiği, enerjinin nerede yoğunlaştığını hemen gösterir. Döngü dönüş frekansındaki zirveler döngü tarafı sorunlarını; kasnak dönüş frekanslarındaki zirveler hizalama veya rulman sorunlarını; geniş bantlı gürültü kesme bölgesi dinamiklerini gösterir.
Bu laboratuvar düzeyinde bir titreşim analizi değildir — saha sorun giderme için bir teşhis aracıdır. Ancak “bu bir tel sorunu mu yoksa makine sorunu mu?” sorusuna genellikle bilmeniz gereken net cevaplar verir.
Hız Dalgalanması: Dördüncü Gizli Parametre
Tel hızı aslında sabit değildir. Servo kontrollü tahrik sistemlerinde bile, anlık hız, tahrik invertörünün özellikleri, kesimden kaynaklanan yük değişimi ve tahrik hattındaki mekanik uyumluluk nedeniyle ayar noktası etrafında dalgalanır. Bu dalgalanmaların büyüklüğü ve frekansı, kesme stabilitesini doğrudan etkiler.
Normal hız dalgalanması neye benzer
İyi bakımlı makinelerde, sabit kesim sırasında anlık tel hızı ayar noktası etrafında ±%1-2 dalgalanır. Yük geçişleri (iş parçası girişi, çıkışı, değişken malzeme sertliği) dalgalanmayı anlık olarak ±%5'e çıkarabilir. Bunlar normaldir ve kesme kalitesini önemli ölçüde etkilemez.
Hız dalgalanması ne zaman sorun olur
Sabit kesim sırasında %3 RMS üzerindeki hız dalgalanmaları bir sorun olduğunu gösterir. Yaygın nedenler:
Aşınmış tahrik kayışları veya kaplin. Tahrik hattındaki mekanik uyumluluk, telin yük değişimi altında ileri geri dalgalanmasına izin verir. Kayışları her 2.000-3.000 saatte bir değiştirin.
Tahrik invertörü ayar kayması. Devreye alma sırasında optimum olan servo parametreleri, rulmanlar aşındıkça ve sürtünme değiştikçe zamanla kayar. Her 12-18 ayda bir veya büyük bakımdan sonra yeniden ayarlayın.
Kasnak salgısı. Tahrik kasnağı tam yuvarlak değilse, tel kasnak dönüş frekansında periyodik hız değişimi görür. 0,1 mm üzerindeki salgı, kasnak değişimi veya yeniden işlenmesini gerektirir. Kasnak dengeleme kalitesi, aşağıdaki prensiplere göre belirlenir: ISO 21940 mekanik titreşim dengeleme kalitesi gereksinimleri.
Döngü uzunluğu değişimi. Döngüler hizmet ömürleri boyunca uzadıkça, tahrik kasnağı dönüşü ile telin doğrusal hızı arasındaki ilişki ince bir şekilde değişir. Bu normaldir ve makinenin kontrol döngüsü tipik olarak bunu telafi eder, ancak arızalı sensörler bunun spesifikasyon dışına çıkmasına neden olabilir.
Hız dalgalanması kesme kalitesi için neden önemlidir
Sabit besleme hızında, hız dalgalanmaları doğrudan talaş yükü değişimine dönüşür — her elmas gritinin her geçişte kaldırdığı malzeme miktarı anlık hıza göre değişir. Yüksek dalgalanma, tutarsız talaş yüklemesi anlamına gelir, bu da tutarsız yüzey kalitesi ve dengesiz grit aşınması anlamına gelir.
Hassas uygulamalarda, %1,5 RMS altındaki hız dalgalanmasını hedefleriz. Bu genellikle yüksek çözünürlüklü bir enkoderden kapalı döngü geri beslemeli servo tahrikli sistemler gerektirir. Konum geri beslemesi olmayan yalnızca invertörlü tahrikler, değişken yük altında %3 dalgalanmanın altında kalmakta zorlanır.
Kasnak Hizalama Hataları Kesimde Nasıl Görünür
Farklı hizalama hataları, belirgin yüzey kalitesi imzaları üretir. Ne arayacağınızı bildiğinizde, kesim yüzeyi makineyi teşhis eder:
Döngü aralığı aralığında periyodik sırtlar. Düzlemsellik hatası veya bir ek kütle süreksizliği. Sırt aralığını ölçün — eğer döngü çevresiyle tam eşleşiyorsa, döngü tarafıdır; eşleşmiyorsa, kasnak tarafıdır.
Kesim boyunca yavaş yanal sapma. Paralellik hatası. Tel, farklı kasnaklar onu farklı şekilde izlediği için sapıyor. Kasnak ekseni açısal hizalamasını kontrol edin.
Belirli bir desen olmadan artan genel pürüzlülük. Geniş bantlı titreşim, genellikle tahrik sistemi sorunlarından (kayış aşınması, rulman gürültüsü) veya gevşek bir makine bileşeninin rezonant titreşiminden kaynaklanır.
Asimetrik kertik kesiti (kama şeklinde). Bir hizalama sorunu değil ama bahsetmeye değer — bu genellikle döngü geometrisinden ziyade bir besleme hızı sorunudur veya iş parçası tutma sorunudur.
Kasnak RPM'sine karşılık gelen frekanslarda tırtık izleri. Bireysel kasnak rulman aşınması. Tırtık frekansını kasnak hızlarıyla çapraz referanslayarak hangi kasnağı lokalize edin.
(Tüm bu desenleri kapsayan sistematik bir teşhis iş akışı için, bkz. sorun giderme kılavuzumuz.)
Makinelerimizde Hizalamayı Nasıl Doğruluyoruz
Her makine fabrikamızdan ayrılırken, üç parametre — düzlemsellik, paralellik ve gerdirme açısı — boyunca belgelenmiş hizalama ölçümleriyle birlikte gelir. Ancak hizalama zamanla kayar ve periyodik yeniden doğrulama öneririz.
Devreye alma hizalaması
Kurulum sırasında, tüm kasnaklarda ±0,05 mm içinde düzlemsellik ve ±0,05 derece içinde paralellik ayarlamak için lazer hizalama araçları kullanırız. Gerdirme sistemi geometrisi statik ve dinamik yük altında doğrulanır. Dokümantasyon, makinenin devreye alma raporuna girilir.
Yeniden hizalama programı
Üretim makineleri için hizalama doğrulaması öneririz:
- Genel hassas kesim için her 12 ayda bir
- Yüksek hacimli yarı iletken veya optik uygulamalar için her 6 ayda bir
- Herhangi bir makine taşınmasından, temel işinden veya büyük bakımdan sonra
- Kesme kalitesi belirgin bir neden olmadan bozulduğunda
Aralıklar rastgele değildir; tipik çevresel faktörlerin (termal döngü, temel oturması, bileşen aşınması) ölçülebilir hizalama sapması biriktirmesi için gereken süreye dayanmaktadır. (Detaylı hizalama prosedürleri için bkz. makine hizalama ve kurulum kılavuzumuzda.)
Müşteri yeniden hizalama desteği
Müşteriler hizalamayla ilgili olabilecek kalite sorunları bildirdiğinde, sadece daha fazla tel göndermek yerine teşhis desteği sağlıyoruz. Zamanın yaklaşık yarısında, sorun müşterinin kendisinin yaptığı bir hizalama kontrolüyle çözülür. Diğer yarısında, tam bir hizalama doğrulaması için bir teknisyen gönderiyoruz - genellikle yarım günlük yerinde ziyaret. Her iki yaklaşım da aslında kusurlu olmayan teli değiştirmekten çok daha ucuzdur.
Döngü Hizalaması ve Titreşim Hakkında Sıkça Sorulan Sorular
Kesme sorunlarımın hizalamayla mı yoksa telle mi ilgili olduğunu nasıl anlarım?
Farklı bir partiden bir döngü takın ve belirtilerin devam edip etmediğini görün. Devam ederse, makine tarafındadır - neredeyse kesinlikle hizalama, yataklar veya gergi sapmasıdır. Kaybolursa, tel tarafındadır. Bu test 20 dakika sürer ve haftalarca yanlış yönlendirilmiş sorun gidermeyi önler. Yanlış hizalanmış bir kılavuz makarasından kaynaklanan bir sorun peşinde $15K değerinde döngü değiştiren müşteriler gördük.
Saha hizalama kontrolleri için gerçekten hangi araçlara ihtiyacım var?
Minimum: hassas bir düz kenar (küçük makinelerde eş düzlemsellik için), bir makinist gönyesi ve manyetik tabanlı bir komparatör. Daha iyisi: bir lazer hizalama aracı - Fluke, SKF veya Prüftechnik modelleri $3K-$8K arasında çalışır ancak tek bir doğru teşhiste kendini amorti eder. Titreşim analizi için temel bir USB ivmeölçer ve FFT yazılımı, saha vakalarının %'ini halleder.
Titreşim analizi tel arızasını oluşmadan tahmin edebilir mi?
Bir dereceye kadar evet. Döngü dönüş frekansı genliğindeki ilerleyici artışlar, genellikle eklemle ilgili arızalardan onlarca saat önce gelir. Sürekli FFT izleme yapıyorsanız, döngü dönüş genliğindeki 50%'lik bir artış için bir uyarı ayarlamak, plansız bir arızadan önce tel değiştirme zamanını planlamak için size uyarı süresi verir. Bu, plansız kesinti maliyetinin enstrümantasyonu haklı çıkardığı genel endüstriyel kesimden ziyade yarı iletken üretiminde daha yaygındır. (Hızlandırılmış arıza tahmini yöntemlerini daha ayrıntılı olarak ele alıyoruz. döngü yorgunluk testi ve hizmet ömrü makalesi.)
Gergi açısı gerçekten ne kadar sıkı olmalı?
Çoğu uygulama için, nominal tasarım açısına göre ±5 derece içindeki herhangi bir değer iyi çalışır. Sorunlar genellikle açıdan kaynaklanır çalışma sırasında sapma - açının yük altında 10-15 derece kaymasına izin veren aşınmış bir gergi kolu yatağı, döngü ömrünü öldüren dinamik gerilim varyansı oluşturur. Statik açı, kesme yükü altındaki açısal kararlılıktan daha az önemlidir.
Doğru hizalamanın kesme stabilitesini nasıl iyileştirdiğini öğrenin.
İlgili Elmas Tel Döngüsü Kaynağı
Doğru hizalama, kararlı bir elmas tel döngüleri performansın bir parçasıdır.







