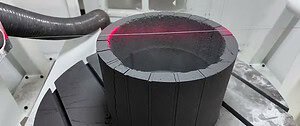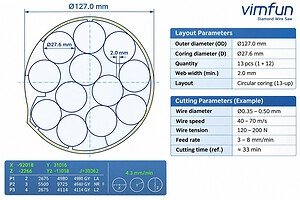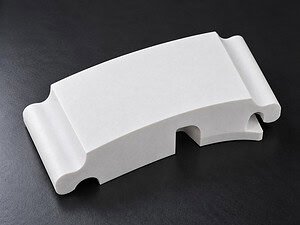
Синтетический монокристаллический сапфир (α-Al2O3) является одним из самых механически прочных и химически инертных материалов, используемых в современном машиностроении. Обладая твердостью по шкале Мооса 9 (уступая только алмазу), широким окном оптической прозрачности от ультрафиолетового до средне-инфракрасного диапазона и исключительной термической стабильностью, сапфир является предпочтительной подложкой для оптических стекол для часов, высокотемпературных окон датчиков, лазерной оптики и подложек для полупроводниковых светодиодов/РЧ-устройств.
Однако именно те физические свойства, которые делают сапфир бесценным, также делают его чрезвычайно трудным в обработке. Традиционная резка лезвиями и круговая пила приводят к огромным потерям материала на пропил, сильному прогибу лезвия и глубокому повреждению кристаллической решетки под поверхностью. Данное техническое руководство исследует динамику материала при прецизионной резке сапфира и рассматривает, как передовые бесконечные алмазные проволочные пилы решают самые сложные задачи отрасли по резке сапфира.
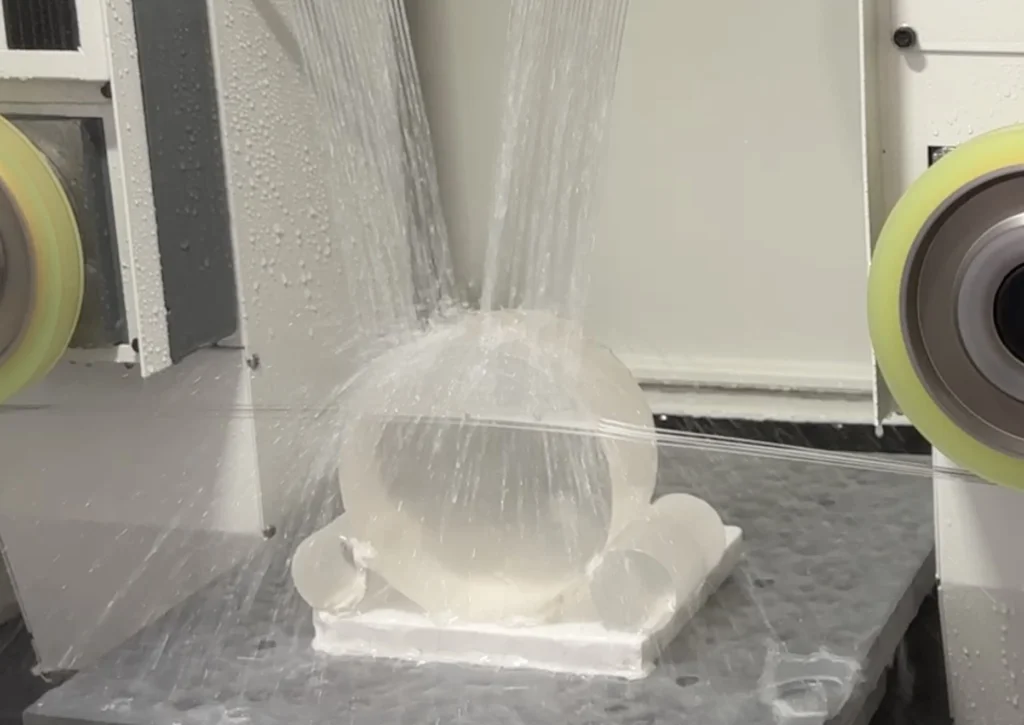
Основные технические проблемы при резке сапфира
Обработка сапфировых булей и слитков представляет уникальные трудности при механической обработке:
- Чрезвычайная твердость (9 по Моосу): Поскольку сапфир почти так же тверд, как стандартные абразивные материалы (карбид кремния или корунд), только алмазные абразивы могут эффективно удалять материал.
- Чувствительность к анизотропному сколу: Сапфир кристаллизуется в тригональной (гексагональной) системе. В зависимости от того, ориентирована ли плоскость реза вдоль C-плоскости (0001), A-плоскости (11-20) или R-плоскости (1-102), тенденции к раскалыванию при сколе значительно различаются. Чрезмерное механическое сдвиговое усилие легко вызывает микротрещины и откол краев.
- Повреждение под поверхностью (SSD): Традиционная резка лезвиями под высоким напряжением вызывает микротрещины, простирающиеся на десятки микрометров под поверхностью реза. Удаление этого глубокого SSD требует длительной химико-механической полировки (CMP) и алмазного хонингования, что значительно увеличивает затраты на обработку.
- Потери на пропил и выход годного из буля: Материал, удаляемый в резе и при последующей обработке, уменьшает полезный выход из слитка. Измерьте фактический рез для каждой установки лезвия или проволоки и включите припуск на обработку и отбракованные детали при сравнении использования материала.
Почему алмазные проволочные пилы превосходят традиционные инструменты
Разработка Технология бесконечных алмазных пил превратила обработку сапфира из операции с высокими потерями и низким выходом годного в процесс высокоточного производства:
Высокая линейная скорость проволоки с мягким микрошлифованием
Петли алмазной проволоки движутся непрерывно в одном направлении, а алмазные абразивные зерна удаляют материал вдоль реза. Выберите скорость проволоки и подачу вместе для фактического станка, проволоки, ориентации кристалла и геометрии заготовки. Осмотрите входные и выходные кромки во время резки образца; непрерывное движение не гарантирует результатов без сколов.
Ультраузкие потери на пропил
Выберите диаметр проволоки из проверенных спецификаций проволоки и станка. Измеренный рез также зависит от размера абразива, состояния проволоки, отслеживания и конфигурации резки. Сравните пригодные детали на слиток, используя ту же исходную геометрию, целевую толщину, припуск на обработку и критерии отбраковки; не следует предполагать фиксированное улучшение выхода.
Неглубокое повреждение под поверхностью (SSD)
Повреждения под поверхностью должны быть оценены для фактической марки сапфира, ориентации, состояния проволоки и настроек процесса. Одна лишь гладкая на вид поверхность не определяет глубину повреждения. Согласуйте метод инспекции и припуск на обработку перед сравнением требований к шлифованию, притирке или полировке; здесь не гарантируется фиксированный предел глубины повреждения или снижение затрат.
Термический контроль и геометрическая точность
Подача охлаждающей жидкости и удаление отходов являются технологическими переменными, которые необходимо проверить при резке сапфира. Контакт с абразивом по-прежнему генерирует тепло трения, поэтому резка проволокой не является процессом с нулевым нагревом. Оцените состояние поверхности, плоскостность и перпендикулярность по чертежу в условиях предполагаемого зажима и охлаждения.
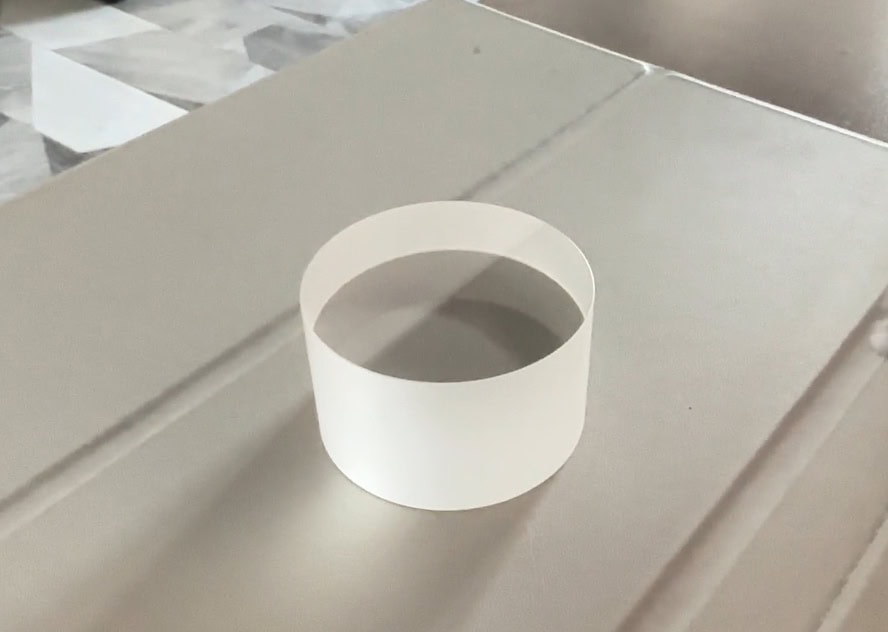
Ключевые параметры процесса для прецизионной резки сапфира
Достижение оптимального качества реза и срока службы проволоки требует тщательной оптимизации параметров процесса:
- Линейная скорость проволоки (м/с): Используйте проверенные рабочие пределы для станка и проволоки. Установите пробную настройку вместе со скоростью подачи, натяжением, охлаждением и требованиями к качеству кромок; не переносите диапазон скоростей из непроверенного приложения.
- Скорость подачи вниз (мм/мин): Контролируемые скорости подачи вниз (обычно 0,3–1,5 мм/мин в зависимости от диаметра кристалла и ориентации плоскости) предотвращают прогиб проволоки и поддерживают плоский профиль реза.
- Химия охлаждающей жидкости и промывка: Высоконапорные водорастворимые синтетические охлаждающие жидкости обеспечивают жизненно важное граничное смазывание и мгновенное удаление стружки, предотвращая забивание алмазной проволоки.
Оборудование для прецизионной резки сапфира: Vimfun Engineering
При выборе оборудования для резки сапфира жесткость станка, динамическое натяжение проволоки и гашение вибраций имеют решающее значение для предотвращения разрушения решетки. Vimfun (производства Zhengzhou Shine Smart Equipment Ltd.) специализируется на прецизионном оборудовании для резки алмазной проволокой, разработанном для сверхтвердых кристаллических материалов.
Наши промышленные платформы для алмазной проволочной резки сочетают высокоскоростные шпиндельные приводы, микрометрическую регулировку подачи и системы охлаждения в замкнутом контуре для обеспечения высокопроизводительной резки сапфировых булей оптического, промышленного и полупроводникового назначения. Ознакомьтесь с полным ассортиментом нашей продукции алмазные проволочные пилы или проконсультируйтесь с нашей командой инженеров по применению для проведения индивидуальных испытательных резок и валидации процесса.
Часто задаваемые вопросы (FAQ)
Могут ли алмазные проволочные пилы резать сапфир вдоль разных кристаллографических плоскостей?
Да. Алмазные проволочные пилы чисто разрезают сапфировые були по C-, A-, R- и M-плоскостям при условии применения соответствующих скоростей проволоки, скоростей подачи и расхода охлаждающей жидкости.
Как алмазная проволочная резка соотносится с резкой дисковой пилой по сапфиру?
Сравните резку лезвиями и резку алмазной проволокой на репрезентативных образцах сапфира в документированных условиях. Измерьте рез, сколы кромок, повреждения под поверхностью, размерные результаты и общий припуск на обработку. Ни одному из методов не следует присваивать универсальный рез или гарантированный результат без сколов без экспериментальных данных.
Какая охлаждающая жидкость рекомендуется для резки сапфира алмазной проволокой?
Деионизированная вода, смешанная со специализированными водорастворимыми синтетическими смазочно-охлаждающими жидкостями, рекомендуется для обеспечения быстрого отвода тепла, снижения поверхностного натяжения и предотвращения повторного осаждения микроскопической алмазной стружки на поверхности кристалла.