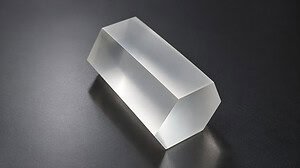
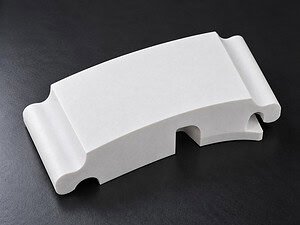
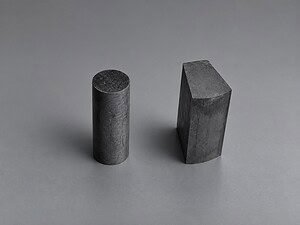
ダイヤモンドワイヤーによるセラミック切断は、硬くて脆い加工材を、制御された切断力と材料損失の制限で分離する必要がある場合に使用されます。このプロセスは、アルミナ、ジルコニア、炭化ケイ素、その他のテクニカルセラミックスに適していますが、これらの材料は同じように振る舞うわけではありません。結晶構造、破壊靭性、多孔性、部品の形状、および必要なエッジの状態がすべて結果に影響します。.
このガイドは、特定の機械モデルを宣伝するのではなく、プロセス計画に焦点を当てています。機器のオプションとアプリケーションサポートについては、メインの セラミック切断ソリューションページ.
テクニカルセラミックスの切断が困難な理由
テクニカルセラミックスは、高い硬度と引張応力に対する低い許容値を兼ね備えています。切断方法は、エッジの欠け、サブサーフェス亀裂、局所的な加熱、または許容できないカーフを発生させながらも、材料を正常に除去できます。薄壁、リング、チューブ、および内部応力のある焼結部品は、特に慎重なサポートが必要です。.
- チッピング: ワイヤーがサポートされていないエッジに入ったり出たりする場所で発生することがよくあります。.
- 亀裂: 内部欠陥、クランプ応力、熱勾配、または過度の送りによって引き起こされる可能性があります。.
- ワイヤーのふらつきまたは弓なり: 送り、張力、位置合わせ、および切断深さがバランスが取れていない場合に現れることがあります。.
- 材料損失: ワイヤーと研磨剤の範囲、振れ、およびプロセス安定性に依存し、ワイヤー径だけではありません。.
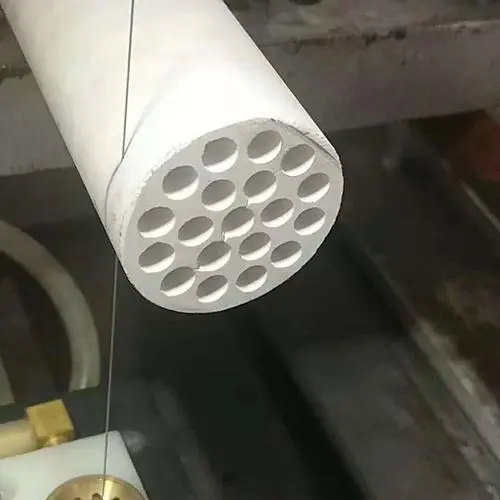
アルミナ、ジルコニア、および炭化ケイ素の切断
材料名は出発点にすぎません。グレード、密度、添加剤、焼結条件、および形状は、切断挙動を変更する可能性があります。以下の比較は、テストカットの前に確認する必要がある質問を特定しています。サンプル検証の代わりにはなりません。.
| 素材 | 一般的な切断の懸念 | プロセスの注意点 | 確認すべき情報 |
|---|---|---|---|
| アルミナ | エッジの欠け、脆性破壊、および表面の損傷 | 安定したサポート、制御された出入り、クーラント供給、および控えめな送り開発 | 純度、焼結状態、壁厚、エッジ要件、および許容可能なカーフ |
| ジルコニア | グレード依存の靭性、局所応力、および仕上げ代 | 急激な負荷を避け、治具の圧力、ワイヤーの状態、および熱制御を確認してください。 | 安定化グレード、密度、部品形状、公差、および下流の研削 |
| 炭化ケイ素 | 高硬度、研磨摩耗、およびサポートされていない部分での破壊 | 研磨剤の状態、位置合わせ、デブリ除去、および加工材のサポートを確認してください。 | SiCタイプ、多孔性、断面深度、クーラント許可、およびターゲット表面 |
形状固有の例については、以下を参照してください。 アルミナセラミックリング切断 そして 炭化ケイ素リング切断. 。これらのページは、リング壁、ボアサポート、および切断方向が個別の計画に値する理由を示しています。.
ダイヤモンドワイヤーがセラミックを除去する方法
ダイヤモンドコーティングされたワイヤーは、単一の切断エッジではなく、繰り返し研磨剤が接触することによってセラミックを除去します。連続ループが切断ゾーンを通過し、機械がワイヤーの動き、張力、送り、および加工材の位置を制御します。低負荷の研磨作用は、脆い部品への影響を軽減できますが、適切な治具とデブリ制御の必要性をなくすわけではありません。.
ワイヤー仕様は、セラミックとプロセスの制限に一致する必要があります。直径と研磨剤のサイズは切断範囲に影響し、コーティング構造は研磨剤の接触とチップスペースに影響します。製品レベルのワイヤー構造とコーティングオプションについては、以下を参照してください。 ダイヤモンドワイヤー仕様ページ.
チッピング、亀裂、およびカーフのプロセス制御
| 制御領域 | なぜ重要なのか | 警告サイン | 実用的な対応 |
|---|---|---|---|
| 治具とサポート | 移動を防ぎ、切断付近の引張応力を制限します。 | 出口エッジのブレークアウト、振動、または部品の移動 | 壊れやすいエッジをサポートし、部品を歪めることなくクランプ荷重を分散します。 |
| 送り速度 | 研磨剤ワイヤーへのエンゲージメント荷重を設定します。 | チッピング、弓なり、過負荷、または不安定な音 | 代表的なテストピースから徐々に送りを発展させます。 |
| ワイヤーテンション | 安定した切断経路を維持します。 | 低い場合はふらつき、高い場合は過度のワイヤーまたはベアリング荷重。 | 機械とワイヤーサプライヤーの安全範囲を使用し、切断の直線性を確認してください。 |
| クーラントとデブリ除去 | 熱を制御し、粒子を洗い流し、負荷を制限します。 | 汚れた切断、温度上昇、または変化する除去挙動 | クーラントの適合性、方向、ろ過、およびクリーニング要件を確認する |
| エントリーおよびエグジット戦略 | 露出したエッジの応力を制御する | カットの開始または完了時の局所的なチップ | バックサポートを改善し、壊れやすいエッジの近くでの急激な食い込みを減らす |
| ワイヤーの状態とアライメント | ケルフの一貫性と表面状態に影響する | 定期的なマーク、テーパー、またはサイクル時間の増加 | ワイヤーの摩耗、ガイドホイール、ランアウト、およびカッティングパスのアライメントを検査する |
ウェット、ドライ、およびクライオジェニック切断に関する質問
水または適合するクーラントは、セラミックの技術的な用途で一般的に評価されます。これは、破片を運び去り、温度を調整できるためです。ワークピース、下流のプロセス、または汚染規則が液体を禁止している場合、ドライカッティングが必要になる場合があります。その場合、ワイヤーコーティング、集塵、およびフィード開発がより重要になります。.
セラミックのクライオジェニックダイヤモンドワイヤーソーイングの検索は、普遍的な生産設定ではなく、専門的な研究またはプロセス開発トピックを説明しています。冷却媒体、熱衝撃のリスク、治具の挙動、および材料の応答は、一緒に検証する必要があります。標準的なセラミック切断ページは、特定のグレードとジオメトリからのテスト証拠なしにクライオジェニック性能を主張すべきではありません。.
セラミック切断アプリケーションビデオ
保持されているビデオは、セラミック切断アプリケーションを示しています。これは、普遍的なパラメータ推奨ではなく、そのサンプルに対するプロセス証拠として扱われるべきです。サンプルの材料、寸法、サポート、および受け入れ基準を、意図された生産部品と比較してください。.
セラミックテストカットの前に必要な情報
| アイテム | 提供するもの | プロセスに影響する理由 |
|---|---|---|
| 素材 | セラミックファミリー、正確なグレード、密度、焼結またはグリーン状態 | 硬度、破壊挙動、摩耗、およびクーラント適合性を変更する |
| 加工ワークピース | 長さ、幅、厚さ、ボア、壁、および利用可能なクランプ領域 | サポート、トラベル、カット深度、および治具設計を決定する |
| カットジオメトリ | 直線、リング、チューブ、ブロック、輪郭、エントリーおよびエグジットの場所 | ワイヤーパスと脆弱なエッジを定義する |
| 品質ターゲット | 公差、ケルフ許容値、チッピング制限、平坦度、および表面要件 | プロセス開発の受け入れ基準を設定する |
| プロセス制限 | ウェットまたはドライの要件、許可されるクーラント、汚染およびクリーニングの制限 | ワイヤー構造とデブリ制御方法をガイドする |
| 生産ターゲット | 量、サイクルタイムの期待、および下流の仕上げ | カット品質、ワイヤー寿命、およびスループットのバランスをとる |
よくある質問
アルミナ、ジルコニア、炭化ケイ素に同じ設定を使用できますか?
いいえ。それらの硬度、靭性、微細構造、および摩耗挙動は異なります。同じセラミックファミリー内の2つのグレードでさえ、異なるフィード、サポート、クーラント、およびワイヤーの選択が必要になる場合があります。.
エッジのチッピングを減らすにはどうすればよいですか?
治具サポート、エントリーおよびエグジットエッジ、フィードレート、ワイヤーの状態とアライメントを確認することから始めます。チッピングは通常、1つの設定だけを変更して解決される問題ではなく、システムレベルの症状です。.
より細いダイヤモンドワイヤーは常に小さいケルフを生成しますか?
必ずしもそうではありません。研磨剤エンベロープ、コーティングの一貫性、ワイヤーのランアウト、張力、フィード、カット深度、および振動も実際のケルフに影響します。.
セラミック切断にクーラントは必要ですか?
クーラントは熱とデブリの制御に一般的に役立ちますが、一部のアプリケーションではドライ処理が必要です。方法を選択する前に、材料の適合性、汚染規則、およびクリーニング要件を確認してください。.
テストカットで何を測定すべきですか?
ケルフ、エッジチッピング、直線または平坦度、表面状態、およびサイクルタイムを測定します。ワイヤーの摩耗、クーラントまたはダストの挙動、治具のマーク、およびクリーニング後に現れる可能性のある亀裂も記録してください。.
結論
ダイヤモンドワイヤーによる信頼性の高いセラミック切断は、正確な材料グレードと部品ジオメトリから始まります。アルミナ、ジルコニア、炭化ケイ素は、破壊、摩耗、クーラント、サポート、およびフィードに対して異なる注意が必要です。一般的なパラメータセットをコピーする代わりに、受け入れ基準を定義し、代表的なテストを実行し、測定結果からワイヤーマシン治具システムを調整します。.