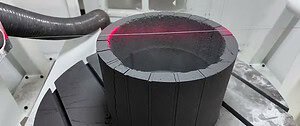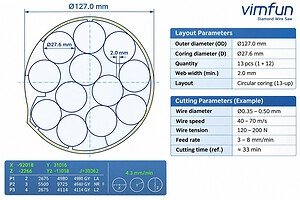
Dans le traitement industriel moderne des matériaux, le tranchage de matériaux composites durs, cassants et avancés nécessite un équilibre optimal entre une qualité de surface de précision et un débit élevé. Alors que les scies diamantées à fil unique sont largement utilisées pour la préparation d'échantillons R&D individuels et la section de gros lingots, les installations de production à haut volume s'appuient sur la technologie de coupe multi-fils pour multiplier considérablement le rendement de fabrication. Parmi ceux-ci, le machine de découpe à 5 fils—une scie diamantée industrielle multi-fils configurée avec cinq boucles de fil diamanté sans fin parallèles—est devenue une pierre angulaire pour le tranchage simultané de plusieurs plaquettes.
Cependant, la documentation technique en ligne crée souvent une confusion entre deux concepts complètement sans rapport : les outils de dénudage de câbles électriques et les scies diamantées industrielles de précision multi-fils. Ce guide s'adresse aux ingénieurs de fabrication industrielle, aux techniciens d'atelier et aux spécialistes de laboratoire, fournissant un manuel d'utilisation complet, étape par étape, pour la configuration, le fonctionnement et la maintenance d'une machine de coupe diamantée industrielle à 5 fils pour les substrats de grande valeur.
Qu'est-ce qu'une machine de coupe à 5 fils dans la fabrication industrielle ?
Dans la fabrication de précision, une machine de coupe à 5 fils est un appareil avancé scie multi-fils qui utilise cinq fils d'âme à haute résistance, électrodéposés ou incrustés d'abrasifs diamantés microscopiques. Ces fils courent parallèlement les uns aux autres sur des rouleaux de guidage rainurés avec précision (poulies) à des vitesses linéaires élevées (typiquement 30–60 m/s [à confirmer]).
Contrairement aux machines à fil unique qui exécutent une coupe à la fois, une scie diamantée à 5 fils sectionne un seul bloc de pièce en quatre tranches uniformes complètes (plus deux pièces d'extrémité) en un seul cycle de descente synchronisé. Cette configuration offre des avantages substantiels :
- Débit de tranchage 5x : Multiplie la capacité de production sans nécessiter plusieurs empreintes de machines distinctes.
- Tolérances d'épaisseur uniformes : Étant donné que les cinq canaux de coupe sont guidés par des rainures de rouleaux usinées avec précision, la variation d'épaisseur entre les tranches adjacentes est strictement contrôlée.
- Perte de matière ultra-étroite (Kerf Loss) : L'utilisation de fils diamantés ultra-fins (typiquement 0,25–0,5 mm de diamètre d'âme) minimise la perte de matière par rapport aux lames de scie circulaire lourdes ou aux scies à ruban.
- Faible contrainte thermique et mécanique : Le mouvement de micro-meulage continu unidirectionnel génère des forces de coupe minimales, empêchant les micro-fissures et l'écaillage sur les réseaux cristallins fragiles.
Comment fonctionne une scie diamantée industrielle à 5 fils ?
Le mécanisme de fonctionnement d'une machine de coupe diamantée industrielle à 5 fils repose sur quatre sous-systèmes mécaniques et numériques synchronisés :
- Entraînement de la toile multi-fils : Une boucle de fil diamanté sans fin est acheminée sur des rouleaux de guidage multi-rainures pour former une toile plate, horizontale ou verticale de cinq lignes de coupe parallèles et tendues. Entraînés par un moteur à broche sans balais à couple élevé, les fils fonctionnent en continu dans une seule direction.
- Tension pneumatique/mécanique : Un contrôle précis de la tension maintient une rigidité de ligne constante sur les cinq canaux de coupe, éliminant la déflexion du fil et assurant des faces de coupe parallèles.
- Descente de précision sur l'axe Z : Un système de vis à billes entraîné par servomoteur alimente soit la toile de fils, soit la table de la pièce à des vitesses de descente microscopiques (typiquement 0,1–5 mm/min selon la dureté du matériau et l'épaisseur du bloc).
- Gestion des fluides ou aspiration sous vide : Pour le silicium de semi-conducteur, le quartz et les céramiques techniques, un rinçage continu au liquide de refroidissement dissipe la chaleur de friction et évacue les débris. Pour les matériaux coupés à sec comme le graphite haute densité, un aspirateur industriel intégré pour poussières fines évacue immédiatement les fines particules.

Guide étape par étape pour le fonctionnement d'une machine de coupe diamantée à 5 fils
Étape 1 : Préparation de la pièce et montage du support
Avant d'initier toute coupe, assurez-vous que la pièce est correctement préparée et fixée rigidement :
- Inspection de surface : Nettoyez le lingot brut, la boule ou le bloc (par exemple, silicium, verre optique, céramique frittée ou graphite) pour éliminer le gravier lâche, l'huile ou les contaminants.
- Fixation du support : Fixez la pièce sur un support de montage sacrificiel (tel qu'une plaque de fixation en aluminium ou une planche de résine phénolique) à l'aide de cire de montage spécialisée, d'époxy ou de mandrins mécaniques. Une liaison rigide est essentielle ; toute vibration de la pièce pendant la coupe induira une déflexion du fil et des striations de surface.
- Alignement de l'orientation : Montez le support sur la table de travail de la machine et vérifiez l'alignement par rapport à la toile de coupe du fil à l'aide d'un comparateur.
Étape 2 : Inspection et tension des 5 canaux de fils diamantés
L'intégrité structurelle de la toile de fils diamantés dicte directement la planéité de la coupe et la rugosité de surface :
- Assise dans la rainure : Vérifiez que chaque boucle de fil diamanté est correctement assise dans les rainures désignées du rouleau de guidage. L'espacement entre les rainures définit l'épaisseur nominale des plaquettes tranchées.
- Calibration de la tension : Engagez l'unité de tension de fil pneumatique ou mécanique. Vérifiez que les niveaux de tension sur les cinq canaux de fil correspondent à la plage spécifiée par le fabricant [à confirmer]. Une tension inégale peut provoquer la flexion de fils individuels sous la charge d'alimentation, créant des épaisseurs de tranche inégales.
- Vérification de l'état du fil : Inspectez la surface du fil sous grossissement optique pour détecter un dénudage des abrasifs diamantés, des plis ou une fatigue localisée du noyau. Remplacez les boucles de fil usées avant de commencer la production de lots de grande valeur.
Étape 3 : Programmation des paramètres de coupe via le contrôleur CNC/PLC
Les machines modernes à 5 fils utilisent des interfaces PLC ou CNC à écran tactile. Configurez les paramètres du processus en fonction des propriétés physiques du matériau cible :
- Vitesse linéaire du fil (m/s) : Réglez la vitesse de surface optimale. Des vitesses plus élevées (40–60 m/s [à confirmer]) sont standard pour les céramiques denses et fragiles et le silicium ; des vitesses modérées sont sélectionnées pour les matériaux carbonés plus tendres.
- Vitesse d'avance (mm/min) : Réglez une vitesse d'avance conservatrice pour l'entrée afin d'éviter un choc initial sur les arêtes vives, passez à une vitesse de sciage en régime établi sur la section transversale principale et réduisez la vitesse pendant la percée finale dans le support sacrificiel.
- Alimentation en liquide de refroidissement : Assurez-vous que les buses de liquide de refroidissement sont précisément dirigées vers les saignées d'entrée sur les cinq lignes de coupe, en vérifiant une pression de liquide constante et des jets ininterrompus.
Étape 4 : Exécution de la coupe synchronisée multi-fils
Une fois les paramètres vérifiés, exécutez le cycle de coupe automatisé :
- Mise à zéro de la coordination : Manœuvrez les axes de la machine pour définir le point zéro de référence de la pièce, en assurant un dégagement suffisant avant l'engagement de l'avance.
- Vérification des interverrouillages : Confirmez que les portes de l'enceinte de sécurité sont fermées et que les circuits d'arrêt d'urgence, les capteurs de rupture de fil et les pressostats de liquide de refroidissement sont opérationnels.
- Démarrage du cycle : Lancez le programme. La machine enroulera les fils diamantés jusqu'à la vitesse linéaire cible, engagera la pompe de liquide de refroidissement ou le dépoussiéreur, et initiera une avance contrôlée.
- Surveillance en cours de processus : Observez la charge de la broche en temps réel et la résistance à l'avance sur le panneau de commande. Toute augmentation soudaine du courant moteur indique un possible blocage du fil ou une inclusion de matériau.
Étape 5 : Déchargement post-coupe, nettoyage et inspection de qualité
Une fois que le réseau de fils a traversé la pièce et atteint le substrat sacrificiel :
- Rétraction du réseau de fils : Le système arrête automatiquement le mouvement du fil et rétracte le cadre ou la table du fil en position de dégagement à l'origine.
- Extraction des composants : Libérez la plaque de bridage. Démontez soigneusement les plaquettes découpées de la cire de montage à l'aide d'eau chaude, de plaques chauffantes douces ou de solvants de décollement chimiques.
- Nettoyage par ultrasons : Lavez les composants coupés dans un bain à ultrasons pour éliminer les copeaux résiduels et les gouttelettes de liquide de refroidissement.
- Inspection métrologique : Mesurez l'épaisseur de la tranche en plusieurs points à l'aide d'un micromètre numérique pour vérifier la variation totale d'épaisseur (TTV), la perpendicularité de la face et la rugosité de surface (Ra).

Maintenance préventive pour les scies diamantées à 5 fils
Pour préserver des tolérances de coupe précises au niveau micrométrique sur de longues campagnes de production, respectez un programme de maintenance rigoureux :
- Inspection des rouleaux de guidage : Les rouleaux de guidage avec des rainures en forme de U ou de V subissent une usure progressive due à l'abrasion du fil diamanté. Inspectez la profondeur et le profil des rainures chaque semaine ; des rainures usées permettent un jeu latéral du fil, provoquant des erreurs de conicité.
- Gestion de la filtration du liquide de refroidissement : Dans les configurations de coupe humide, les fines particules de copeaux (en particulier celles du silicium ou des céramiques) peuvent dégrader les joints de pompe et réintégrer les saignées. Nettoyez régulièrement les séparateurs magnétiques, les filtres à bande papier et les crépines à cartouche.
- Lubrification de la broche et des axes : Lubrifiez les rails de guidage linéaires, les vis à billes et les roulements à haute vitesse conformément aux programmes de maintenance du fabricant pour assurer un mouvement d'avance fluide et sans à-coups.
Solutions avancées de sciage à fil diamanté sans fin à 5 fils : Série Vimfun SVM
Lors de la sélection ou de la mise à niveau d'équipements de coupe multi-fils, la fiabilité d'ingénierie et la rigidité structurelle sont essentielles. Vimfun (fabriqué par Zhengzhou Shine Smart Equipment Ltd.se spécialise dans les machines industrielles de coupe à fil diamanté sans fin. Notre produit phare Scie multi-fils avancée 5 fils SVM 60-60 est conçu spécifiquement pour le sciage parallèle de graphite haute densité, de céramiques en corps vert, de lingots de semi-conducteurs et de composites avancés.
Dotées d'un pas de rainure de rouleau personnalisable, d'une commande de fil diamanté sans fin à haute vitesse et d'une construction de portique rigide, les plateformes multi-fils Vimfun offrent un débit de sciage exceptionnel tout en minimisant la perte de matière. Explorez notre gamme complète de scies à fil diamanté ou consultez notre équipe technique pour des essais de coupe personnalisés.
Foire aux questions (FAQ)
Une machine de coupe à 5 fils peut-elle découper des plaquettes de différentes épaisseurs ?
L'épaisseur de la tranche sur une scie multi-fils sans fin est fondamentalement déterminée par le pas des rainures usinées dans les rouleaux de guidage. Pour ajuster l'épaisseur des plaquettes, les opérateurs installent des ensembles de rouleaux de guidage interchangeables usinés avec des espacements de rainures différents.
Quelle est la différence entre une scie à 5 fils et une scie à fil unique ?
Une scie à fil unique fonctionne avec une seule boucle de fil diamanté continue, coupant une seule tranche par cycle d'avance. Elle est très polyvalente pour des tailles de coupe variables et la recherche en laboratoire. Une machine de coupe à 5 fils utilise cinq boucles de coupe parallèles simultanément, multipliant le débit de production par cinq tout en maintenant des conditions de coupe identiques sur toutes les tranches.
Une machine à 5 fils coupe-t-elle à l'humide ou à sec ?
Le mode de fonctionnement dépend du matériau découpé. Les matériaux denses, sensibles à la chaleur ou cristallins (lingots de silicium, quartz, céramiques) nécessitent une coupe avec un arrosage abondant pour évacuer les copeaux et dissiper la chaleur. Inversement, le graphite poreux ou de haute pureté est couramment traité à sec à l'aide d'une chambre de coupe scellée connectée à un système de dépoussiérage industriel.
Quels matériaux peuvent être coupés sur une scie industrielle à 5 fils ?
Les scies diamantées industrielles à 5 fils sont largement utilisées pour le sciage de silicium monocristallin et polycristallin, de graphite isostatique de haute pureté, de céramiques techniques pré-frittées (corps vert), de quartz optique, de métaux poreux et de composites carbone-carbone.