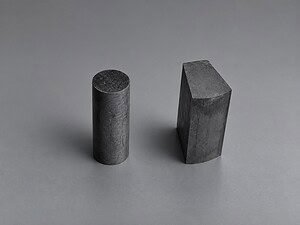
L'usinage du graphite aérospatial nécessite un procédé qui protège un matériau cassant et poussiéreux tout en contrôlant la perte de matière et la stabilité de la coupe. La coupe par fil diamanté continu est utile lorsqu'un bloc, une plaque ou un composant de graphite de forme quasi nette nécessite une coupe droite ou une séparation de profil avec une force de coupe relativement faible. Cet article explique où le procédé s'intègre, ce qu'il fait bien et ce que les ingénieurs doivent confirmer avant de sélectionner l'équipement.
Aperçu des applications
| Article | Contexte d'ingénierie |
|---|---|
| Matériau | Blocs, plaques et composants formés de graphite industriel |
| Focus sur l'application | Traitement du graphite pour la production d'outillages et de composants liés à l'aérospatiale |
| Méthode de coupe | Coupe par fil diamanté en boucle continue |
| Principales préoccupations | Poussière, dommages aux bords fragiles, perte de matière et cohérence dimensionnelle |
| Opérations les mieux adaptées | Coupe droite, séparation et coupe de profil 2D assistée par machine |
Pourquoi l'usinage du graphite nécessite un contrôle de procédé
Les nuances de graphite varient en densité, structure de grain, résistance et porosité. Ces différences affectent le comportement des bords, la génération de poussière et les paramètres de coupe qui peuvent être utilisés en toute sécurité. Un procédé qui fonctionne pour un bloc de graphite grossier peut ne pas fournir le même état de surface sur un composant à grain fin.
Dans la fabrication liée à l'aérospatiale, le graphite peut être utilisé dans des outillages à haute température, des fixations, des composants de traitement thermique ou d'autres pièces spécialisées. Le résultat requis est donc défini par la nuance réelle, la géométrie et l'opération en aval, et non par le nom du matériau seul.
Où s'intègre la coupe par fil diamanté
Force de coupe plus faible
Un fil mince en mouvement applique une action de coupe répartie au lieu de forcer une lame large à travers la section complète. Une tension et une avance correctes aident à réduire les charges soudaines sur les bords fragiles.
Élimination de matière plus étroite
Le profil étroit du fil peut réduire la largeur de coupe par rapport aux outils plus larges. Ceci est important lorsque le flan de graphite est précieux ou que le plan de production doit maximiser le matériau utilisable.
Mouvement continu stable
Une boucle sans fin se déplace continuellement dans une direction. Avec des guides appropriés et une gestion de la poussière, la machine peut maintenir une trajectoire de coupe cohérente à travers de grandes sections de graphite.
Coupe par fil diamanté par rapport à d'autres méthodes
| Méthode | Résistance typique | Limitation importante |
|---|---|---|
| Fraisage ou meulage | Caractéristiques détaillées, trous et géométrie finale | Usure des outils, contrôle de la poussière et étapes d'usinage multiples |
| Lame diamantée | Coupes droites rapides sur des tailles de section appropriées | Corps d'outil plus large et charge de coupe locale plus élevée |
| Fil diamanté sans fin | Coupe de grandes sections, faible largeur de coupe et profils 2D supportés | Ne remplace pas toutes les opérations d'usinage de finition ou 3D complexes |
Le choix pratique est souvent un procédé combiné : la coupe par fil diamanté sépare le flan ou crée le profil primaire, tandis que le fraisage, le meulage ou le polissage complètent les caractéristiques locales et les tolérances finales.
Vidéo du procédé de coupe du graphite
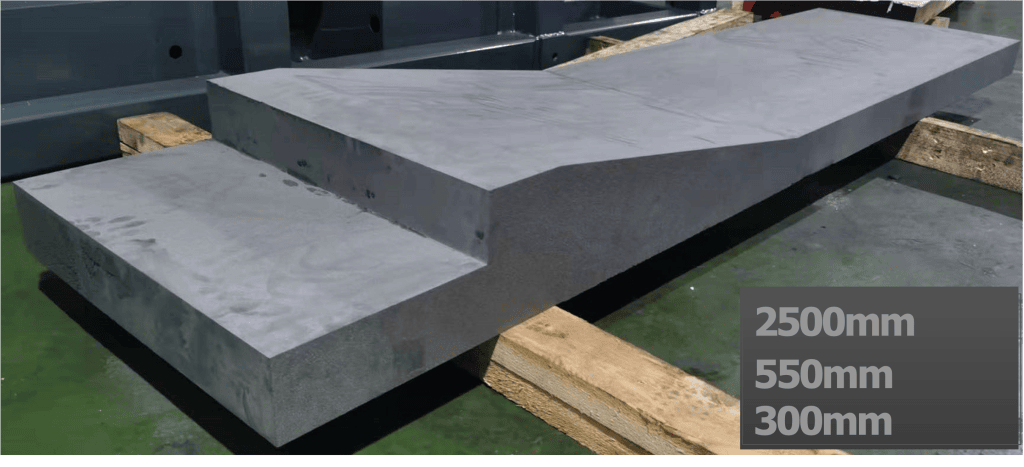
La vidéo ci-dessous montre une scie à fil diamanté sans fin coupant du graphite. Elle démontre le mouvement de coupe continu et la configuration de la pièce. Elle doit être considérée comme une preuve de procédé plutôt qu'une spécification de paramètre universelle, car l'avance, la vitesse du fil et la tension doivent être adaptées à la nuance de graphite et à la taille de la section.

Ce qu'il faut confirmer avant la sélection de la machine
- Nuance de graphite : densité, taille de grain, porosité et spécification du fournisseur.
- Géométrie de la pièce : longueur, largeur, hauteur maximales et profil requis.
- Objectif de qualité : marge de coupe, état des bords, planéité et finition en aval.
- Stratégie de poussière : collecte à sec, exigences d'enceinte et méthode de nettoyage.
- Objectif de production : prototype, traitement par lots ou fonctionnement continu.
- Limite du procédé : quelles opérations sont réalisées par coupe de fil et quelles restent pour le fraisage ou le meulage.
Ressources connexes sur la coupe du graphite
Pour le parcours complet du matériau et du procédé, consultez notre solution de coupe au graphite. L'équipement disponible est organisé sur le scie à fil en graphite page de catégorie. Pour la capacité de coupe de profil, voir le machine de découpe graphite pour profils 2D. Un exemple de production plus récent est documenté dans le coupe d'anneau de suscepteur en graphite.
Conclusion technique
Le découpage au fil diamanté est le plus utile dans l'usinage de graphite aérospatial lorsque le travail implique la séparation de grandes sections, le contrôle de la perte de matière ou la création d'un profil 2D primaire avant la finition. Ce n'est pas automatiquement la meilleure méthode pour chaque caractéristique. Une recommandation d'équipement fiable commence par la qualité du graphite, les dimensions de la pièce, l'objectif de qualité et l'exigence de contrôle de la poussière.