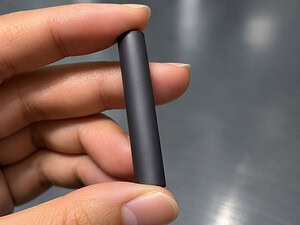
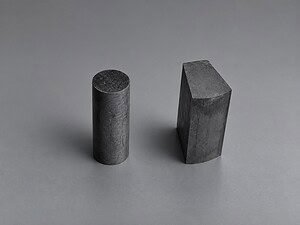
Механическая обработка графита в аэрокосмической промышленности требует процесса, который защищает хрупкий, пылящий материал, одновременно контролируя потери на пропил и стабильность резки. Резка алмазной проволокой без конца полезна, когда графитовый блок, пластина или компонент близкой к конечной форме нуждается в прямом разрезе или разделении профиля с относительно низким усилием резки. В этой статье объясняется, где применяется этот процесс, каковы его преимущества и что инженерам следует подтвердить перед выбором оборудования.
Обзор применения
| Артикул | Инженерный контекст |
|---|---|
| Материал | Промышленные графитовые блоки, пластины и формованные компоненты |
| Фокус применения | Обработка графита для производства оснастки и компонентов, связанных с аэрокосмической промышленностью |
| Метод резки | Резка алмазной проволокой в виде непрерывной петли |
| Основные проблемы | Пыль, повреждение хрупких кромок, потери на пропил и размерная точность |
| Наиболее подходящие операции | Прямое разрезание, разделение и резка 2D-профиля с поддержкой станка |
Почему механическая обработка графита требует контроля процесса
Марки графита различаются по плотности, структуре зерна, прочности и пористости. Эти различия влияют на поведение кромок, образование пыли и параметры резки, которые можно безопасно использовать. Процесс, который работает для крупнозернистого графитового блока, может не обеспечить такого же состояния поверхности для мелкозернистого компонента.
В аэрокосмическом производстве графит может использоваться в высокотемпературной оснастке, приспособлениях, компонентах для термической обработки или других специализированных деталях. Следовательно, требуемый результат определяется фактической маркой, геометрией и последующей операцией, а не только названием материала.
Где применима резка алмазной проволокой
Более низкое усилие резки
Тонкая движущаяся проволока осуществляет распределенное режущее действие вместо того, чтобы проталкивать широкий нож через все сечение. Правильное натяжение и подача помогают снизить внезапную нагрузку на хрупкие кромки.
Меньшее удаление материала
Узкий профиль проволоки может уменьшить пропил по сравнению с более широкими инструментами. Это важно, когда графитовая заготовка ценна или план производства должен максимизировать использование материала.
Стабильное непрерывное движение
Бесконечная петля непрерывно движется в одном направлении. При наличии подходящих направляющих и системы пылеудаления станок может поддерживать постоянный путь резки через большие графитовые сечения.
Резка алмазной проволокой по сравнению с другими методами
| Метод | Типичная прочность | Важное ограничение |
|---|---|---|
| Фрезерование или шлифовка | Детальные элементы, отверстия и конечная геометрия | Износ инструмента, контроль пыли и многоэтапная обработка |
| Алмазный диск | Быстрые прямые разрезы на подходящих размерах сечения | Более широкий корпус инструмента и более высокая локальная нагрузка при резке |
| Бесконечная алмазная проволока | Разрезание больших сечений, узкий пропил и поддерживаемые 2D-профили | Не является заменой для каждой операции финишной или сложной 3D-обработки |
Практичным выбором часто является комбинированный процесс: резка алмазной проволокой отделяет заготовку или создает первичный профиль, в то время как фрезерование, шлифовка или полировка завершают локальные элементы и конечные допуски.
Видео процесса резки графита
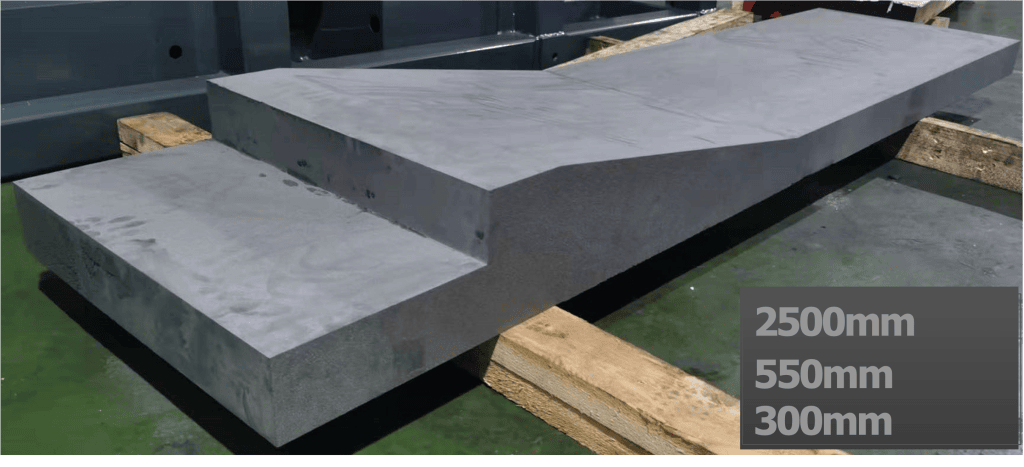
Видео ниже демонстрирует резку графита алмазной проволокой без конца. Оно показывает непрерывное движение резки и установку заготовки. Его следует рассматривать как свидетельство процесса, а не как универсальную спецификацию параметров, поскольку подача, скорость проволоки и натяжение должны соответствовать марке графита и размеру сечения.

Что следует подтвердить перед выбором станка
- Марка графита: плотность, размер зерна, пористость и спецификация поставщика.
- Геометрия заготовки: максимальная длина, ширина, высота и требуемый профиль.
- Целевое качество: допуск на пропил, состояние кромки, плоскостность и последующая обработка.
- Стратегия пылеудаления: сухое пылеудаление, требования к кожуху и метод очистки.
- Целевое производство: прототип, серийная обработка или непрерывная работа.
- Границы процесса: какие операции выполняются резкой проволокой, а какие остаются для фрезерования или шлифовки.
Связанные ресурсы по резке графита
Для полного описания материалов и технологического процесса ознакомьтесь с нашим раствор для резки графита. Доступное оборудование организовано на пила из графитовой проволоки странице категории. Для возможности профильной резки см. станок для резки графита по 2D-профилям. Новый пример производства описан в случае резки графитового тигля.
Инженерное заключение
Резка алмазной проволокой наиболее полезна в аэрокосмической обработке графита, когда задача включает разделение больших секций, контроль потерь материала или создание первичного 2D-профиля перед финишной обработкой. Это не всегда лучший метод для каждой детали. Надежная рекомендация по оборудованию начинается с марки графита, размеров заготовки, целевого качества и требования к пылеудалению.