Değerli malzeme işlemlerinde, israf edilen kesim genişliğindeki her ek 0,1 mm ve yüzey pürüzlülüğündeki her ek 0,1 μm, doğrudan kâr marjlarınızı tüketir. Üretim yöneticileri ve kalite mühendisleri için, yüzey kalitesi optimizasyonu sadece estetik bir gereklilik değildir; kritik bir ekonomik itici güçtür. Elmas tel kesiminde, nihai çıktı kalitesi—öncelikle yüzey topografyası ve malzeme verimi ile ölçülür—tüm süreç yapılandırmanızın nihai karne notudur. Tel hızı, ilerleme hızı, soğutma verimliliği ve gerilim dahil olmak üzere tüm yukarı akış değişkenleri bu iki ölçülebilir sonuca yakınsar. Verimlilik ve hassasiyet arasındaki dengeyi ustalaşmak, birinci sınıf bir üretim tesisini ortalama bir tesisten ayıran şeydir.
Bölüm 1: Metriklerin Tanımlanması — Ra, TTV ve Kesim Kaybı
Bir mühendis bir süreci optimize etmeden önce, titiz bir ölçüm tabanı oluşturmalıdır. Elmas tel testere işlemlerinde kalite, üç ana geometrik ve topografik gösterge ile tanımlanır.
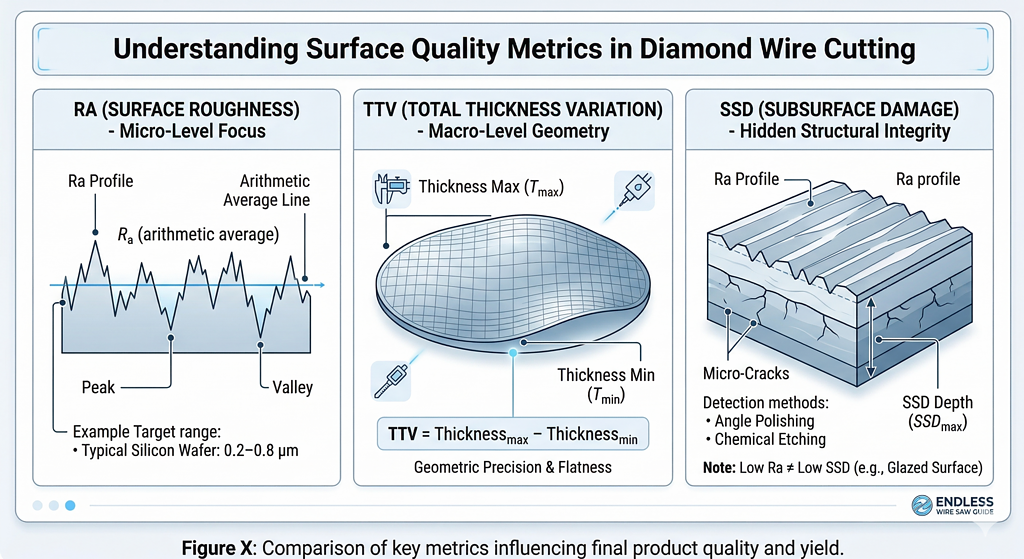
1 Yüzey Pürüzlülüğü (Ra)
The Yüzey Pürüzlülüğü (μm) değeri, kesilmiş yüzeydeki mikroskobik tepeciklerin ve vadilerin aritmetik ortalamasını temsil eder.
- Fiziksel Anlamı: Bireysel elmas tanelerinin malzemeyi kesmesi veya kırmasıyla oluşan mikro topografyayı ölçer.
- Endüstri Standartları: Yarı iletken sınıfı silikon için tipik hedef 0,2–0,8 μm. 'dir. Safir gibi daha sert, daha kırılgan malzemeler için aralık genellikle 0,5–1,5 μm.
- Maliyet Etkisi: Daha yüksek Ra değerleri, daha derin “testere izleri” anlamına gelir, bu da daha uzun laplama ve parlatma döngüleri gerektirir, sarf malzemesi maliyetlerini artırır ve parçanın nihai kalınlığını azaltır.
2 Toplam Kalınlık Değişimi (TTV)
Ra mikro pürüzsüzlüğü ölçerken, TTV makro geometrik hassasiyeti ölçer. Tek bir dilimlenmiş gofret veya blok boyunca ölçülen maksimum ve minimum kalınlık arasındaki farktır.
- Nedenleri: Yüksek TTV genellikle “tel bükülmesi” veya yüksek frekanslı titreşimler gibi tel kararsızlığının bir belirtisidir.
- Sonuçları: Aşırı TTV, aşağı akış işlemleri sırasında düzensiz gerilim dağılımına yol açar, bu da genellikle paketleme sırasında gofretlerin çatlamasına neden olur.
3 Kesim Kaybı (Malzeme İsrafı)
Kesim kaybı, kesme işlemi sırasında toz haline getirilen (talaş) malzemenin genişliğidir.
- Karşılaştırmalar: birçok kullanışlı özellikle birlikte gelir. Bu özellikler makineleri daha hızlı, daha akıllı ve kullanımı daha kolay hale getirir. Harika bir özellik, sonsuz elmas tel kesimidir. Bu tel etrafında döner ve ara vermeden kesmeye devam eder. Süper güçlüdür ve çabuk yıpranmaz. sonsuz elmas tel sistemler tipik olarak 0,3–0,5 mm, kesim kaybı elde ederken, geleneksel şerit testereler veya iç çaplı testereler 1,5–3,0 mm.
- Verim Değeri: Silisyum Karbür (SiC) gibi malzemeler için kesimi sadece 0,05 mm ile azaltmak bile, ingot başına birkaç ek gofret sağlayabilir ve bu da önemli gelir artışı anlamına gelir.
Bu metrikler arasındaki etkileşimi anlamak esastır. Ra'yı azaltmak genellikle daha düşük bir ilerleme hızı gerektirirken, kesimi en aza indirmek daha ince (ve dolayısıyla daha kırılgan) teller gerektirir. Mühendisler, bu parametrelerin “Altın Oranını” elmas tel kesme sürecinin ilkeleri
Bölüm 2: Süreç Parametreleri Yüzey Kalitesini Nasıl Yönlendirir
Yüzey kalitesi optimizasyonu çok değişkenli bir mühendislik sorunudur. Tek bir parametre tek başına ayarlanamaz.
1 İlerleme Hızının Etkisi
İlerleme hızı, her elmas tanesi için “kesme derinliğinin” birincil itici gücüdür.
- Yüksek İlerleme Hızları: İlerleme çok agresif olduğunda, bireysel elmas parçacıklarına binen yük, malzemenin elastik limitini aşar. Bu, “sünek kesimden” “kırılgan kırılmaya” geçişe neden olur, derin çiziklere yol açar ve Ra'da bir artışa neden olur.
- Düşük İlerleme Hızları: Tersine, aşırı düşük ilerleme hızı, elmas tanelerinin malzemeyi kesmek yerine yüzeyi parlatması olan “sürtünmeye” neden olur. Bu, malzeme kaldırmadan ısı üretir ve termal hasara yol açar.
2 Tel Hızının Etkisi
Tel hızı, kesme olayı için frekans modülatörü görevi görür.
- İyileştirilmiş Ra: Sabit bir ilerleme hızını korurken tel hızını artırarak, saniyede kesimden geçen elmas tanelerinin toplam sayısı artar. Bu, tane başına talaş yükünü azaltır, daha pürüzsüz, daha rafine bir yüzeye yol açar.
- Titreşim Eşiği: Ancak, makinenin mekanik stabilite eşiğini aşmak, paradoksal olarak yüzey pürüzlülüğünü.
kötüleştirebilen "titreşim" veya harmonik rezonansı indükler.
Gerilim, kesici takımınızın “sertliğidir”.
- Düşük Gerilim: Sonuçlanır tel bükülmesi, burada tel, malzeme içindeki tahrik makaralarından geride kalır. Bu, eğimli bir kesme yüzeyi oluşturarak kötü TTV ve “dalgalı” testere izlerine neden olur.
- Yüksek Gerilim: Geometrik doğruluğu iyileştirir ancak tel yorgunluğu ve ani kopma riskini artırır.
Bu faktörlerin optimize edilmesi, derinlemesine bir inceleme gerektirir ilerleme hızı ve tel hızı arasındaki ilişki telin tüm kesit boyunca optimum kesme rejiminde kalmasını sağlamak için.
Bölüm 3: Yüzey Kalitesinde Soğutmanın Rolü
Üretimde en sık yapılan göz ardı edilen şeylerden biri, soğutma sıvısını ikincil bir yardımcı madde olarak görmektir. Gerçekte, elmas tel kesiminde soğutma ve yağlama yüzey bütünlüğü için temel oluşturur.
- Yağlayıcı Film Stabilitesi: Kesme sıvısı, tel çekirdeği ile iş parçası arasında mikroskobik bir sınır tabakası oluşturur. Bu film olmadan, “kuru sürtünme” meydana gelir ve yüzeyde mikro kaynaklanmaya ve termal çatlaklara yol açar.
- Talaş Tahliyesi: İnce döküntüler (talaş) oluğundan hemen tahliye edilmezse, geçen tel tarafından “yeniden kesilir”. Bu sıkışmış parçacıklar, düzensiz çizikler oluşturan ve Ra değerini düşüren ikincil, kontrolsüz bir aşındırıcı görevi görür.
- Termal Tutarlılık: Soğutma sıvısı sıcaklığı dalgalanmaları, yüksek karbonlu çelik tel çekirdeğinin genleşip büzülmesine neden olur. Bu “termal sürüklenme”, kesme sırasında oluk genişliğini değiştirerek düşük TTV elde etmeyi imkansız hale getirir.
Bölüm 4: Oluk Kaybının Azaltılması — Mühendislik Stratejileri
Oluk kaybının azaltılması, “Malzeme Kullanım Oranını” (MUR) iyileştirmenin en doğrudan yoludur. Modern tesislerde bu, donanım ve süreç stratejisinin bir kombinasyonu ile elde edilir.
1 Tel Çapının Küçültülmesi
Daha ince tellere geçmek, oluğu azaltmanın en etkili yoludur.
- 30% Kuralı: Tel çapını 5 mm den 35 mm teorik olarak oluk kaybını kabaca azaltır 30%.
- Gereksinim: Bu geçiş, daha ince çekirdeğin yük altında kopmasını önlemek için ultra hassas, kapalı döngü servo gerdirme sistemleri gerektirir.
2 Tel Bükülmesinin Ortadan Kaldırılması
Tel bükülmesi, besleme kuvveti telin yanal direncini aştığında meydana gelir. Bükülmüş bir tel, seyahat ederken yan yana salınım nedeniyle telin gerçek çapından daha geniş bir oluk oluşturur. Teli gergin tutarak ve besleme-hız oranını dengede tutarak, “etkin oluk” tel çapına sadık kalır.
3 Aşındırıcı Kum Seçimi
Tel üzerine kaplanmış elmas kumun boyutu oluğa eklenir. Daha ince kumlar (örn., 10–20 mikrometre) daha dar oluklara ve daha iyi Ra'ya izin verir ancak Malzeme Kaldırma Oranını (MRR) önemli ölçüde yavaşlatır.
| Tel Çapı (mm) | Elmas Kum Boyutu (μm) | Tipik Oluk Kaybı (mm) | Uygulama |
| 12 – 0.20 | 10 – 20 | 15 – 0.25 | Yarı İletken Dilimleme |
| 30 – 0.45 | 30 – 45 | 35 – 0.55 | Safir / Kuvars |
| 50 – 0.80 | 50 – 70 | 65 – 1.00 | Seramik / Metal Külçeler |
Ek olarak, titiz bir soğuk kesme işleminde termal analizimizi gereklidir, böylece ısı kaynaklı tel genleşmesinin oluğu istenmeden genişletmediğinden emin olunur.
Bölüm 5: Yüzey Altı Hasarı (SSD) — Gizli Kalite Katili
Yarı iletken ve optik uygulamalar için, yüzey kalitesi optimizasyonu gözle görülebilenin ötesine geçmelidir. Yüzey Altı Hasarı (SSD), malzemenin derinliklerine nüfuz eden mikro çatlaklar ve kafes bozulmalarından oluşur.
- Görünmez Maliyet: SSD 20 mikrometre derinse, yapısal bütünlüğü sağlamak için bir sonraki adımda en az 25 mikrometre malzeme öğütmeniz gerekir. Bu, boşa harcanan malzemedir ve boşa harcanan zamandır.
- SSD'ye Karşı Ra: Düşük Ra'nın düşük SSD anlamına geldiğini varsaymak yaygın bir hatadır. Bir sırılama teli tarafından oluşturulan “cilalı” görünümlü bir yüzey, aslında altında önemli termal çatlakları gizleyebilir.
- Optimizasyon Stratejisi: SSD'yi en aza indirmek için “maksimum kesme derinliği tanesi” kontrol edilmelidir. Bu, tel hızını en üst düzeye çıkararak ve kontrollü, kararlı bir besleme hızını koruyarak elde edilir.
SSD'yi azaltmak, kesme verimliliği ve takım ömrü programlarının nihai hedefidir, çünkü tüm üretim zincirini kolaylaştırır.
Bölüm 6: Ölçüm ve Kalite Kontrol İş Akışı
Veriye dayalı optimizasyon, standartlaştırılmış bir ölçüm protokolü gerektirir. Doğru bir şekilde ölçmediğiniz şeyi yönetemezsiniz.
- Ra Ölçümü: Günlük zemin kontrolleri için temas profilometresi kullanın. Ar-Ge veya yüksek hassasiyetli partiler için yüzeyin 3D topografik haritasını elde etmek üzere Beyaz Işık İnterferometresi (WLI) kullanın.
- TTV Haritalama: Çok noktalı mikrometre istasyonları veya otomatik lazer kalınlık ölçerler kullanın. Hatayı kesimin girişinde, ortasında veya çıkışında mı meydana geldiğini belirlemek için TTV'yi tüm yüzey boyunca haritalayın.
- Kanal Doğrulaması: Kalan “kısa sapı” periyodik olarak ölçün veya kanal genişliğinin teorik parametrelerle eşleştiğini doğrulamak için optik mikroskoplar kullanın.
- KKS Grafikleri: İstatistiksel Süreç Kontrolü uygulayın. Ra değerleri bir hafta boyunca artış eğilimi göstermeye başlarsa, bu, elmas telinizin ömrünün sonuna yaklaştığının veya soğutma sıvısı filtreleme sisteminizin arızalandığının önde gelen bir göstergesidir.
Entegre ederek gerçek zamanlı izleme ve veri kontrolü, entegre ederek, takım aşınmasını telafi etmek için parametreleri dinamik olarak ayarlayabilir, sabit bir kalite seviyesini koruyabilirsiniz.
Sıkça Sorulan Sorular
S1: Silikon gofret kesimi için hangi Ra değeri hedeflenmelidir?
Cevap: Bu, sonraki işleminize bağlıdır. Sağlam bir honlama aşamanız varsa, 0,5–0,8 μm standarttır. Doğrudan parlatmaya geçiyorsanız, < 0,3 μm hedeflemelisiniz, böylece parlatma süresini ve bulamaç tüketimini azaltırsınız.
S2: Kabul edilebilir olarak ne kadar kanal kaybı kabul edilir?
Cevap: Sonsuz elmas tel sistemleri için endüstri standardı 0,3–0,5 mm. SiC gibi yüksek değerli sektörlerde, 0,25 mm üzerindeki herhangi bir değer, “inç başına gofret” verimini en üst düzeye çıkarmak için daha fazla optimizasyon için hedeflenir.
S3: Verimi düşürmeden yüzey kalitesini iyileştirebilir miyim?
Cevap: Evet, tel hızını (Vs) artırıp besleme hızını (Vf) sabit tutarak. Bu, tanecik başına yükü azaltır. Ayrıca, soğutma sıvısı formülünüzü optimize etmek, yağlama özelliğini iyileştirerek makineyi yavaşlatmadan daha iyi Ra sağlayabilir.
S4: Kesimler arasında tutarsız yüzey kalitesine ne neden olur?
Cevap: En yaygın üç neden şunlardır:
- Soğutma sıvısı konsantrasyonu sapması (yağlama kaybı).
- Tel bozulması (elmas tanecikleri yuvarlaklaşmış).
- Gerilim servo gecikmesi (makine gerilimi düzeltmeye çalışırken mikro titreşimlere neden olur).
Sonuç
Yüzey kalitesi ve kanal kaybı, elmas tel kesme işleminin “nihai notlarıdır”. Bu metrikleri optimize etmek, tek bir “düğmeyi” ayarlama meselesi değil, mekanik, termal ve kimyasal değişkenleri senkronize eden kapsamlı bir mühendislik çabasıdır. yüzey kalitesi optimizasyonu, elde ettiğinizde, sadece daha iyi bir parça üretmiyorsunuz; malzeme israfını azaltıyor, sonraki maliyetleri düşürüyor ve tesisinizin toplam verimini artırıyorsunuz.
Bu göstergelerde ustalaşmak devam eden bir yolculuktur. Elmas tel teknolojisi daha ince çekirdekler ve daha gelişmiş kaplamalar yönünde geliştikçe, hata penceresi daralır. Bu hassasiyet seviyelerini elde edebilen donanım hakkında daha fazla bilgi için ana sayfamızı ziyaret edin. elmas tel erozyonun.