
Endüstriyel bir kontur kesme makinesinde uygunsuz tutuş nedeniyle bir parçayı kesim ortasında hiç kaybettiniz mi? Yüksek hassasiyetli profil kesme makineleri alanında 12 yılı aşkın süredir çalışıyorum. Bu hatanın firmalara ne kadar pahalıya mal olduğunu gördüm.
Bu makale, üç ana iş parçası tutma şekli hakkında olacaktır: mengene, pim ve vakum. Her görev için hangisinin en iyi olduğunu size anlatacağım. Ayrıca her yaklaşımın kesim kalitesini, israfı ve hızı nasıl etkilediğini keşfedeceksiniz.
Endüstriyel Bir Kontur Kesme Makinesinde İş Parçası Tutma Nedir?
İş parçası tutma, bir makinenin kesim sırasında bir malzemeyi tutma şeklidir. Endüstriyel bir kontur kesme makinesinde zayıf bir tutuş, titreşime, kötü kesimlere ve parçalanmış parçalara neden olur. İyi iş parçası tutma, malzemenin hareket etmesini önler. Bu, CNC kontrollü tel kesme makinesinin doğru yolu izlemesini sağlar.
Cam, seramik gibi kırılgan malzeme işleme çözümlerinde son derece önemlidir. Her madde farklı bir tutuş şekli gerektirir. Doğru tutuş, malzemenin, kesim yolunun, hızının endüstriyel kontur kesme makinesi. Ayrıca herhangi bir düşük malzeme israfı kesme yönteminde malzeme israfını azaltır.
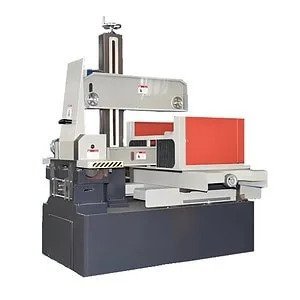
İş Parçası Tutma Yöntemlerine Genel Bakış: Vakum - Pim - Mengene
| Özellik | Vakumla İş Parçası Tutma | Pimle İş Parçası Tutma | Mengeneyle İş Parçası Tutma |
| En İyi Malzeme Türü | Düz, ince, kırılgan | Yumuşak, esnek levhalar | Sert, kalın bloklar |
| Tutuş Gücü | Orta-Yüksek | Düşük-Orta | Yüksek |
| Kurulum Süresi | Hızlı | Orta | Yavaş |
| Yüzey Teması | Tam yüzey | Nokta teması | Kenar teması |
| Hasar Riski | Düşük | Orta | Orta-Yüksek |
| CNC Hassasiyeti İçin İdeal | Evet | Orta | Evet |
Kırılgan ve İnce Malzemeler İçin Hangi İş Parçası Tutma Yöntemi En İyisidir?
İnce, hassas kumaşlar için yumuşak, sabit basınç. Düzensiz tutuş, çatlamaya veya kenarların yontulmasına neden olabilir. Bu, karşılıklı hareketli elmas tel kesme ekipmanı kullanıldığında oldukça tipiktir. Vakumla iş parçası tutma bunun için mükemmeldir. Tutma kuvvetini eşit olarak dağıtır.
Parça hakkında endişelenmenize gerek yok. Bu, en hassas şeyler için bile güvenlidir. Kırılgan levhalarda iç ve dış kontur kesimi için vakum sistemleri, kırılmayı 'a kadar azaltır. Pimle iş parçası tutma, yumuşak levhalarda kullanılabilir. Ancak sert veya kırılgan malzemeler için uygun değildir.
Hassas CNC Kesim Ekipmanlarında Vakumla İş Parçası Tutma Nasıl Çalışır?
Vakumla iş parçası tutma, malzemeyi masaya düz çekmek için emiş kullanır. Hassas CNC kesici daha sonra iş parçası üzerinde kayma şansı olmadan kesim yapar.
- Pürüzsüz yüzeylerde iyi çalışır
- Yüzey hasarı veya mengene izi yok
- Parçaların hızlı yüklenmesi/boşaltılması
- Cam, seramik ve kaplı yüzeyler için ideal
Vakumla İş Parçası Tutma Türleri: Hızlı Karşılaştırma Kılavuzu
| Vakum Türü | Yüzey Alanı | Basınç Seviyesi | En İyi Kullanım Alanı | Kurulum Hızı |
| Tekli Vakum | Küçük parçalar | Düşük | İnce karolar | Çok Hızlı |
| Izgara Masa | Büyük levhalar | Yüksek | Wafer kesimi | Hızlı |
| Bölgesel Vakum | Karmaşık şekiller | Ayarlanabilir | Kontur profilleri | Orta |
| Venturi Sistemi | Orta boy parçalar | Orta | Katmanlı levhalar | Hızlı |
Ne Zaman İğneli Sabitleme Kullanmalısınız?
İğneli sabitleme, iş parçasını masadan kaldırır. Bu, aletin tamamen kesmesini sağlar.
- Masaya dokunmadan tam derinlikte kesimlere izin verir
- Köpük, yumuşak kompozit ve katmanlı levhalar için uygundur
- Arka yüzeydeki sürüklenme izlerini azaltır
- Zorlu form kesme teknolojileriyle iyi çalışır
Kontur Makinelerinde Kelepçeli Sabitleme Kesim Doğruluğunu Nasıl Değiştirir?
Kesimde, en yaygın sabitleme türü kelepçeler kullanmaktır. Malzemenin kenarlarını tutarlar. Nesne metal bir blok veya kalın taş gibi ağır veya sertse, onu tutmanın en iyi yolu kelepçeler kullanmaktır. Yenilikçi bir kontur işleme tekniği, yüksek kesim hızlarında bile kelepçeli bir nesneyi yerinde tutar.
Zorluk, kelepçelerin yalnızca kenarlara dokunmasıdır. Merkez, ince bölümlerde bükülebilir. Küçük bir esneme, hassas bir kesimi tehlikeye atabilir Yüksek hassasiyetli profil kesme makinesi. Kelepçeler, esnemenin sorun olmadığı kalın sert malzemelerde iyi çalışır.
Vakum vs. İğne vs. Kelepçe: Doğrudan Karşılaştırma
| Yöntem | Tutuş Gücü | Malzeme Riski | Kurulum Süresi | CNC Hassasiyet Etkisi |
| Vakum | Orta-Yüksek | Düşük | Hızlı | Yüksek pozitif |
| İğne | Düşük-Orta | Orta | Orta | Orta |
| Kelepçe | Yüksek | Orta-Yüksek | Yavaş | Yüksek – parça sertse |
Vakum, ince, hassas parçalar için mükemmeldir. İğneler yumuşak şeylere batar. Kelepçeler kalın, sert bloklar içindir. Hiçbir teknik her işi kazanamaz.
Sektöre Göre Avantajlar ve Dezavantajlar
Cam ve Seramik Sektörü:
- Vakum: Yüzey gerilimi yok, temiz kenarlar
- Kelepçe: Kenarlarda yonga kopma riski
Metal Blok İşleme:
- Kelepçe: Sıkı kavrama, hareket yok
- Vakum: Daha ağır parçalarda yeterli vakum yok
Kompozit ve Köpük Kesimi:
- İğne: Tam derinlikte kesim için boşluk
- Vakum: Gözenekli yüzeyde düşük emiş
Seçim Yapmadan Önce Bilmeniz Gereken Ana Dezavantajlar
- Vakum, temiz, sızdırmaz bir yüzey gerektirir – gözenekli malzemeler emişin kaçmasına izin verir.
- Kelepçeler kesim yolunun bir kısmını engeller – yeniden ayarlamanız gerekebilir
- Küçük veya alışılmadık şekilli öğeler için iğne yerleştirmek daha zordur
- Her üç sistem de doğru olmak için sık sık kontrol gerektirir
Her Bir Sabitleme Türünün Kullanımdaki Gerçek Endüstri Örnekleri Nelerdir?
Gerçek örnekler kararı çok daha kolaylaştırır. endüstriyel hassas işleme ekipmanları endüstrisi, uygulamalarında üç sabitleme biçimini de kullanır. Bir güneş wafer üreticisinde, silikon waferler vakum masalarında nokta basıncı altında kırılır. Bir taş şirketi, ağır granit parçalarında kelepçeler kullanır.
İğneli masalar, tam derinlikte kesimler için köpük kesiciler tarafından kullanılır. Tüm kararlar, gerçek üretim verileriyle yönlendirilir. Neredeyse özel olarak, elmas tel testere teknolojisi endüstrisi vakum veya özel armatürler kullanır. Parçalar kelepçelenecek kadar hassastır.
Sektöre Göre Örnek Olay İncelemeleri
| Endüstri | Malzeme | Kullanılan Sabitleme | Değer tasarrufu sağlar |
| Güneş Paneli Üretimi. | Silikon gofret | Vakum ızgara masası | Sıfır kırılma, hızlı döngü |
| Taş Fabrikasyonu | Granit levha | Kenar kelepçeleri | Temiz profil, kayma yok |
| Köpük Ambalaj | PE köpük | Pim tablosu | Tam derinlikte kesim, sürükleme yok |
| PCB Üretimi | FR4 kartı | Vakum + pimler | Hassas kenar, esneme yok |
| Seramik Karo Kesimi | Porselen | Vakum haznesi dizisi | Çipsiz yüzey |
VIMFUN Çoklu Yöntem İş Tutmayı Nasıl Destekler
VIMFUN oluşturur endüstriyel kontur kesme makineleri vakum, pim ve kelepçe sistemleri kullanarak. Genellikle aynı makine çerçevesinde teknikleri değiştirebilirsiniz. Bu, makineyi birçok farklı malzeme türü için çok yönlü hale getirir.
CNC tahrikli tel kesme ekipmanları için açık masa düzenlerine sahiptirler. Bunlar, adaptör zorlukları olmadan özel ve 3. taraf iş tutma armatürlerini destekler.
Bir Kontur Makinesinde İş Tutma Performansını Hangi Ek Faktörler Etkiler?
Bu, tutma türü için resmin bir tarafıdır. Tutma, diğer faktörlerden de etkilenir. Bunlar kesme hızı, takım yolu türü, yüzey kalitesi ve zeminin titreşimidir. Hızlı bir ileri geri hareket eden elmas tel kesme sistemi ek titreşime neden olur.
Tutuş zayıfsa, titreşim parçayı yerinden oynatabilir. Pürüzlü veya yağlı bir yüzey de vakum emişini bozar. Atölye zeminindeki yakındaki makineler daha fazla titreşim sağlar.
Tutma Kalitesini Etkileyen Anahtar Faktörler
- Kesme Hızı: Ne kadar hızlı giderseniz, o kadar çok titreşim alırsınız, bu nedenle daha sıkı tutmanız gerekir.
- Masa düzlüğü: Pürüzlü bir masa vakum contasını bozar
- Yüzey Durumu: Yağ, toz veya düzensiz pürüzlülük vakumu bozabilir
- Parça Ağırlığı: Ağır parçalar emiş yerine kelepçe gerektirebilir
- Sıcaklık: Isı yumuşak malzemeleri deforme edebilir ve pimleri daha az doğru hale getirebilir
Herhangi Bir İş Tutma Kurulumunu İyileştirme İpuçları
- Her kesimden önce masayı ve parçaları temiz silin
- Kaplamalı veya hassas yüzeyler için yumuşak vakum pedleri
- Kelepçe torkunu her zaman bir anahtar kullanarak doğrulayın, sadece elle sıkmayın
- Vakum contalarını 200-300 saat kullanımdan sonra değiştirin
- Artan doğruluk için makinenin altına titreşim önleyici matlar yerleştirin.
SSS – Endüstriyel Kontur Kesme Makinesi İş Tutma
Köpük gibi gözenekli malzemelerde vakum iş tutmayı kullanabilir miyim?
Hayır. Vakum, köpük gibi gözenekli yüzeylerde düzgün sızdırmazlık sağlamaz. Malzeme nefes alır. Emiş düşüktür ve parça sabit tutulmaz. Bunun yerine gözenekli malzemeler için pim tabloları veya kelepçeler kullanın. Bazı işletmeler sızdırmaz vakum torbaları kullanır ancak kurulumu zaman alır.
- Yumuşak kompozitler ve köpükler için pim tabloları
- Tek seçenek vakum ise, yalnızca sızdırmaz armatür torbalarını deneyin
- Kesmeye başlamadan önce her zaman tutuşu inceleyin
Bir endüstriyel kontur kesme makinesi ile Cam kesmek için en iyi iş tutma yöntemi hangisidir?
Bir endüstriyel kontur kesme makinesinde Cam kesmek için en iyi seçenek vakumdur. Cam düz, pürüzsüz ve kenarlarında hassastır. Vakum, tutma gücünü eşit olarak dağıtır. Yüzey gerilimi veya iz bırakmaz. Kelepçeler, özellikle ince parçalarda camın kenarını kırabilir.
- Büyük levhalar için tam bir vakum masası veya bölgesel vakum kullanın.
- Kaplamalı Camı korumak için yumuşak kauçuk yastıklar ekleyin
- Temas noktalarının her yerinde metali camdan uzak tutun
Bir makine birden fazla iş tutma yöntemi kullanabilir mi?
Evet. Birçok mevcut gelişmiş kontur işleme sistemi, aynı masada çeşitli tutma türlerine izin verir. Ayrıca operatörlerin dakikalar içinde vakumdan pim ve kelepçe konfigürasyonlarına geçiş yapmalarını sağlar. VIMFUN makineleri açık masa platformlarında çalışır. Sıfır kesinti süresi ile değiştirilebilir tutma sistemlerini barındırırlar.
- Makineyi satın almadan önce tutma kurulumunuzu planlayın
- Modüler masalar için seçenekler hakkında tedarikçinize sorun
- Kurulumun bir parçası olarak malzemeleriniz üzerinde tüm prosedürleri test edin
İş tutma, düşük malzeme israfı olan bir kesme sisteminde malzeme israfını etkiler mi?
Evet. Kötü tutuştan daha fazla israf. Parça kesilirken hareket ederse, kesim rotadan çıkar. Parça hurdaya ayrılabilir. Düşük malzeme israfı olan bir kesme sisteminde etkili tutuş, kesme aleti kadar kritiktir. Daha iyi kavrama, daha az hurdaya ayrılmış bileşen ve daha iyi verim anlamına gelir.
- Hurda oranlarını azaltmak için kaliteye yatırım yapın
- Tutamayı yükseltmeden önceki ve sonraki hurda takibi
- Hurda miktarında 'lik bir azalma size ayda binlerce dolar kazandırabilir
Sonuç
Malzemenize ve görevinize bağlı olarak kavrama şekliniz değişir. Vakum, hassas, kırılgan parçalar için uygundur. Pimler, tam derinlikte kesikler için harikadır. Kelepçeler, sağlam, sert bloklar için iyi çalışır. Akıllı atölyeler gerektiğinde taktikleri uyarlar ve değiştirir. Uygun kavrama, hurda, yeniden işleme ve arıza süresini azaltır.
Kurulumunuzu geliştirmek ister misiniz? VIMFUN VIMFUN, her üç yaklaşımı da destekleyen endüstriyel kontur kesme makineleri ve yenilikçi kontur işleme sistemleri üretir. Doğruluk ve kalıcı değer için üretilmiştir. Bugün VIMFUN'a gidin.







