
Giriş: Hassasiyet Bir Düğme Değil, Bir İş Akışıdır
Elmas tel testere kesme işlemi, sert ve kırılgan malzemelerin işlenmesinde dilimleme doğruluğunu, yüzey bütünlüğünü ve tekrarlanabilirliği belirleyen kontrollü bir mühendislik iş akışıdır.
Malzeme bilimi laboratuvarlarında ve yarı iletken üretim ortamlarında kesme, numune hazırlama zincirindeki en kritik adım olma eğilimindedir. Kötü bir kesim, daha sonraki zımparalama veya parlatma işlemlerinin tam olarak ortadan kaldıramayacağı mikro çatlaklar, kalıntı gerilim ve kalınlık konikliği oluşturur.
Bir elmas kullanarak tel testere bu nedenle bir başlat düğmesine basma meselesi değil, makinenin iç yapısı ve mekanik stabilitesine dayanan bir iş akışıdır.Bu, dikkatli bir şekilde dikkat gerektiren disiplinli bir süreçtir fikstürleme, parametre koordinasyonu, ve gerçek zamanlı süreç izleme. Bu teknik kılavuz, tekrarlanabilirlik ve süreç stabilitesine odaklanarak bir elmas tel testere kullanarak mikron düzeyinde dilimleme hassasiyeti elde etmek için standart bir işletim prosedürünü (SOP) özetlemektedir.
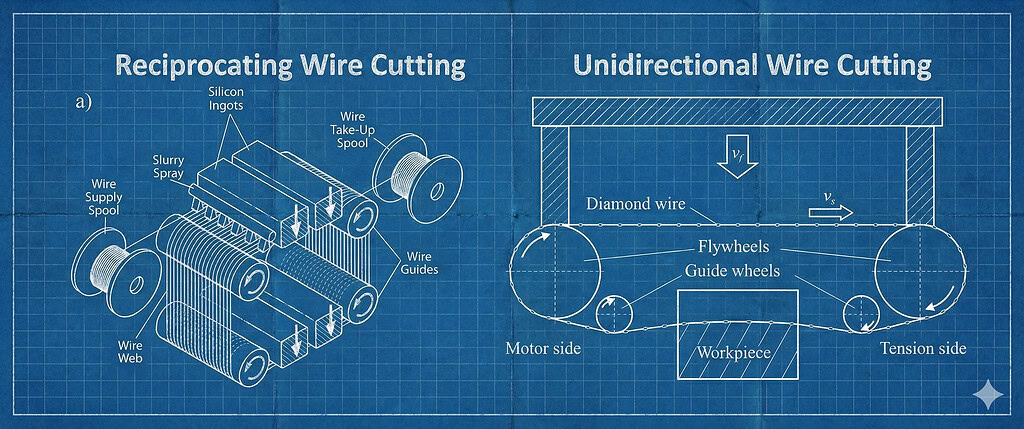
Aşama 1: Elmas Tel Testere Kesme İşlemi – İş Parçası Hazırlığı ve Fikstürleme
Makine çalıştırılmadan önce, iş parçası ile makine arasındaki mekanik arayüzün düzgün bir şekilde kurulması gerekir. İş parçasındaki titreşim, telin kendisindeki titreşim kadar zararlıdır.
1 Kurban Katman (Dummy Bar Konsepti)
Deneyimli mühendisler asla kırılgan bir malzemeyi doğrudan metal bir mengene içine kesmezler.
Sorun:
Elmas tel, silisyum karbür veya optik cam gibi kırılgan malzemelerin alt yüzeyinden çıktığında, ani destek kaybı kopmaya, kenar yontulmasına veya yüzey altı çatlamasına neden olur.
Çözüm:
İş parçasını bir kurban katmana – genellikle grafit, epoksi levha veya fenolik reçine – yapıştırın. Tel, numunenin tamamen içinden geçer ve kurban katmanına girmeye devam eder, bu da kesme kuvvetlerinin ayrılmanın son anına kadar sıkıştırıcı kalmasını sağlar.
2 Montaj Yöntemleri
Farklı uygulamalar, ayrıntılı olarak ele alınan farklı fikstürleme stratejileri gerektirir fikstür tasarımı ve montaj kılavuzu:
- Termoplastik Mum Küçük, hassas veya düzensiz numuneler için uygundur. Numune yaklaşık 80 °C'ye kadar ısıtılır, bir grafit kirişe monte edilir ve soğutulur. Bu yöntem gerilimsiz tutma sağlar ancak ağır endüstriyel kesim için uygun değildir.
- Hassas Mekanik Mengene Daha büyük külçeler veya üretim dilimleme için kullanılır. Kristal kafesi bozmaktan kaçınmak için sıkıştırma kuvveti dikkatlice kontrol edilmelidir.
- Vakum Chuck Genellikle önceden düzleştirilmiş yüzeylerden ince gofretleri dilimlemek için kullanılır. Vakum basıncını eşit olarak dağıtmak ve lokalize deformasyonu önlemek için gözenekli bir seramik chuck gereklidir.
Aşama 2: Makine Kurulumu ve Doğrulama
1 Tel Geçirme ve Muayene
Yeni bir elmas tel döngüsü takarken birkaç kontrol esastır:
- Burulma Giderme Sonsuz tel döngüsünün bükülmediğinden emin olun. Bükülmüş bir tel, bir vida dişi gibi davranır ve kesme yüzeyinde periyodik spiral izler üretir.
- Kılavuz Tekerlek Oturması Telin tüm kılavuz tekerleklerinin V-oluklarına tam olarak oturduğunu onaylayın. Kısmi oturma, yanal kararsızlığa ve hızlandırılmış oluk aşınmasına yol açar.
2 Gerilim Kalibrasyonu
- Statik Kontrol Pnömatik gerilim sistemini etkinleştirin ve nominal gerilim değerine ulaşıldığını doğrulayın.
- Dinamik Kontrol Teli düşük hızda (yaklaşık 5 m/s) çalıştırın. HMI'daki gerilim okuması kararlı kalmalıdır. ±1 N'den büyük dalgalanmalar genellikle kılavuz tekerlek kaçıklığını, yatak sürtünmesini veya kirliliği gösterir.
3 Z-Ekseni Sıfırlama (Touch-Off)
Doğru dilim kalınlığı, hassas bir Z-ekseni referansına bağlıdır.
- Akustik Yöntem Soğutucu akış halindeyken teli yavaşça indirin. Ses, yumuşak bir tıslama sesinden belirgin bir temas sesine değiştiğinde, Z-sıfır referansını ayarlayın.
- Elektriksel Temas Algılama Silikon gibi iletken malzemeler için bazı sistemler, mikron düzeyinde hassasiyetle ilk teması algılamak için bir elektriksel süreklilik devresi kullanır.
Aşama 3: Parametre Optimizasyonu – Kesme Tarifi
Kesim kalitesi, genellikle altın üçgen olarak adlandırılan üç parametrenin etkileşimi ile yönetilir: tel hızı, besleme hızı ve gerilim, bunlar kesme parametresi kurulum kılavuzumuzda.
ayrıntılı olarak açıklanmıştır
Prensip:
Daha yüksek tel hızı, malzeme kaldırmayı daha fazla aktif elmas taneciğine dağıtarak aşındırıcı tanecik başına kesme kuvvetini azaltır.
- Sert malzemeler (SiC, safir): 40–60 m/s
- Orta sertlikteki malzemeler (silikon, kuvars): 25–40 m/s
- Yumuşak malzemeler (grafit): 20–30 m/s
Yumuşak malzemelerde aşırı hız, ısı üretimini artırır ve kesme kalitesini iyileştirmeden tel aşınmasını hızlandırır.
2 İlerleme Hızı ve Tel Eğilmesi
İlerleme hızı, telin malzemeye ne kadar hızlı ilerlediğini belirler.
İlerleme hızı çok yüksekse, tel kesimin ortasında geriye doğru eğilir ve çan ağızlı veya konik dilimler üretir.
Tipik başlangıç değerleri:
- SiC: 0,2–0,5 mm/dak
- Cam / Kuvars: 1,0–3,0 mm/dak
- Grafit: 10 mm/dak'dan büyük
Kesme stabilitesini izlerken ilerleme hızı her zaman kademeli olarak artırılmalıdır.
3 Dinamik Gerilim
Daha yüksek gerilim düzgünlüğü iyileştirir ve kalınlık değişimini azaltır, ancak tel kırılma riskini de artırır.
Genel kural:
Çalışma gerilimini telin elastik limitinin –90'ına ayarlayın. Standart 0,35 mm sonsuz döngü için, malzeme sertliğine ve kesme derinliğine bağlı olarak tipik olarak 18–22 N aralığıdır.
Aşama 4: Kesme Döngüsü ve Süreç İzleme
1 Soğutucu Stratejisi
- Teslimat Yöntemi Soğutucu nozulları, sıvının tel ile birlikte kerfe girmesi için doğrudan tel giriş noktasına yönlendirilmelidir. Uygun soğutucu teslimatı, termal kontrol ve kalıntı giderme için kritik öneme sahiptir, bu da kılavuzumuzda daha ayrıntılı olarak açıklanmıştır. soğutma sıvısı optimizasyon kılavuzu.
- Akış Özellikleri Yüksek basınç, yüksek hacimden daha etkilidir, çünkü yüksek hızlı telin etrafındaki hava bariyerini kırar.
2 Giriş Yönetimi (Yumuşak Başlangıç)
Elmas tel testere kesme sürecindeki en kritik an ilk temastır.
Standart uygulama:
Kesme derinliğinin ilk 2–5 mm'si için ilerleme hızını yaklaşık azaltın. Bu yumuşak başlangıç, darbe şokunu en aza indirir, giriş yontulmasını azaltır ve tel arızası riskini düşürür.
3 İşitsel İzleme
Deneyimli operatörler süreci sese göre izler:
- Sabit tıslama: Normal kesme
- Darbeli veya vuruntulu: Tel rezonansı veya kılavuz tekerlek arızası
- Vızıltı: Soğutucu yetersizliği veya aşırı ilerleme hızı
İşitsel ipuçları genellikle sorunları yüzey ölçümlerinde görünmeden önce ortaya çıkarır.
Aşama 5: İşlem Sonrası Elleçleme
Kesme tamamlandıktan sonra:
- Dikkatlice Geri Çekin Yeni ayrılmış dilimi yakalamamak için teli yavaşça kaldırın.
- Anında Temizlik Numuneyi iyice durulayın. Kurumuş bulamaç sertleşebilir ve yüzeyi lekeleyebilir.
- Ölçüm Süreç tutarlılığını doğrulamak için mikrometre veya kalınlık göstergesi kullanarak toplam kalınlık değişimini merkezde ve kenarlarda ölçün.
Sonuç
Kararlı bir elmas tel testere kesme işlemi tek bir parametre ile değil, disiplinli kurulum, koordineli parametre kontrolü ve kesme boyunca sürekli izleme ile tanımlanır. Fikstürleme, tel hızı, ilerleme hızı, gerilim ve soğutucu teslimatı doğru şekilde hizalandığında, elmas tel testereler basit kesme aletlerinden mikron düzeyinde hassasiyet yeteneğine sahip hassas dilimleme sistemlerine dönüşür.
Makine tasarımının bu iş akışını nasıl desteklediği hakkında daha fazla bilgi edinin elmas tel testere sistemleri.
SSS
S1: Doğru ilerleme hızı nasıl hesaplanır?
Evrensel bir formül yoktur. Muhafazakar başlayın ve tel bükülmesini ve yüzey kalitesini izleyin. Adım izleri genellikle aşırı besleme hızını gösterir.
S2: Elmas tel kesimi kuru mu yoksa ıslak mı yapılmalıdır?
Neredeyse tüm uygulamalar için ıslak kesim gereklidir. Soğutucu, kesimi yağlar, ısıyı giderir ve kalıntıları temizler. Kuru kesim, hızlı tel bozulmasına yol açar.
S3: Bir kesim bazen çıkışta bir kuyruk veya çıkıntı bırakır mı?
Bu, iş parçası çıkış noktasında desteksiz kaldığında meydana gelir. Bir feda panosu kullanmak, tel malzemenin içinden tamamen geçene kadar tam destek sağlar.







