
Değerli kırılgan malzemelerin elmas tel ile kesilmesi, yapısal metallerin veya standart optik camın kesilmesinden temelde farklı bir yaklaşım gerektirir. Birkaç bin dolar değerinde bir germanyum bloğunu keserken, tek bir hatalı kesimin maliyeti bir süreç verimsizliği değil, finansal bir olaydır. Malzeme yeniden eritilip kullanılabilir bir forma dökülemez. Kesim tozu optik kalitede geri kazanılamaz. Çatlak gofret kurtarılamaz. Tek bir yanlış parametre ayarı tüm parçanın kaybolmasına neden olur.
Bu, germanyum, çinko selenür, galyum arsenit, kadmiyum çinko tellürür ve kızılötesi optik, yarı iletken alt tabakalar, lazer sistemleri ve radyasyon tespitinde kullanılan diğer yüksek saflıkta fonksiyonel kristaller işleyen üreticiler için işletme gerçeğidir. İş parçaları genellikle küçüktür. Toleranslar dardır. Ve malzeme maliyeti her kesimi önemli hale getirir.
Bu kılavuz, her malzemenin elmas tel ile kesilmesini zorlaştıran faktörleri ve verimi korumak için en önemli süreç kontrollerini ele almaktadır.
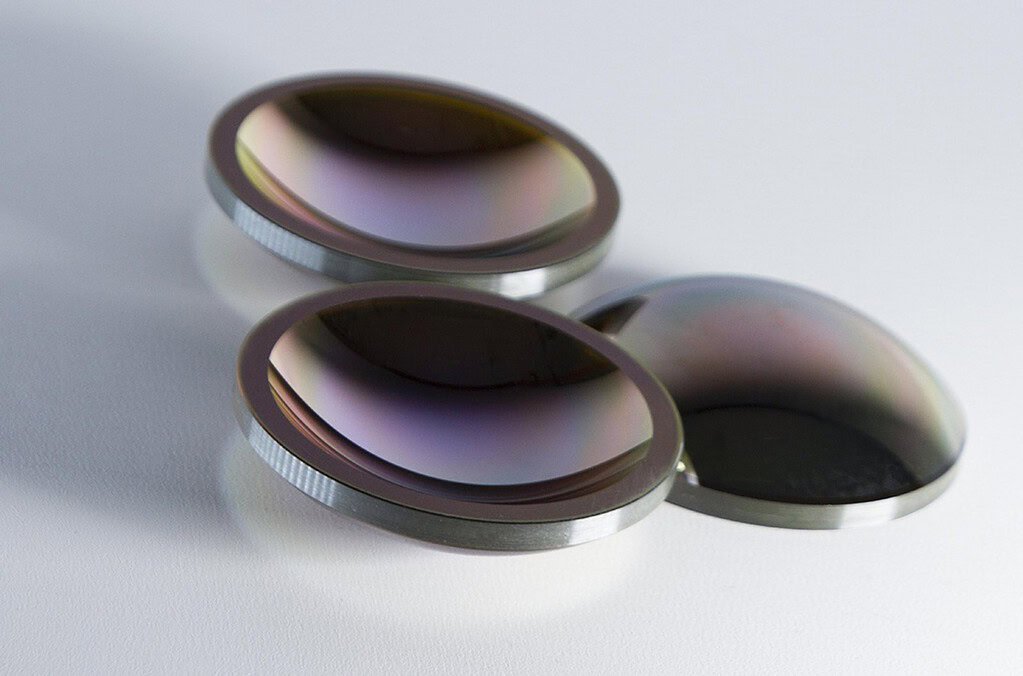
Neden Değerli Kırılgan Malzemelerin Elmas Tel ile Kesilmesi Özelleştirilmiş Parametreler Gerektirir
Çoğu kesme işlemi tek bir parametre seti oluşturur ve bunu malzeme ailelerine uygular. Çelik veya alüminyum için bu işe yarar. Değerli kırılgan kristaller için, basit bir nedenle başarısız olur: bir kristal yapısından malzemeyi temiz bir şekilde çıkaran kesme kuvveti, diğerinde kırılma yayılmasını başlatır.
Germanyum, güçlü {111} yarılma düzlemlerine sahip elmas kübik yapıya sahiptir. Yanlış bir yanal kuvvet uygulandığında - tel sapması, titreşim veya düzensiz gerilimden kaynaklanan - çatlak kesim yolunu takip etmez. Kristal düzlemi takip ederek, iş parçasının geometrisini ve altındaki yüzeyi yok eden düzensiz bir kırılma üretir.
Çinko selenür daha yumuşaktır ve yarılma kırılmasına daha az eğilimlidir, ancak yüzeyi çizilmelere ve kirlenmeye karşı çok hassastır. Soğutucuda dolaşan aşındırıcı parçacıklar, cilalı yüzeyi çizen kesme noktaları haline gelir - ve ZnSe yüzeyleri, önemli miktarda malzeme derinliğini çıkarmadan lazer kalitesine yeniden parlatılamaz.
Galyum arsenit ve kadmiyum çinko tellürür ek bir kısıtlama getirir: kristal yönü kesim boyunca korunmalıdır. Belirtilen kristalografik eksenden 2° saptırılarak kesilen bir GaAs gofreti aynı görünebilir ancak sonraki her epitaksi işleminde farklı performans gösterecektir.
Bunlar kenar durumlar değildir. Bunlar, fonksiyonel kristallerle çalışan üreticiler için günlük işletme koşullarıdır.
Değerli Kırılgan Malzemelerin Elmas Tel ile Kesilmesi: Germanyum
Germanyum yüksek malzeme maliyeti ve aşırı kesme hassasiyeti kesişiminde yer alır. Optik sınıf germanyumun mevcut piyasa fiyatlarında, tek bir 150 mm çapındaki külçe bölümünün malzeme değeri, bir günlük makine işletme maliyetini aşmaktadır. Kesim kaybı bir süreç metriği değil, BOM üzerinde doğrudan bir satır öğesidir.
Germanyum için sonuç kalitesini belirleyen üç kesme parametresi vardır:
Tel gerginliği tutarlılığı. Germanyumun yarılma eğilimi, kesim sırasındaki herhangi bir yanal kuvvet sapmasının doğrudan kristale aktarıldığı anlamına gelir. Servo kontrollü tel gerilimi kesim boyunca ±5 N içinde kalan sistem, kesim çıkış yüzeyinde yarılma kırılmasını başlatan tel sapmasını önler. Sabit ağırlıklı gerilim sistemleri, etkili gerilimi değiştiren termal genleşmenin olduğu uzun kesimler sırasında bu stabiliteye ayak uyduramaz.
Besleme hızı profili. Bir germanyum külçesi boyunca sabit besleme hızı nadiren optimaldir. Malzemeye giriş, giriş kenarını çipleyen ilk temas şokunu önlemek için daha yavaş olmalıdır - sürdürülen kesme hızının -30'u altında. Malzemeden çıkış, tel kopma noktasına yaklaştıkça da yavaşlamalıdır, bu noktada kalan desteksiz kristal kırılmaya karşı en savunmasızdır.
Soğutucu seçimi ve teslimatı. Germanyumun termal hassasiyeti (emilim sıcaklıkla artar), kesim bölgesini ortam sıcaklığına yakın tutan bir soğutucu gerektirir. Beyaz mineral yağ standart seçimdir - su bazlı sıvıların germanyum yüzeyinde oluşturduğu korozyon riski olmadan yeterli yağlama sağlar. Kesim noktasının hem tel giriş hem de çıkış noktalarında, germanyum talaşını temizlemek için yeterli akış hızında soğutucu teslimatı, kesim yüzeyini çizen aşındırıcı parçacık dolaşımını önler.
The SG20 ve SGI-20 platformları, kesim kaybı gereksinimlerine ve kesilen geometriye bağlı olarak 0,25–0,50 mm tel çapı seçimiyle sırasıyla germanyum dilimleme ve kontur kesimi için kullanılır.
Değerli Kırılgan Malzemelerin Elmas Tel ile Kesilmesi: Çinko Selenür
ZnSe, germanyumdan farklı bir zorluk profili sunar. Daha yumuşaktır (germanyum için ~780'e karşılık Knoop sertliği ~120), bu da onu kesmeyi kolaylaştırır ancak kesme işlemi sırasında aşındırıcı kirlenmeden kaynaklanan yüzey hasarına daha yatkın hale getirir.
ZnSe için kritik kontrol noktası, kesme ortamının temizliğidir. ZnSe, bitmiş yüzeyin parlatmadan sonra Ra < 5 nm elde etmesi gereken CO₂ lazer optiklerinde kullanılır. Tel kesimi sırasında tanıtılan ve parlatma stoğu derinliğinin altına uzanan herhangi bir yüzey çizik, hiçbir sonraki işlemin gideremeyeceği bir kusur haline gelir. Bu şu anlama gelir:
- Malzeme yüzeyini yeniden kesecek ZnSe talaş parçacıklarını gidermek için soğutucu filtrelemesi
- Kesim yüzeylerine hava kaynaklı kirliliğin yerleşmesini önlemek için kapalı kesme odası tasarımı
- Diğer malzemelerle paylaşılmayan özel soğutucu sistemleri - daha sert malzeme kesiminde kullanılan aşındırıcı parçacıklardan kaynaklanan çapraz kirlenme, ZnSe üzerinde yüzey hasarının yaygın bir kaynağıdır
ZnSe için besleme hızı muhafazakar olmalıdır: tipik olarak benzer çaptaki optik cam için kullanılan hızdan -50 daha düşüktür. ZnSe'nin düşük sertliği ve düşük kırılma tokluğunun birleşimi, agresif beslemenin derin yüzey altı hasarı ürettiği anlamına gelir, bu da gerekli taşlama payını artırır ve nihai lens verimini azaltır. Amaç, Ra'nın 1,5 μm'nin altında ve yüzey altı hasar derinliğinin 20 μm'nin altında olduğu taşlama ve parlatma işlemine giren bir kesim yüzeyidir.
The yüzey kalitesi optimizasyonu ZnSe kesimi için parametreler, her değişkende cam veya germanyumunkinden farklıdır — tel hızı, gerginlik, besleme ve soğutucu tipi malzemenin kendine özgü ayarlanmasını gerektirir.
Galyum Arsenit ve Bileşik Yarı İletken Kristaller
GaAs, InP ve ilgili bileşik yarı iletken kristaller, yalnızca optik malzemelerin sunmadığı kısıtlamalar getirir: kristal yönelimi, wafer'dan wafer'a kalınlık tekdüzeliği (TTV) ve yüzey hasarı derinliği, sonraki işlemlerin belirtilen katman derinliklerini korurken ne kadar malzeme kaldırabileceğini sınırlar.
GaAs wafer kesimi için baskın gereksinim, tüm wafer partisinin TTV kontrolüdür. Epitaksiyel işlem araçları 100 mm wafer'lar için TTV ≤ 5 μm belirtir — bu tolerans, taşlama ve parlatma gerektirir, ancak kesilmiş TTV 15–20 μm'yi aştığında hiç karşılanamaz. Tel testere, wafer boyunca ve parti boyunca tutarlı kalınlık sağlamalıdır.
Bunu başarmak için süreç izleme kesim aşamasında: her bir külçe bölümünün başlangıcında ilk parça wafer'larda TTV'yi ölçmek, ardından parti eğiliminde bir sapma görülürse besleme hızını veya gerginliği ayarlamak gerekir. Reaktif kalite kontrolü — tüm parti kesildikten sonra inceleme — reddedilenleri yakalar ancak önleyemez. İşlem içi izleme, düzeltilmiş parametrelerle kesilecek malzeme varken sapmayı yakalar.
Kristal yönelimi koruması, kristal eksenini tel hareket yönüne göre hizalayan fikstür tasarımı gerektirir. Eksen dışı 2° monte edilmiş bir GaAs külçesi, parti boyunca eksen dışı 2° olan wafer'lar üretir. İlk kesimden önce yapılan fikstürleme kararı, tüm külçe bölümü için yönelim uyumluluğunu belirler.
Kadmiyum Çinko Tellür: En Zorlu Durum
CdZnTe (kadmiyum çinko tellür), radyasyon tespit uygulamalarında kullanılır — gama ışını dedektörleri, X-ışını görüntüleme sistemleri ve tıbbi PET tarayıcıları. Malzeme pahalıdır (genellikle gram başına germanyumu aşar), kırılgandır ve kesim sırasında hem mekanik hem de termal şoka karşı son derece hassastır.
CdZnTe, {110} düzlemleri boyunca belirgin yarılmaya sahip bir çinko blend kristal yapısına sahiptir. Kesim zorluğu sadece amaçlanan kesim düzleminde kırılmayı önlemek değil — kesim geometrisini açıyla kesen yarılma düzlemleri boyunca kırılmayı önlemektir. Kesimde herhangi bir noktada başlayan ve bir yarılma kesişimine yayılan bir çatlak, iş parçasını tamamen beklenmedik bir yönde ayırabilir.
Kombinasyonu tel hızı kontrol (germanyumdan daha düşük hız, tipik olarak 20–30 m/s) ve minimum titreşim izolasyonu CdZnTe için kritiktir. Makine çerçevesi rijitliği, kılavuz tekerlek dengesi ve tel izleme hassasiyeti, kesim arayüzündeki titreşim ortamına katkıda bulunur. CdZnTe için, kırılmanın başlamasından önceki titreşim toleransı, çalıştığımız diğer tüm malzeme kategorilerinden daha dardır.
Evrensel Parametreler Değil, Özelleştirilmiş Çözümler
Tüm yüksek değerli nadir malzemelerdeki tutarlı tema, kategori genelinde iyi çalışan evrensel bir parametre kümesinin olmamasıdır. Germanyum bir gerginlik profili gerektirir; ZnSe farklı bir soğutucu sistem gerektirir; GaAs TTV tekdüzeliğini önceliklendirir; CdZnTe maksimum titreşim izolasyonu gerektirir.
Bu malzemelerin paylaştığı şey, parametre hatalarının sonuçlarının anında ve geri döndürülemez olmasıdır. 5.000 dolarlık bir germanyum külçe bölümünde ikinci bir şansınız olmaz. Belirtilenin 10 μm dışında çıkan bir parti GaAs wafer'ı yeniden kesemezsiniz.
The elmas tel kesme teknolojisi bu malzemeler için işe yarayan şey, silikon ve safir üretiminde kullanılan aynı temel süreçtir — ancak yapılandırma, süreç geliştirme ve süreç kontrol gereksinimleri kategorik olarak farklıdır. Makineler kararlı gerginlik, kontrollü titreşim, doğru besleme ve malzemeye uygun soğutma sağlamalıdır. Süreç, üretim kesimleri başlamadan önce temsili malzeme üzerinde geliştirilmelidir.
Germanyum veya ZnSe için bıçaklı veya ID testere kesiminden elmas tele geçiş yapan üreticiler için verim artışı, yalnızca teknoloji değişikliğinden değil — daha düşük talaş kaybı, daha sığ yüzey altı hasarı ve elmas telin doğru şekilde yapılandırıldığında sağladığı tutarlı parametreleri kesim boyunca koruma yeteneğinin birleşiminden gelir.
Göre Crystran'ın optik malzeme referans verileri, germanyum, ZnSe, GaAs ve CdZnTe'nin her biri, sertlik, kırılma tokluğu, yarılma düzlemi yönelimi ve termal iletkenlik gibi kesme işlemi tasarımını doğrudan yöneten kendine özgü mekanik ve optik özelliklere sahiptir; bunların tümü, telin malzeme ile nasıl etkileşimde bulunduğunu etkiler. SPIE Dijital Kütüphanesi , çok sayıda hakemli çalışmada kızılötesi kristallerde kesme kaynaklı yüzey altı hasarı belgeler ve tel bazlı kesme yöntemlerinin, kırılgan IR malzemelerde bıçaklı veya ID testere alternatiflerine göre tutarlı bir şekilde daha sığ hasar katmanları ürettiğini doğrular.







