
Bir elmas tel testere, NdFeB yüzeylerini kesimden hemen sonra Ra 0,3–0,5 μm olacak şekilde üretebilir. Bu kağıt üzerinde iyi görünür ve genellikle doğrudan yapıştırılmış montaj parçalarına giden mıknatıslar için yeterince iyidir. Ancak galvanik kaplama veya hassas motor uygulamalarına giden mıknatıslar için “testere çıkışında yeterince iyi” ile “kaplamaya hazır” arasında çok büyük bir fark vardır.
Bu iki standart arasındaki boşluk, yüzey işlemenin devreye girdiği yerdir: kenar pah kırma, kenar yuvarlama, taşlama ve yüzey hazırlama adımları, NiCuNi kaplamanızın tekdüze yapışıp yapışmayacağını veya altı ay sonra hizmette soyulup soyulmayacağını belirler. Bu kılavuz, bu adımların aslında ne anlama geldiğini, manyetik malzemeler için neden özellikle önemli olduklarını ve elmas tel testere ile kesmenin, kesim sonrası işlemeniz gereken miktarı nerede azalttığını veya ortadan kaldırdığını ele almaktadır.
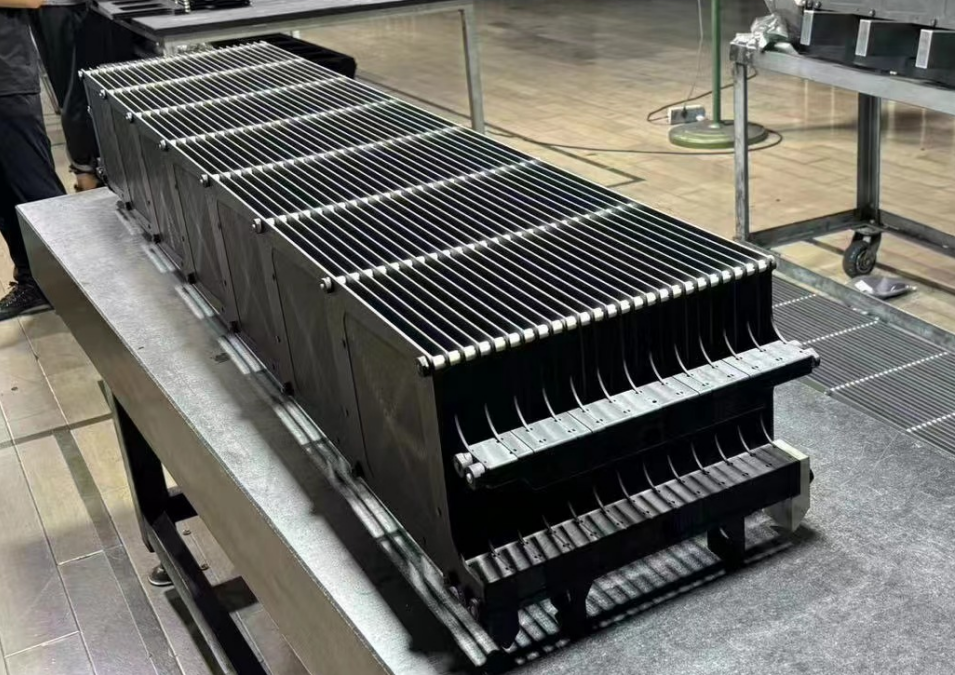
Yüzey Kalitesi Neden Çoğu Malzemeden Daha Fazla Mıknatıslar İçin Önemlidir
Sinterlenmiş NdFeB, yüzey hazırlığını hem daha önemli hem de katı metallerden daha zor hale getiren bir mikroyapıya sahiptir.
Malzeme toz metalurjisi ile üretilir. Sinterleme işlemi, doğası gereği, malzemenin tamamına dağılmış ancak yüzeye yakın yoğunlaşmış küçük boşluklar olan mikrogözeneklilik üretir. Malzemeyi kestiğinizde veya öğüttüğünüzde bu gözenekleri açığa çıkarırsınız. Bu, iki sonraki soruna yol açar.
Birincisi, açık mikrogözenekler temizleme ve kaplama öncesi kimya sırasında kirleticileri hapseder. Yağ, asit kalıntısı ve durulama suyu kılcal etkiyle gözeneklere sızar ve kolayca çıkmaz. Kaplama başladığında bu kirleticiler kalırsa, kaplama tabakası altında gaz kabarcıklarına neden olurlar, bu da mıknatıs hizmetteyken korozyon başlangıç noktaları haline gelen iğne delikleri oluşturur.
İkincisi, yüzeydeki Nd açısından zengin tane sınırı fazı nem ve oksijenle reaksiyona girer. Bu reaksiyon Nd(OH)₃ ve yüzey vadilerinde ve gözeneklerde oturan gevşek oksit parçacıkları üretir. Kaplamadan önce çıkarılmazlarsa, alt tabaka ile ilk nikel tabakası arasında zayıf bir sınır tabakası oluştururlar. Sonuç, zayıf kaplama yapışmasıdır - kaplama görsel olarak iyi görünür ancak yapışma çekme testlerinde başarısız olur ve sonunda termal döngü altında kabarcıklanır.
Mıknatıs üreticilerinin yüzey hazırlığını ciddiye almasının nedeni budur. Ra 0,5 μm'lik kesilmiş bir yüzey ancak alt yüzey gözenekleri ve oksit kirliliği ile dolu, düzgün bir şekilde pahlanmış ve ultrasonik olarak temizlenmiş Ra 1,0 μm'lik öğütülmüş bir yüzeyden daha kötü kaplanacaktır.
Elmas Tel Kesimi Size Neler Sağlar - Neler Sağlamaz
Bir elmas tel testereden elde ettiğiniz yüzey koşulu hakkında spesifik olalım Tahrik tekerleği..
Optimize edilmiş parametrelerle - tel hızı 30–60 m/s, ilerleme hızı 1,5–3,0 mm/dak, yağ bazlı soğutucu - sinterlenmiş NdFeB üzerindeki tipik bir kesim yüzeyi şunları gösterir:
Yüzey pürüzlülüğü: Ra 0,3–0,5 μm, bazen daha büyük kesitlerde veya aşınmış tel ile 0,8 μm'ye ulaşır. MDPI'den yapılan araştırma Malzemeler Ra değerlerini optimum koşullar altında 0,43 μm ile agresif ilerleme hızlarında 5 μm'nin üzerinde ölçtü.
Yüzey morfolojisi: Mikro kesme oluklarının (nispeten pürüzsüz platolar) ve Nd₂Fe₁₄B tanelerinin tane sınırı boyunca çekildiği kırılma çukurlarının bir karışımı. Pürüzsüz/kırılmış alan oranı, ilerleme hızına büyük ölçüde bağlıdır - daha düşük ilerleme hızları daha fazla mikro kesme ve daha az kırılma çukuru üretir.
Dalgalanma: Telin yanal titreşimine bağlı aralıklarla periyodik işaretler. PV (tepeden vadiye) değerleri tipik olarak 3–15 μm, tel gerilimi ve kılavuz tekerlek durumu. Bu dalgalanma, bazı uygulamaların tel kesiminden sonra hala hafif bir taşlama geçişi gerektirmesinin ana nedenidir.
Alt yüzey hasarı: Bıçakla kesmeye veya EDM'ye kıyasla minimumdur. Isıdan etkilenen bölge yok, yeniden şekillenmiş katman yok. Kesme parametreleri kontrol edildiğinde alt yüzey mikro çatlakları ilk 5–10 μm ile sınırlıdır.
Kenar durumu: Kesilmiş kenarlar keskin, 90 derecelik köşelerdir. Doğal bir pah yoktur. Kaplamalı mıknatıslar için kesim yüzeyinin ne kadar iyi göründüğüne bakılmaksızın, kesim sonrası işlemenin her zaman gerekli olduğu yer burasıdır.
Tel testerenin SAĞLAMADIĞI şeyler: galvanik kaplamaya uygun yuvarlak kenarlar, yağdan arındırılmış bir yüzey veya havaya maruz kaldıktan birkaç dakika sonra kesim yüzeyinde oluşan oksit filminin çıkarılması. Bu adımlar ayrı bitirme işlemleri gerektirir.
Pah Kırma: En Kritik Kesim Sonrası Adım
Kaplamalı NdFeB mıknatıslar için atlayamayacağınız tek bir yüzey işleme adımı varsa, o da pah kırmadır.
Nedeni elektrokimyadır. Elektro kaplama sırasında, elektrik alan çizgileri keskin köşelerde ve kenarlarda yoğunlaşır - buna “uç etkisi” denir. Keskin bir 90 derecelik köşede, kaplama kalınlığı nominal spesifikasyonun 2-3 katı olabilirken, bitişik düz yüzeyler yetersiz kaplanabilir. Bu kalınlık varyasyonu kaplamada iç gerilime neden olur ve aşırı kaplanmış kenarlar en olası arıza noktaları haline gelir.
Daha da kötüsü, NdFeB'nin kırılgan keskin kenarları, kullanım sırasında mikro yongalanmaya karşı son derece hassastır. Küçük bir yonga, kaplanmamış alt tabakayı doğrudan çevreye maruz bırakır - ve sinterlenmiş NdFeB koruma olmadan hızla korozyona uğrar. Tek bir yontulmuş köşe, tüm mıknatısı tehlikeye atabilir.
Titreşimli Pah Kırma
Üretim miktarları için en yaygın yöntem. NdFeB boşlukları, aşındırıcı ortam (silisyum karbür veya kahverengi korindon granülleri) ve bir pah kırma bileşiği bir titreşimli pah kırma makinesine yüklenir. Titreşim motoru, kenarları giderek yuvarlayarak her şeyi birbirine sürtünmesi için tahrik eder.
Tipik çevrim süresi, gereken pah yarıçapına ve mıknatıs boyutuna bağlı olarak 20-60 dakikadır. İşlem kendi kendini sınırlar - kenarlar yuvarlandıktan sonra, daha fazla işlemenin etkisi giderek azalır. Aşındırıcı ortam çeşitli boyutlarda gelir; agresif kenar yuvarlama için daha kaba taneler, yüzey düzeltme için daha ince taneler.
Sınırlama: titreşimli pah kırma, genel boyutsal doğruluğu da hafifçe azaltabilir. Sıkı kalınlık toleranslarına (±0,02 mm) sahip mıknatıslar için, pah kırma sırasında her yüzden 0,02–0,05 mm malzeme kaldırmayı hesaba katmanız gerekir.
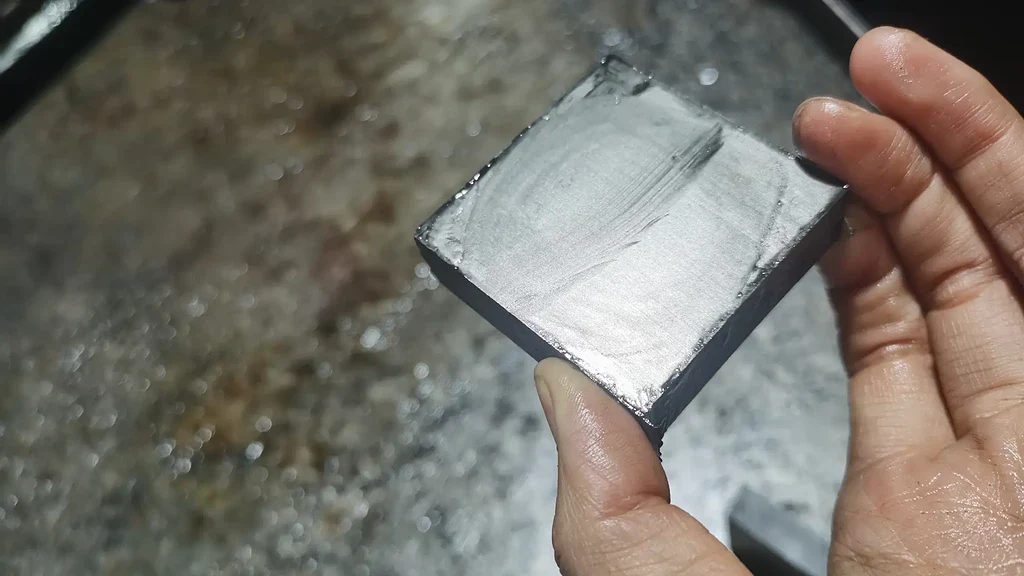
Varil (Tambur) Pah Kırma
Titreşimli pah kırma prensibine benzer, ancak titreşim yerine hazne döner. Tamburlu pah kırma daha agresif olma eğilimindedir ve daha küçük NdFeB parçaları (herhangi bir boyutta 15 mm altı) için daha uygundur. Santrifüj yuvarlanma etkisi kenarları daha hızlı yuvarlar ancak nihai pah geometrisi üzerinde daha az kontrol sağlar.
Çok küçük mıknatıslar (3 × 3 × 2 mm ve benzeri) için tamburlu pah kırma esasen tek pratik seçenektir. Bu boyutlarda el ile pah kırma imkansız derecede zahmetlidir ve bu küçük parçalar, elleçleme sırasında yonga riskinin en yüksek olduğu yerlerdir.
Mekanik Pah Kırma
Daha büyük mıknatıslar veya hassas bir pah boyutu belirtildiğinde (C0.2, C0.5, R0.3 vb.), şekillendirilmiş taşlama diskleri pahı mekanik olarak oluşturur. Bu, daha iyi boyutsal kontrol sağlar ancak parça başına kurulum gerektirir ve büyük partiler için daha yavaştır.
Mekanik pah kırmanın çoğunlukla motor ark segmentlerinde ve müşteri çiziminde belirtilen ve ölçümle doğrulanması gereken pah boyutlarına sahip büyük blok mıknatıslarda kullanıldığını görüyoruz.
Taşlama: Tel Kesim Yüzey Yeterli Olmadığında
Elmas tel kesimini değerlendiren yeni müşterilerden en sık aldığımız soru şudur: “Taşlamayı tamamen atlayabilir miyim?”
Dürüst cevap: uygulamanıza bağlıdır.
Tel kesim yüzeyinin genellikle yeterli olduğu uygulamalar (taşlama gerekmez):
Mıknatısın bir muhafazaya yapıştırılarak monte edildiği yapıştırılmış montajlar. Tel kesiminden elde edilen Ra 0,3–0,5 μm yüzey, mükemmel yapışkan bağlama alanı sağlar. Aslında, elmas tel kesiminden elde edilen mikro pürüzlülük deseni, kırılma çukurları yapışkan için mekanik kilitleme noktaları oluşturduğundan, genellikle taşlanmış bir yüzeyden daha iyi yapışkan kesme dayanımı sağlar.
Kritik boyutun kalınlık olduğu ve toleransın ±0,05 mm veya daha geniş olduğu sensör uygulamaları için mıknatıslar. Bizim SG20-R tel testeremiz, çoğu sensör mıknatıs boşluğu için spesifikasyon dahilinde olan ±0,03 mm kalınlık tekrarlanabilirliğini bir parti boyunca korur.
Yüzey kalitesinin ölçüldüğü ancak geçme/kalma kriteri olmadığı Ar-Ge ve prototipleme.
Tel kesiminden sonra hala taşlama gerektiren uygulamalar:
Yüksek performanslı motor mıknatısları, Ra < 0,2 μm ve kalınlık toleransı ±0,01 mm gerektirir. Bu özellikler elde edilebilir ancak herhangi bir tel testerenin doğrudan sağlayabileceğinin ötesindedir.
Yüzey boyunca 5 μm TTV'nin (toplam kalınlık değişimi) altında düzlük gereksinimlerine sahip mıknatıslar. Telle kesilmiş yüzeylerde genellikle bunu aşan periyodik dalgalanmalar bulunur.
Bir işlem adımını ortadan kaldırmaktan daha önemli olan, sonraki işlem tutarlılığının olduğu büyük üretim hacimleri. Bazı motor üreticileri, taşlama işlemleri istatistiksel olarak doğrulanmış olduğu ve yeniden doğrulamak istemedikleri için, fazla ölçüde telle kesip son boyuta taşlamayı tercih ederler.
Anahtar nokta: elmas telle kesme, taşlamanın kaldırması gereken malzeme miktarını önemli ölçüde azaltır. Telle kesilmiş bir yüzey, tipik olarak bıçakla kesimden sonra 0,10–0,20 mm'ye kıyasla taşlama ile 0,02–0,05 mm stok kaldırma gerektirir. Bu, daha kısa taşlama döngüleri, daha az taşlama tekerleği aşınması ve taşlama kaynaklı termal hasardan kaynaklanan daha düşük reddetme oranları anlamına gelir.
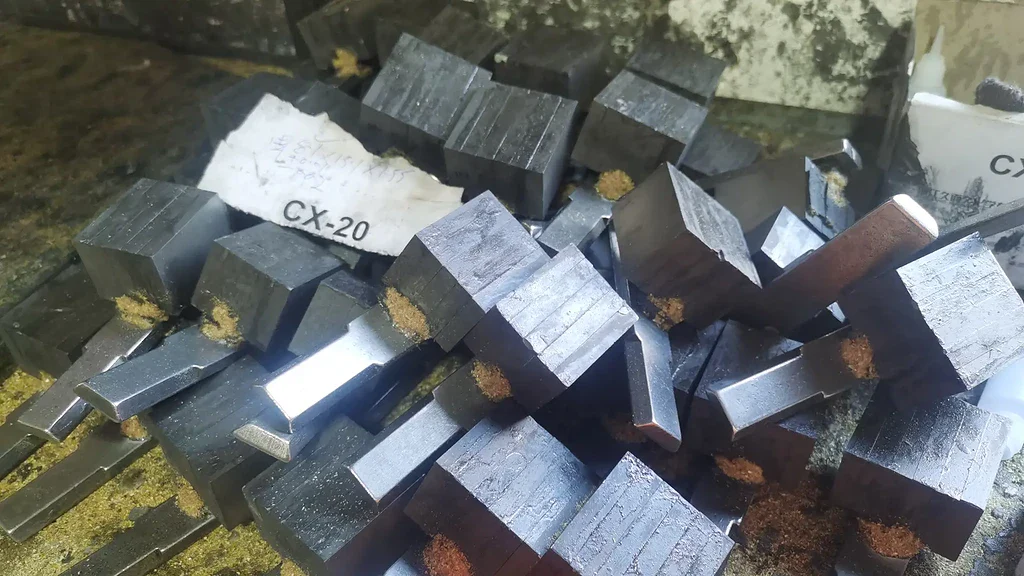
Kaplama Öncesi Yüzey Temizliği
Kesme/pah kırma ve elektro kaplama arasındaki temizleme dizisi, birçok mıknatıs üreticisinin kalite kaybettiği yerdir. Zorluk, özellikle NdFeB için geçerlidir: mikro gözenekli yapı ve reaktif tane sınırı fazı, standart yağ giderme ve asitle dağlama işlemlerini yetersiz kılar.
NdFeB için tipik bir kaplama öncesi temizleme işlemi şunları içerir:
Adım 1: Ultrasonik yağ giderme. Yağ bazlı kesme sıvıları ve pah kırma bileşikleri, yüzey gözeneklerinden tamamen çıkarılmalıdır. Sadece daldırma yağ giderme işe yaramaz — 1–10 μm çapındaki mikro gözeneklerden yağı çekmek için ultrasonik kavitasyon etkisi gereklidir. Banyo sıcaklığı 50–60 °C, süre en az 3–5 dakika.
Adım 2: Asitle dağlama. Seyreltik bir asit banyosu (tipik olarak %2–5 nitrik asit veya sitrik asit), yüzey oksitini ve ince oksitlenmiş Nd açısından zengin tabakayı temizler. Bu adım süre açısından kritiktir: çok kısa olursa oksit kalır, çok uzun olursa asit tane sınırı fazına agresif bir şekilde saldırır, yeni gözenekler açar ve yüzeyi zayıflatır. Çoğu üretici 30–90 saniyeyi hedefler.
Adım 3: Ultrasonik su durulama. Kalıntı asit, devam eden korozyona neden olmadan önce gözeneklerden temizlenmelidir. Taze DI suyu ve ultrasonik çalkalama ile birden fazla durulama aşaması.
Adım 4: Zayıf asit aktivasyonu. İlk nikel kaplama için yüzeyin kimyasal olarak aktif olmasını sağlamak üzere kaplamadan hemen önce seyreltik asitte (tipik olarak seyreltik HCl) kısa bir daldırma.
Tekrarlanan bir hata: NdFeB parçalarını çelik parçalarla aynı işlemle temizlemek. Çelik gözeneksizdir, bu nedenle daldırma temizliği iyi çalışır. NdFeB mikro gözenekleri küçük rezervuarlar görevi görür — temizleme kimyasallarını emer ve daha sonra yavaşça salarak kaplama banyosunu kirletir ve kaplama kusurları oluşturur. Her adımda ultrasonik temizlik, NdFeB için isteğe bağlı değildir.
Yüzey Pürüzlülüğü ve Kaplama Yapışması: İlişki
Kaplama yapışması için her zaman daha pürüzsüzün daha iyi olduğu yaygın bir yanılgı vardır. Pratikte, NdFeB üzerinde yüzey pürüzlülüğü ve kaplama yapışması arasındaki ilişki daha karmaşıktır.
Çok pürüzsüz yüzeyler (Ra < 0,1 μm, tipik olarak ince taşlama veya honlamadan), yapışma için minimum yüzey dokusu olduğundan aslında daha düşük mekanik yapışmaya sahiptir. Nikel tabakası öncelikle atomik düzeyde kimyasal yapışma yoluyla bağlanır, bu başlangıçta iyi çalışır ancak termal döngü stresi altında soyulmaya karşı çok az direnç sağlar.
Orta derecede pürüzlü yüzeyler (Ra 0,3–0,8 μm, tipik olarak elmas telle kesme), hem kimyasal yapışma hem de mekanik kenetlenme sağlar. Mikro pürüzlülük tepeleri ve kırılma çukurları, soyulma mukavemetini önemli ölçüde artıran ankraj noktaları oluşturur. Telle kesilmiş yüzeylerin bazen taşlanmış yüzeylerden daha iyi kaplanmasının bir nedeni budur — biraz daha pürüzlü, daha dokulu yüzey daha iyi uzun vadeli kaplama dayanıklılığı sağlar.
Çok pürüzlü yüzeyler (Ra > 1,5 μm, agresif kesme veya aşınmış takımlardan), yüzey vadilerinin kaplamanın düzgün bir şekilde köprüleyemeyeceği kadar derin olması nedeniyle sorunlara neden olur. Kaplama, yüzey topografyasını takip ederek vadilerde ince noktalar ve tepelerde kalın noktalar oluşturur. Termal döngü altında, bu kalınlık varyasyonlarındaki diferansiyel termal genleşme çatlamaya neden olur.
NdFeB kaplaması için pratik hedef: Ra 0,3–1,0 μm, 10 μm'den daha derin bireysel yüzey kusuru (çizik, oyuk, tane çekilme krateri) olmadan. İşlem parametreleri doğru kontrol edildiğinde elmas telle kesme bu aralığa tam olarak uyar.

Yüzey Kalitesini Doğrudan Etkileyen Tel Testere Parametreleri
Eğer bir sonsuz elmas tel testere üzerinde NdFeB kesiyorsanız ve optimize etmek istiyorsanız yüzey kalitesi, işte etki sırasına göre odaklanmanız gereken parametreler:
İlerleme hızı (en güçlü etki). Araştırmalar tutarlı bir şekilde, ilerleme hızının NdFeB üzerinde Ra'yı kontrol eden baskın faktör olduğunu göstermektedir. İlerleme hızını 3,0'dan 1,0 mm/dak'ya düşürmek tipik olarak Ra'yı –60 oranında azaltır. Mekanizma basittir: daha düşük ilerleme hızı, elmas tanesi başına daha az kesme derinliği anlamına gelir, bu da daha fazla malzeme kaldırmayı kırılgan kırılmadan ziyade sünek mikro kesme rejiminde tutar.
Tel hızı. Daha yüksek tel hızı, kesim uzunluğu başına düşen tanecik temas sayısını artırarak yüzey kalitesini iyileştirir. 20'den 60 m/s'ye çıkmak, kırılma çukuru yoğunluğunu fark edilir şekilde azaltır. Ancak 60 m/s'nin üzerinde, iyileşme düzleşir ve tel aşınması hızlanır.
Tel durumu. Elmas kaplaması sağlam, taze tel en iyi yüzeyleri üretir. Tel aşındıkça — elmas taneleri düzleşir, bazı taneler ayrılır — yüzey pürüzlülüğü artar. Kümülatif kesme metrenizi takip edin ve tel değiştirme eşiğinizi belirlemek için yüzey kalitesi ölçümleriyle ilişkilendirin.
4. Kılavuz tekerlek oluk durumu. Aşınmış oluklar, kesim sırasında telin yanal olarak salınmasına izin vererek kesilen yüzeyde periyodik dalgalanmalar oluşturur. Kesilen yüzeylerinizde 0,5–2 mm aralıklarla düzenli oluk desenleri görüyorsanız, başka herhangi bir parametreyi ayarlamadan önce kılavuz tekerlek oluklarını inceleyin.
Soğutucu akışı. Yeterli kesme bölgesi soğutması, kesme kalıntılarını temizler ve gevşek parçacıkların yeniden kesilmesini önler. Yetersiz soğutma akışı, parçacıkların kesme yüzeyine gömülmesine neden olur, bu da rastgele çizikler ve yüksek Ra değerleri olarak ortaya çıkar.
Alternatif Son İşlem Yöntemlerini Ne Zaman Düşünmeli
Elmas tel kesme ve pah kırma, NdFeB yüzey son işlem ihtiyaçlarının çoğunu karşılar. Ancak bazı özel uygulamalar farklı yaklaşımlar gerektirir:
Taşlama: Optik sınıf düzlük gereksinimleri (< 1 μm TTV) için. Hassas sensör mıknatıslarında ve bazı havacılık uygulamalarında kullanılır. Son derece yavaş ve pahalı — yalnızca başka hiçbir şeyin belirtilen gereksinimleri karşılamadığı durumlarda haklı çıkar.
İnce ortamla varil parlatma: Pah kırmadan sonra, ince parlatma ortamı (seramik veya plastik boncuklar) ile ikinci bir geçiş, taşlama boyut hassasiyeti olmadan yüzey pürüzlüzlüğünü Ra 0,2 μm aralığına indirebilir. Yüzey pürüzsüzlüğünün belirtildiği dekoratif mıknatıslar veya tıbbi cihazlarda kullanılan mıknatıslar için kullanışlıdır.
Kimyasal veya elektrokimyasal parlatma: NdFeB üzerinde nadiren kullanılır çünkü çok fazlı mikro yapı düzensiz bir şekilde aşınır. Nd açısından zengin tane sınırı fazı, ana Nd₂Fe₁₄B fazından daha hızlı çözünerek, yüzey bütünlüğünü aslında kötüleştiren tercihli tane sınırı saldırısı oluşturur. Belirli bir uygulama doğrulanmadıkça bu yaklaşımı önermiyoruz.
Kaplama özel yüzey hazırlığı: Bazı gelişmiş kaplama sistemleri (fiziksel buhar biriktirme, kimyasal buhar biriktirme, atomik katman biriktirme) elektro kaplamadan farklı kendi yüzey hazırlığı gereksinimlerine sahiptir. Standart olmayan bir kaplama kullanıyorsanız, son işlem sürecinizi tamamlamadan önce kaplama tedarikçisiyle yüzey hazırlığı spesifikasyonu hakkında görüşün.
Birleştirme: Tipik İşlem Akışı
İşte ham bloktan kaplamalı bitmiş mıknatısa kadar tipik bir NdFeB parça akışının nasıl göründüğü ve elmas tel kesmenin nereye uyduğuna dair notlar:
Fırından sinterlenmiş blok → Elmas tel testere ile kesme (bloktan dilimlere/boşluklara) → Taşlama (boyutsal tolerans için gerekirse) → Pah kırma (titreşimli veya varil, 20–60 dakika) → Ultrasonik temizleme (çok aşamalı) → Asitle temizleme (30–90 saniye) → Durulama → Aktivasyon → Elektrokaplama (NiCuNi veya Zn) → Son kontrol
Yüzlerce mıknatıs üreticisiyle çalışmaktan elde edilen temel bulgu: tel kesme adımının optimize edilmesi, bitirme zincirinin en pahalı ve en yavaş kısmı olan taşlama adımını azaltır veya ortadan kaldırır. İyi ayarlanmış SG20-R taze tel ve uygun soğutma sıvısı akışı ile birçok uygulama için doğrudan pah kırmaya gidebilecek boşluklar sağlar, bu da süreci tamamen ortadan kaldırır. Bu, genellikle toplam bitirme döngüsü süresinde ve maliyetinde –40'lık bir azalma anlamına gelir.
Bu yaklaşımı değerlendiren müşterilerimiz için ücretsiz test kesimi — NdFeB numunelerinizi bize gönderin, biz de bunları belgelenmiş parametrelerle keselim, böylece sonuçları doğrudan değerlendirebilirsiniz.







