
Düzgün Gerginlik sistemi. kırılgan malzemelerin hassas kesimi için mutlak fiziksel temeli oluşturur. Gelişmiş seramik, silisyum karbür ve safir üretiminde, doğruluğu tel testere makineleri mil çalıştırılmadan çok önce belirlenir. En gelişmiş PLC programlama servo takip algoritmaları bile bükülmüş bir makine çerçevesini veya açısal olarak yanlış hizalanmış makaraları telafi edemez. Bu kılavuz, temel hazırlığından son boşta çalışma teşhis çalıştırmasına kadar gereken katı mühendislik prosedürlerini detaylandıran eksiksiz kurulum ve hizalama protokolünü kapsar.
Saha Hazırlığı ve Temel Gereksinimleri
Operasyonel ortam, ekipmanın temel kararlılığını belirler. Endüstriyel tel testereleri mikroskobik toleranslarla çalışır ve herhangi bir mekanik montaj başlamadan önce harici fabrika değişkenlerinden izolasyon gerektirir.
Beton Temel ve Titreşim İzolasyonu
Yüksek hassasiyetli kesim dahili dinamik yükler üretir ve makine, fabrika zemini aracılığıyla iletilen harici düşük frekanslı titreşimlerden yalıtılmalıdır.
Beton Kalınlığı: Belirlenen beton temel, belirli makine modelinin toplam statik kütlesini ve dinamik operasyonel yüklerini karşılamak üzere özel olarak tasarlanmış, 300 mm ila 500 mm kalınlık aralığında olmalıdır. Yapısal çatlamayı önlemek için çelik donatı kullanılmalıdır.
Titreşim İzolasyonu: Ağır pres makineleri, dövme ekipmanları veya agresif CNC işleme merkezleri çalıştıran tesislerde, özel bir titreşim izolasyon hendeği zorunludur. Bu hendek, tel testerenin temel plakasını çevredeki zeminden izole eder ve tipik olarak özel derecelerde titreşim emici kum veya endüstriyel kauçuk pedler gibi özel sönümleme malzemeleriyle doldurulur.
Kürlenme Süresi: Taze beton, tam bir 28 günlük kürlenme döngüsünden geçmelidir. Ağır ekipmanı yeşil betona sabitlemek, operasyonun ilk birkaç ayında makinenin seviyeleme doğruluğunu kalıcı olarak bozacak mikroskobik kaymalara ve temel büzülmesine neden olur.
Paket Açma ve İlk Konumlandırma
Kaldırma ve konumlandırma, üreticinin rigging diyagramlarına sıkı sıkıya uyulmasını gerektirir. Rigging ekipleri, yalnızca birincil tabana dökülmüş belirlenmiş kaldırma noktalarını kullanmalıdır.
Forkliftler veya üst vinçler, elektrik kabinetlerine, kılavuz tekerlek şaftlarına veya gergi dansçı kolu tertibatlarına asla yanal veya dikey basınç uygulamamalıdır. Bir kılavuz tekerlek şaftına yük uygulamak, 0,05 mm veya daha fazla kalıcı bir bükülme deformasyonuna neden olabilir ve şaftı hassas operasyon için anında kullanılamaz hale getirebilir.
Makine önceden ayarlanmış temel ankraj noktalarına indirildikten sonra, ilk kaba konumlandırma tamamlanır ve geometrik kalibrasyon aşaması başlar.
Hassas Seviyeleme Süreci
The seviyeleme süreci makine tabanındaki yapısal stresi ortadan kaldırır. Seviyesiz bir şasiyi cıvatalamak, dökme demir veya kaynaklı çelik makine çerçevesinibükülmeye zorlar. Bu burulma, doğrudan lineer kılavuz raylarına ve yatak yuvalarına aktarılır, tel yolunun sapmasına ve kesme telinin yüksek hızlarda zıplamasına neden olur.
Makine Seviyeleme İçin Gerekli Aletler
Standart inşaat su terazileri endüstriyel ekipman kurulumu için yetersizdir. Uygulama, özel metroloji aletleri gerektirir:
Ana Hassas Makinist Seviyeleri: Bu aletler, ≤ 0,02 mm/m (lineer metre başına 20 mikron sapma) sertifikalı bir ölçüm çözünürlüğüne sahip olmalıdır.
Lazer Takip Cihazları veya Optik Seviyeler: Yatağın standart düz kenar açıklıklarını aştığı çok telli testereler veya uzun makineler için optik sistemler, tüm lineer yatağın mikroskobik eğilme olmadan mükemmel şekilde düz kaldığını doğrular.
Adım Adım Seviyeleme Prosedürü
Birden çok noktada rijit bir gövdeyi seviyelemek iteratif bir mühendislik sürecidir.
Montajların Yerleştirilmesi: Ağır hizmet tipi seviyeleme takozlarını veya titreşim önleyici makine ayaklarını, şasinin belirlenmiş tüm yük taşıyan düğümlerinin altına takın.
Kaba Seviyeleme: Tüm makineyi önleyici 1 mm/m tolerans içine getirmek için standart bir su terazisi kullanın. Bu, hassas ayarlamalar için bir temel oluşturur.
Çapraz Tarama Ölçümü: Ana hassas makinist seviyesini doğrudan birincil tabanın işlenmiş referans yüzeylerine (tipik olarak lineer kılavuz raylarının montaj düzlemleri) yerleştirin. Sapmayı X ekseni (tel hareket yönüne paralel) ve Y ekseni (tel yoluna dik) boyunca ölçün.
İteratif Ayarlama: Seviyeleme takozu cıvatalarını küçük artışlarla ayarlayın. Rijit makine çerçevesi ağırlığı statik olarak dağıttığı için, bir köşeyi yükseltmek diğer üçünün yükünü ve seviyesini değiştirir. Bu dizi, tüm referans düzlemlerindeki sapma kesinlikle ≤ 0,02 mm/m olana kadar tekrarlanan bir şekilde tekrarlanmalıdır.
Kilitleme ve Stres Giderme: Hedef tolerans elde edildiğinde, seviyeleme somunlarını kilitleyin. Makine daha sonra 24 saat boyunca rahatsız edilmeden oturmalıdır. Bu bekleme süresi, döküm ve çerçeve içindeki artık mekanik gerilimlerin oturmasını sağlar. 24 saat sonra, mühendisler son temel harçlama veya ankraj cıvatası torklamasını uygulamadan önce seviyeyi tekrar doğrulamalıdır.
Doğru bir hassas kurulum bu aşamada, hiçbir yazılım ayarının çözemeyeceği sonraki kalibrasyon hatalarını önler.
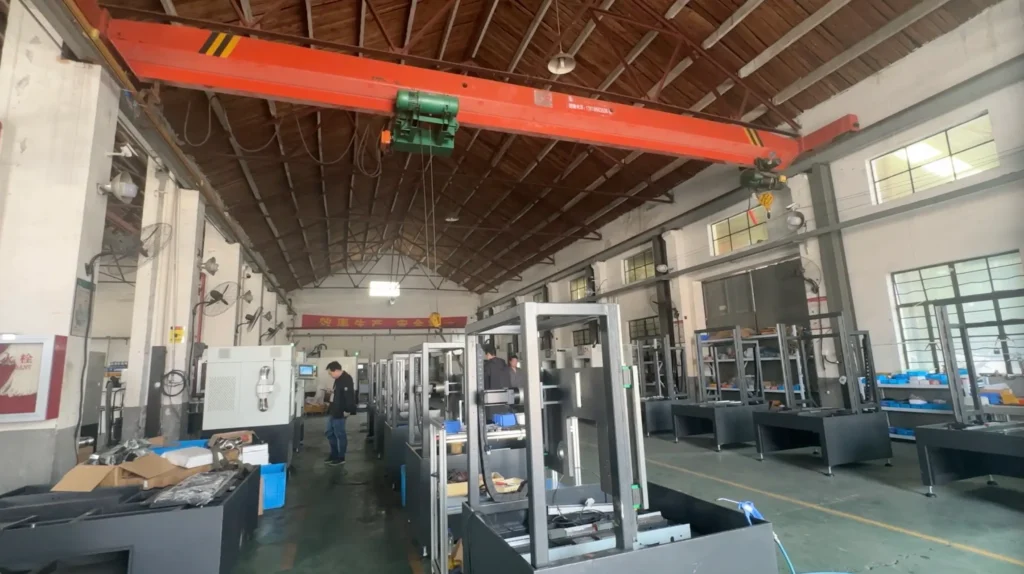
Kılavuz Tekerlek Hizalaması ve Eş Düzlemliliği
Taban seviyesi Gerginlik sistemi. onaylandıktan sonra, odak dinamik bileşenlere kayar. Ana tahrik tekerleği, tüm kılavuz tekerlekler ve gergi makaraları kusursuz geometrik uyum içinde çalışmalıdır.
Eş Düzlemlilik Neden Önemlidir?
Kapalı döngü bir sistemde, kesme teli 60 m/s'ye varan hızlarda hareket eder. Kararlı çalışma için, tel yolundaki her tekerleğin V-olukları veya U-olukları kesinlikle Eşdüzlemsel—aynı matematiksel iki boyutlu düzlemde bulunma.
Katı kılavuz tekerlek hizalaması derhal olumsuz sonuçlar doğurur:
Yüzey Dalgalanması: Yanlış hizalanmış bir tekerlek, telin oluğun yan duvarına tırmanmasına neden olur, ardından merkeze geri döner. Bu mikro zıplama, kesime doğrudan yansıyarak malzeme yüzeyinde ciddi dalga desenleri ve çizgiler bırakır.
Bileşen Bozunması: Yanal kazıma eylemi, poliüretan (PU) veya kauçuk oluk astarlarını hızla parçalayarak erken değiştirilmesini gerektirir ve istenmeyen makine duruşlarına neden olur.
Tel Arızası: Açılı sürtünme, tele ciddi burulma gerilimi uygular elmas tel döngüsü erken yorulmaya, eklem arızasına ve çalışma sırasında ani tel kopmasına yol açar.
Hizalama Ölçüm Yöntemleri
Bir hassas kurulum doğrulamak, görsel tahminden ziyade kesin ölçüm teknikleri gerektirir.
Göstergeler (Komparatörler): Makine yatağına rijit bir manyetik taban aracılığıyla monte edilen gösterge probu, kılavuz tekerleğin işlenmiş yan yüzeyine dayanır. Tekerleği manuel olarak döndürerek mühendisler eksenel salgıyı (titremeyi) ölçerler. Toplam gösterilen salgı < 0,01 mm olmalıdır.
Hassas Cetvel ve Boşluk Ölçerler: Sertifikalı bir cetvel, birden fazla makaranın alın yüzeylerini köprüler. Boşluk ölçerler, tüm tekerlek dizisi boyunca paralel hizalamayı doğrulayarak mikroskobik boşlukları kontrol eder.
Lazer Hizalama Aletleri: Bir verici, birincil tahrik tekerleği oluğuna monte edilir ve sonraki kılavuz tekerleklere monte edilmiş hedef sensörlere sürekli bir lazer ışını yansıtır. Bu sistem, tel yolundaki hem açısal hem de paralel ofset sapmaları hakkında gerçek zamanlı, ölçülebilir veriler sağlar.
Termal Genleşme Hususları
4000 RPM'de çalışan miller, iç sürtünme ve ısı üretir, bu da şafta ve yatak yuvalarına aktarılır. Çelik ve dökme demirin farklı termal genleşme katsayıları, makine boyutlarının çalışma sıcaklığında hafifçe değiştiği anlamına gelir. Hizalama soğuk durumda ölçülmeli ve ardından makine termal bir ısınma döngüsünü tamamladıktan sonra yük altında dinamik kararlılığı garanti etmek için yeniden doğrulanmalıdır.
Kontrol Sistemi ile Entegrasyon
Mekanik kalibrasyon ve elektronik kontrol tepkisi birbirinden ayrılamaz. Yazılım algoritmaları mekanik kusurları onaramaz; mekanik mükemmellik elektronik entegrasyondan önce gelmelidir.
Eğer Gerginlik sistemi. tehlikeye girerse, makara yataklarındaki sürtünme ve olukların içindeki telin yanal kazınması, düzensiz, öngörülemeyen kuvvet yükleri oluşturur. Sistem bu mekanik gürültüyü gerilim dalgalanmaları olarak kaydeder. Sonuç olarak, gerilim kalibrasyon sistemi bozuk geri bildirim alır ve pnömatik silindirleri veya servo motorları istikrarsızlaştıran sürekli, agresif aşırı düzeltmeler başlatır.
Standart bir tel gerginliği kalibrasyonu yürütmeye çalışmak, yanlış hizalanmış bir makinede kusurlu bir işlemdir. Yanlış hizalanmış tel yolundaki aşırı parazitik sürtünme, statik kalibrasyon ağırlığı okumalarını bozar ve makine kesme girişiminde bulunmadan önce yük hücresi verilerini yanlış hale getirir.
Son Doğrulama — Boş Çalıştırma ve Titreşim Analizi
Kurulumun son aşaması, statik ölçümden dinamik teste geçer ve monte edilmiş bileşenlerin yıkıcı harmonik rezonans olmadan operasyonel hızlar altında performans gösterdiğini garanti eder.
Boş Çalıştırma Prosedürü
Boş çalıştırma, kesme malzemesi devreye girmeden sistemi başlatır.
Mühendisler tahrik sistemini çalıştırır ve tel hızını temel 10 m/s'den maksimum operasyonel hıza (örneğin, 60 m/s) kadar kademeli olarak artırır.
Hızlanma eğrisi sırasında, operatörler tel yolunu görsel ve araçsal olarak izler. Tel, aşırı yaylanma, yanal titreşim veya titreme olmadan mükemmel bir şekilde merkez oluğunu takip etmelidir.
FFT Titreşim Teşhisi
Üst düzey endüstriyel kurulumlar, ana mil yuvasına ve kritik kılavuz tekerlek yatak bloklarına geçici olarak monte edilmiş titreşim dönüştürücüleri kullanır.
Hızlı Fourier Dönüşümü (FFT) analizi kullanarak, mühendisler zaman-dalga formu verilerindeki belirli titreşim frekanslarını izole eder ve tanımlar.
1X devir frekansına (1X RPM) uyan yüksek bir titreşim genliği, statik veya dinamik olarak dengesiz bir tekerlek veya makara gösterir.
Yüksek frekanslı, senkronize olmayan gürültü sivri uçları, bir yatak içindeki arızalı haddeleme elemanlarını veya şaftı sıkışmaya zorlayan ince, artık hizalama eksikliğini tanımlar.
Makine yalnızca aktif elmas tel testere kesme işlemi için onaylanır ve teslim edilir, FFT titreşim imzası tamamen üreticinin kabul edilebilir temel parametreleri dahilindedir.

Sonuç
Köşeleri kesmek seviyeleme süreci veya kılavuz tekerlek eşdüzlemsellik kontrollerini aceleye getirmek, düşük malzeme verimi ve aşırı sarf malzemesi maliyetleri garanti eder. Hassasiyet, kesim sırasında yazılım ayarlamalarıyla zorlanamaz; elmas tel ingota dokunmadan önce makine çerçevesine fiziksel olarak yerleştirilmelidir. Titiz, veriye dayalı bir hassas kurulum taahhüdü, maksimum tel ömrünü, üstün TTV metriklerini ve modern elmas tel testere kesme teknolojisinin gerektirdiği uzun vadeli operasyonel güvenilirliği doğrudan garanti eder.
SSS
S1: Makine hizalaması ne sıklıkla kontrol edilmelidir?
Standart endüstriyel protokoller şunu gerektirir: Gerginlik sistemi. her 6 ayda bir veya büyük önleyici bakım döngüleri sırasında doğrulanmalıdır. Makinede ciddi bir arıza, yüksek yük altında tel kopması veya iş mili veya ana tahrik tekerleği gibi ağır yapısal bileşenlerin değiştirilmesinin ardından derhal yeniden kalibrasyon zorunludur.
S2: Seviye belirleme işlemi için standart bir inşaat terazisi kullanabilir miyim?
Hayır. Standart inşaat su terazileri, hassas ekipman için gereken çözünürlüğe tamamen sahip değildir. Makine yatağında algılanamayan mikro-burulmayı önlemek için ≤ 0,02 mm/m sertifikalı doğruluğa sahip ana hassas makineci terazisi kullanmalısınız.
S3: Kılavuz tekerlek hizalamasının bozuk olduğunun ilk belirtisi nedir?
En acil fiziksel gösterge, poliüretan veya kauçuk kılavuz tekerlek oluklarında düzensiz, asimetrik aşınmadır. Ürün tarafında, kesilen waferlarda kesme izlerinin veya görünür çizgilerin (yüzey dalgalanması) aniden ortaya çıkması, makara hizasızlığı nedeniyle telin mikro-zıpladığını kuvvetle düşündürmektedir.







