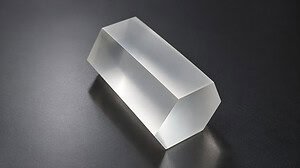
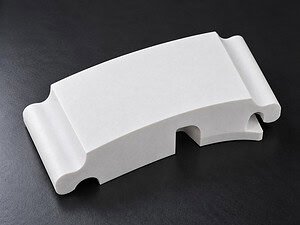
단단한 용융 석영 블록입니다. 작업은 블록을 통해 정의된 윤곽을 절단하고, 내부 모양 부분을 온전하게 들어내고, 주변 재료를 손상 없이 사용할 수 있도록 하는 것입니다. 즉, 부서지거나 내부 벽을 따라 칩이 벗겨지거나 모균열이 모재 블록으로 전파되지 않도록 하는 것입니다.
이것은 슬라이싱이 아닙니다. 링 커팅도 아닙니다. 슬라이싱에서는 전체 컷 폭이 양쪽에서 공작물을 빠져나갑니다. 링 커팅에서는 형상이 날카로운 방향 변경이 없는 연속적인 닫힌 곡선입니다. 석영 블록 윤곽 절단은 두 경우 모두에 해당하지 않는 두 가지 조건을 도입합니다. 즉, 다이아몬드 와이어가 길이 방향으로 방향 변경이 있는 경로를 따라야 하고, 절단이 끝나면 내부 섹션이 와이어가 최종 패스를 완료하기 전에 자유 물체가 된다는 것입니다. 두 조건 모두 파괴 인성이 약 0.75 MPa·m⁰·⁵인 취성 재료의 특정 지점에 응력을 집중시킵니다.
이 사례는 VIMFUN이 용융 석영 블록의 윤곽 절단에 접근하는 방법, 프로세스가 작동하는 매개변수, 그리고 제어된 공급과 안전한 지지가 결과에 지배적인 이유를 살펴봅니다.
적용 분야: 윤곽 모양 용융 석영 부품
용융 석영은 대체하기 어려운 특정 속성 세트를 가지고 있습니다. 즉, 거의 제로에 가까운 열팽창 계수(0.55 × 10⁻⁶/°C), 광범위한 UV-IR 투과율, 화학적 순도, 공격적인 열 사이클링을 통한 치수 안정성입니다. 용융 석영 재료 특성 재료 문헌 전반에 걸쳐 자세히 문서화되어 있습니다. 모재 블록에서 잘라낸 윤곽 모양 부품의 경우, 이러한 속성은 완성된 형상이 축대칭이 아닌 응용 분야로 이어집니다.
- 광학 — 맞춤형 창, 조리개 플레이트, 프리즘 블랭크 및 비원형 광학 부품
- 반도체 설비 — 장비별 프로파일로 절단된 챔버 인서트, 절연 플레이트 및 공정 챔버 툴링
- 광자학 — 응용 분야별 윤곽을 가진 레이저 및 빔 경로 부품용 마운트 및 브래킷
- 실험실 정밀 부품 — 기성품 형상이 측정 설정과 일치하지 않는 맞춤형 셀, 홀더 및 샘플 스테이지
각 경우에 절단된 가장자리는 기능적인 표면입니다. 다운스트림 조립을 위한 기준 가장자리이거나 후속 연삭 및 연마를 거칠 표면입니다. 와이어가 남기는 것이 그 이후의 모든 것의 시작 조건을 설정합니다.
과제: 방향 변경 및 돌파 시 석영 블록 윤곽 절단
석영 블록 윤곽 절단의 어려움을 유발하는 세 가지 역학이 있으며, 이 세 가지 모두 윤곽 형상에 특화되어 있습니다. 즉, 직선 슬라이싱에서는 동일한 비중으로 나타나지 않습니다.
방향 변경 시 취성 파괴 위험. 와이어 경로가 회전하면 절단 인터페이스의 측면 힘 벡터도 함께 회전합니다. 취성 재료에서는 급격한 벡터 변경이 회전 안쪽에 응력을 집중시킵니다. 회전 중에 공급 속도가 줄어들지 않으면 해당 응력 스파이크가 절단 벽에서 칩핑을 시작하거나, 더 나쁘게는 내부 부품 또는 모재 블록으로 절단에서 벗어나는 미세 균열을 시작할 수 있습니다. 내부 반경이 좁을수록 응력 집중이 더 날카로워집니다.
절단 종료 시 돌파 위험. 와이어가 윤곽 경로의 마지막 밀리미터에 접근함에 따라 내부 섹션은 모재 블록에서 거의 분리됩니다. 재료의 남은 다리가 내부 부품의 전체 지지 하중을 지탱합니다. 해당 다리가 임계값 이하로 얇아지면 내부 섹션이 움직이기 시작합니다. 즉, 중력, 석영의 잔류 응력 또는 와이어 자체의 측면 힘이 움직일 수 있습니다. 용융 석영에서는 이 순간의 제어되지 않은 움직임이 절단 폭의 마지막 길이에 칩핑을 유발하고 내부 부품과 모재 블록 모두에서 균열 시작 위험을 초래합니다.
가변 접촉 호를 따라 칩 제어. 윤곽에서 다이아몬드 와이어와 석영 사이의 접촉 호는 와이어가 경로를 따라갈 때 변경됩니다. 직선 세그먼트에서는 호가 블록 두께에 의해 정의됩니다. 좁은 곡선 또는 방향 변경에 접근하면 유효 접촉 기하학이 변경되고 절단 폭에서 칩 배출이 덜 예측 가능해집니다. 활성 절단 폭에서 제거되지 않은 파편은 2차 연마 소스가 되어 절단 벽을 긁고 표면 손상을 증가시킵니다.
이러한 것 중 어느 것도 절단을 불가능하게 만들지 않습니다. 프로세스가 작동해야 하는 제약 봉투를 설정합니다.
접근 방식: SVI60-60 플랫폼 및 참조 범위의 다이아몬드 와이어
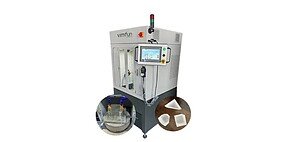
VIMFUN은 석영 블록 윤곽 절단을 다음에서 실행합니다. SVI60-60 무한 다이아몬드 와이어 톱, 윤곽 절단, 내부 구멍 절단, 회전 절단 및 기울기 절단을 명시적으로 포함하는 기능 세트를 갖춘 수직 2축 기계로, 단단한 석영 블록에서 모양 부품을 절단하는 데 필요한 형상 유연성을 제공합니다. 이 톱은 VIMFUN 매개변수 테이블의 용융 석영 참조 범위에서 전기 도금된 다이아몬드 와이어와 쌍을 이룹니다.
보편적인 답변인 것처럼 단일 와이어 직경 또는 와이어 속도를 인용하는 대신, 정직한 프레임은 다음과 같습니다. 매개변수 테이블은 용융 석영에 대한 범위를 제공하며, 해당 범위 내의 특정 값은 실제 공작물 두께와 윤곽의 좁음 정도에 따라 선택된 후 시험 절단이 수행됩니다. 느슨한 윤곽을 가진 얇은 블록은 범위의 한쪽 끝에 있고, 좁은 내부 반경을 가진 두꺼운 블록은 다른 쪽 끝에 있습니다.
와이어 선택. 용융 석영에 대한 참조 범위는 0.55 ~ 0.8mm 전기 도금된 다이아몬드 와이어입니다. 해당 범위의 하단에 있는 더 얇은 와이어는 절단 폭을 좁게 유지하고 단위 면적당 절단력을 줄여 더 좁은 윤곽 반경에 도움이 됩니다. 더 두꺼운 와이어는 기계적 강성을 추가하고 더 무거운 섹션에서 더 높은 공급을 허용합니다. 무한 루프 형식(참조 전기 도금된 다이아몬드 와이어 루프)은 전체 절단에 걸쳐 일관된 다이아몬드 커버리지를 제공하며, 이는 와이어 마모 기울기가 경로의 시작과 끝 사이의 표면 품질 드리프트로 나타날 수 있을 만큼 윤곽 절단이 길어질 때 중요합니다.
고정. 절단 전에, 블록은 모재 면 전체에 클램핑 힘을 균일하게 분산시키는 소프트 툴링으로 장착됩니다. 융용 석영에 대한 점 하중은 와이어가 시작되기 전에도 균열 시작 위험이 있습니다. 또한 고정 장치는 돌파 순간을 예상해야 합니다. 내부 부분은 보조 지지대가 필요하므로 마지막 다리가 얇아질 때 내부 섹션이 자체 무게나 와이어의 잔류 측면 힘으로 인해 이동하지 않도록 해야 합니다.
프로세스 매개변수
| 매개변수 | 참조 범위 |
|---|---|
| 기계 | VIMFUN SVI60-60 수직 무한 다이아몬드 와이어 쏘 |
| 와이어 직경 | 55 – 0.8 mm 전착 다이아몬드 와이어 |
| 와이어 속도 | 30 – 60 m/s |
| 피드 속도 | 2 – 10 mm/min |
| 냉각수 | 백색 광유, 연속 순환 |
| 공작물 지지 | 소프트 툴링, 균일한 클램핑, 내부 섹션에 대한 보조 지지 |
이는 융용 석영에 대한 VIMFUN의 파라미터 테이블의 참조 범위입니다. 특정 값은 이 범위 내에서 공작물 두께 및 윤곽 형상에 따라 선택된 다음 생산 전에 시험 절단을 통해 검증됩니다. 세 가지 주요 동적 파라미터가 상호 작용하는 방식과 그 사이의 절충점에 대해서는 와이어 속도, 장력 및 공급 속도.
범위 참조. 2–10 mm/min 이송 속도 범위는 이유가 있습니다. 20mm 블록을 통과하는 간단한 윤곽 절단의 경우, 이송 속도는 범위의 상위 절반에 편안하게 위치할 수 있습니다. 60mm 두께 블록에 내부 반경이 좁은 경우, 시험 절단은 일반적으로 하위 절반에 위치하며, 방향 변경 세그먼트에는 추가 감소가 프로그래밍됩니다. 와이어 속도는 냉각수 공급과 상호 작용합니다. 더 높은 와이어 속도는 더 많은 냉각수를 절단면으로 이동시키지만 열 발생률도 증가시킵니다. 둘 다 독립적으로가 아니라 함께 조정됩니다.
냉각수. 백색 광유는 SVI60-60에서 융용 석영 절단에 권장되는 냉각수입니다. 규산염에서 잘 이해되는 다이아몬드 와이어 마모 특성을 전달하고, 와이어-재료 인터페이스를 윤활하며, 절단면에서 잔해물을 제거합니다. 여과를 통한 연속 순환이 표준입니다. 목표는 이전 절단에서 발생한 잔해물이 2차 마모원으로 활성 절단면에 다시 들어가지 않도록 입자 농도를 충분히 낮게 유지하는 것입니다.

방향 변경 및 돌파 시 제어된 이송 및 안전한 지지가 중요한 이유
석영 블록 윤곽 절단 작업의 성공 여부를 결정하는 두 가지 순간은 방향 변경과 돌파입니다. 둘 다 동일한 기본 역학, 즉 응력 재분배에 의해 제어되며, 동일한 두 가지 레버, 즉 이송 속도와 공작물 지지에 반응합니다.
방향 변경 시. 와이어 경로가 회전함에 따라 절단력의 측면 구성 요소가 이동합니다. 회전 중에 이송 속도가 일정하게 유지되면 와이어가 새로운 경로 방향에서 재료를 제거할 시간이 줄어들고, 힘 벡터는 이전에 베어링하지 않았던 절단면 벽에 하중을 가합니다. 파괴 인성이 낮은 융용 석영에서는 해당 전환이 미세 균열이 시작되는 지점입니다. 회전 중에 이송 속도를 줄이면 와이어가 새로운 방향에서 깨끗한 절단면을 설정할 시간이 주어지고 사이클당 힘 스파이크가 칩핑 임계값 아래로 유지됩니다. 더 좁은 내부 반경에서는 프로그래밍된 이송 속도 감소가 선택 사항이 아니라 절단을 사양대로 유지하는 메커니즘입니다.
돌파 시. 절단의 마지막 밀리미터는 내부 섹션의 지지 조건이 경로의 다른 어떤 곳보다 빠르게 변하는 지점입니다. 남은 재료의 다리가 얇아지고, 내부 부분을 제자리에 고정하는 강성이 떨어지며, 결국 내부 부분이 와이어에 계속 접촉하는 자유 물체가 됩니다. 이 순간 이전에 고정 장치가 이미 내부 섹션 아래에 보조 지지대를 배치하지 않았다면, 아래쪽 또는 측면 이동은 임계 순간에 열과 잔해물이 스트레스를 추가하지 않도록 와이어 경로를 통해 냉각수 흐름을 방해하지 않고, 마지막 세그먼트에서 이송 속도를 줄이고, 다리가 안전 임계값을 지나 얇아지기 전에 보조 지지대가 작동하는지 확인합니다.
VIMFUN이 둘 다 제어하기 위해 사용하는 접근 방식: 절단의 마지막 세그먼트에서 이송 속도를 줄이고, 다리가 안전 임계값을 지나 얇아지기 전에 보조 지지대가 작동하는지 확인하고, 임계 순간에 열과 잔해물이 스트레스를 추가하지 않도록 절단면을 통한 냉각수 흐름을 방해하지 않습니다.
절단 후 검사: 부품 분리, 캘리퍼 검사, 모서리 검토
윤곽 절단이 완료되면 내부 섹션이 주변 블록에서 분리됩니다. 깨끗한 절단의 경우, 이는 부드러운 작업입니다. 와이어가 작업을 수행했으며, 두 조각이 힘 없이 분리됩니다.
그런 다음 검사는 세 단계로 진행됩니다.
- 치수 검사. 캘리퍼를 사용하여 지정된 윤곽 치수에 대해 내부 단면을 측정합니다. 공차가 허용하는 범위 내의 편차는 절단 경로가 프로그램을 추적했음을 확인합니다.
- 가장자리 검사. 내부 부분과 모재 블록 모두의 절단면 가장자리를 시각적으로 검토합니다. 칩핑이 있는 경우 측정합니다. 참조 범위 내에서 잘 조정된 매개변수의 경우 가장자리 칩핑은 추가 재작업 없이 사양 내에 유지됩니다.
- 절단 표면 검사. 절단면 자체는 표면 마감 상태와 긁힘, 거친 띠 또는 잔해 표시의 존재 여부를 검토합니다. 깨끗하고 균일한 절단 표면은 냉각수와 공급이 형상에 올바르게 맞춰졌음을 나타냅니다.
치수 정확도, 가장자리 상태 및 절단 표면 품질은 부품이 다음 공정 단계에 준비되었는지 또는 후속 연삭 및 연마 전에 수정이 필요한지를 함께 결정합니다.
알려진 제한 사항
모든 석영 블록 윤곽 절단 작업이 위의 참조 범위 내에 있는 것은 아닙니다. 봉투에는 명시할 가치가 있는 가장자리가 있습니다.
- 매우 좁은 내부 반경 — 와이어 직경에 가까운 반경도 가능하지만 사용 가능한 공급 속도 창을 크게 줄입니다. 특정 반경 대 와이어 직경 비율 미만에서는 다른 게이지의 와이어 또는 수정된 경로 전략이 필요합니다.
- 극심한 블록 두께 — 일반적인 생산 작업보다 훨씬 두꺼운 블록은 접촉 호의 결합을 확장하고 사용 가능한 공급 속도를 참조 범위의 하한 아래로 밀어낼 수 있습니다. 이에 따라 사이클 시간이 증가합니다.
- 깊게 파인 윤곽 — 날카로운 안쪽 복귀가 있는 윤곽은 절단면에 잔해를 가둘 수 있습니다. 이러한 경우 단일 연속 경로 대신 조정된 냉각수 공급 또는 단계적 절단 전략이 필요한 경우가 많습니다.
- 재료 이질성 — 모재 블록의 기포, 포함물 또는 응력 영역은 국부적인 파괴 거동을 변경합니다. 시험 절단은 생산 전에 이를 포착하는 유일한 신뢰할 수 있는 방법입니다.
프로세스 설명의 정직한 버전: 참조 범위는 대부분의 석영 블록 윤곽 절단 응용 분야를 다루며, 시험 절단은 해당 범위 내의 특정 값이 특정 작업물에 대해 확인되는 곳입니다. 이 프로세스 뒤에 있는 더 넓은 다이아몬드 와이어 톱 플랫폼에 대해서는 다음을 참조하십시오. 와이어 톱 절단 개요. 석영 유리 응용 분야 및 재료 거동에 대한 추가 컨텍스트는 다음을 참조하십시오. AZoM의 석영 유리 응용 분야.
산업 및 애플리케이션
석영 블록 윤곽 절단은 여러 범주의 고객에게 서비스를 제공합니다.
- 광학 제조업체 — 융합 석영 재고에서 절단된 맞춤형 창 모양, 조리개 플레이트 및 비원형 광학 블랭크
- 반도체 고정 장치 공급업체 — 응용 분야별 프로파일의 챔버 인서트 및 공정 챔버 부품
- 포토닉스 통합업체 — 장비별 윤곽에 맞춰 절단된 마운트, 브래킷 및 빔 경로 부품
- 실험실 정밀 부품 제조업체 — 기성품 형상이 측정 워크플로에 맞지 않는 맞춤형 셀, 샘플 스테이지 및 홀더
다른 형상의 관련 석영 사례는 당사의 대형 석영 유리 링 절단 사례 연구 420mm 융합 석영 링을 다루고, 당사의 hexagonal bore quartz tube cutting case study 튜브 벽을 통해 절단된 비원형 내부 프로파일을 다룹니다.
Can We Cut This for Your Application?
융합 석영 블록에서 절단된 모양 부품이 필요하고 주변 재료가 보존되며 양쪽 조각에 깨끗한 가장자리가 있는 경우 여기에 설명된 프로세스 접근 방식이 적용됩니다. 와이어 직경, 와이어 속도, 공급 속도 및 냉각수 설정은 위의 참조 범위 내에 있으며 특정 형상에 대한 시험 절단을 통해 조정됩니다.
타당성 평가를 받으려면 다음을 보내주십시오.
- 재료 및 등급 — 융합 석영, 합성 석영 또는 특정 광학/반도체 등급
- 가공물 형상 — 블록 치수 및 내부 반경, 종횡비 및 공차가 있는 윤곽 도면
- 가장자리 및 표면 요구 사항 — 칩핑 공차, 표면 마감 목표, 후속 공정 계획
- 냉각수 제약 — 미네랄 오일 허용 또는 응용 분야별 제한 사항
- 생산 의도 — 샘플 부품, 소량 배치 또는 대량 생산
영업일 기준 3일 이내에 프로세스 평가를 반환하며 형상이 보증하는 경우 생산 약정 전에 샘플 절단을 실행할 수 있습니다.
빔펀의 끝없는 다이아몬드 와이어 루프 플랫폼은 융합 석영, 광학 유리, 첨단 세라믹, 사파이어, 실리콘 및 기타 취성 경질 재료의 윤곽 프로파일을 절단합니다. 다음 석영 블록 윤곽 절단 프로젝트에 대해 문의하십시오.