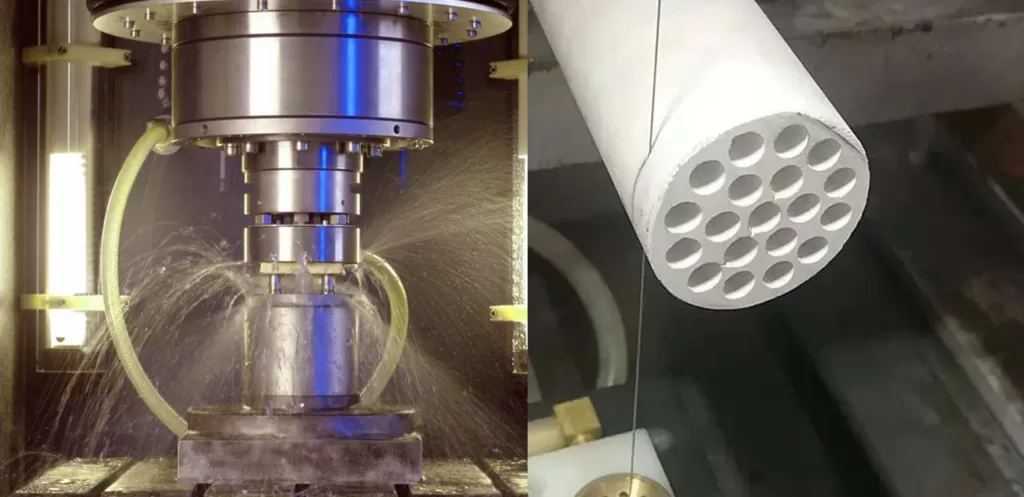
ECM切削とクローズドダイヤモンドワイヤー切削は、異なる製造上の問題を解決します。. 電気化学加工(ECM)は、制御された陽極溶解により導電性材料を除去するプロセスであり、工具とワークピースの接触なしに複雑な金属形状に有用です。クローズドダイヤモンドワイヤー切削は、主に硬質または脆性ワークピースの分離、切断、成形に使用される機械的研磨プロセスです。適切な選択は、電気伝導度、形状、切断方向、汚染制御、および必要な表面状態によって異なります。.
このガイドでは、両方の方法の動作原理、実際的な限界、および選択基準について説明します。これはプロセス比較を目的としており、サンプルカット評価や特定のアプリケーションのマシン推奨の代わりになるものではありません。.
ECM切削とは何ですか?
電気化学加工(ECM)は、非接触型の除去プロセスです。ワークピースはアノードとして機能し、成形された工具はカソードとして機能し、電解液が加工ギャップを流れて電流を運びます。制御された電気的および流体条件の下で、従来の切削力なしにワークピースから金属が除去されます。.
工具がワークピースを機械的に切断しないため、ECMはバリ、工具圧力による歪み、および従来の熱影響ゾーンを回避できます。最終的な精度は電流だけでは決まりません。工具の形状、電極間ギャップ、電解液の流れ、温度、電流密度、およびプロセスの安定性がすべて結果に影響します。.
ECM切削が使用される場所
- 航空宇宙金属部品: 導電性合金における複雑な通路、プロファイル、および特徴。.
- 医療および精密部品: 機械的切削力が望ましくない、バリのない特徴。.
- 工具および生産部品: 専用工具と制御された電解液システムによってサポートされる、繰り返し行われる導電性金属形状。.
最初のスクリーニング質問は材料の導電性です。標準ECMは、電気伝導性ワークピースを対象としています。ガラス、石英、セラミックス、サファイア、グラファイト、および多くの半導体材料には、異なる切削アプローチが必要です。.
ECMの利点と実際的な制限
潜在的な利点
- 工具とワークピースの直接接触なし
- 安定したプロセス下でのバリのない金属除去
- 加工が困難な導電性合金に適している
- 複雑または内部の形状を形成できる
実際的な制限
- 電気伝導性ワークピースが必要
- 電解液の循環と廃液処理が必要
- 工具とプロセス制御によりセットアップが複雑になる
- 精度はギャップとフローの安定性に依存する
クローズドダイヤモンドワイヤー切削とは何ですか?

クローズドダイヤモンドワイヤー切削は、固定されたダイヤモンド砥粒を保持する連続ループを使用します。ループは一方向に移動し、機械がワイヤーの張力、送り、およびワークピースの位置を制御します。材料は外部の切削経路に沿って除去され、このプロセスは直線切断、切断、および選択された輪郭切断アプリケーションに適しています。.
ECMとは異なり、このプロセスは電気伝導度に依存しません。光学ガラス、石英、セラミックス、シリコン、サファイア、グラファイト、および一部の金属または複合材料などの硬質および脆性材料を切断できます。より広範な ダイヤモンドワイヤー切断プロセス および利用可能な ダイヤモンドワイヤー構造とコーティングについてさらに学ぶ.
ECM切削対クローズドダイヤモンドワイヤー切削
| 選択要因 | ECM切削 | クローズドダイヤモンドワイヤーカット |
|---|---|---|
| 除去原理 | 電気化学溶解 | 固定ダイヤモンドによる機械的研磨 |
| 材料要件 | 電気伝導性材料 | 導電性および非導電性材料 |
| 一般的な形状 | 複雑なプロファイル、キャビティ、および成形された金属特徴 | 分離、切断、直線切断、および選択された輪郭 |
| 機械的切削力 | 工具との直接接触なし | 低いが存在する; 張力と送りによって制御される |
| 熱的影響 | 従来の熱影響ゾーンなし | ワイヤーの状態、送り、冷却が制御されていれば一般的に低い |
| プロセス媒体 | 電解液と制御された電気システム | 材料、ワイヤー、およびダスト制御に応じて、ウェットまたはドライで実行可能 |
| 廃棄物管理 | 電解液のろ過と処理 | 切り込み屑、クーラントまたは粉塵の回収 |
| SGコンパクトフォーマット | 複雑な導電性金属加工 | 材料損失の少ない硬質・脆性材料のワークピース分離 |
どちらのプロセスも普遍的に精度が高いわけではありません。ECMの精度は、工具形状、電気的条件、ギャップの安定性によって制御されます。ダイヤモンドワイヤーカットの品質は、機械構造、ワイヤー仕様、張力、ワイヤー速度、送り速度、サポート、クーラントまたは粉塵制御によって決まります。見出しの精度主張からプロセスを選択するのではなく、実際のワークピースと許容誤差要件を比較してください。.
ワイヤーECMはワイヤーソーイングと同じ意味ですか?
いいえ。用語 ワイヤーECM は、ワイヤー形状の電極を使用する電気化学プロセスを指す場合があります。材料除去は依然として電気化学に依存するため、導電性のワークピースと電解液の制御が必要です。ダイヤモンドワイヤーソーは、研磨ワイヤーを切削工具として使用します。「ワイヤー」という言葉が似ているからといって、プロセスが相互に交換可能になるわけではありません。.
プロセス選択チェックリスト
| 質問 | なぜ重要なのか |
|---|---|
| ワークピースは電気的に導電性がありますか? | いいえの場合、標準ECMは適していません。. |
| 加工は内部ですか、それとも外部カットですか? | 複雑な内部金属加工はECMが有利な場合があります。切断と分離はワイヤーカットが有利な場合があります。. |
| ワークピースの寸法とサポートポイントは何ですか? | これらは、機械の移動、治具の設計、カットの安定性を決定します。. |
| どのようなエッジ、平面度、表面要件が適用されますか? | これらは、サンプルカットの受入基準を定義します。. |
| 電解液、クーラント、または乾式粉塵制御は許可されていますか? | 施設および材料の制限により、プロセスが除外される場合があります。. |
| どのくらいの材料損失が許容されますか? | 切り込み幅と後工程の仕上げは、総収率とコストに影響します。. |
硬質または脆性材料の場合、材料の種類、寸法、必要なカット形状、許容誤差、目標表面状態、および水の許容範囲を提供してください。これらの詳細は、標準またはカスタムの ワイヤーソーマシン を評価すべきかどうかを判断するのに役立ちます。.
よくある質問
ECMはセラミック、石英、ガラスを切断できますか?
標準ECMは電気伝導性のワークピースを必要とするため、一般的に絶縁性セラミック、石英、ガラスには適したプロセスではありません。ダイヤモンドワイヤーカットは、これらの硬質および脆性材料に対して評価されることがよくあります。.
ECMは熱影響ゾーンを作成しますか?
ECMは、従来の熱切断ではなく、電気化学的溶解によって材料を除去します。従来の熱影響ゾーンは作成しませんが、プロセス温度と電解液の状態は依然として制御が必要です。.
脆性ブロックを直線で切断するには、どちらのプロセスが優れていますか?
閉ループダイヤモンドワイヤーカットは、非導電性の硬質および脆性ワークピースを分離できるため、通常はより関連性の高い出発点です。最終的な適合性は、寸法、サポート、許容誤差、およびサンプルカットから確認する必要があります。.
どちらのプロセスが材料廃棄物を少なく生成しますか?
答えは加工内容によって異なります。ダイヤモンドワイヤーカットは、制御された切り込み幅により、分離作業での材料損失を削減できます。ECMは同じ方法でソーイングの切り込み幅を作成しませんが、電気化学ギャップの許容範囲が必要であり、処理が必要な電解液廃棄物を生成します。.
プロセスレビューの前に必要な情報は?
材料グレード、導電率、ワークピースサイズ、カットパス、許容誤差、必要なエッジまたは表面状態、生産数量、および水、電解液、または粉塵の制限を共有してください。写真や図面があれば役立ちます。.
カットプロセスレビューをリクエストする
硬質または脆性材料の分離が関わる用途の場合、以下のワークピースの詳細をお送りください。Vimfunは、材料、形状、および受入要件をレビューし、適切なサンプルカットまたは機械選択パスを推奨できます。.