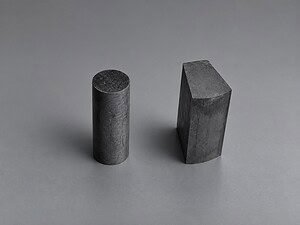
円形ダイヤモンドワイヤーによる石英切断は、硬質で脆い加工物が低切削力、制御されたカーフ幅、および長尺部分での安定したアクセスを必要とする場合に使用されます。結果は、石英の種類、形状、支持、ワイヤーの状態、送り速度、および切り屑除去に依存します。円運動だけでは、チップフリーのエッジや仕上げられた光学表面を保証するものではありません。.
この記事では、クローズドループダイヤモンドワイヤーで石英を切断する前に確認すべきプロセス要因について説明します。より広範なアプリケーションについては、 石英ガラス切断ソリューションページ.
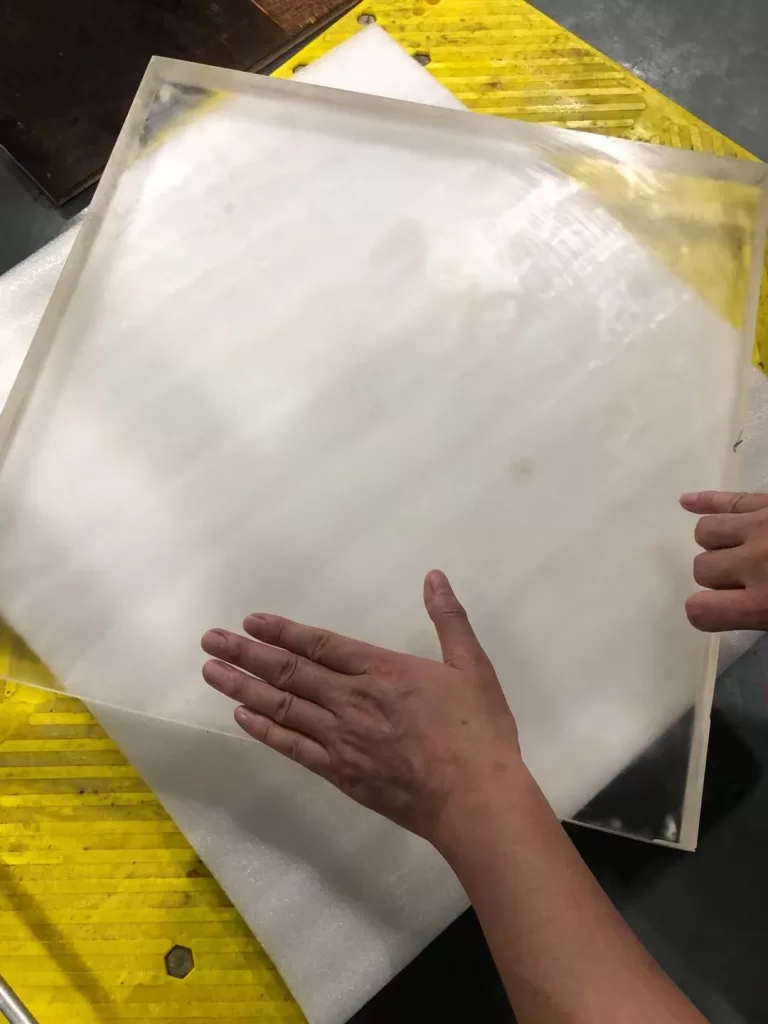
石英の種類と切断の違い
“「石英」は、異なる材料や製品形態を指す場合があります。溶融シリカ、溶融石英、結晶石英、および不透明石英製品は、同じように振る舞うわけではありません。サプライヤーのグレード、製造ルート、介在物、残留応力、および表面状態は、別の部品から設定を転送する前に記録する必要があります。.
| 石英材料または形態 | 一般的な切断の懸念 | 確認すべき情報 | 試験方向 |
|---|---|---|---|
| 溶融シリカ / 溶融石英 | 脆いエッジ、サブサーフェスダメージ、および汚染限界 | グレード、純度、焼鈍状態、寸法、および最終表面要件 | 安定した支持、制御された入り込み/出、および承認された切り屑制御方法を使用してください。 |
| 結晶石英 | 結晶配向、介在物、および方向依存性の破壊 | 配向、目に見える欠陥、切断方向、および下流での使用 | 生産経路を固定する前に、代表的な切断を比較してください。 |
| 石英チューブまたはリング | 薄壁、局所応力、および出口エッジのブレークアウト | 外径/内径、壁厚、楕円度、およびクランプ領域 | 支持を分散させ、最終的な貫通領域を保護してください。 |
| 大きなブロックまたは厚いセクション | 長い食い込み、ワイヤーのたわみ、およびカーフに閉じ込められた切り屑 | 切断深さ/長さ、質量、基準面、および許容カーフ | 全深さでのアライメント、治具の剛性、およびクーラント供給を確認してください。 |
| 不透明または介在物リッチな石英 | エッジの挙動に影響を与える局所的な変動、気泡、または介在物 | 材料証明書、目に見える特徴、および許容限界 | 切断経路を検査し、意図したバッチの材料で検証してください。 |
なぜ円形ダイヤモンドワイヤーが石英に評価されるのか
連続ループは、プログラムされた終端ストローク反転なしで切断ゾーンを通過します。小さく柔軟なツールは、一部の剛性ツールよりも低い局所力を加えながら、直線またはプロファイルカットへのアクセスを提供できます。実用的な利点は、実際のカーフ、直線度、エッジの状態、切断時間、ワイヤーの使用、および下流の仕上げから確認する必要があります。.
ワイヤー径、砥粒サイズ、コーティングパターン、および摩耗状態がプロセスに影響します。利用可能な構造を確認してください。 ダイヤモンドワイヤー仕様ページ, 、次に一般的な石英ラベルではなく、代表的なテストから最終ワイヤーを選択してください。.
チッピング、マイクロクラック、および表面制御
石英は、入り口、出口、角、および薄壁でチップが発生する可能性があります。目に見えるチップは品質測定の一方にすぎません。重要な光学部品または半導体部品は、サブサーフェスダメージ、直線度、平面度、および汚染の検査も必要とする場合があります。したがって、切断ステップは、洗浄、検査、研削、または研磨と組み合わせて計画する必要があります。.
- 入り込み制御: 急激な初期負荷を避け、ワイヤーが意図した面に正確に当たることを確認してください。.
- 出口支持: 最終エッジが脆弱な場合は、適切なバッキングまたは犠牲支持を使用してください。.
- 治具圧力: チューブ、リング、または薄いセクションが局所的に応力を受けないように、クランプ力を分散させてください。.
- ワイヤー経路: ガイドのアライメント、ホイールの状態、および完全な切断を通るクリアランスを確認してください。.
- クーラントと切り屑: カーフ内で粒子が再循環しないようにし、流体がプロセスと互換性があることを確認してください。.
石英切断のトラブルシューティング
| 観察された結果 | 確認すべき可能性のある原因 | 調整の方向 |
|---|---|---|
| 出口エッジのブレークアウト | 支持されていない出口、攻撃的な送り、既存の欠陥、または局所的な治具応力 | バッキングを改善し、急激な貫通を減らし、加工物を検査してください。 |
| ワイヤーのたわみまたはテーパーカット | 過度の送り、低い有効張力、アライメントエラー、または深い食い込み | 最後に安定した状態に戻り、続行する前にメカニクスを確認してください。 |
| 定期的な表面マーク | ループの振れ、ホイール/ガイドの状態、振動、または捕捉された粒子 | ワイヤー経路全体、治具、およびデブリ除去を確認してください |
| 切断速度が低下する | 負荷がかかった、または摩耗した研磨材、不十分なクーラントアクセス、または接触長の変更 | フィードを増やす前にワイヤーとカーフを確認してください |
| クランプ中の薄壁の亀裂 | 点荷重、楕円形状、または不十分なサポート | 拘束を分散し、形状に合わせたサポートを使用してください |
| 表面が検査に失敗しました | 誤った受け入れの仮定、ワイヤーの損傷、不安定なプロセス、または不十分な仕上げ | 欠陥を測定し、完全な切断から仕上げまでのルートを確認してください |
マシンフィット:石英ガラス用SH60-R
の SH60-R石英ガラスワイヤー切断機 は、石英ガラス用途で評価するのに適したモデルです。機械の能力、治具へのアクセス、ワイヤーの選択、および達成可能な結果は、実際のワークピースの図面と受け入れ要件に対して確認する必要があります。代表的なテストカットなしに、固定されたパラメータセットを転送しないでください。.
石英切断アプリケーションビデオ
保持されているビデオは、石英切断アプリケーションを示しています。これは、普遍的な推奨事項ではなく、1つのセットアップを示しています。材料、ワークピースの寸法、治具、ワイヤー、および品質ターゲットを、意図したプロジェクトと比較してください。.

石英テストカットの前に必要な情報
- 石英のグレード、製造ルート、純度、およびアニールされた状態。.
- ワークピースの寸法、重量、形状、薄壁、および利用可能なクランプ面。.
- カットパス、深さ、長さ、数量、およびエントリー/エグジットの場所。.
- カーフ許容値、直線度、平面度、チッピング、および表面検査の要件。.
- クーラント、清浄度、汚染、および下流の仕上げ制限。.
- 生産数量、サイクルターゲット、および必要な検査記録。.
よくある質問
同じ設定で全ての石英グレードを切断できますか?
いいえ。材料ルート、残留応力、介在物、形状、切断深さ、および受け入れ要件は、安定したプロセスウィンドウを変更する可能性があります。.
円形ダイヤモンドワイヤーは石英のチッピングを排除しますか?
いいえ。切断力は低い方が役立ちますが、エッジの状態はサポート、エントリー/エグジット戦略、ワイヤーの状態、フィード、アライメント、および材料自体に依存します。.
カット面はまだ研磨が必要ですか?
それは最終仕様によります。光学面、シーリング面、または基準面は、分離後に研削、ラップ、または研磨が必要になる場合があります。.
石英サンプルカットで何を測定すべきですか?
実際のカーフ、直線度または平面度、エッジのブレークアウト、表面状態、カット時間、ワイヤーの挙動、クーラント/デブリの性能、および必要な仕上げを記録してください。.
結論は
円形ダイヤモンドワイヤーは、選択された石英ガラスおよび結晶質石英の切断タスクに有用なオプションですが、パフォーマンスは完全なプロセスから判断する必要があります。材料を特定し、脆弱な形状を保護し、ワイヤー経路とデブリ制御を安定させ、繰り返しのサンプル結果から生産設定を承認してください。このアプローチは、1つのワイヤーまたはパラメータセットがすべての石英コンポーネントに適合すると仮定するよりも信頼性があります。.