원형 다이아몬드 와이어를 이용한 석영 절단은 단단하고 부서지기 쉬운 공작물이 낮은 절단력, 제어된 절단 폭 및 긴 구간에 걸친 안정적인 접근이 필요할 때 사용됩니다. 결과는 여전히 석영 유형, 형상, 지지대, 와이어 상태, 공급 및 잔해 제거에 따라 달라집니다. 원형 운동만으로는 칩 없는 가장자리나 완성된 광학 표면을 보장할 수 없습니다.
이 문서는 폐쇄 루프 다이아몬드 와이어로 석영을 절단하기 전에 확인해야 할 공정 요인에 대해 설명합니다. 더 넓은 적용 경로를 보려면 석영 유리 절단 솔루션 페이지.
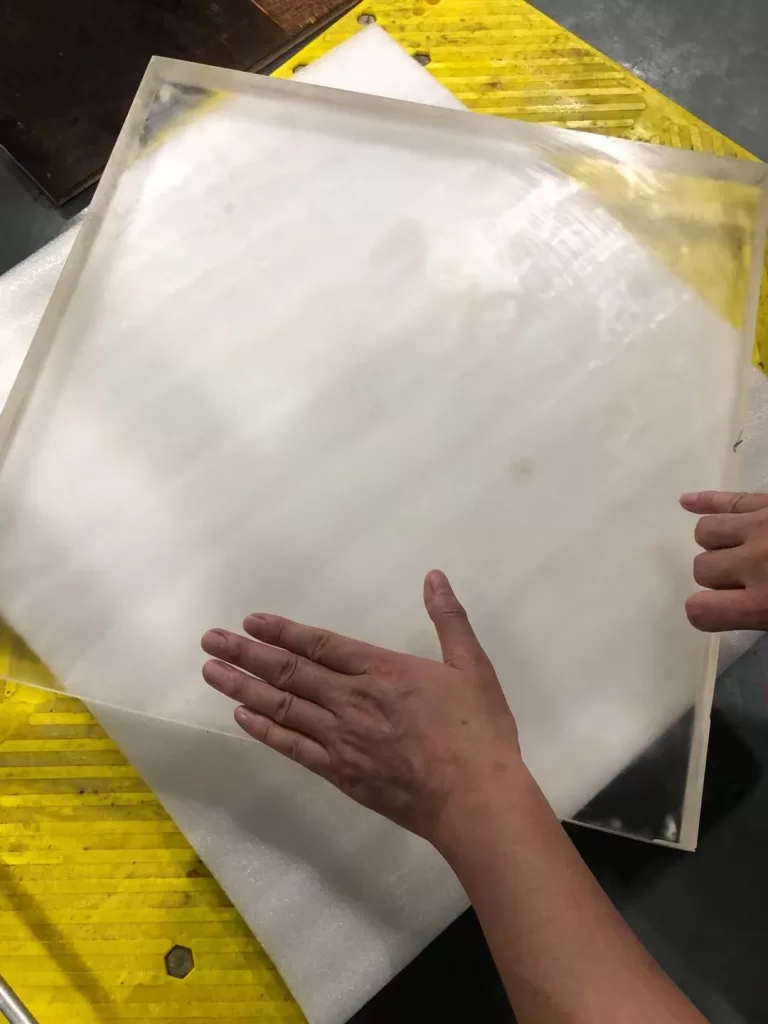
석영 유형 및 절단 차이
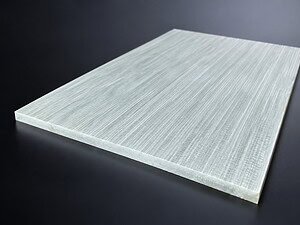
“석영”은 다양한 재료 및 제품 형태를 지칭할 수 있습니다. 용융 실리카, 용융 석영, 결정질 석영 및 불투명 석영 제품은 동일하게 작동하지 않습니다. 공급업체 등급, 제조 경로, 내포물, 잔류 응력 및 표면 상태는 다른 부품에서 설정을 이전하기 전에 기록해야 합니다.
| 석영 재료 또는 형태 | 일반적인 절단 문제 | 확인 정보 | 시험 방향 |
|---|---|---|---|
| 용융 실리카 / 용융 석영 | 취성 가장자리, 표면 손상 및 오염 한계 | 등급, 순도, 어닐링 상태, 치수 및 최종 표면 요구 사항 | 안정적인 지지대, 제어된 진입/진출 및 승인된 잔해 제거 방법을 사용하십시오. |
| 결정질 석영 | 결정 방향, 내포물 및 방향 의존적 파괴 | 방향, 눈에 보이는 결함, 절단 방향 및 다운스트림 사용 | 생산 경로를 고정하기 전에 대표적인 절단을 비교하십시오. |
| 석영 튜브 또는 링 | 얇은 벽, 국부 응력 및 진출 가장자리 파손 | 외부/내부 직경, 벽 두께, 타원도 및 클램핑 영역 | 지지대를 분산시키고 최종 돌파 영역을 보호하십시오. |
| 큰 블록 또는 두꺼운 단면 | 긴 접촉, 와이어 활, 절단 폭에 갇힌 잔해 | 절단 깊이/길이, 질량, 기준면 및 허용 가능한 절단 폭 | 전체 깊이에 걸쳐 정렬, 고정 장치 강성 및 냉각수 공급을 확인하십시오. |
| 불투명 또는 내포물 풍부 석영 | 가장자리 동작에 영향을 미치는 국부적 변동, 기포 또는 내포물 | 재료 인증서, 눈에 보이는 특징 및 수락 한계 | 절단 경로를 검사하고 의도된 배치에서 재료에 대해 검증하십시오. |
석영에 대한 원형 다이아몬드 와이어 평가 이유
연속 루프는 프로그램된 스트로크 종료 역전 없이 절단 영역을 통과합니다. 작고 유연한 도구는 일부 단단한 도구보다 낮은 국부 힘을 적용하면서 선택된 직선 또는 프로파일 절단에 대한 접근을 제공할 수 있습니다. 실제 절단 폭, 직선도, 가장자리 상태, 절단 시간, 와이어 사용 및 다운스트림 마감에서 실질적인 이점을 여전히 확인해야 합니다.
와이어 직경, 연마재 크기, 코팅 패턴 및 마모 상태가 공정에 영향을 미칩니다. 에서 사용 가능한 구조를 검토한 다음, 일반 석영 레이블이 아닌 대표적인 테스트에서 최종 와이어를 선택하십시오. 다이아몬드 와이어 사양 페이지, 그런 다음 일반 석영 레이블이 아닌 대표적인 테스트에서 최종 와이어를 선택하십시오.
칩핑, 미세 균열 및 표면 제어
석영은 진입, 진출, 모서리 및 얇은 벽에서 칩핑될 수 있습니다. 눈에 보이는 칩은 품질 측정의 일부일 뿐입니다. 중요한 광학 또는 반도체 부품은 표면 손상, 직선도, 평탄도 및 오염에 대한 검사가 필요할 수도 있습니다. 따라서 절단 단계는 세척, 검사, 연삭 또는 연마와 함께 계획되어야 합니다.
- 진입 제어: 갑작스러운 초기 하중을 피하고 와이어가 의도된 면에 똑바로 맞는지 확인하십시오.
- 진출 지지: 마지막 가장자리가 취약할 때 적절한 백업 또는 희생 지지대를 사용하십시오.
- 고정 장치 압력: 튜브, 링 또는 얇은 단면이 국부적으로 응력을 받지 않도록 클램핑 힘을 분산시키십시오.
- 와이어 경로: 전체 절단을 통해 안내 정렬, 휠 상태 및 간격을 확인하십시오.
- 냉각수 및 잔해: 입자가 절단 폭에서 재순환되지 않도록 하고 유체가 공정과 호환되는지 확인하십시오.
석영 절단 문제 해결
| 관찰된 결과 | 확인할 수 있는 가능한 원인 | 조정 방향 |
|---|---|---|
| 진출 가장자리 파손 | 지지되지 않은 진출, 공격적인 공급, 기존 결함 또는 국부 고정 장치 응력 | 백업을 개선하고 갑작스러운 돌파를 줄이며 공작물을 검사하십시오. |
| 와이어 활 또는 테이퍼진 절단 | 과도한 공급, 낮은 유효 장력, 정렬 오류 또는 깊은 접촉 | 마지막 안정적인 상태로 돌아가 계속하기 전에 역학을 확인하십시오. |
| 주기적인 표면 마크 | 루프 런아웃, 휠/가이드 상태, 진동 또는 갇힌 입자 | 전체 와이어 경로, 고정구 및 잔해 제거 검사 |
| 절단 속도 감소 | 로드되거나 마모된 연마재, 부족한 냉각수 접근 또는 변경된 접촉 길이 | 공급 증가 전 와이어 및 절단 폭 검사 |
| 클램핑 중 얇은 벽 균열 | 점 하중, 타원형 또는 부적절한 지지 | 구속 분산 및 형상 일치 지지 사용 |
| 표면 검사 실패 | 잘못된 수락 가정, 손상된 와이어, 불안정한 공정 또는 불충분한 마무리 | 결함 측정 및 전체 절단-마무리 경로 검토 |
기계 적합: 석영 유리용 SH60-R
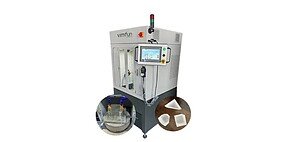
그만큼 SH60-R 석영 유리 와이어 절단기 석영 유리 응용 분야 평가에 적합한 모델입니다. 기계 용량, 고정구 접근, 와이어 선택 및 달성 가능한 결과는 실제 작업물 도면 및 수락 요구 사항과 비교하여 확인해야 합니다. 대표적인 테스트 절단 없이는 고정된 매개변수 세트를 이전해서는 안 됩니다.
석영 절단 응용 비디오
제공된 비디오는 석영 절단 응용 분야를 보여줍니다. 보편적인 권장 사항보다는 하나의 설정을 보여줍니다. 재료, 작업물 치수, 고정구, 와이어 및 품질 목표를 의도한 프로젝트와 비교하십시오.

석영 테스트 절단 전 필요한 정보
- 석영 등급, 제조 경로, 순도 및 어닐링 상태.
- 작업물 치수, 무게, 형상, 얇은 벽 및 사용 가능한 클램핑 표면.
- 절단 경로, 깊이, 길이, 수량 및 진입/진출 위치.
- 절단 폭 여유, 직진도, 평탄도, 칩핑 및 표면 검사 요구 사항.
- 냉각수, 청결도, 오염 및 다운스트림 마무리 제한 사항.
- 생산 수량, 사이클 목표 및 필요한 검사 기록.
자주 묻는 질문
동일한 설정으로 모든 석영 등급을 절단할 수 있습니까?
아니요. 재료 경로, 잔류 응력, 포함물, 형상, 절단 깊이 및 수락 요구 사항은 안정적인 공정 창을 변경할 수 있습니다.
원형 다이아몬드 와이어가 석영 칩핑을 제거합니까?
아니요. 낮은 절단력은 도움이 될 수 있지만, 가장자리 상태는 여전히 지지, 진입/진출 전략, 와이어 상태, 공급, 정렬 및 재료 자체에 따라 달라집니다.
절단된 표면은 여전히 연마가 필요합니까?
최종 사양에 따라 다릅니다. 광학, 밀봉 또는 기준면은 분리 후 연삭, 래핑 또는 연마가 필요할 수 있습니다.
석영 샘플 절단에서 무엇을 측정해야 합니까?
실제 절단 폭, 직진도 또는 평탄도, 가장자리 깨짐, 표면 상태, 절단 시간, 와이어 동작, 냉각수/잔해 성능 및 필요한 마무리 작업을 기록합니다.
결론적으로
원형 다이아몬드 와이어는 특정 석영 유리 및 결정질 석영 절단 작업에 유용한 옵션이지만, 성능은 전체 공정에서 판단해야 합니다. 재료를 식별하고, 취약한 형상을 보호하고, 와이어 경로와 잔해 제어를 안정적으로 유지하고, 반복적인 샘플 결과에서 생산 설정을 승인하십시오. 이 접근 방식은 하나의 와이어 또는 매개변수 세트가 모든 석영 부품에 적합하다고 가정하는 것보다 더 신뢰할 수 있습니다.