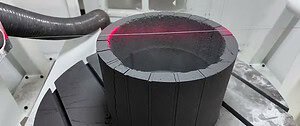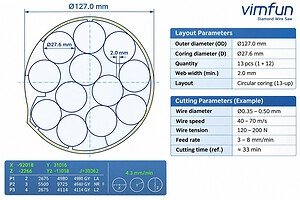
Sélectionner une machine de découpe de contour pour matériaux durs, cassants ou composites nécessite de comparer la géométrie réelle de la pièce, le comportement du matériau et les critères d'acceptation. Scies à fil pour profilés 2D sont une option à évaluer aux côtés du fraisage, de la sciage à lame et de la découpe au jet d'eau ; aucune méthode ne doit être présumée fournir des contours sans copeaux sur tous les matériaux.
Cependant, le choix de la bonne scie à fil de profil 2D implique bien plus que des considérations génériques telles que le prix d'achat ou l'empreinte extérieure. La sélection d'une machine de qualité industrielle nécessite une analyse de la cinématique mécanique, de la stabilité de la tension du fil, de l'interpolation de trajectoire CAM et du confinement environnemental. Ce guide technique complet décrit les facteurs techniques critiques à évaluer avant d'investir dans une scie à fil diamanté de profil 2D.

Qu'est-ce qu'une scie à fil de coupe de profil 2D et comment fonctionne-t-elle ?
Une scie à fil de découpe de contour 2D utilise un mouvement relatif contrôlé entre un fil diamanté et la pièce pour suivre un contour plan. Confirmez la disposition des axes, le système de fil, le jeu des guides et les fonctions de trajectoire prises en charge sur la configuration proposée. La vitesse du fil et la géométrie réalisable doivent provenir de spécifications vérifiées et de découpes d'échantillons, et non d'une plage générale copiée entre les machines.
Un fil rond peut donner accès à des profils courbes, mais son diamètre seul ne détermine pas le rayon de coin fini. Le placement des guides, la déflexion du fil, l'épaisseur de la pièce, le serrage et la planification de la trajectoire doivent tous être pris en compte.
Facteurs techniques clés à considérer lors du choix d'une scie à fil de profil 2D
Enveloppe d'usinage X/Y et dégagement Z
La première contrainte physique consiste à faire correspondre le déplacement de la machine aux dimensions de votre pièce :
- Enveloppe de la pièce et du montage : Fournissez au fournisseur les dimensions du stock, le profil de coupe, l'arrangement de serrage et les exigences d'accès. Confirmez le déplacement de coupe utilisable après avoir pris en compte les montages et le jeu des guides ; ne déduisez pas la capacité de déplacement ou de contour du nom du modèle.
- Capacité pour grandes pièces : Vérifiez la masse de la pièce, l'arrangement de support, le déplacement utilisable et le mouvement requis sur la configuration spécifique. Une grande enveloppe de coupe n'établit pas à elle seule la capacité de contour 2D.
- Dégagement de l'axe Z : Assurez-vous que le dégagement vertical permet l'installation de brides de serrage, de plaques de montage sacrificielles et la hauteur totale du bloc brut sans risque de collision.
Capacité de rayon de coin interne minimum
L'une des principales raisons pour lesquelles les ingénieurs choisissent les scies à fil de profil plutôt que les fraiseuses CNC est la géométrie des coins internes :
- Pour le fraisage, le rayon interne réalisable dépend du diamètre de l'outil sélectionné, de sa portée, de sa rigidité, du matériau et de la stratégie de finition. Obtenez la limite spécifique au processus plutôt que d'attribuer à chaque fraiseuse le même rayon minimum.
- Pour le contournage au fil diamanté, demandez au fournisseur de démontrer le rayon interne requis sur un échantillon représentatif. Spécifiez l'épaisseur, la tolérance et la finition du bord ; le diamètre nominal du fil n'est pas un rayon de coin fini garanti.
- Conseil de sélection : Vérifiez que le contrôleur CNC de la machine prend en charge les routines de décélération de coin de précision pour éviter le dépassement du fil ou l'arrondi du coin.
Tension dynamique du fil et contrôle anti-déflexion
Lors du contournage à rayon serré, les forces de coupe latérales poussent contre le fil, créant une déflexion potentielle du fil qui peut causer une distorsion en barillet ou un effilement sur la face de coupe :
- Contrôle de la tension : Confirmez la méthode de tension installée, les limites de fonctionnement et les fonctions de surveillance ou de compensation. Évaluez la déflexion du fil et la géométrie dépendant de l'épaisseur lors de la découpe d'échantillons plutôt que de supposer qu'une conception de tension maintient une rigidité identique dans toutes les conditions.
- Vitesse et avance du fil : Utilisez les limites vérifiées de la machine et du fil, puis évaluez ensemble la vitesse, l'avance, la tension et la courbure de la trajectoire. Une vitesse plus élevée seule ne garantit pas des forces latérales plus faibles ou un suivi droit.
Intégration CAO/FAO et interpolation G-code
L'efficacité opérationnelle dépend fortement de l'interface logicielle :
- Importation de dessin et compensation de la saignée : Confirmez les formats de fichiers pris en charge, toute conversion CAM requise, la génération de trajectoire et les fonctions de compensation sur le contrôleur réel. Ne supposez pas d'importation directe DXF/DWG, d'optimisation automatique ou d'une fonction G-code particulière sans flux de travail démontré.
- Entrée/sortie de contour : Vérifiez que le logiciel prend en charge des arcs d'entrée tangentiels personnalisables pour éliminer les marques de stagnation sur les surfaces cosmétiques externes.
- Redémarrage et récupération : Demandez au fournisseur de démontrer la procédure de récupération approuvée après une pause ou une rupture de fil. Vérifiez la rentrée de trajectoire, la vérification de position et le risque pour la pièce partiellement coupée ; la récupération automatique sans dommage n'est pas garantie.
Traitement environnemental : Extraction de poussière sèche ou refroidissement humide
La compatibilité des matériaux dicte l'environnement de coupe :
- Contrôle du graphite et de la poussière : Sélectionnez l'extraction à sec ou un autre procédé approuvé en fonction de la qualité du graphite, des limites de contamination et de l'utilisation en aval. Confirmez le confinement, la compatibilité de la collecte de poussière et les procédures d'exploitation pour la machine proposée ; aucune capacité d'enceinte ou de filtration universelle n'est implicite.
- Céramiques et matériaux optiques : Confirmez la compatibilité du liquide de refroidissement, la livraison, l'élimination des débris et les exigences de nettoyage pour le matériau réel. Inspectez les éclats, les fissures et les dimensions après la découpe ; le liquide de refroidissement ne garantit pas l'élimination des micro-fissures.

Comparaison : Technologies de découpe de profil 2D de pointe
| Facteur de sélection | Scie à fil diamanté 2D | Fraisage / Défonçage CNC | Jet d'eau abrasif |
|---|---|---|---|
| Rayon de coin interne | Vérifiez sur l'épaisseur et le profil requis ; ne déduisez pas du seul diamètre du fil | Confirmez le rayon de l'outil, la portée et la stratégie de finition | Confirmez la buse, la saignée, la compensation de trajectoire et les effets de l'épaisseur |
| État du bord | Inspectez les éclats, la finition et la qualité sous-jacente sur les échantillons | Inspectez les marques d'outil, les éclats et les dommages dépendant du matériau | Inspectez la finition du bord, le dépouille et les dommages dépendant du matériau |
| Utilisation des matériaux | Mesurez la saignée et la marge de finition dans les conditions d'essai | Évaluez l'accès à l'outil, le volume retiré et la marge de finition | Mesurez la saignée, le dépouille et la marge de finition |
| Environnement de processus | Le contact abrasif génère de la chaleur et des débris ; validez le refroidissement ou l'extraction | Vérifiez la chaleur, les forces, le bridage et le contrôle de la poussière ou des copeaux | Vérifiez la compatibilité de l'eau et de l'abrasif, la manipulation et le nettoyage |
Examen de la configuration de la machine : Série Vimfun SVI
Utilisez les informations produit comme point de départ pour un examen technique, et non comme preuve que chaque configuration répertoriée effectue une découpe de contour 2D. Confirmez les axes requis, les fonctions du contrôleur, le déplacement utilisable et le support de pièce dans le devis et le plan de découpe d'échantillons.
- Vimfun SVI 80-80: Examinez les informations produit avec le fournisseur et confirmez si la configuration proposée prend en charge vos exigences en matière de contour, de matériau, de serrage et de précision. Aucune performance de déplacement ou de contour fixe n'est affirmée ici.
- Vimfun SVI 250-80: Pour une demande concernant une grande pièce, vérifiez l'enveloppe utilisable, le support de charge et la capacité de mouvement de la configuration proposée avant de la considérer comme une solution de découpe de profil.
Pour évaluer quels matériaux correspondent à ces systèmes, consultez notre guide complémentaire sur quels matériaux une scie à fil à coupe de profil 2D peut traiter, ou explorez notre gamme complète de scies à fil pour coupe de profilés.
Foire aux questions (FAQ)
Qu'est-ce qui détermine la précision de coupe d'une scie à fil à profil 2D ?
La précision dépend de l'ensemble de la configuration : positionnement des axes, suivi et déflexion du fil, contrôle de la tension, bridage, comportement du matériau, paramètres du processus et méthode d'inspection. Convenez des exigences de dessin mesurables et des critères d'acceptation pour la configuration proposée.
Quelle est la différence entre une scie à fil à profil 2D et une scie à fil à coupe conique 3D ?
Une scie à profil 2D fonctionne le long des axes X et Y synchronisés pour produire des profils de coupe purement verticaux. Une scie à fil à coupe conique 3D intègre des axes de guidage inclinables supplémentaires (U et V) ou une table articulée pour incliner le fil dynamiquement, produisant des géométries coniques et à angle d'ébauche.
Une scie à fil à profil 2D peut-elle découper des découpes internes fermées ?
Un contour interne fermé nécessite un arrangement d'entrée de fil réalisable et un processus compatible avec le système de fil de la machine. Ne supposez pas qu'une boucle fermée en permanence puisse simplement être enfilée par un trou de départ. Demandez au fournisseur d'examiner le dessin, l'accès d'entrée et tout arrangement d'ouverture ou de jonction de fil approuvé par le fabricant ; une fente d'accès ne peut être utilisée que si la conception de la pièce le permet.