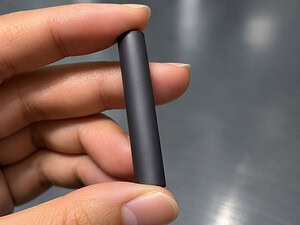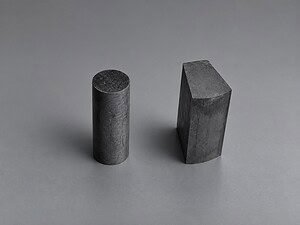
La découpe de phosphure d'indium au fil couvre deux tâches de production différentes : le tronçonnage de matière première polycristalline et la découpe de lingots monocristallins en ébauches de tranches. La première prépare des pièces de chargement ou des échantillons. La seconde doit également tenir compte de l'orientation du cristal, de l'épaisseur de la tranche et de la marge nécessaire pour la finition ultérieure des tranches.
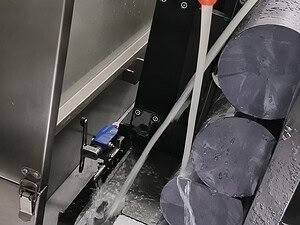
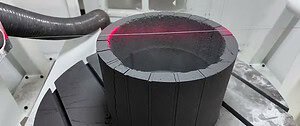
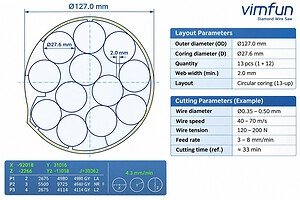
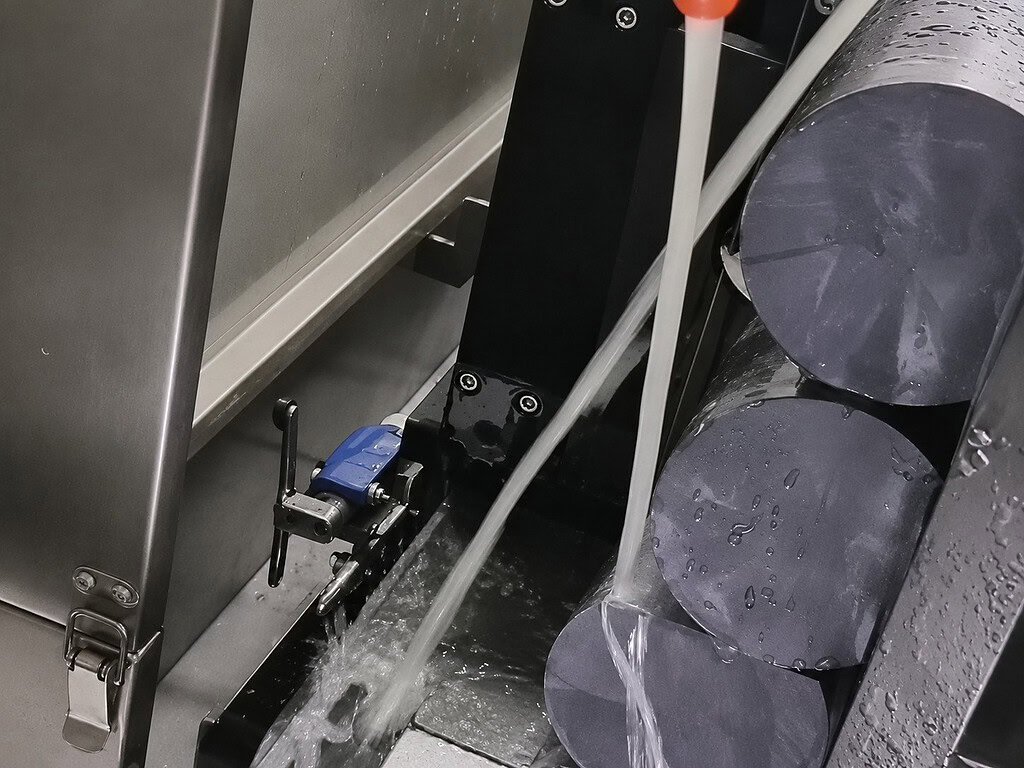
Cette note d'application explique comment ces exigences affectent le maintien en place, l'évaluation de l'équipement et l'inspection. La vidéo ci-jointe illustre les étapes du processus discutées.
Tronçonnage InP polycristallin : Définir la sortie requise
La matière première polycristalline peut nécessiter un tronçonnage, une découpe à la longueur ou un échantillonnage avant un traitement ultérieur. Définissez la sortie avant de choisir un arrangement de coupe : les pièces de chargement doivent s'adapter au processus prévu, tandis que les échantillons peuvent provenir d'emplacements spécifiés sans endommager le matériau restant.
Un arrangement à fil unique peut être évalué pour des coupes successives où les positions ou les formes de la pièce varient. Examinez l'accès aux positions de coupe, le dégagement du montage, le support des surfaces irrégulières et le matériau perdu dans la saignée. Les deux pièces nécessitent également un support approprié à l'approche de la séparation.
Un fil plus fin peut réduire la perte de matériau, mais le diamètre du fil seul ne détermine pas le rendement utilisable. La saignée réelle, le mouvement du fil, les dommages aux bords et toute coupe supplémentaire affectent la quantité de matériau utilisable restante. Comparez les sections finies à la sortie requise plutôt que de juger le processus uniquement par le diamètre nominal du fil.
Maintien en place et contrôle d'avance pour la découpe de phosphure d'indium au fil
Le montage doit maintenir la pièce en place tout en laissant un dégagement pour la coupe prévue. Examinez les sections non supportées, les changements de géométrie de contact et le mouvement près de la percée.
Les conditions de support changent au fur et à mesure que la coupe progresse. Une pièce stable au début peut finir par être suspendue à une petite section de connexion. Le montage doit tenir compte de cette dernière étape sans obstruer le fil ni permettre à la pièce séparée d'y pénétrer.
Évaluez la sélection du fil, la tension, la vitesse du fil et l'avance conjointement. Enregistrez les paramètres utilisés lors d'un essai ainsi que l'état de la coupe. En cas d'écaillage ou de fissuration, examinez le maintien en place et la direction de coupe ainsi que les paramètres de fonctionnement. L'augmentation de la tension ou la réduction de l'avance ne doivent pas remplacer la correction d'un support instable.
Les enregistrements d'essai doivent identifier le matériau, la géométrie de la pièce, l'arrangement du montage et la position de coupe. Cela rend les comparaisons entre les essais utiles et aide à distinguer un changement de paramètre d'un changement dans la pièce elle-même.
Découpe de tranches InP monocristallin : Établir l'orientation et la marge
La découpe de lingots monocristallins produit des ébauches pour le traitement ultérieur des tranches. Définissez le plan cristallin requis, toute dérogation spécifiée et l'épaisseur cible après découpe avant de préparer le montage de découpe.
InPACT sépare la production de polycristaux, la croissance de monocristaux et le traitement des tranches dans sa description de fabrication. Sa préparation de tranches comprend l'orientation et la découpe du lingot, suivies du rodage, du polissage et de la préparation de surface pour l'épitaxie. Cela soutient le traitement de l'orientation et de la finition en aval comme faisant partie du plan de découpe. Processus de fabrication InPACT.
Le montage doit établir la relation spécifiée entre le lingot et le plan de coupe, puis la maintenir tout au long de l'opération. L'orientation et l'alignement nécessitent des enregistrements de mesure appropriés ; l'apparence du montage seule est insuffisante.
L'épaisseur après découpe doit inclure le stock requis par la voie de finition. Partir uniquement de l'épaisseur finale de la tranche peut laisser un matériau insuffisant pour éliminer les dommages de coupe ou corriger la géométrie de surface.
| Considération du processus | Tronçonnage de matière première polycristalline | Découpe de lingot monocristallin |
|---|---|---|
| Objectif principal | Préparer des pièces de chargement ou des échantillons | Produire des ébauches de tranches |
| Emplacement de coupe | Exigences de chargement ou d'échantillonnage | Orientation du cristal et disposition des tranches |
| Priorité du maintien en place | Supporter la forme existante et les pièces séparées | Maintenir l'alignement et supporter les tranches |
| Focus dimensionnel | Taille de section et position d'échantillonnage | Épaisseur après découpe et constance de l'épaisseur |
| Opération suivante | Dépend de la voie de matière première | Finition et inspection spécifiées des tranches |
Fil unique, Multi-fils et Mouvement du fil
Fil unique et multi-fils décrivent l'arrangement de coupe. Un montage à fil unique effectue des coupes individuelles en séquence. Les scies à tranches multi-fils utilisent couramment une toile de fils pour effectuer plusieurs coupes parallèles pendant une opération.
Boucle fermée décrit la configuration du fil, tandis que va-et-vient décrit un mode de déplacement. Un fil en boucle fermée forme une boucle ; un système à va-et-vient inverse le déplacement du fil. Spécifiez séparément la configuration du fil, le mode de déplacement et l'arrangement de coupe. Appeler une machine une scie à fil en boucle fermée n'établit pas le nombre de coupes qu'elle effectue ni son aptitude à la production de tranches.
Pour le tronçonnage de matière première, l'accès aux positions de coupe individuelles et le maintien en place flexible peuvent guider la sélection. Pour la découpe de tranches en lots, évaluez l'espacement des fils, la géométrie du lingot, l'épaisseur cible, la marge de traitement et le volume de production. Confirmez la configuration proposée par des coupes et des inspections représentatives plutôt que de supposer qu'une catégorie de machine générale garantit des ébauches acceptables.
Inspection : Vérifier séparément les dimensions et les dommages de coupe
Une coupe d'aspect propre n'est pas un résultat d'acceptation complet. Définissez les exigences dimensionnelles séparément des exigences de surface et de bord, puis sélectionnez des méthodes d'inspection appropriées à chacune.
| Zone d'inspection | Ce qu'il faut établir |
|---|---|
| Dimensions | Taille de section ou épaisseur après découpe par rapport au dessin |
| Consistance de l'épaisseur | Variation sur chaque tranche et différences entre les tranches |
| État des bords et de la surface | Écaillage, fissures visibles et autres défauts de surface spécifiés |
| Compatibilité de finition | Stock restant suffisant et évaluation appropriée des dommages d'usinage |
La variation d'épaisseur sur une tranche et les différences d'épaisseur entre les tranches sont des mesures distinctes. Aucune ne peut être établie à partir d'une seule mesure au pied à coulisse. La séquence du pied à coulisse dans la vidéo illustre une vérification dimensionnelle ; sa valeur affichée ne constitue pas une preuve de la tolérance de la tranche ou de la précision de la machine.
Une photographie ne peut pas non plus établir la profondeur des dommages sous-jacents. Lorsque les limites de dommages affectent l'acceptation, convenez d'une méthode d'inspection appropriée et évaluez si la voie de finition peut éliminer le matériau affecté dans la marge disponible.

Planifier la voie de finition avant la coupe
Un flan brut de coupe nécessite toujours les étapes de finition spécifiées par sa voie de production. Engis décrit les options de traitement de l'InP impliquant le meulage, le rodage et le polissage chimico-mécanique. Il note également que certaines configurations de meulage peuvent réduire ou éliminer le rodage à abrasif libre, de sorte que ces opérations ne doivent pas être présentées comme une séquence fixe universelle. Traitement des tranches d'InP par Engis.
Évaluer un essai de coupe par rapport à la prochaine étape de production : le flan conserve-t-il suffisamment de matière pour la finition, et les exigences dimensionnelles et de surface spécifiées peuvent-elles être atteintes dans cette matière ? Une coupe plus fine offre peu d'avantage si le rognage supplémentaire ou les flans rejetés compensent l'économie de matière.
Questions fréquemment posées
Les mêmes réglages peuvent-ils être utilisés pour la section de la matière première et la découpe des tranches ?
Qualifier les réglages pour la tâche réelle. La géométrie de la pièce, le support, la direction de coupe et les exigences de sortie peuvent changer. Enregistrer les conditions d'essai afin que les résultats puissent être comparés de manière significative.
Un fil diamanté sans fin garantit-il moins d'écaillage ?
Une configuration en boucle fermée seule n'établit pas le résultat. Le maintien de la pièce, l'état du matériau, la sélection du fil et les réglages de fonctionnement affectent également la qualité de la coupe. Une affirmation d'amélioration nécessite des données d'essai comparables.
Un système multi-fils est-il nécessaire pour la découpe des tranches d'InP ?
La décision dépend du volume de production, des dimensions de l'ingot, des exigences de découpe et de la configuration de l'équipement disponible. Évaluer la découpe par lots séparément de la section occasionnelle ou de l'échantillonnage.
Discutez de vos exigences de coupe d'InP avec VIMFUN
Pour commencer une évaluation de coupe, fournissez :
- Si le matériau est une matière première polycristalline ou un lingot monocristallin.
- Photographies, dimensions et forme de la pièce.
- L'opération requise : sectionnement, échantillonnage, coupe à longueur ou découpe de tranches.
- Dimensions cibles, tolérances et marge de traitement ultérieure.
- Orientation cristalline, plan cible et exigences de chute si applicable.
- Dommages aux bords acceptables et rendement de production requis.
Ces détails fournissent une base pour discuter des options d'équipement et planifier un essai représentatif. La sélection finale du fil, les réglages de fonctionnement et le maintien de la pièce doivent suivre les résultats réels de coupe et d'inspection.
Note sur les médias : La vidéo combine des séquences de processus originales avec des illustrations d'équipement VIMFUN. Il s'agit d'une adaptation explicative, et non d'un essai de production VIMFUN sur InP documenté ; les paramètres d'essai vérifiés et les résultats d'inspection n'ont pas été fournis.