Dans la fabrication sur mesure et la production de composants, les outils d'usinage CNC conventionnels tels que les fraises, les scies à ruban et les jets d'eau abrasifs ont souvent du mal à découper des profils bidimensionnels complexes dans des substrats durs, cassants ou abrasifs. La pression mécanique de l'outil provoque une rupture catastrophique des bords, tandis que les procédés de coupe thermiques induisent des fissures thermiques localisées. Pour surmonter ces limitations, les installations de production avancées déploient Scies à fil pour profilés 2D utilisant des boucles de fil diamanté sans fin à haute vitesse.
Cependant, les conseils techniques concernant la compatibilité des matériaux sont souvent mal compris. Les scies à fil diamanté sont des machines-outils de haute précision spécifiquement optimisées pour matériaux durs, cassants, abrasifs et de grande valeur—elles ne sont pas destinées aux matériaux mous et ductiles comme le bois, le caoutchouc ou les plastiques souples. Ce guide fournit une analyse technique des familles de matériaux exactes traitées avec succès par les scies à fil diamanté pour profilés 2D.

Principe mécanique de base : Micro-meulage sur matériaux cassants
Pour comprendre pourquoi certains matériaux sont idéaux pour les scies à fil diamanté pour profilés 2D et d'autres non, considérez le mécanisme de coupe : un fil diamanté sans fin (généralement de 0,35 à 0,6 mm de diamètre) se déplace dans une seule direction à des vitesses linéaires élevées (30–60 m/s [à confirmer]). Des cristaux abrasifs diamantés microscopiques électrodéposés ou intégrés le long de la surface du fil retirent la matière par un processus continu et doux micro-meulage.
Étant donné que la force de coupe est répartie sur des points micro-abrasifs et que le fil central est ultra-fin, la pièce subit un cisaillement mécanique minimal et aucun choc thermique localisé. Cela rend la technologie extraordinairement efficace sur les matériaux qui se fracturent facilement sous l'action d'outils conventionnels.
Matériaux principaux traités par les scies à fil pour profilés 2D
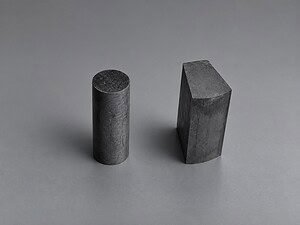
Graphite isostatique haute densité
Le graphite de haute pureté est largement utilisé pour les électrodes d'électroérosion (EDM), les montages de zone chaude de fours à semi-conducteurs, les bateaux de lingots photovoltaïques et les filières de coulée continue :
- Pourquoi le profilage par fil excelle : Le fraisage conventionnel du graphite génère une poussière importante, une usure rapide des outils et des ébréchures fréquentes sur les nervures fines et les coins vifs. Une scie à fil diamanté sans fin contourne les blocs de graphite en douceur, produisant des arêtes vives comme un rasoir et des profils complexes sans éclatement des coins.
- Environnement de traitement : Généralement traité à sec dans une enceinte fermée connectée à un aspirateur de dépoussiérage à haute efficacité.
Céramiques techniques avancées
Les céramiques techniques combinent une dureté exceptionnelle avec une fragilité extrême, rendant l'usinage CNC traditionnel pratiquement impossible une fois cuites :
- Céramiques compatibles : Alumine pré-frittée (corps vert) et entièrement frittée (Al2O3), la zircone (ZrO2), carbure de silicium (SiC), carbure de bore (B4C) et céramiques piézoélectriques.
- Pourquoi le profilage par fil excelle : L'action de micro-meulage évite les macro-fractures, produisant des transitions de rayon lisses et des surfaces sans micro-fissures qui préservent la résistance mécanique à la compression des composants structurels.
Verre optique, quartz fondu et cristaux
L'optique de précision et l'ingénierie laser nécessitent des composants contournés avec une intégrité de bord impeccable :
- Substrats compatibles : Silice fondue, tubes de quartz optique, blocs de verre borosilicaté, boules de cristal laser (Nd:YAG) et saphir synthétique.
- Pourquoi le profilage par fil excelle : Contrairement à la découpe au jet d'eau qui provoque des bords d'entrée/sortie givrés et ébréchés, le profilage par fil diamanté produit des finitions de bord quasi polies avec des dommages sub-surfaciques (SSD) peu profonds, réduisant considérablement les cycles de rodage optique en aval.
Carbone-Carbone (C/C) et composites avancés
Matériaux composites aérospatiaux et thermiques haute performance :
- Composites compatibles : Plaques composites carbone-carbone, blocs matriciels renforcés de fibres de carbone et métaux frittés poreux.
- Pourquoi le profilage par fil excelle : Les scies à ruban mécaniques ou les défonceuses provoquent fréquemment une délamination, un arrachement de fibres ou un effondrement des pores internes. Le fil diamanté sans fin coupe proprement à travers les couches de fibres sans effilochage structurel.
Lingots semi-conducteurs et photovoltaïques
Les blocs de silicium monocristallin et polycristallin, le germanium et les substrats semi-conducteurs composés peuvent être contournés en géométries hexagonales, cylindriques ou étagées personnalisées sans contrainte de réseau sous-surfacique.

Matériaux NON recommandés pour les scies à fil diamanté
Une erreur courante dans les articles publiés est de recommander les scies à fil diamanté pour les matériaux mous ou ductiles. Dans la fabrication professionnelle, les matériaux suivants doivent être traités à l'aide d'équipements alternatifs :
- Bois et bois d'œuvre : Le bois est constitué de fibres de cellulose flexibles qui nécessitent des outils de coupe à dents acérées (scies à ruban ou scies circulaires). Les abrasifs diamantés microscopiques sont rapidement obstrués par la résine du bois et la sciure fibreuse, provoquant une brûlure par friction et une coupe inefficace.
- Caoutchouc et élastomères : Sous friction à haute vitesse, le caoutchouc subit une déformation élastique et une fusion localisée plutôt qu'une fracture fragile. Le caoutchouc fondu recouvre les grains abrasifs diamantés (phénomène appelé “glacage” ou “chargement”), aveuglant le fil et provoquant une défaillance immédiate de la coupe. Les jets d'eau industriels ou les couteaux oscillants sont le choix approprié pour les élastomères.
- Plastiques ductiles souples (PE, PP, PVC) : Les plastiques à bas point de fusion fondent sous l'effet de la friction, adhérant à la boucle du fil diamanté. Les défonceuses CNC à haute vitesse avec des fraises carbure à une seule flûte sont beaucoup plus efficaces.
- Matériaux magnétiques non qualifiés : Bien que les scies à fil puissent découper certains alliages magnétiques, les aimants permanents (tels que NdFeB) nécessitent des procédures spécialisées anti-oxydation et anti-démagnétisation ; vérifiez la validation par essai en usine avant de planifier la production de profilés 2D standard.
Comparaison : Profilage par fil diamanté 2D vs. Méthodes de profilage conventionnelles
| Type de matériau | Scie à fil diamanté 2D | Fraisage / Défonçage CNC | Jet d'eau abrasif |
|---|---|---|---|
| Graphite isostatique | Aucune délaminage de bord, coins vifs, poussière confinée | Usure sévère de l'outil, délaminage élevé des coins | L'humidité ruine la porosité du graphite |
| Céramiques techniques | Coupes lisses sans micro-fissures ; coupe le SiC le plus dur | Provoque une fracture catastrophique sur les céramiques frittées | Taper de bord ; contamination abrasive |
| Quartz fondu et verre | Surface de coupe quasi polie ; SSD peu profond | Ne peut pas couper sans délaminage massif | Micro-fissuration importante du bord et taper dépoli |
| Bois tendre et caoutchouc | Non recommandé (glacage et colmatage) | Très optimal (rapide, faible coût) | Très optimal (coupe froide propre) |
Machines de profilage 2D de précision : Série Vimfun SVI
Pour obtenir un contournage au niveau du micron sur des matériaux techniques exigeants, sélectionnez une plateforme de machine conçue pour la rigidité structurelle et la stabilité de la tension dynamique. Vimfun (fabriqué par Zhengzhou Shine Smart Equipment Ltd.) propose une gamme éprouvée de machines de découpe de profil 2D :
- Vimfun SVI 80-80: Scie de contournage 2D de précision avec une enveloppe d'usinage de 800 × 800 mm [待确认], idéale pour les électrodes en graphite, les prototypes en céramique et les ébauches de verre optique.
- Vimfun SVI 250-80: Scie à fil diamanté 2D ultra-grand format, robuste, conçue pour le tronçonnage et le profilage de blocs massifs de graphite et de grandes structures composites industrielles.
Pour des spécifications détaillées de la machine ou pour organiser des tests de coupe d'échantillons sur votre matériau propriétaire, explorez notre gamme complète de scies à fil pour coupe de profilés aujourd'hui.
Foire aux questions (FAQ)
Une scie à fil de profilage 2D peut-elle couper des coins intérieurs vifs ?
Oui. Parce que le fil diamanté a une section transversale circulaire avec un diamètre ultra-mince (0,35–0,6 mm), il peut usiner des coins intérieurs avec un rayon aussi petit que 0,25–0,35 mm [待确认], beaucoup plus serré que les outils de fraisage CNC conventionnels.
Le liquide de refroidissement est-il requis lors du contournage du graphite ?
Non. Le graphite à haute densité est principalement coupé à sec pour éviter la contamination de la matrice poreuse du matériau. Les machines Vimfun SVI sont dotées de chambres de coupe scellées avec des ports d'extraction sous vide intégrés pour évacuer instantanément la fine poussière de graphite en suspension dans l'air.
Une scie à fil de profilage 2D peut-elle traiter des tubes de quartz et de verre ?
Oui. Lorsqu'elles sont utilisées avec un rinçage continu à base d'eau, les scies à fil 2D coupent des sections transversales propres et des profils longitudinaux dans des tubes de quartz fondu et de borosilicate sans induire de choc thermique ni faire éclater les parois minces.