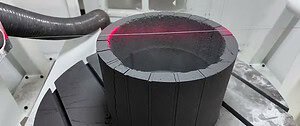
La sierra de hilo de diamante sin fin VIMFUN SVI 250-80 se muestra mecanizando ranuras en un calentador cilíndrico de grafito para un ensamblaje de campo térmico. El hilo de corte atraviesa la pared de grafito, mientras que el video presenta la forma general del componente y los detalles de las ranuras a lo largo de la pared exterior y el borde superior.
Para los ingenieros que evalúan el ranurado de calentadores de grafito, el punto de partida es el plano del componente. El diámetro exterior, la altura, el espesor de la pared, el ancho de la ranura y el espaciado deben considerarse al seleccionar el utillaje y planificar la trayectoria de corte.
Esta demostración muestra la aplicación de mecanizado. No proporciona tolerancias de ranura medidas, tiempo de corte ni la configuración real del hilo utilizada durante la filmación.
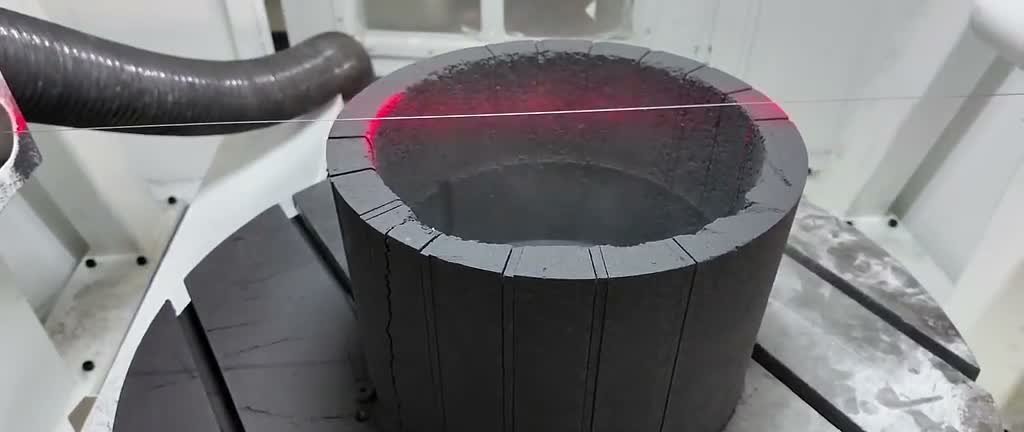
El ranurado de calentadores de grafito comienza con el plano del componente
Los elementos calefactores de grafito se utilizan en equipos semiconductores y otros equipos de alta temperatura. Toyo Tanso identifica la maquinabilidad del grafito en formas complejas como una de las propiedades que respaldan su uso en elementos calefactores semiconductores. Consulte su visión general de la aplicación de calentadores de grafito.
Para un calentador cilíndrico, la disposición de las ranuras debe seguir el diseño del campo térmico. Un componente de apariencia similar puede tener un espesor de pared, un patrón de ranuras o un requisito dimensional diferente. Esas diferencias deben capturarse antes de que comience el mecanizado.
La revisión del plano debe establecer:
| Información del plano | Qué confirmar antes de cortar |
|---|---|
| Diámetro exterior y altura total | Ajuste de la pieza, espacio de carga y disposición del utillaje |
| Diámetro interior o espesor de la pared | Áreas de soporte disponibles y la sección de pared que se está cortando |
| Ancho y tolerancia de la ranura | Apertura requerida y cómo se medirá |
| Longitud y terminación de la ranura | Dónde comienza y se detiene cada corte |
| Número y espaciado de ranuras | Requisitos de posicionamiento alrededor del cilindro |
| Secciones sin cortar y características de conexión | Áreas que deben permanecer intactas |
| Grado de grafito | Información del material para el corte de prueba |
Una fotografía puede mostrar la forma general. Un plano acotado define la tarea de mecanizado.
Ranurado de calentadores de grafito en la VIMFUN SVI 250-80
En esta aplicación, la VIMFUN SVI 250-80 utiliza un hilo de diamante sin fin para mecanizar la pared de grafito y formar las ranuras requeridas.
El corte con hilo de diamante elimina material a través de la acción abrasiva de las partículas de diamante transportadas por el hilo. VIMFUN visión general de la sierra de hilo de diamante explica el principio de corte y las diferentes configuraciones de la máquina.
La demostración proporcionada se centra en tres características: la pieza cilíndrica, las ranuras a lo largo de la pared exterior y las aberturas visibles en el borde superior. Estas vistas ayudan a ilustrar la aplicación, pero la aceptación dimensional aún requiere una inspección contra el plano.
Para otro diseño de calentador, la idoneidad de la máquina debe revisarse utilizando las dimensiones reales de la pieza y la trayectoria de corte requerida. El modelo utilizado en esta demostración no establece, por sí solo, la compatibilidad con todos los calentadores cilíndricos de grafito.
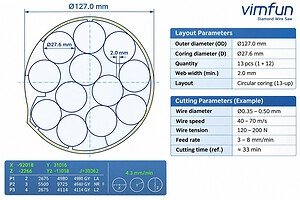
Diámetro y velocidad del hilo: referencias generales
Los siguientes valores son referencias generales de mecanizado de grafito proporcionadas con esta demostración. No son parámetros operativos medidos del video ni especificaciones confirmadas para esta configuración particular.
| Artículo | Información de demostración VIMFUN o referencia general |
|---|---|
| Máquina demostrada | VIMFUN SVI 250-80 |
| Pieza de Trabajo | Calentador cilíndrico de grafito |
| Operación | Corte de ranuras en la pared de grafito |
| Diámetro de referencia del hilo de diamante | 0,6–1,0 mm |
| Velocidad de referencia del hilo | 40–70 m/s |
| Diámetro y velocidad reales del hilo en el video | No reportado |
| Velocidad de avance y tensión del hilo | No reportado |
| Ancho y tolerancia de ranura medidos | No reportado |
Estos rangos proporcionan contexto para una discusión del proceso. La configuración seleccionada debe confirmarse para la máquina, el hilo, el grado de grafito y la geometría del componente mediante corte de prueba.
El diámetro de referencia del hilo no debe presentarse como un ancho de ranura medido. Si el plano especifica una tolerancia estrecha para la ranura, registre la abertura terminada durante la prueba en lugar de asumir que el diámetro nominal del hilo demuestra el cumplimiento.
La velocidad del hilo también debe considerarse junto con la velocidad de avance y la tensión. La guía de VIMFUN para la velocidad del alambre, la tensión y la velocidad de avance discute estas variables juntas.
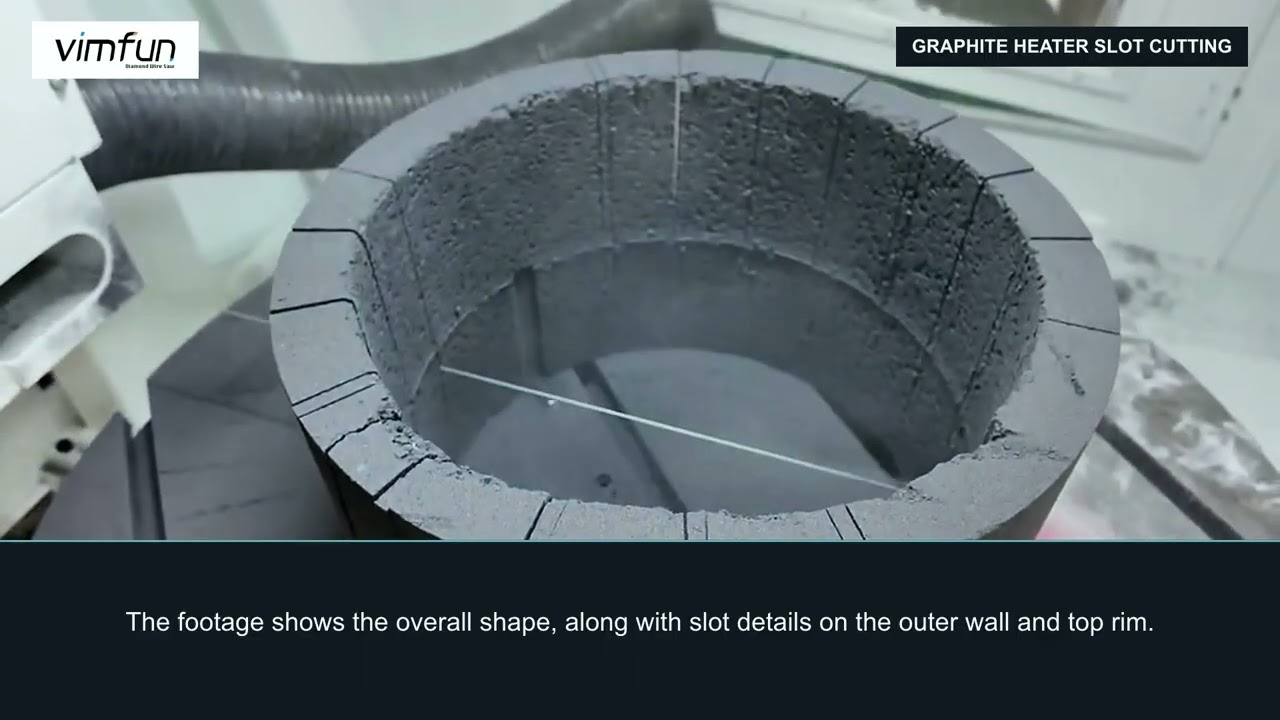
Planificación del Dispositivo y la Trayectoria de Corte
Para este tipo de componente, la planificación del dispositivo debe comenzar con las áreas disponibles para soporte y sujeción.
La revisión de la configuración debe responder a preguntas prácticas: ¿Dónde se puede sujetar el cuerpo cilíndrico? ¿Puede el hilo alcanzar las posiciones de ranura requeridas sin interferencias? ¿La secuencia propuesta deja suficiente acceso y soporte para los cortes restantes?
Para el ranurado de calentadores de grafito, una secuencia de revisión útil es:
- Identificar las superficies de localización. Establecer cómo se posicionará la pieza de trabajo en relación con los puntos de referencia del plano.
- Comprobar las ubicaciones de soporte y sujeción. Revisarlas en comparación con el espesor de la pared, el patrón de ranuras y las características de conexión.
- Trazar cada trayectoria de corte. Confirmar las posiciones de entrada, recorrido y parada, incluida la holgura alrededor del dispositivo.
- Revisar la secuencia de ranuras. Comprobar si las ranuras completadas afectan el acceso o el soporte para cortes posteriores.
- Definir la inspección de prueba. Acordar las dimensiones y las condiciones de los bordes que deben verificarse.
Estas son consideraciones de configuración para un nuevo componente. La descripción del video proporcionado no especifica el diseño del dispositivo ni la secuencia de corte utilizada en la demostración.
Qué Comprobar Durante el Corte de Prueba
Un corte de prueba debe establecer si la configuración propuesta produce la geometría requerida en el material de grafito especificado.
Dependiendo del plano, la inspección puede incluir el ancho de la ranura en las ubicaciones acordadas, la longitud de la ranura, el espaciado, la posición y la condición de los bordes de entrada y salida. Cualquier sección sin cortar restante también debe verificarse con respecto al diseño.
Registre la especificación del hilo y la configuración operativa junto con los resultados de la inspección. Esto conecta el resultado observado con una configuración definida y proporciona una base clara para el próximo ajuste del proceso.
El proceso de fabricación de grafito de Toyo Tanso descripción general del proceso de fabricación de grafito incluye la inspección de precisión de mecanizado después del mecanizado. Para el calentador que se muestra aquí, no se ha proporcionado ningún informe de inspección dimensional correspondiente, por lo que el video debe tratarse como una demostración de mecanizado.
Preguntas frecuentes
¿Puede una sierra de hilo de diamante sin fin cortar ranuras en un calentador de grafito cilíndrico?
Sí. La demostración proporcionada muestra la VIMFUN SVI 250-80 mecanizando ranuras en un calentador de grafito cilíndrico. La idoneidad para otro componente requiere una revisión de su plano, dimensiones, acceso del dispositivo y geometría de la ranura.
¿Qué diámetro y velocidad de hilo se utilizaron?
La configuración real utilizada durante la filmación no se informó. Las referencias técnicas adjuntas son diámetro de hilo de 0,6–1,0 mm y velocidad de hilo de 40–70 m/s para el mecanizado general de grafito. No deben citarse como los parámetros medidos de esta demostración.
¿Qué precisión de ranura puede lograr el proceso?
No se proporcionó ninguna precisión de ranura medida para esta demostración. La tolerancia requerida debe definirse en el plano y verificarse mediante corte de prueba e inspección dimensional.
¿Qué información se debe enviar para una revisión de la aplicación?
Envíe el plano del componente, el grado de grafito si está disponible, el diámetro exterior, la altura, el espesor de la pared, las dimensiones de la ranura, el espaciado y las tolerancias. Incluya cualquier restricción en las superficies de sujeción o la condición del borde.
Discuta su plano de calentador de grafito con VIMFUN
¿Necesita mecanizar ranuras en un calentador de grafito cilíndrico?
Envíe su plano a VIMFUN con el ancho de ranura requerido, el espaciado y las dimensiones del componente. Podemos discutir los requisitos de mecanizado, revisar el dispositivo propuesto y la trayectoria de corte, y determinar qué debe verificarse mediante corte de prueba.
Acerca de VIMFUN
VIMFUN suministra equipos de corte con hilo de diamante sin fin para grafito y otros materiales duros o quebradizos. La máquina presentada en esta aplicación es la VIMFUN SVI 250-80.