En la fabricación de precisión moderna, las “máquinas de corte por hilo” desempeñan un papel fundamental en la producción de contornos intrincados, tolerancias geométricas ajustadas y acabados superficiales lisos en industrias exigentes. Sin embargo, cuando los ingenieros y los equipos de adquisiciones evalúan la tecnología de corte por hilo, es esencial distinguir entre las dos clasificaciones tecnológicas principales que comparten este nombre:
- Máquina de electroerosión por hilo (Wire EDM): Un proceso de eliminación de material termoeléctrico sin contacto que utiliza descargas de chispas eléctricas controladas y de alta frecuencia entre un hilo electrodo energizado (típicamente de latón o recubierto de zinc) y una pieza de trabajo eléctricamente conductora.
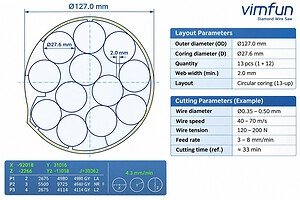
- Sierras de hilo de diamante (Corte mecánico por hilo de diamante): Un proceso de micro-rectificado mecánico que utiliza un hilo de núcleo de alta resistencia incrustado con micro-abrasivos de diamante industrial, a menudo dispuestos en un bucle continuo e interminable de alta velocidad, para cortar materiales mediante abrasión física.
El límite definitorio entre estas tecnologías reside en conductividad eléctrica del material y sensibilidad térmica. La electroerosión por hilo está fundamentalmente restringida a metales eléctricamente conductores (como aceros para herramientas, titanio, superaleaciones y aluminio). En contraste, las sierras de hilo de diamante destacan donde la electroerosión no puede operar: cortando materiales duros, quebradizos, no conductores o sensibles al calor, como vidrio óptico, cerámicas técnicas, cuarzo, zafiro, silicio monocristalino y compuestos. Comprender esta división es fundamental para seleccionar el equipo correcto para su línea de producción.
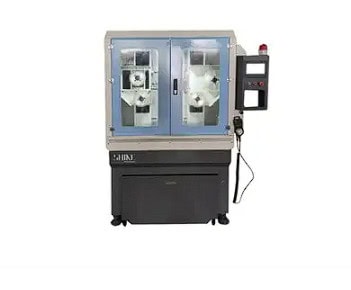
Principales industrias que utilizan máquinas de corte por hilo
Tanto la electroerosión por hilo como las sierras de hilo de diamante sirven a funciones de fabricación críticas en industrias globales, cada una alineada con propiedades específicas de la pieza de trabajo:
Aeroespacial y Defensa
El sector aeroespacial requiere una fiabilidad extrema y componentes capaces de soportar graves tensiones mecánicas y térmicas:
- Aplicación de electroerosión por hilo: Mecanizado de componentes metálicos conductores complejos de superaleaciones a base de níquel (como Inconel), soportes de titanio, ranuras de raíz de álabes de turbina y conjuntos de tren de aterrizaje donde se debe evitar la deflexión de la herramienta mecánica.
- Aplicación de sierra de hilo de diamante: Seccionamiento de cerámicas aeroespaciales no conductoras, compuestos cerámicos de radomo, ventanas ópticas infrarrojas (zafiro y cuarzo) y recubrimientos de barrera térmica donde la descarga eléctrica es imposible y no se pueden tolerar capas de recubrimiento térmico.
Semiconductor, Solar y Electrónica
La miniaturización y la integridad del sustrato dominan los sectores de la electrónica y las energías renovables:
- Aplicación de electroerosión por hilo: Fabricación de troqueles de estampación de acero endurecido, componentes de microinterruptores, herramientas de marcos de plomo de precisión y conectores de cobre conductores.
- Aplicación de sierra de hilo de diamante: Procesamiento primario de lingotes, incluido el recorte de lingotes de silicio monocristalino y policristalino, el seccionamiento de tubos de horno de cuarzo, el corte de obleas de arseniuro de galio (GaAs) y el corte de sustratos electrónicos cerámicos sin microfisuras mecánicas ni daños térmicos subsuperficiales.
Dispositivos Médicos y de Laboratorio
La fabricación médica requiere una estricta biocompatibilidad, acabados superficiales limpios y cero degradación estructural:
- Aplicación de electroerosión por hilo: Corte de precisión de instrumentos quirúrgicos conductores de acero inoxidable, mandíbulas de biopsia endoscópica, placas óseas de titanio y anclajes de articulaciones ortopédicas implantables.
- Aplicación de sierra de hilo de diamante: Corte de cerámicas técnicas biocompatibles no conductoras (como blancos dentales de zirconia y alúmina), matrices de capilares de vidrio óptico y extracción de muestras de investigación metalúrgica sin introducir una Zona Afectada por el Calor (ZAC).
Fabricación de Herramientas, Troqueles y Moldes
Las salas de herramientas dependen en gran medida del corte por hilo para lograr tolerancias dimensionales ajustadas en piezas de trabajo de alta dureza:
- Aplicación de electroerosión por hilo: Corte de aceros para herramientas endurecidos (por ejemplo, D2, M2), punzones de carburo de tungsteno, matrices de extrusión y cavidades complejas de engranajes internos.
- Aplicación de sierra de hilo de diamante: Pre-mecanizado y dimensionamiento rápido de electrodos de grafito para electroerosión. Dado que el hilo de diamante corta el grafito mecánicamente a altas velocidades lineales, logra bordes limpios y afilados sin el desconchado de esquinas o la compactación de polvo comunes en el fresado convencional.
Óptica, Fotónica y Cristales de Investigación
Los materiales ópticos requieren una separación de material fría y suave para preservar la transmisión óptica y evitar microfisuras:
- Dominio de las sierras de hilo de diamante: Dado que los vidrios ópticos (borosilicato, sílice fundida), los cristales láser (Nd:YAG) y el zafiro sintético son aislantes eléctricos, la electroerosión por hilo no puede cortarlos. Las sierras de hilo de diamante sirven como la tecnología principal para el corte de prismas de precisión, el preformado de lentes ópticas y el seccionamiento de cristales con una pérdida de material estrecha (kerf loss).
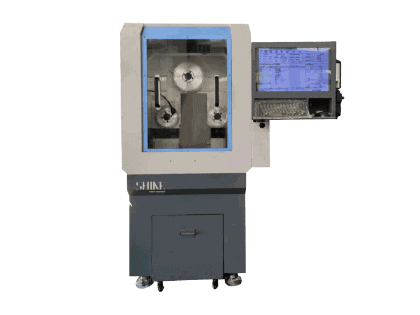
Comparación de tecnologías: Electroerosión por hilo vs. Sierra de hilo de diamante
Para ayudar a los ingenieros de fabricación a determinar el equipo adecuado para requisitos de piezas específicos, se comparan a continuación las características clave del proceso:
| Parámetro | Electroerosión por hilo (Descarga eléctrica) | Sierra de hilo de diamante (Rectificado mecánico) |
|---|---|---|
| Mecanismo de corte | Erosión térmica por chispa sin contacto (descarga eléctrica) | Rectificado micro-abrasivo mecánico mediante granos de diamante fijos |
| Conductividad eléctrica del material | Obligatoria (metales conductores, aleaciones, grafito) | Independiente (corta cerámicas no conductoras, vidrio, zafiro, silicio, cuarzo, grafito) |
| Efecto térmico / Zona Afectada por el Calor | Deja una capa de recubrimiento y estrés térmico localizado (ZAC) | Cero daño térmico; corte mecánico en frío con refrigerante líquido |
| Pérdida de corte | Extremadamente estrecho (típicamente 0,15–0,35 mm según el hilo) | Márgenes de corte estrechos (típicamente 0,20–0,45 mm según el núcleo y el recubrimiento) |
| Medio de fluido de corte | Fluido dieléctrico (agua desionizada o aceite especializado) | Refrigerante a base de agua con agentes lubricantes y antiespumantes para la evacuación de residuos |
| Función Industrial Primaria | Utillaje metálico de alta precisión, troqueles de punzonado, piezas conductoras aeroespaciales | Cristales no conductores duros/frágiles, vidrios ópticos, lingotes semiconductores, cerámicas |
Selección de la Solución de Corte por Hilo Adecuada
Al seleccionar una máquina de corte por hilo, las características del material dictan la elección tecnológica correcta:
- Elija Corte por Hilo por Electroerosión (Wire EDM): Cuando su producción requiera tolerancias submicrométricas, contornos ciegos intrincados o chaveteros internos en aceros endurecidos conductores, titanio o aleaciones aeroespaciales exóticas.
- Elija una Sierra de Hilo de Diamante Continuo: Al procesar materiales no conductores eléctricamente, ultraduros o frágiles (como cuarzo, cerámicas avanzadas, vidrios ópticos, zafiro y silicio semiconductor), o cuando la eliminación completa del estrés térmico y el microagrietamiento sea primordial.
Para el procesamiento especializado de materiales duros y frágiles, explore las opciones de equipos de hilo de diamante continuo de precisión en nuestra Sierras de hilo diamantado página de categoría. Fabricadas por Vimfun (Zhengzhou Shine Smart Equipment Ltd.), nuestras plataformas ofrecen superficies de corte lisas, mínima pérdida de material (kerf loss) y un rendimiento estable a alta velocidad en entornos industriales de laboratorio y producción.
Preguntas frecuentes (FAQ)
- ¿Puede una máquina de Corte por Hilo por Electroerosión (Wire EDM) cortar materiales no conductores como cerámica o cuarzo?
No. El Corte por Hilo por Electroerosión (Wire EDM) se basa en un circuito eléctrico entre el electrodo de hilo y la pieza de trabajo para generar descargas de chispa. Los materiales aislantes eléctricamente como el cuarzo, el vidrio óptico y las cerámicas técnicas no pueden conducir electricidad y, por lo tanto, no pueden cortarse mediante Corte por Hilo por Electroerosión (Wire EDM). Las sierras de hilo de diamante son el estándar establecido para estos materiales. - ¿Cuál es la diferencia fundamental entre el Corte por Hilo por Electroerosión (Wire EDM) y una Sierra de Hilo de Diamante?
El Corte por Hilo por Electroerosión (Wire EDM) es un proceso de erosión térmica por chispa sin contacto diseñado específicamente para metales conductores. Una sierra de hilo de diamante es un proceso de microesmerilado mecánico en frío que utiliza hilos de núcleo recubiertos de diamante para cortar cualquier material duro y frágil, independientemente de su conductividad eléctrica. - ¿Por qué se prefiere una Sierra de Hilo de Diamante para el silicio semiconductor y los cristales ópticos?
Las sierras de hilo de diamante eliminan la Zona Afectada por el Calor (HAZ) y el microagrietamiento térmico asociados con la erosión por chispa. En el silicio monocristalino y los cristales ópticos, preservar la integridad de la red cristalina y minimizar el daño subsuperficial (SSD) son vitales para el pulido posterior y el rendimiento. - ¿Pueden el grafito ser cortado tanto por Corte por Hilo por Electroerosión (Wire EDM) como por Sierras de Hilo de Diamante?
Sí. Debido a que el grafito es eléctricamente conductor, el Corte por Hilo por Electroerosión (Wire EDM) puede cortarlo. Sin embargo, las sierras de hilo de diamante continuo de alta velocidad son ampliamente preferidas para el desbaste y dimensionamiento de electrodos de grafito porque el corte mecánico con diamante es significativamente más rápido y evita el desgaste de la herramienta y la contaminación del dieléctrico.