
Giriş: Titiz Standartlardan Doğan Hassasiyet
Yarı iletken wafer üretimi, optik cam taşlama ve hassas seramik şekillendirme alanlarında, kesici aletteki mikroskobik bir kusur feci bir arızaya dönüşebilir. “Soyulmuş” tek bir bölüm” elmas tel veya sadece birkaç mikronluk bir çap sapması, iş parçası yüzeyinde “tel izlerine” veya daha kötüsü, çalışma hızlarında bir hat kopması olayına neden olabilir. 80 m/s.
Vimfun'da anlıyoruz ki tel kalitesi denetimi sadece nihai bir “geçme/kalma” kapısı değildir; ham madde fabrikamıza girmeden önce başlayan kapsamlı bir yaşam döngüsü yönetim sistemidir. Yalnızca standart yüksek karbonlu çeliğe dayanan jenerik üreticilerin aksine, Vimfun yüksek performanslı Paslanmaz Çelik ve Tungsten (Volfram) çekirdek tel altlıkları olarak kullanır. Bu gelişmiş malzemelerin kullanılması, endüstri ortalamasından çok daha sıkı tel kalitesi denetimi protokolleri uygulamamızı gerektirir.
Bu teknik kılavuz, kalite kontrol sürecimizin altı ana aşamasını ayrıntılı olarak açıklamaktadır ve her bir sonsuz halkanın tutarlı mekanik performans ve kesme hassasiyeti sağladığımızı göstermektedir.
Gelen Kalite Kontrol (IQC): Tungsten ve Çeliğin Temeli
Yüksek kaliteli elektrokaplama mükemmel bir altlık olmadan imkansızdır. tel kalitesi denetimi ham çekirdek telin (altlık) titizlikle taranmasıyla başlar. Malzeme türüne göre farklılaştırılmış test standartları uygularız: Paslanmaz Çelik veya Tungsten.
Paslanmaz Çelik Çekirdek Tel
Standart endüstriyel uygulamaların çoğu için yüksek mukavemetli 304/316L Paslanmaz Çelik tel kullanırız.
- Korozyon Direnci Testi: Paslanmaz çeliğin standart piyano tele göre temel avantajı oksidasyona karşı direncidir. Kabulden önce, numune partilerini tuz püskürtme testine tabi tutarız. Bu, çekirdeğin uzun üretim döngüleri sırasında su bazlı soğutuculara maruz kaldığında paslanmayacağını ve kaplama ayrılmasına neden olan “pas krikosu” etkisini önleyeceğini garanti eder.
- Süneklik ve Yorgunluk Analizi: Sonsuz tel halkaları, kılavuz tekerlekler üzerinde milyonlarca bükülme döngüsüne dayanmalıdır. Hidrojen gevrekleşmesini kaplama işlemi sırasında önlemek için yeterli yorgunluk direncine sahip olduğundan emin olmak için paslanmaz çeliğin uzama oranını test ederiz.
Tungsten Çekirdek Tel
Yüksek değerli yarı iletken dilimleme için kullanılan ultra ince tel uygulamaları (< 0,15 mm çap) için Tungsten tercih edilen malzemedir.
- Nihai Çekme Mukavemeti (UTS): Tungsten, çeliğe göre önemli ölçüde daha yüksek çekme mukavemetine sahiptir. tel kalitesi denetimi Tungsten çekirdeklerin 3500–4000 MPa. UTS değerini karşılamasını gerektirir. Bu, kesim sırasında uzama veya kopma olmadan yüksek tel gerginliğini korumak için kritiktir.
- Yüzey Aktivasyon Kontrolü: Tungsten, pasif yüzeyi nedeniyle elektro kaplaması zor olduğu bilinmektedir. Nikel bağın tungsten altlıkla mekanik olarak kilitlenebildiğinden emin olmak için ön işlemden sonra yüzey pürüzlüzlüğünü doğrulamak için mikroskobik analiz kullanırız.
Proses Kontrolü: Gerçek Zamanlı Lazer Ölçümü
Elektrokaplama işlemi sırasında tel çapının tekdüzeliği, kertik (kesme genişliği) tutarlılığını belirler. Çap dalgalanırsa, iş parçası üzerinde dalgalı bir yüzey finişi ile sonuçlanır.
- Çift Eksenli Lazer Mikrometreler: Yalnızca manuel nokta kontrollerine güvenmiyoruz. Üretim hatlarımız sürekli, çevrimiçi çift eksenli lazer mikrometrelerle donatılmıştır. Bu cihazlar, kaplama banyosundan çıkarken telin X ve Y eksenlerini saniyede binlerce kez tarar.
- ±0,02 mm Tolerans Standardı: Bazı laboratuvar ortamları teorik mükemmelliği kovalarken, endüstriyel seri üretimde çap toleransımızı ±0,02 mm'ye sıkı bir şekilde kilitleriz. Bu standart, yüksek verim ve yeterli talaş boşluğu arasında mükemmel dengeyi sağlar. Bu aralığın dışındaki bir sapmayı algılayan herhangi bir tel bölümü, sistem tarafından otomatik olarak kaldırılmak üzere işaretlenir.
- Yuvarlaklık (Ovalite) Kontrolü: Gerçek zamanlı lazer verilerini kullanarak telin ovalitesini izleriz. Kesit eliptik hale gelirse, yüksek dönüş hızlarında titreşime neden olur. Tel kalite kontrol sistemimiz, kristal yüzeyini “çekiçleme” önlemek için telin eş merkezli kalmasını sağlar.
Mikroskobik Yüzey Analizi (SEM): Görünmeyeni Görmek
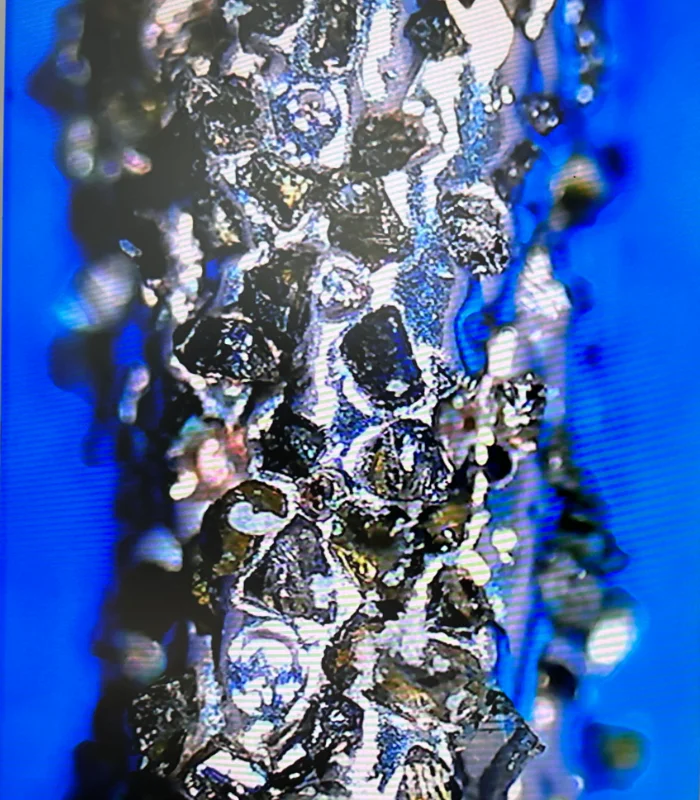
Görünüşte iyi olan bir tel, mikron seviyesinde ölümcül kusurlu olabilir. Detaylı tel kalitesi denetimi, Elmas Dağılımı ve Topaklanması.
Tekdüzelik:
- Mikroskop altında, polihedral elmas parçacıklar eşit olarak dağılmalı, "yıldızlı gökyüzüne" benzemelidir. Sıfır Topaklanma:“
- "Topaklanma" veya topaklanma belirtileri gösteren herhangi bir ürünü titizlikle reddederiz. Topaklanmış elmaslar döküntüleri etkili bir şekilde temizleyemez; bunun yerine, iş parçası yüzeyini yakabilen veya camda termal çatlaklara neden olabilen yerel sürtünme noktaları oluştururlar. Grit Çıkıntı Yüksekliği.
Elmasın "maruziyeti" kesme verimliliğini belirler.
Standart:.
- Muayenemiz, elmas parçacık yüksekliğinin nikel bağın üzerinde çıkıntı yapmasını gerektirir. Çok Düşük (<): 30% – 40% Tel "ısırığını" kaybedecek, kesmek yerine aşırı sürtünme ve ısı üretecektir.
- Çok Düşük (<20%): Tel, kesmek yerine aşırı sürtünme ve ısı üreterek “tutuşunu” kaybedecektir.
- Çok Yüksek (>50%): Nikel tutuculuğu yetersizdir. Elmaslar, Safir gibi sert malzemelere çarptığında bağlayıcıdan sıyrılacak ve bu da aletin hızla arızalanmasına neden olacaktır.
Yıkıcı Fiziksel Testler: Yapışma ve Çekme Limitleri
Kaplamanın bağ dayanımını gerçekten doğrulamak için onu yok etmeye çalışmalıyız. Yıkıcı testler için her üretim partisinden rastgele numuneler alıyoruz.
Sarma ve Burulma Testi (Yapışma)
Bu, “sıyırma” risklerini tespit etmenin en etkili yöntemidir.
- Sarma Testi: Bitmiş tel, telin çapının 3 katı olan bir çelik silindire sıkıca sarılır.
- Burulma Testi: Alternatif olarak, tel ekseni boyunca kopana kadar bükülür.
- Geçme Kriterleri: Yüksek büyütme altında, kırılma noktasındaki veya bükülme yarıçapındaki nikel kaplama çatlamamalı, soyulmamalı veya ayrılmamalıdır çekirdekten. Bu, çekirdek tel aşırı yük altında kopsa bile kaplamanın alt tabakaya kimyasal ve mekanik olarak bağlı kaldığını kanıtlar.
Nihai Kırılma Yükü Testi
Hem Tungsten hem de Paslanmaz Çelik ürünler için, numuneleri kırılma noktasına kadar çekmek üzere Evrensel Test Makinesi kullanıyoruz.
- Veri Arşivleme: Kırılma yükü (Newton cinsinden) her makara için kaydedilir. Bu veri, müşterilere makineleri için maksimum güvenli gerilim ayarları (genellikle test edilen kırılma yükünün -60'ı olarak önerilir) konusunda tavsiyede bulunmamızı sağlar.
İzlenebilirlik ve Parti Yönetimi
Vimfun'un tel kalitesi denetimi laboratuvarın ötesine uzanır; veri yönetimimize derinlemesine entegre edilmiştir.
- Benzersiz Seri Numarası: Her sonsuz tel döngüsü tamamlandığında benzersiz bir Seri Numarası (SN) üretir.
- Tam Yaşam Döngüsü İzlenebilirliği: Bu SN kodu kullanılarak, ürünü belirli bir hammadde partisine (Tungsten/Çelik kaynağı), kullanılan belirli kaplama tankına, üretim sırasındaki akım yoğunluğu parametrelerine ve ürün onayını veren belirli QC denetçisine kadar izleyebiliriz.
- COA Üretimi: Endüstriyel müşteriler için bir Analiz Sertifikası (COA) sevkiyatlarla birlikte sunuyoruz. Bu belge, o belirli parti için fiilen ölçülen ortalama çapı, çekme dayanımı değerlerini ve grit dağılım grafiklerini listeler.
Muayene Standartları Özeti
Aşağıdaki tablo, çekirdek malzemeye göre Vimfun ürünleri için temel tel kalitesi denetimi parametreleri özetlemektedir:
| Muayene Parametresi | Paslanmaz Çelik Çekirdek | Tungsten Çekirdek | Test Yöntemi |
| Alt Tabaka Özelliği | Korozyona Dayanıklı / Yüksek Esneklik | Ultra Yüksek Çekme Dayanımı | Tuz Spreyi / Çekme Test Cihazı |
| Çap Toleransı | ± 0,02 mm | ± 0,02 mm | Çevrimiçi Lazer Mikrometre |
| Kaplama Yapışması | Sarma Sırasında Çatlama Yok | Burulma Sırasında Ayrılma Yok | Yıkıcı Mikro Test |
| Elmas Yoğunluğu | > 250 parçacık/mm² | > 300 parçacık/mm² | Optik Görüntü Analizi |
| Yuvarlaklık Kontrolü | < 0,015 mm | < 0,01 mm | Lazer Tarama Hesaplaması |
Sonuç
Hassas üretimde güven, şeffaf verilere ve tavizsiz standartlara dayanır. Benimseyerek Tungsten ve Paslanmaz Çelik üstün alt tabakalar ve çap toleranslarını kilitleyerek ±0,02 mm, Vimfun, sonsuz elmas teller için endüstriyel standardı yeniden tanımlıyor. Çok aşamalı tel kalitesi denetimi sistemimiz, tesisinize ulaşan her döngünün 80 m/s hızda kararlı bir şekilde performans göstermeye hazır olmasını sağlar.
Bu kalite metriklerine göre makine parametrelerinizi nasıl ayarlayacağınızı veya SiC veya Grafit gibi malzemeler için belirli bir teli nasıl eşleştireceğinizi öğrenmek için lütfen Aşındırıcı Tel Seçim Kılavuzumuza bakın.
SSS Bölümü (SSS Şeması)
(Gönderinin altına ekle)
S1: Neden bazı teller için Tungsten çekirdek kullanıyorsunuz?
Tungsten, son derece yüksek bir Young Modülü ve çekme mukavemetine sahiptir. Çok ince elmas teller (örn. 0,12 mm – 0,18 mm) üretilirken, geleneksel çelik tel gerekli gerilim altında uzar veya kopar. Tungsten, hassas dar kerf kesimi için ideal olan mükemmel düzlüğü ve gerilimi korur.
S2: ±0,02 mm toleransı kesimi nasıl etkiler?
Bu dengeli bir endüstriyel standarttır. ±0,02 mm toleransı, telin kılavuz tekerlekler üzerinden titreşim olmadan sorunsuz geçmesini sağlarken, tutarlı kerf genişliğini garanti eder. Aşırı sapma, iş parçası yüzeyinde “basamaklar” veya tel izlerine neden olur.
S3: Paslanmaz Çelik ve standart Yüksek Karbonlu Çelik çekirdekler arasındaki fark nedir?
Standart yüksek karbonlu çelik, su bazlı soğutuculara maruz kaldığında paslanmaya eğilimlidir, bu da nikel kaplamanın içeriden soyulmasına neden olabilir (korozyon jakı). Vimfun'un Paslanmaz Çelik çekirdekleri, ıslak kesim ortamlarında tel ömrünü önemli ölçüde uzatan üstün korozyon direnci sunar.







