
Giriş
İnce kesme telleri safir, silisyum karbür, gelişmiş seramikler, optik cam ve yüksek saflıkta kuvars gibi sert ve kırılgan malzemelerin hassas dilimleme sistemlerinde kritik işlevsel bileşenlerdir. Geleneksel kesme aletlerinin aksine, ince bir kesme telinin performansı yalnızca çapı veya çekme mukavemeti ile değil, aynı zamanda aşındırıcı parçacıkların tel yüzeyi boyunca tekdüzeliği, yapışması ve uzamsal dağılımı ile tanımlanır.
Modern tel bazlı kesme işlemlerinde, elmas aşındırıcıları metal bir çekirdek tele bağlamak için kullanılan baskın yöntem elektro kaplamadır. Üretim ve elektro kaplama süreci, kesme stabilitesini, kanal tutarlılığını, yüzey bütünlüğünü ve uzun vadeli işlem tekrarlanabilirliğini doğrudan belirler. İnce kesme tellerinin nasıl üretildiğini ve elektro kaplama kaplamalarının nasıl oluştuğunu ve kontrol edildiğini anlamak, bu nedenle mühendislik düzeyinde kesme performansını değerlendirmek için gereklidir.
Bu makale, operasyonel kullanımdan ziyade malzeme seçimi, kaplama oluşum mekanizmaları ve işlem tekdüzeliğine odaklanarak ince kesme tellerinin tam üretim ve elektro kaplama sürecini incelemektedir.
Hassas Kesmede Elektro Kaplamalı İnce Kesme Tellerinin Rolü
İnce kesme telleri, tel bazlı dilimleme sistemlerinde birincil kesme ortamı olarak işlev görür. Malzeme kaldırma, metalik bir bağlama katmanına gömülü elmas aşındırıcılar tarafından üretilen kontrollü mikro-kırılma yoluyla gerçekleşir. Gevşek aşındırıcı veya bulamaç bazlı işlemlerin aksine, elektro kaplamalı teller kesme boyunca kararlı kalan sabit bir aşındırıcı geometri sağlar.
Mühendislik bakış açısıyla, elektro kaplamalı ince kesme tellerinin avantajları şunlardan kaynaklanmaktadır:
- Kararlı aşındırıcı çıkıntı yüksekliği
- Elmas parçacıklarının güçlü mekanik ankrajı
- Tel yüzeyi boyunca öngörülebilir aşındırıcı aralığı
- Kesme yolu boyunca kesme kuvvetinde minimum varyasyon
Bu özellikler, telin nasıl üretildiğine ve elektro kaplama kaplamasının nasıl oluştuğuna neredeyse tamamen bağlıdır. Bu elektro kaplama kaplamalarının malzeme bileşimi ve bağlama davranışı, makalemizde ayrıntılı olarak tartışılmaktadır. aşındırıcı kaplama malzemeleri analiz.

Çekirdek Tel Seçimi ve Hazırlığı
Üretim süreci, çekirdek telin seçimiyle başlar. Çekirdek tel, kesme telinin yapısal omurgası olarak görev yapar ve aynı anda birden fazla mekanik ve kimyasal gereksinimi karşılamalıdır.
Çekirdek Tel Malzeme Hususları
Yaygın olarak kullanılan çekirdek malzemeleri arasında yüksek mukavemetli çelik alaşımları ve özel paslanmaz çelikler bulunur. Seçim sırasında dikkate alınan temel özellikler şunları içerir:
- Çekme mukavemeti ve yorulma direnci
- Elastik modül ve boyutsal kararlılık
- Elektro kaplama bağlama katmanları ile yüzey uyumluluğu
- Kaplama ve çalışma sırasında korozyon direnci
Çekirdek telin yüzey durumu özellikle önemlidir. En küçük yüzey kirliliği veya pürüzsüzlük tutarsızlıkları bile düzensiz kaplama kalınlığına ve kararsız aşındırıcı dağılımına yol açabilir.
Kaplamadan Önce Yüzey Koşullandırma
Elektro kaplamadan önce, çekirdek tel bir dizi yüzey hazırlik adımı geçirir, bu da tipik olarak şunları içerir:
- Yağları ve kalıntıları gidermek için yağ giderme
- Yapışmayı teşvik etmek için kimyasal aktivasyon
- Mekanik ankrajı iyileştirmek için kontrollü yüzey pürüzlendirme
Bu adımlar, kaplama sırasında tutarlı elektrokimyasal davranışı sağlar ve tüm tel uzunluğu boyunca kaplama yapışmasını iyileştirir.
Aşındırıcı Bağlama İçin Elektro Kaplama Mekanizması
Elektro kaplama, üretimdeki belirleyici adımdır. ince kesme telleri. Bu işlem sırasında, elmas aşındırıcılar, en yaygın olarak nikel bazlı olan bir metal katman aracılığıyla tel yüzeyine mekanik ve metalurjik olarak bağlanır.
Elektrokimyasal Biriktirme Prensipleri
Elektro kaplama, tel yüzeyinde kontrollü metal iyonu indirgenmesine dayanır. Akım kaplama banyosundan geçerken:
- Metal iyonları indirgenir ve çekirdek tele biriktirilir
- Elmas parçacıkları büyüyen metal katman içine gömülür
- Bağlama katmanı her bir aşındırıcı parçacığın bir kısmını kapsüller
Ortaya çıkan yapı, etkili kesme için yeterli çıkıntıya izin verirken aşındırıcı parçacıkları yerinde sabitler.
Aşındırıcı Dağılımının Kontrolü
Tekdüze aşındırıcı dağılımı, birincil bir mühendislik hedefidir. Dağılım şunlardan etkilenir:
- Kaplama akım yoğunluğu
- Banyo bileşimi ve ajitasyon
- Tel ve kaplama çözeltisi arasındaki göreceli hareket
- Biriktirme oranı ve zaman kontrolü
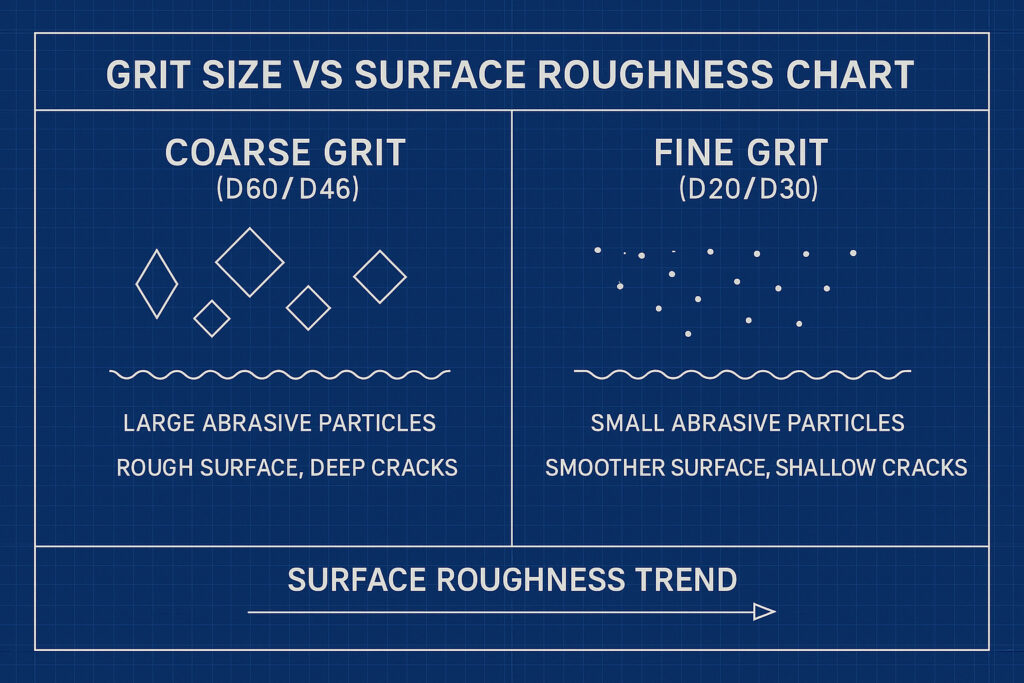
Bu parametrelerin dikkatli kontrolü, aşındırıcı parçacıkların ne kümelenmiş ne de seyrek dağılmış olmasını sağlar, her ikisi de kesme stabilitesini olumsuz etkiler. Dağılım tekdüzeliğinin ötesinde, aşındırıcı parçacık boyutu kesme hassasiyetini ve yüzey bütünlüğünü belirlemede önemli bir rol oynar.
Kaplama Tekdüzeliği ve Tutarlılık Kontrolü
Tekdüze kaplama oluşumu, öngörülebilir kesme davranışı için esastır. Kaplama kalınlığındaki veya aşındırıcı gömülme derinliğindeki varyasyonlar, dalgalanan kesme kuvvetlerine ve düzensiz malzeme kaldırmaya yol açar.
Eksenel ve Çevresel Tekdüzelik
Mühendislik kontrolü şunları başarmaya odaklanır:
- Tel uzunluğu boyunca tekdüze kaplama kalınlığı
- Tel çevresi etrafında tutarlı aşındırıcı maruziyeti
Bu genellikle sürekli tel hareketi, kontrollü elektrik alanları ve hassas banyo kimyası yönetimi yoluyla elde edilir.
Bağlayıcı Katman Bütünlüğü
Elektro kaplanmış bağlayıcı katman, kırılgan hale gelmeden yeterli sertliği ve yapışmayı korumalıdır. Düzgün bir şekilde oluşturulmuş bir katman şunları sağlar:
- Aşındırıcı çekilmesine karşı direnç
- Döngüsel kesme yükleri altında kararlı aşındırıcı desteği
- Çalışma sırasında kontrollü aşınma davranışı
Bu özellikler, tel ömrünü ve kesme tekrarlanabilirliğini doğrudan etkiler.
Kaplama Sonrası Stabilizasyon ve Muayene
Sonra elektrokaplama, ince kesme telleri, yapısal ve işlevsel tutarlılığı doğrulamak için stabilizasyon ve muayene işlemlerinden geçer.
Stabilizasyon İşlemleri
Kaplama sonrası işlemler şunları içerebilir:
- Kontrollü kurutma ve gerilim azaltma
- İç gerilimleri azaltmak için termal stabilizasyon
- Kalıntı kaplama bileşiklerini gidermek için yüzey temizleme
Bu adımlar, kaplama dayanıklılığını artırır ve erken arıza riskini azaltır.
Kalite Muayene Kriterleri
Mühendislik muayenesi tipik olarak şunlara odaklanır:
- Aşındırıcı dağılımının görsel ve mikroskobik incelenmesi
- Kaplama sürekliliğinin doğrulanması
- Yüzey kusurlarının veya bağlayıcı tutarsızlıklarının tespiti
Yalnızca nominal spesifikasyonlara güvenmek yerine, muayene tüm tel uzunluğu boyunca tutarlılığı vurgular.
Geleneksel Kesme Aleti Üretimi ile Karşılaştırma
Bıçaklar veya aşındırıcı diskler gibi geleneksel kesme aletleri, katı bir matris içinde toplu aşındırıcı bağlamaya dayanır. Buna karşılık, ince kesme telleri yüzey tabanlı bir aşındırıcı mimari kullanır.
Anahtar farklılıklar şunları içerir:
| Yön | İnce Kesme Telleri | Geleneksel Kesme Aletleri |
|---|---|---|
| Aşındırıcı konumu | Yüzeye gömülü | Toplu dağıtılmış |
| Bağlama yöntemi | Elektro kaplanmış metal | Reçine veya sinterlenmiş matris |
| Kesme kuvveti | Düşük ve dağıtılmış | Daha yüksek lokalize kuvvet |
| Isı üretimi | Minimal | Daha yüksek |
| Kesme ağzı kontrolü | Yüksek derecede tutarlı | Daha az öngörülebilir |
Bu yapısal farklılıklar, mühendislerin seçerken dikkate aldığı temel faktörlerdir uygun kesme telini seçmek belirli malzemeler ve hassasiyet gereksinimleri için.
Sonuç
İnce kesme tellerinin üretim ve elektro kaplama süreci, performanslarını yalnızca harici çalışma parametrelerinden çok daha fazla belirler. Tel hazırlığından elektrokimyasal aşındırıcı bağlamaya ve kaplama tekdüzelik kontrolüne kadar her adım, kesme kararlılığına, yüzey kalitesine ve işlem tekrarlanabilirliğine katkıda bulunur.
Toplu aşındırıcı bağlamaya güvenmek yerine elektro kaplanmış yapıyı mühendislik yaparak, ince kesme telleri, gelişmiş malzemeler ve yüksek hassasiyetli dilimleme ortamları için uygun kontrollü ve öngörülebilir bir kesme arayüzü sağlar. Bu üretim sürecini anlamak, mühendislerin tel kalitesini nominal spesifikasyonlar yerine yapısal ilkelere göre değerlendirmelerini sağlar, bu da hassas uygulamalarda daha güvenilir kesme sonuçlarına yol açar. Bu üretim ilkelerinin endüstriyel hassas kesme sistemlerinde nasıl uygulandığına dair eksiksiz bir genel bakış için lütfen şuraya bakın: elmas tel teknolojisi sayfamıza bakın.
SSS
S1. İnce kesme tellerinin üretiminde neden elektro kaplama tercih edilir?
Elektrokaplama, aşındırıcı parçacıkların tel yüzeyine yüksek konumsal stabilite ile mekanik ve metalurjik olarak sabitlenmesini sağlar. Reçine veya sinterlenmiş bağlama yöntemlerinin aksine, elektrokaplama, elmas parçacıklarının tutarlı çıkıntı yüksekliği ve aralığını koruduğu sabit bir aşındırıcı yapı oluşturur. Bu yapı, kırılgan ve sert malzemelerin hassas kesimi için gerekli olan öngörülebilir kesme davranışı, azaltılmış titreşim ve kararlı malzeme kaldırmayı mümkün kılar.
S2. Kaplama tekdüzeliliği kesme kararlılığını nasıl etkiler?
Tekdüze kaplama, kesme kuvvetlerinin telin uzunluğu boyunca ve çevresi etrafında eşit olarak dağılmasını sağlar. Kaplama kalınlığı veya aşındırıcı gömülme derinliği değişirse, kesme sırasında yerel gerilme yoğunlaşmaları meydana gelebilir. Bu varyasyonlar kuvvet dalgalanmasına, titreşime ve düzensiz yüzey kalitesine yol açabilir. Bu nedenle, kaplama tekdüzeliğinin korunması, kararlı ve tekrarlanabilir kesme performansı elde etmede önemli bir faktördür.
S3. Elektrokaplama işleminde çekirdek tel hazırlığının rolü nedir?
Çekirdek tel hazırlığı, kaplama yapışmasını ve tutarlılığını doğrudan etkiler. Yüzey kirliliği, oksit tabakaları veya pürüzlülük farklılıkları, kaplama sırasında elektrokimyasal birikimi bozabilir. Uygun yağdan arındırma, aktivasyon ve yüzey koşullandırma, akım dağılımının homojen olmasını ve çekirdek tel ile elektro kaplanmış tabaka arasında kararlı bir bağ oluşmasını sağlar, bu da kaplama kusurları veya erken aşındırıcı kaybı riskini azaltır.
S4. Elektrokaplama bağlama katmanı tel dayanıklılığını nasıl etkiler?
Bağlayıcı katman, aşındırıcı parçacıkların döngüsel kesme yükleri altında ne kadar etkili bir şekilde tutulduğunu belirler. İyi kontrol edilmiş elektro kaplama katmanı, sertlik ve tokluk arasında bir denge sağlayarak aşındırıcıların dışarı çekilmesine karşı direnç gösterirken aşırı gevreklikten kaçınır. Bu denge, sürekli kesme işlemleri sırasında yorulma direncini artırır ve telin hizmet ömrünü uzatır.
S5. Üretim tutarlılığı neden nominal spesifikasyonlardan daha önemlidir?
Nominal özellikler, tel çapı veya aşındırıcı boyutu gibi ortalama değerleri tanımlar ancak tüm tel uzunluğu boyunca yapısal tutarlılığı yakalamaz. Üretim tutarlılığı, mekanik özelliklerin, aşındırıcı dağılımının ve kaplama bütünlüğünün üretim boyunca kararlı kalmasını sağlar. Bu tutarlılık, özellikle yüksek hassasiyetli ve yüksek değerli malzeme işlemlerinde tekrarlanabilir kesme sonuçları elde etmek için kritik öneme sahiptir.







