
Bir Mühendislik Teknik Raporu Elmas Tel ile Kesme
Giriş: Deterministik Üretim ve Kök Neden Düşüncesi
Hassas kesme sorunları ultra-hassas üretimde asla rastgele değildir; proses limitleri dışına çıkan fiziksel değişkenlerin sonucudur.
Rastgele arıza diye bir şey yoktur.
Kesilmiş bir wafer üzerinde gözlemlenen her kusur—makroskopik koniklik, periyodik dalgalanma veya mikroskobik yüzey altı hasarı (SSD) olsun—stabil bir proses penceresi dışına çıkan bir veya daha fazla fiziksel değişkenin deterministik sonucudur. Görünen rastgelelik, yalnızca ölçüm veya anlayıştaki çözünürlük eksikliğidir.
Etkili sorun giderme bu nedenle deneme yanılma meselesi değildir. Yapılandırılmış bir egzersizdir değişken izolasyonu, mekanik dinamikler, triboloji ve kontrol teorisine dayanır.
Bu teknik rapor, en yaygın arıza modlarını teşhis etmek için bir kök neden çerçevesi sunmaktadır. elmas tel kesme sistemleri. Her bölüm, gözlemlenen belirtileri temel fiziksel mekanizmalara bağlar ve deterministik proses kontrolünü yeniden sağlayan düzeltici eylemleri özetler.
Tel Titreşim Mekaniği: Titreşim Fiziği
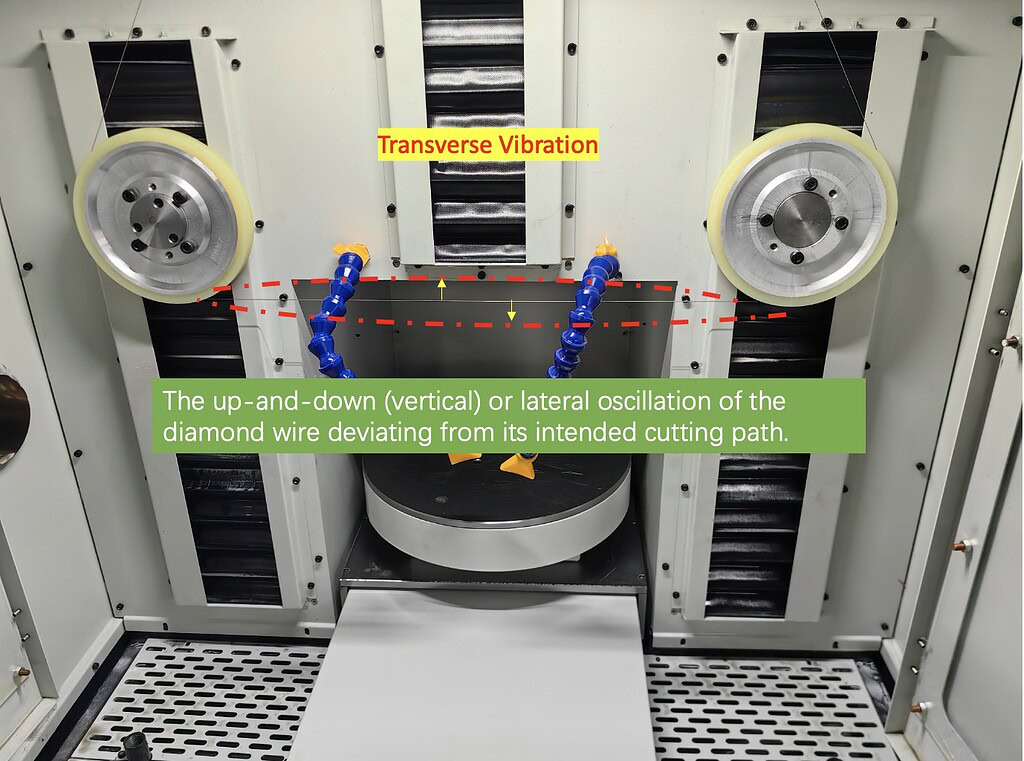
Tel titreşimi, yüzey dalgalanması (TTV) bozulmasının ve yüksek pürüzlülüğün (Ra) baskın kaynağıdır. Doğru analiz etmek için, elmas tel bir dalga mekaniği tarafından yönetilen gergin bir ip olarak modellenmelidir.
1 Gergin Bir Telin Doğal Frekansı
Bir tel açıklığının temel doğal frekansı şu şekilde ifade edilebilir:
fn = (1 / (2 * L)) * karekök(T / mu)
Burada:
- fn = telin doğal frekansı (Hz)
- T = dinamik tel gerilimi (N)
- L = kılavuz tekerlekler arasındaki açıklık uzunluğu (m)
- mu = telin doğrusal kütle yoğunluğu (kg/m)
Bu ilişki, tel titreşim davranışının mekanik parametreler ayarlanarak tamamen deterministik ve ayarlanabilir olduğunu göstermektedir.
2 Kök Neden Olarak Harmonik Rezonans
Rezonans, telin doğal frekansı motor dönüşü, yatak kusurları veya aktarma organları harmonikleri gibi harici bir uyarma kaynağıyla hizalandığında meydana gelir. Sürekli tek yönlü hareketin rezonansı bastırmadaki rolü, ayrıntılı olarak açıklanmıştır. sonsuz döngü kesiminin mühendislik analizi.Rezonans koşulları altında, titreşim genliği keskin bir şekilde artar ve kesme yüzeyinde karakteristik titreşim izleri oluşturur.
Teşhis
- Baskın frekansları belirlemek için bir stroboskop veya FFT titreşim analizörü kullanın.
- Titreşim frekansı motor hızına (örneğin, 3000 RPM'de 50 Hz) uyuyorsa, dengesizlik veya tahrikle ilgili sorunlar muhtemeldir.
- Frekans, hesaplanan tel doğal frekansına uyuyorsa, rezonans onaylanır.
Düzeltme
- Doğal frekansı uyarma bantlarından uzaklaştırmak için tel gerilimini (T) veya kılavuz tekerlek aralığını (L) ayarlayın.
3 Kılavuz Tekerlek Kaçıklığı ve Yatak Kaynaklı Gürültü
Bir elmas tel sistemi, dönen elemanlarının hassasiyetini aşamaz.
Radyal Kaçıklık
10 mikron kadar küçük radyal kaçıklığa sahip bir kılavuz tekerlek, tele döngüsel bir yer değiştirme uygular. 50 m/s üzerindeki tel hızlarında bu, yüksek frekanslı bir uyarma kaynağı haline gelir.
Teşhis
- V-oluk içine yerleştirilmiş bir komparatör kullanarak toplam gösterilen kaçıklığı (TIR) ölçün.
- Kabul edilebilir TIR 10 mikronun altında olmalıdır.
Yatak Bozulması
Aşınmış yataklar, düzenli dalga desenleri yerine puslu bir yüzey dokusu üreten stokastik titreşim üretir.
Geometrik Hizalama Hataları: Koniklik, Sapma ve Yay
Geometrik hatalar doğası gereği statiktir ancak kesme uzunluğu boyunca birikir, bu da düzensiz wafer kalınlığına neden olur.
1 Kama Etkisi (Koniklik)
Belirti
Wafer kalınlığı üstten alta veya soldan sağa doğrusal olarak değişir.
Kök Neden
Besleme ekseni, tel web düzlemine dik değildir.
Mekanizma
Eğer kılavuz makaralar tam olarak paralel değilse, tel yüzeyi eyer şeklinde bir geometriye benzer şekilde bükülmüş bir yüzey oluşturur. Kütük bu bozuk düzlemden geçerken, malzeme kaldırma işlemi giderek kayar ve koniklik oluşur.
Düzeltme
- Kılavuz makaraların lazer tabanlı hizalamasını gerçekleştirin.
- Paralellik toleransı metre başına 0,02 mm içinde olmalıdır.
2.2 Tel Eğilmesi (Sapması)
Belirti
Kesim yüzeyi besleme yönü boyunca eğilir, yaygın olarak "karın" olarak adlandırılır.
Fiziksel İlişki
Tel sapması besleme hızıyla artar ve tel gerilimiyle azalır. Basitleştirilmiş mühendislik terimleriyle:
sapma ~ Besleme Hızı / Tel Gerilimi
Düzeltici Eylemler
- Aşındırıcı tanecik başına kesme kuvvetini azaltmak için tel hızını artırın.
- Kritik kesme aşamalarında besleme hızını azaltın.
- Gerdirme sisteminin etkili aralığında çalıştığını doğrulayın.
3. Besleme Dengesizliği ve Yapış-Kayma Olgusu
Belirti
Kesim yüzeyinde yatay bantlar, basamak izleri veya su lekeleri görünür, genellikle titreşimli bir ses eşlik eder.
3.1 Doğrusal Kılavuzların Tribolojisi
Çok düşük besleme hızlarında (yaklaşık dakikada 0,5 mm'nin altında), kesme sınır yağlama rejimine girer. Statik sürtünme kinetik sürtünmeyi aşar, bu da besleme ekseninin yapışma ve kayma arasında gidip gelmesine neden olur.
Her kayma olayı, talaş yükünde geçici bir artışa neden olarak, wafer yüzeyinde görünür bir basamak bırakır.
3.2 Servo Kontrol Döngüsü Sertliği
Servo ayarı, sabit hızı korurken kesme kuvveti dalgalanmalarına direnebilme yeteneğini belirler.
- Düşük oransal kazanç, konum gecikmesine ve dalgalanmaya neden olur.
- Aşırı kazanç salınıma ve duyulabilir titreşime neden olur.
Mühendislik Prensibi
Servo döngüleri, marjinal stabilite olmadan yüksek sertlik için ayarlanmalı, değişken yük altında düzgün besleme hareketi sağlamalıdır.
4. Tel Kırılması Adli Tıbbı: Kırılma Yüzeyini Okuma
Kırık bir telin kırılma morfolojisi, arıza mekanizmasının doğrudan kanıtını sağlar.
4.1 Çekme Aşırı Yüklenme Arızası
Görünüm
İğne benzeri veya fincan-konik profilli daralma.
Yorumlama
Aşırı gerilim veya soğutucu sıvısı eksikliğinden kaynaklanan termal yumuşama.
4.2 Yorgunluk Arızası
Görünüm
Tel eksenine dik, düz, pürüzsüz kırılma yüzeyi.
Yorumlama
Yetersiz boyutlu makaralar veya uzun hizmet ömründen kaynaklanan döngüsel bükülme gerilimi.
4.3 Kesme Arızası
Görünüm
Yaklaşık 45 derecelik açıyla kırılma yüzeyi, genellikle yayılmış malzeme ile.
Yorumlama
Ani mekanik darbe, tel raydan çıkması veya iş parçasındaki sert kapanımlar.
5. Süreç Disiplini ve Deterministik Kurtarma
Hassas kesme performansı, disiplinli tekrarlarla geri yüklenir:
Gözlemle
Hipotez kur
Ölç
Ayarla
Titreşim kaynaklarını izole ederek, geometrik hizalamayı doğrulayarak ve servo dinamiklerini ayarlayarak, mühendisler elmas tel dilimleme sistemlerinde deterministik davranışı geri kazanabilirler.
Hassasiyet tesadüfi değildir.
Bilinen fiziksel sınırlar dahilinde çalışan kontrollü değişkenlerin sonucudur.
SSS
S1: Testere izleri ile dalgalanma arasındaki fark nedir?
Testere izleri, aşındırıcı etkileşim veya titreşimden kaynaklanan yüksek frekanslı yüzey pürüzlülüğüdür. Dalgalanma, genel kalınlık tekdüzeliğini (TTV) etkileyen düşük frekanslı bir geometrik bozulmadır.
S2: SiC kütüklerinde giriş izleri neden oluşur?
Giriş izleri, sıfır temastan çizgi temasa anlık geçişten kaynaklanır. Programlanmış yumuşak başlatma, ilk kesme derinliği için ilerleme hızını azaltarak bu etkiyi en aza indirir.
S3: Kılavuz tekerlekler ne sıklıkla değiştirilmelidir?
kılavuz tekerlekler her 500 çalışma saatinde bir kontrol edilmelidir. Oluk yarıçapı tel çapını aşarsa, yanal titreşim artacaktır.







