
Giriş: Kesmenin “Gizli” Maliyeti
Hassas üretimde, kesme işlemi genellikle yalnızca ilk adım olarak görülür. Ancak, deneyimli proses mühendisleri kesimin sonraki her şeyin maliyetini belirlediğini bilir.
Bir elmas tel, sert bir malzemeyi kestiğinde, örneğin Silisyum Karbür (SiC) Otomatik dilimleme teli testereleri Optik Cam, sadece malzemeyi ayırmakla kalmaz; yüzeye zarar verir. Bu hasar iki şekilde oluşur:
- Yüzey Pürüzlülüğü (Ra): Yüzeydeki görünür tepe ve vadiler.
- Yüzey Altı Hasarı (SSD): Derine uzanan görünmez mikro çatlaklar ve gerilim kırılmaları içine malzemenin.
Yüzey Pürüzlülüğü kolayca ölçülürken, Yüzey Altı Hasarı (YAH) sessiz kâr öldürücüdür. Kesme işleminiz derin mikro çatlaklar (örneğin, 20µm derinlikte) oluşturuyorsa, parlatma işlemine başlamadan önce bunları gidermek için en az 25µm pahalı malzemeyi öğütmeniz gerekir.
Bu makale, SSD'nin fiziğini incelemekte ve gidip gelmeli testeryelerden Sonsuz Döngü Elmas Tel Kesme geçişin SSD derinliğini 'ye kadar azaltarak işlem sonrası maliyetleri önemli ölçüde düşürebileceğini göstermektedir.
Yüzey Altı Hasarı (SSD) Nedir?
Sorunu çözmek için önce onu tanımlamalıyız.
Bir elmas tanesi kırılgan bir malzemeye girdiğinde, çizgiye doğrudan altında bir “Plastik Bölge” oluşturur. Bunun altında, Orta Çatlaklar ve Yanal Çatlaklar ana malzemeye yayılır. Bu görünmez kırık ağı, SSD katmanıdır.
“Buzdağı” Benzetmesi
Görünür pürüzlülük ile gizli hasar arasındaki ilişki genellikle bir buzdağına benzetilir.
- Yüzey Pürüzlülüğü (Ra) suyun üzerindeki uçtur — görebildiğiniz ve kolayca ölçebildiğiniz şey.
- SSD su altındaki devasa buz yapısıdır. Genellikle 3 ila 5 kat daha derin Ra değerinden.
Bir wafer'ı parlatırsanız, parlak görünür ancak tam SSD katmanını kaldırmazsanız, wafer sonraki termal işlem sırasında muhtemelen arızalanacak veya optik söz konusu olduğunda lazer ışığını dağıtacaktır. Bu nedenle, kesmenin amacı sadece “geometri” (düzlük) değil, “bütünlük” (düşük SSD) olmalıdır.
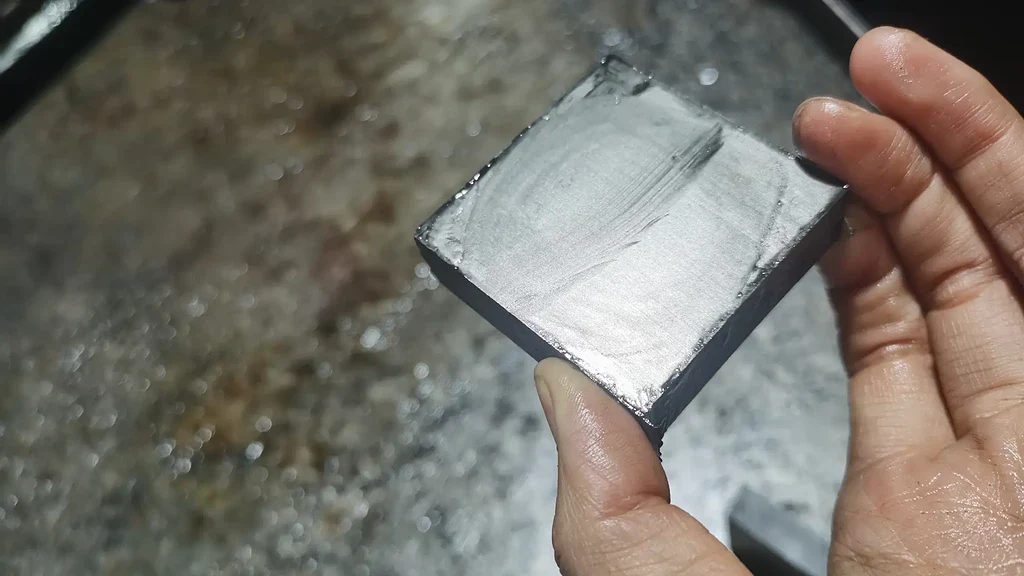
Suçlu: Gidip Gelmeli Testeryeler Neden Derin SSD'ye Neden Olur?
Geleneksel çok telli veya gidip gelmeli testeryeler, toplu üretim için endüstri standardıdır, ancak hasar derinliğini artıran doğasında var olan mekanik kusurlara sahiptir.
Geri Dönüş Şoku (“Dur-Kalk” Etkisi)
Gidip gelmeli bir testerye, teli ileri hareket ettirir, durur ve geri hareket eder.
- Geri dönüş anında (sıfır hız), tel kesimde “bekler”.
- Makine titreşimi bu yön değişikliği sırasında zirveye ulaşır.
- Sonuç: Bu, derin “Bekleme İzleri” veya “Tel İzleri” wafer yüzeyinde. Bu izler, gidermek için ağır zımparalama gerektiren temel olarak derin çatlak hendekleridir.
Çift Yönlü Çizik
Bir tahta parçasını zımparaladığınızı hayal edin. İleri geri agresifçe ovalarsanız, lifleri damarlara çapraz olarak yırtarsınız.
- Gidip gelmeli teller, kristal kafesi iki zıt yönde çizer. Bu gerilim vektörlerinin “çapraz çizilmesi”, çatlakların malzemenin içine daha derine yayılmasını teşvik eder.
- Gevşek aşındırıcı bulamaç (eski testeryelerde kullanılır) daha da kötüdür, kesici bir alet yerine küçük çekiçlerden oluşan bir baraj görevi görür.
Çözüm: Tek Yönlü Sonsuz Döngü Kesme
Vimfun'un Sonsuz Döngü Teknolojisi kesimin fiziğini “Testereleme”den “Hassas Taşlama”ya değiştirir.”
Bu tek yönlü hareket prensibi, ayrıntılı olarak sonsuz döngü kesiminin mühendislik analizi.
Sürekli Hareket (Geri Dönüş Yok)
Tel, tek yönde sabit yüksek hızda (60 m/s'ye kadar) hareket eder.
- Duraklama İzleri Yok: Tel hiç durmadığı için yüzeyde “tereddüt izleri” oluşmaz.
- Tutarlı Çizik Deseni: Elmas tanecikleri malzemeye tek, düzgün bir yönde temas eder. Bu, kaotik, derin kırılmalar yerine paralel, sığ oluklar oluşturur.
- Parlatma Avantajı: Paralel çiziklerin rastgele çift yönlü çiziklere göre parlatılması önemli ölçüde daha kolay ve hızlıdır.
2. Düşük Titreşim = Düşük Etki
SSD derinliği, elmas darbesinin kuvvetiyle orantılıdır.
- Sonsuz döngü, ağır ileri-geri tambur ataletine sahip olmadığından, mikro-titreşim (<10µm) ile çalışır.
- Tel, malzemeyi döverek değil, içinden “kayarak” geçer. Bu “Düşük Kuvvetle Kesme” modu, mikro-çatlakların sığ kalmasını ve yüzeye yakın kalmasını sağlar.

4. Veri Karşılaştırması: İleri-Geri Hareketli vs. Sonsuz Döngü
Aşağıdaki tablo, iki teknoloji arasındaki yüzey kalitesi metriklerindeki farkı vurgulamaktadır.
| Metrik | Döner Tipi Tel Testere | Vimfun Sonsuz Döngü Testere | Vimfun Avantajı |
| Hareket Türü | Çift Yönlü (Dur-Kalk) | Tek Yönlü (Sürekli) | — |
| Tel İzleri | Görünür (Ters Yön Çizgileri) | Yok (Düzgün Mat) | Üstün yüzey |
| Yüzey Pürüzlülüğü (Ra) | 0,8 µm – 1,2 µm | 0,4 µm – 0,6 µm | 2 Kat Daha Pürüzsüz |
| SSD Derinliği (Mikro-çatlaklar) | 15 mikrometre – 20 mikrometre | 5 mikrometre – 8 mikrometre | Hasar oranında azaldı |
| Laplama Gerekli | ~30µm kaldırmalı | ~10µm kaldırmalı | Daha hızlı işleme |
| İşlem Sonrası Süre | Temel (örn. 60 dakika) | Azaltılmış (örn. 20 dakika) | 3 Kat Daha Hızlı İş Hacmi |
Test Koşulları: Veriler, standart optik sınıf BK7 cam blokları (100 mm x 100 mm) 0,25 mm elmas tel kullanarak dilimlemeye dayanmaktadır. İleri-geri hareket hızı: 15 m/s'ye karşı Sonsuz Döngü hızı: 50 m/s.
Proses Mühendisi Çıkarımı: Sonsuz döngü dilimlemeye geçerek, genellikle “Kaba Taşlama” (Laplama) aşamasını tamamen atlayabilir ve doğrudan “İnce Parlatma”ya geçerek toplam döngü sürenizi yarıdan fazla kesebilirsiniz.
5. Uygulama Odak Noktası: SSD'nin En Çok Önemli Olduğu Yer
A. Optik Cam ve Kristaller
Optikte SSD ölümcüldür.
- Sorun: Bir lensin derin mikro-çatlakları varsa, kaplama sırasında arızalanacak veya yüksek güçlü lazer uygulamalarında ışığı dağıtacaktır.
- Faydası: Sonsuz tel dilimleme, o kadar pürüzsüz bir yüzey üretir ki (Ra < 0,5 µm), birçok kızılötesi veya görüntüleme dışı optik için kesilen yüzey “net şekle yakın” olur. Makro-SSD'nin yaygın bir biçimi olan kenar yontulması riskini en aza indirir.
B. Silisyum Karbür (SiC) Dilimleme
SiC son derece sert ve pahalıdır.
- Sorun: Geleneksel testeryeler “eğrilme” ve derin bir hasar katmanı bırakır. Bunu düzeltmek için üreticiler, 350 µm'ye kadar inceltmek için dilimi daha kalın (örneğin, 500 µm) kesmek zorundadır. Bu, değerli kristalin 150 µm'sinin israfıdır.
- Faydası: Sonsuz tel dilimlemenin sığ SSD'si ile dilimi daha ince (örneğin, 400 µm) kesebilirsiniz, çünkü nihai spesifikasyona ulaşmak için yalnızca 50 µm'yi kaldırmanız gerekir. Bu etkili bir şekilde dilim sayısını artırır tek bir külçeden alabileceğiniz.
Minimum SSD için Optimizasyon Nasıl Yapılır
Sonsuz tel testeryede bile parametreler önemlidir. “Ayna Kesimi” elde etmek için izlenecek yol:
- Yüksek Hız, Düşük İlerleme: Teli maksimum hızda (50-60 m/s) çalıştırın ancak aşağı besleme hızını yavaş tutun. Bu, elmas başına “Yonga Yükünü” azaltır ve kesimi daha nazik hale getirir.
- İnce Kum Teli: Daha küçük elmaslara sahip bir tel kullanın (örneğin, D46 Otomatik dilimleme teli testereleri D35). Biraz daha yavaş kesmesine rağmen, yaptığı girintiler daha sığdır ve bu da doğrudan SSD derinliğini azaltır.
- Hassas Gerdirme: Pnömatik gerginliğin kararlı olduğundan emin olun. Gerginlikteki dalgalanma, telin titreşmesine neden olur, bu da malzemeyi döver ve çatlakları derinleştirir.
Sonuç: Kârınızdan Öğütmeyi Durdurun
Yarı iletken ve optik üretiminin yüksek riskli dünyasında, derin hasar bırakan hızlı bir kesim sahte bir ekonomidir. Maliyeti ve riski öğütme departmanına kaydırır.
Benimseyerek Sonsuz Döngü Elmas Tel Kesme, sorunun köküne inersiniz. Tek yönlü, düşük titreşimli kesme eylemi, minimum düzeyde bir yüzey üretir Yüzey Altı Hasarı (YAH).
Derin SSD'nin kâr marjlarınızı aşındırmasına izin vermeyin.
🚀 Farkı doğrulamaya hazır mısınız?
Örnek malzemenizi bize gönderin. Ücretsiz Bir Kesim Testi gerçekleştireceğiz ve size kapsamlı bir SSD Analiz Raporu sunacağız, kesim kalitemizi mevcut işleminizle karşılaştıracağız.
👉 [Ücretsiz Kesim Testi ve SSD Raporunuzu Buradan Talep Edin]
SSS Bölümü (SSS Şeması)
S1: Yüzey Pürüzlülüğü (Ra) ve Yüzey Altı Hasarı (SSD) arasındaki fark nedir? Ra, yüzeyin görünür dokusunu (tepeler ve vadiler) ölçer. SSD, yüzeyin altındaki görünmez mikro çatlakları ölçer. SSD tipik olarak Ra'dan çok daha derindir ve parça bütünlüğünü sağlamak için ne kadar malzemenin öğütülmesi gerektiğini belirler.
S2: Sonsuz tel dilimleme, parlatmayı ortadan kaldırabilir mi? Bazı uygulamalar (güneş tuğlaları veya yapısal seramikler gibi) için evet. Hassas optikler veya yarı iletkenler için parlatma hala gereklidir, ancak sonsuz tel dilimleme, “kaba taşlama” aşamasını atlamanıza olanak tanır ve parlatma döngüsünü önemli ölçüde kısaltır.
S3: Neden tek yönlü kesim, karşılıklı kesimden daha iyi yüzeyler oluşturur? Karşılıklı hareket, derin çatlaklara neden olan bir “dur-kalk” şoku ve çıkarılması zor olan çift yönlü “çapraz çizikler” oluşturur. Tek yönlü kesim süreklidir ve parlatılması kolay, tekdüze, sığ, paralel çizikler oluşturur.







