
Giriş: Kesimin Arkasındaki “Beyin”
Modern bir makinenin mimarisinde elmas tel testere makine, besleme sistemi, kesme stabilitesini belirleyen “beyin” görevi görür. Erken hidrolik sistemlerin aksine, modern yüksek hassasiyetli ekipmanlar hareketi düzenlemek için gelişmiş kontrol mantığına dayanır. Gelişmiş kontrol mantığı entegre edilerek, besleme hızı kesme bölgesinden gelen canlı geri bildirimlere göre gerçek zamanlı olarak ayarlanır. Elmas tel testerelerin erken nesilleri, teli malzemeye ilerletmek için yerçekimi ağırlıklarına veya temel hidrolik silindirlere dayanıyordu. Bu sistemler, malzemenin nasıl tepki verdiğini algılamadan kuvvet uyguluyordu. Sonuç olarak, tel kırılması, kararsız kesme yolları ve tutarsız gofret kalınlığı yaygındı., Modern yüksek hassasiyetli elmas tel testere makineleri temelde farklı bir prensiple çalışır. Besleme hareketini gerçek zamanlı olarak düzenlemek için kapalı döngü CNC hareket kontrolü kullanırlar. Servo motorlar, hassas şanzıman bileşenleri ve PLC tabanlı kontrol mantığı entegre edilerek, besleme hızı kesme sürecinin kendisinden gelen geri bildirimlere göre sürekli olarak ayarlanabilir.
Bu makale, modern elmas tel testere makinelerinin besleme sistemini ve kontrol mantığını inceleyerek, servo mimarisinin, kontrol algoritmalarının ve uyarlanabilir hareket stratejilerinin kesme stabilitesini ve doğruluğunu nasıl belirlediğini açıklamaktadır.
Elmas Tel Testere Besleme Sistemi Donanımı.
Herhangi bir mekanik sistem işlev görebilmeden önce, mekanik sistemin rijit ve boşluksuz olması gerekir.
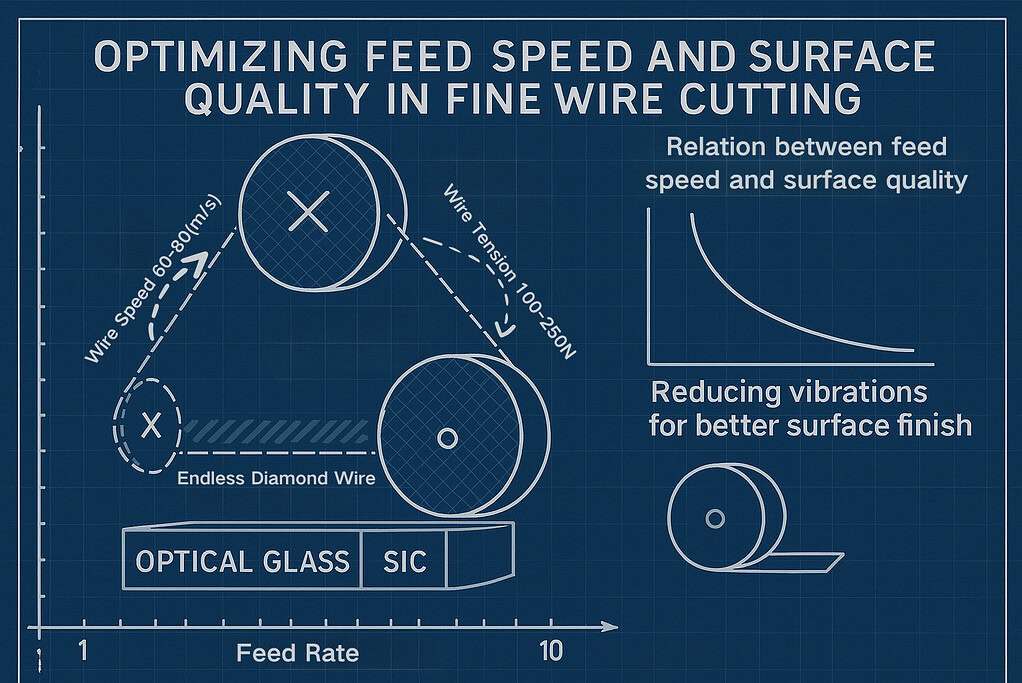
1 Servo Motorlar: Geri Bildirimin Gücü
Üst düzey makineler, mutlak enkoderlerle donatılmış AC servo motorlar kullanır. "Kayıp adımların" kalınlık değişimine yol açabileceği açık döngü bir yapılandırmada çalışan step motorların aksine, servo motorlar katı bir kapalı döngü sisteminde çalışır. Enkoder geri bildirimi, konumu sürekli olarak sürücüye bildirir. Tel, Silisyum Karbür (SiC) gibi malzemelerdeki sert bölgelerle karşılaştığında, sistem yükü algılar ve kesme doğruluğunu koruyarak torku anında ayarlar. Elmas tel testerelerin erken nesilleri, teli malzemeye ilerletmek için yerçekimi ağırlıklarına veya temel hidrolik silindirlere dayanıyordu. Bu sistemler, malzemenin nasıl tepki verdiğini algılamadan kuvvet uyguluyordu. Sonuç olarak, tel kırılması, kararsız kesme yolları ve tutarsız gofret kalınlığı yaygındı. 2 Şanzıman: Bilyalı Vidalar ve Lineer Kılavuzlar.
Boşluğu ortadan kaldırmak için ön yüklemeli bilyalı vidalar aracılığıyla dönme hareketi doğrusal beslemeye dönüştürülür. Bu, tutarlı dilim kalınlığını korumak için esastır. Yüksek rijitlikli lineer kılavuzlarla birleştirilen bu mimari, kesme kuvvetleri altındaki eğilmeyi önleyerek kama şeklinde kesim riskini azaltır.
Kontrol Mantığı: Sabit Besleme ve Uyarlanabilir Besleme Elmas tel dilimleme kontrolünde merkezi bir soru, besleme hareketinin sabit kalması mı yoksa kesme koşullarına uyum sağlaması mı gerektiğidir.. 1 Sabit Besleme Hızı Modu.
Sabit besleme modunda, makine kesme direncinden bağımsız olarak sabit bir hızda ilerler. Servo sistem, programlanan hızı korumak için gerektiğinde ek tork sağlar.
Bu yaklaşım, kesme direncini öngörülebilir olduğu optik cam veya monokristal silikon gibi homojen malzemeler için iyi çalışır. Ancak, takım aşınması veya malzeme homojensizliği nedeniyle direnç arttığında, beslemeyi devam ettirmeye zorlamak aşırı tel sapmasına neden olabilir. Tel eğilmesi güvenli sınırları aşarsa, tel yorgunluğu ve kırılması meydana gelebilir.
2 Yük İzlemeye Dayalı Uyarlanabilir Besleme
Uyarlanabilir besleme kontrolü, polikristal silisyum karbür veya kompozit malzemeler gibi heterojen malzemeler için yaygın olarak kullanılır.
Bu modda, kontrolör tahrik motoru akımı gibi kesme yüküyle ilgili göstergeleri izler. Motor akımı, kesme direnciyle doğrudan ilişkilidir. Operatör bir hedef yük değeri ayarlar ve kontrol sistemi bu yükü korumak için besleme hızını otomatik olarak ayarlar.
Kesme direnci azaldığında, verimliliği artırmak için besleme hızı artar. Direnç arttığında, teli korumak için besleme hızı azaltılır. Bu uyarlanabilir strateji, tel üzerindeki tepe gerilimini sınırlar ve kararlı kesme koşullarını korurken tel ömrünü önemli ölçüde uzatır.
Düşük Hızlı Stabilite ve Kontrol Döngüsü Ayarı.
Elmas tel dilimleme, özellikle sert veya kırılgan malzemeler için son derece düşük besleme hızları gerektirir. Bu hızlarda, mekanik sistem içindeki sürtünme etkileri önemli hale gelir.
1 Düşük Besleme Hızlarında Yapış-Kayma Hareketi.
Statik sürtünme, dinamik sürtünmeden daha yüksektir. Ağır yük altında bir besleme ekseni çok yavaş hareket ettiğinde, eksen sırayla harekete direnç gösterebilir ve yeterli kuvvet birikince ileri atlayabilir. Bu olguya yapış-kayma hareketi denir.
Yapış-kayma davranışı, kesme yüzeyinde periyodik izler üretir ve yüzey kalitesini bozar. Hassas dilimleme uygulamalarında özellikle sorunludur.
2 Pürüzsüz Besleme Hareketi İçin PID Ayarı
Servo sistemler, hareketi düzenlemek için orantılı, integral ve türevsel kontrol parametrelerine dayanır.
Uygun ayar, salınımdan kaçınırken sistem rijitliğini ve tepkisini artırır. İyi ayarlanmış bir besleme ekseni, yapış-kayma davranışını ortadan kaldırarak ve sürekli, kararlı kesme hareketi sağlayarak son derece düşük hızlarda bile pürüzsüz hareket eder.
Modern Besleme Sistemlerinde Gelişmiş Kontrol Fonksiyonları.
Modern PLC tabanlı kontrol sistemleri, kesme işleminin kritik aşamalarını yönetmek için özel rutinler uygular.
1 Kontrollü İlk Temas ("Yumuşak İniş")
Tel ile malzeme arasındaki ilk temas, tel hasarı için en yüksek risk anlarından biridir.
Modern sistemler, iş parçasına güvenli bir mesafeye hızla yaklaşır, ardından çok yavaş bir arama hızına geçer. Sensörler ilk temas noktasını algılar, doğru bir referans konumu oluşturur ve kontrollü bir giriş rampası başlatır. Bu, darbe şokunu önler ve aşındırıcı hasar riskini azaltır.
2 Tel Sapması İçin Telafi
Derin kesimler sırasında, sürüklenme kuvvetleri nedeniyle tel sapması iş parçası merkezine doğru artar. Makine, kılavuz tekerlekler programlanan bitiş noktasına ulaştığında besleme hareketini durdurursa, tel merkezdeki malzemeyi tam olarak kesemeyebilir.
Gelişmiş kontrol mantığı, besleme strokunu nominal bitiş noktasının biraz ötesine uzatarak bu etkiyi hesaba katar. Bu ek hareket, merkezde kesilmemiş malzeme bırakmadan iş parçasının tamamen ayrılmasını sağlar.
Besleme İle İlgili Kesme Hatalarının Teşhisi.
Birçok kesme hatası, besleme sistemi davranışına bağlanabilir.
Periyodik yüzey dalgalanması genellikle servo rezonans veya aşırı agresif kontrol kazançlarını gösterir. Konik kesimler, mekanik hizalama eksikliğinden veya yetersiz besleme rijitliğinden kaynaklanabilir. Kesimin ortasında tel kırılması, yaygın olarak aşırı besleme hızını veya yetersiz uyarlanabilir kontrolü işaret eder.
Bu ilişkileri anlamak, operatörlerin malzeme ile ilgili sorunlar ile kontrol ile ilgili sorunlar arasında ayrım yapmalarını sağlar.
Bu besleme kontrol stratejisi, makalenin tamamında açıklanan genel makine yapısıyla birlikte çalışır.
Yem Kaynaklı Kesme Hatalarının Teşhisi
Birçok kesme hatası, besleme sistemi davranışına kadar izlenebilir.
Periyodik yüzey dalgalanması genellikle servo rezonansını veya aşırı agresif kontrol kazançlarını gösterir. Konik kesimler mekanik hizalama eksikliğinden veya yetersiz besleme sertliğinden kaynaklanabilir. Telin ortasında tel kopması genellikle aşırı besleme hızını veya yetersiz adaptif kontrolü işaret eder.
Bu ilişkileri anlamak, operatörlerin malzeme ile ilgili sorunlar ile kontrol ile ilgili sorunlar arasında ayrım yapmalarını sağlar.
Bu besleme kontrol stratejisi, makinenin genel yapısıyla birlikte çalışır. elmas tel testere sistem tasarımında açıklanan.
Sonuç
Elmas tel testerenin besleme sistemi, teli basitçe indiren bir mekanizma değildir. Kuvvet, hız ve konumu sürekli olarak dengeleyen dinamik bir kontrol sistemidir.
Rijit mekanik mimariyi kapalı döngü servo kontrol ve uyarlanabilir besleme mantığı ile birleştirerek, modern elmas tel testere makineleri değişen kesme koşulları altında kararlı, tekrarlanabilir dilimleme elde eder. Hassas kesim nihayetinde kontrollü hareketin bir fonksiyonudur.
SSS
S1: Arasındaki fark nedir tel hızı ve besleme hızı?
Tel hızı, elmas telin makaralar etrafında ne kadar hızlı hareket ettiğini ifade eder. Besleme hızı, telin malzemeye ne kadar hızlı ilerlediğini açıklar. Tel hızı kesme verimliliğini etkilerken, besleme hızı çevrim süresini ve kesme stabilitesini belirler.
S2: Kesim sırasında besleme neden bazen duruyor?
Uyarlanabilir besleme modunda, geçici duraklamalar, sistemin artan kesme direnci algıladığını gösterir. Kontrolcü, teli korumak ve kesme koşullarını stabilize etmek için besleme hareketini azaltır veya duraklatır.
S3: Mevcut makinelere besleme kontrol mantığı yükseltilebilir mi?
Yazılım tabanlı yükseltmeler, donanım yeteneklerine bağlı olarak modern PLC kontrollü sistemlerde mümkündür. Eski mekanik kontrollü sistemler genellikle yalnızca yazılımla gelişmiş besleme kontrolünü destekleyemez.







