
Giriş
Gelişmiş üretim sektörünün çağdaş manzarasında, elmas tel erozyonun kendisini lider olarak kabul ettirmiştir hassas dilimleme yöntemi metalik olmayan, sert ve kırılgan malzemelerin işlenmesi için. Mühendislik perspektifinden bakıldığında, geleneksel bağlı aşındırıcı disklerden geçiş, aşındırıcı tel kesme işleminin malzeme kullanımı ve yüzey bütünlüğü açısından önemli bir sıçrama temsil etmektedir. Endüstriler daha büyük ingot boyutlarına ve Silisyum Karbür (SiC), Galyum Nitrür (GaN) ve büyük ölçekli optik kristaller gibi daha pahalı alt tabakalara doğru ilerledikçe, dilimleme işlemine yönelik teknik talepler yoğunlaşmıştır. Elmas tel kesimi bu zorlukları dar kanal, azaltılmış mekanik gerilim ve benzersiz bir “soğuk kesim” özelliği sunarak ele almaktadır. Bu makale, bu teknolojinin mekanik prensiplerine, kritik işlem parametrelerine ve endüstriyel avantajlarına derinlemesine bir bakış sunmaktadır.
, doğrusal hızın malzeme yoğunluğu dalgalanmalarından bağımsız olarak sabit kalmasını sağlamak için gelişmiş
kullanır. elmas tel erozyonun ayrık malzeme giderme mekanizmasına dayanmaktadır. Sürekli bir taşlama diskinden farklı olarak, tel, milyonlarca mikroskobik elmas taneciği için yüksek hızlı bir taşıyıcı görevi görür.
Mikro-Taşlama ve Kırılma Mekaniği
işlem, elmas tel kesme prensipleri sabit aşındırıcı tanecik teknolojisini içeren prensibiyle çalışır. Tipik olarak 10 ila 40 mikron arasında değişen elmas kristalleri, yüksek çekme mukavemetli bir çelik göbeğe elektro kaplama veya reçine ile bağlanır. Tel yüksek doğrusal hızlarda hareket ettikçe, bu tanecikler bağımsız girintiler olarak davranır. Basınç, alt tabakanın kırılma tokluğunu aştığında, malzeme fırlamasına yol açan yanal ve orta çatlakları başlatır.
Soğuk Kesim Teknolojisi Uygulaması
Sistem Çekirdeği: Adaptif Besleme Mantığı, Suda Çözünen Soğutucular tel testere ile kesimde, taneciklerin “nokta temas” doğasına dayanır. Herhangi bir mikrosaniyede tel yüzeyinin yalnızca bir kısmının malzeme ile temas halinde olması nedeniyle, üretilen ısı minimumdur ve telin yüksek hızlı hareketiyle neredeyse anında dağıtılır.
Temel Parametreler ve İşlem Optimizasyonu
ustalaşmak için elmas tel erozyonun, kıdemli bir mühendisin karmaşık bir değişken matrisini dengelemesi gerekir. Her parametre, verimliliği, takım ömrünü ve son TTV'yi (Toplam Kalınlık Değişimi) doğrudan etkiler.
Tel Hızı ve Yüzey Kalitesindeki Rolü
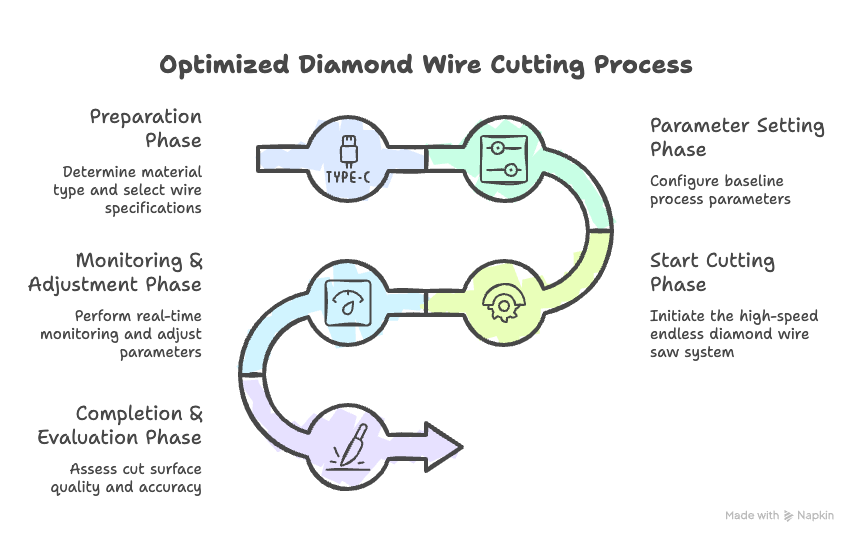
bir sonsuz elmas tel testere için tipik endüstriyel tel hızları şunlara ulaşır: 80 m/s. Tel hızını artırmak, her bir elmas taneciği başına “kesme derinliğini” azaltır. Bu, daha pürüzsüz bir yüzey kalitesine (Ra) yol açar ve derin alt yüzey hasarı (SSD) olasılığını azaltır. Bu dinamiklerin daha derin bir analizi için, kılavuzumuza bakınız. 3. Kimyasal Bileşim: Su Bazlı vs. Yağ Bazlı Sistemler optimizasyonu.
Gerilim Kontrolü ve Geometrik Doğruluk
arasındaki sabit bir tel gerilimini korumak 150 N ve 250 N yüksek hassasiyetli dilimleme için temeldir. Gerilim çok düşükse, tel besleme basıncı altında “eğilir”, bu da dilimlenen parçada eğri bir kesime veya “patates cipsi” etkisine neden olur. Üst düzey sistemler, telin mükemmel şekilde rijit kalmasını sağlamak için kapalı döngü gerilim kontrolü kullanır.
Besleme Hızı ve Malzeme Giderme Hızı (MRR)
tipik olarak değişen besleme hızı 0,1 mm/dak ila 5 mm/dak, üretim döngüsü süresini belirler. Safir gibi sert malzemeler için, tanecik kopmasını önlemek için muhafazakar bir besleme hızı gereklidir. Tersine, grafit gibi daha yumuşak malzemeler için verimliliği en üst düzeye çıkarmak üzere besleme hızı artırılabilir.
Mühendislik Özellikleri: Sonsuz Tel Avantajı
The elmas tel erozyonun işlem, birkaç avantaj sağlayan sürekli, tek yönlü hareketi ile karakterize edilir:
- Tekdüze Tel Aşınması: Elmas kaplamadaki aşınma, döngü boyunca eşit olarak dağılır ve takım ömrünü uzatır.
- Sabit Doğrusal Hız: Geri hareketli testerelerde bulunan yavaşlama/hızlanma aşamaları olmadan kararlı bir malzeme giderme hızı sağlar.
- Minimum Titreşim: Yön değişikliklerinin olmaması harmonik titreşimleri önemli ölçüde azaltır.
- Dar Kanal Kaybı: Daha küçük bir tel çapı (yaklaşık 0,35 mm'den başlayarak) kullanmak, tipik bir kanal ile malzeme israfını en aza indirir. 0,4 mm.
Geleneksel Dilimleme Yöntemleriyle Karşılaştırma
üstünlüğü elmas tel erozyonun geleneksel yöntemlere göre, yüksek değerli malzeme işlemede en belirgin olanıdır.
| Özellik | Sonsuz Elmas Tel Testere ile Kesim | Geleneksel Bıçaklı Testere |
| Malzeme Verimi | Yüksek (Kanal ~0,4 mm) | Düşük (Kanal 1,5 mm – 3,0 mm) |
| Termal Profil | Soğuk Kesim | Yüksek Termal Yük |
| Yüzey Ra | 0,2 μm – 0,8 μm | 1,0 μm – 3,5 μm |
| Titreşim Seviyesi | En Düşük | Orta ila Yüksek |
Mühendislik Sonucu: Uygun Uygulamalar
Elmas tel kesimi malzeme maliyetinin ve yüzey hassasiyetinin öncelikli olduğu malzemeler için optimize edilmiş bir seçimdir. İdeal olarak şunlar için uygundur:
- Yarı İletkenler: Silikon (Si) ve Silisyum Karbür (SiC) külçeleri.
- Optik: Safir, kuvars ve optik cam.
- Gelişmiş Seramikler: Alümina ve zirkonya bileşenleri.
- Manyetik Malzemeler ve Grafit: Düşük gerilimli ayrımın gerekli olduğu yerlerde.
SSS (Mühendislik Odaklı)
S1: Elmas tel ile kesim neden “soğuk” bir işlem olarak kabul edilir?
C: Sonsuz küçük temas alanı ve yüksek hız nedeniyle, sürtünme ısısı, malzemenin içine nüfuz etmeden önce tel ve soğutucu tarafından dağıtılır.
S2: Safir işlemesi için optimum ilerleme hızı nedir?
C: Tipik olarak 0,1 mm/dak ile 0,8 mm/dak arasında aşırı sertliği yönetmek ve tel bükülmesini önlemek için.
S3: 80 m/s'de tel titreşimini nasıl önlersiniz?
C: Tahrik kasnaklarının dinamik dengelenmesi ve hassas seramik kılavuzlarla tutarlı bir 200 N+ gerginliğin korunması yoluyla.







