Tam kesme derinliğinde bir Al₂O₃'ü kesen karbür bir taşlama tekerleği, yüzey incelenmeden önce mikro çatlakları başlatmak için yeterli ısı üretir. Bu varsayımsal değil — hassas seramik işleme işlemlerinde en çok reddedilen parçaların kökenine dayandığımız arıza modudur. Mevcut işleminiz boyutsal sapma, kenar yontulması veya 2 μm üzerindeki yüzey Ra değerleri üretiyorsa, kesme yöntemi neredeyse her zaman temel nedendir.
Elmas tel testere seramik kesme hassasiyeti belirli bir nedenle hassas seramik işleri için ölçüt haline gelmiştir: mekanik ve termal hata kaynaklarını aynı anda ele alır, birini diğerine karşı takas etmek yerine.
Geleneksel Seramik Kesiminde Hassasiyeti Ne Sınırlandırır?
Geleneksel seramik kesme yöntemlerinin her biri farklı bir hassasiyet cezası uygular ve üretimde kontrol edilmesi zor şekillerde birleşirler.
Döner bıçaklı taşlama (elmas kapaklı tekerlekler veya aşındırıcı diskler) yüksek normal kuvvetler uygular — tipik olarak malzeme sertliğine ve ilerleme hızına bağlı olarak 50–200 N. Kırılgan seramikler için bu kuvvet kesme bölgesi boyunca eşit olarak dağılmaz; tane sınırlarında ve önceden var olan mikroboşluklarda yoğunlaşır. Sonuç, bitmiş yüzeyin 20–50 μm altında uzanan yüzey altı hasarı ve tekerlek aşındıkça genişleyen boyutsal değişimdir.
ID (iç çap) testereler dış kenarı boyunca gerilim altında tutulan dönen ince bir bıçağa dayanır. Bıçak gerilimi, dönme hızı ve kesme sırasındaki termal genleşme ile dalgalanır. Herhangi bir gerilim varyasyonu, kesme hattında doğrudan konumsal hataya dönüşür. Waferler ve ince seramik alt tabakalar için bu, bıçak ısındıkça dalgalanan TTV (toplam kalınlık varyasyonu) değerleri üretir — makineyi durdurmadan telafi edilmesi zor bir sorun.
Yüzey bitirme için aşındırıcı taşlama farklı bir sorun getirir: tekerlek aşınması sapması. Aşındırıcı yüzey aşındıkça, etkili kesme geometrisi değişir ve boyutsal tolerans, tekerleğin ömrü boyunca sistematik olarak genişler. Gerçek zamanlı olarak telafi etmiyorsanız, tekerleğin ömrünün sonunda tolerans bandınız başlangıçtakiyle aynı değildir.
Ortak nokta: üç yöntem de ya yüksek kuvvetli mekanik hasar, termal stres ya da zamana bağlı geometrik sapma getirir.
Elmas Tel Testere Seramik Kesme Hassasiyeti Nasıl Çalışır?
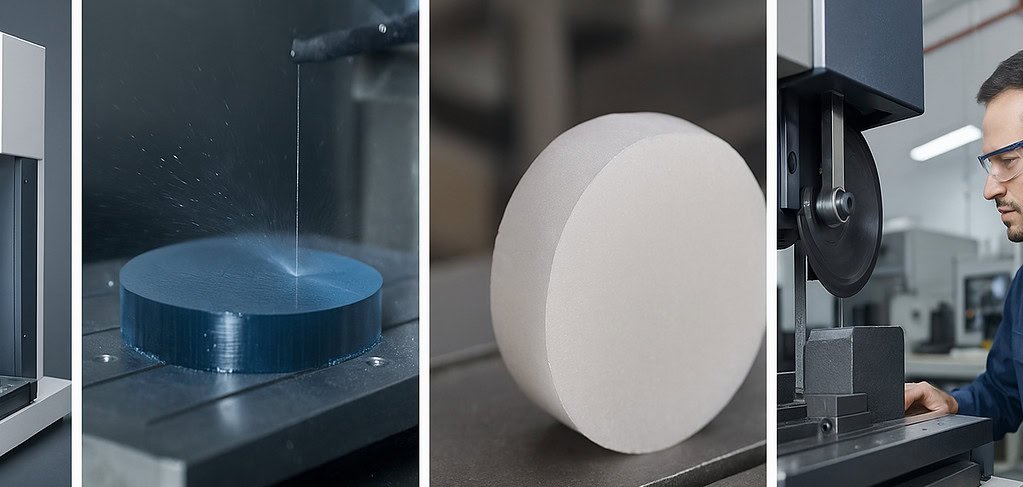
Elmas tel kesiminin hassasiyet avantajı, sadece bir değil, dört fiziksel mekanizmadan gelir.
Düşük kesme kuvveti. Gerilim altındaki bir elmas tel, aşındırıcı eylemi aynı anda birçok elmas taneciğine dağıtarak iş parçasıyla çok küçük bir yay üzerinde temas eder. Birim temas noktası başına normal kuvvet düşüktür — tipik olarak telin uzunluğu başına 1–10 N, bir bıçak kesimindeki yoğun kuvvetlere kıyasla. Düşük kırılma tokluğuna sahip seramikler için bu fark önemlidir. Örneğin SiC, yaklaşık 3 MPa√m KIC'ye sahiptir. Herhangi bir darbe kesme kuvveti, mevcut mikro kusurlardaki çatlakları tercihli olarak yayar. Elmas telin sürekli, dağıtılmış teması kuvvet ani yükselmelerini önler. Yüzey altı hasar derinliği, geleneksel yöntemlerdeki 20–50 μm'ye kıyasla 5–15 μm'ye düşer.
Tutarlı kanal genişliği. Elmas tel çapı üretim sırasında sıkı bir şekilde kontrol edilir ve kesme sırasındaki aşınma kademeli ve öngörülebilirdir. Ortaya çıkan kanal genişliği 0,3–0,8 mm'dir — taşlama tekerleği kesiminden (1,5–3 mm) kabaca 3–5 kat daha dardır. Daha dar kanal, geçiş başına daha az malzeme kaldırma, daha az aşındırıcı yükleme ve bir parti boyunca daha iyi boyutsal tekrarlanabilirlik anlamına gelir.
Isı birikimi yok. Soğutucu ile tel kesimi, kesme bölgesi sıcaklığını düşük tutar. Isı birikimi olmadığında, seramikte termal stres olmaz, temperlenmiş mikro çatlak oluşmaz ve iş parçasının termal genleşmesinden kaynaklanan boyutsal büyüme olmaz. Geleneksel taşlamanın ince duvarlı seramiklerde en belirgin şekilde başarısız olduğu yer burasıdır — ısı gidecek bir yer bulamaz.
Kesme derinliği boyunca sabit kuvvet. Sabit telli veya sonsuz telli konfigürasyonda, gerilim kesim boyunca sabittir. Bu tutarlılık, 5 mm derinlikte elde ettiğiniz hassasiyetin 50 mm derinlikte elde ettiğiniz hassasiyetle aynı olduğu anlamına gelir — kesme derinliği ile mekanik uyumluluk varyasyonu olmaz. Bu, bıçak tabanlı yöntemlerin derinlikle artan sapma nedeniyle hassasiyet kaybettiği kalın seramik bloklar için kritiktir.
Birlikte, bu mekanizmalar elmas tel testere seramik kesme hassasiyetini tanımlar: bu pazarlama dili değil, işlemin kırılgan malzeme fiziği ile nasıl etkileşime girdiğinin ölçülebilir bir sonucudur.
Elmas Tel Testere Seramik Kesiminde Temel Hassasiyet Parametreleri
Aşağıdaki karşılaştırma, birden fazla seramik malzeme türü genelinde tipik üretim değerlerini yansıtmaktadır. Tüm rakamlar optimize edilmiş işlem parametrelerini varsayar; bireysel sonuçlar iş parçası geometrisine ve malzeme kalitesine bağlı olarak değişecektir.
| Parametre | Geleneksel Taşlama/ID Testere | Elmas Tel Testere |
|---|---|---|
| Boyutsal tolerans (±mm) | ±0,05 – ±0,15 | ±0,01 – ±0,05 |
| Yüzey pürüzlülüğü Ra (μm) | 1.5 – 5.0 | 0.6 – 1.2 |
| Yüzey altı hasar derinliği (μm) | 20 – 50 | 5 – 15 |
| Kenar yontulması şiddeti | Orta ila şiddetli | Minimal ila hiç |
| TTV (Φ50 mm alt tabaka, μm) | 15 – 40 | 8 – 15 |
| Kanal genişliği (mm) | 1.5 – 3.0 | 0.3 – 0.8 |
Ra ve TTV rakamları pratikte ölçtüğümüzle tutarlıdır. Yüzey altı hasar sayıları, kesilmiş yüzeylerin TEM ve SEM analizlerinin kesitlerinden gelmektedir — 500× optik büyütmede bile fark görülebilir.
Hangi Seramikler Elmas Tel Testere Hassasiyetinden En Çok Fayda Sağlar?
Tüm seramikler tel kesimine eşit şekilde yanıt vermez. Hassasiyet kazancının en önemli olduğu yer burasıdır:
Alümina (Al₂O₃, Mohs 9) — Yüksek sertlik ve orta kırılma tokluğunun birleşimi, Al₂O₃'ü taşlama termal stresine duyarlı hale getirir. Özellikle önceden sinterlenmiş alümina parçaları, taşlama ısı döngüleri sırasında yüzey kusurlarında çatlar. Tel kesimi bu arıza modunu ortadan kaldırır. Belgelenmiş boyutsal sonuçlar için önceden sinterlenmiş alümina seramik kesimi vakasına bakın. önceden sinterlenmiş alümina seramik kesimi —.
Silisyum karbür (SiC, Knoop ~2800 kg/mm²) — SiC, yaygın yapısal seramikler arasında en düşük kırılma tokluğuna sahiptir (KIC ~3 MPa√m). Deforme olmadan önce çatlar. Orta düzeyde kesme kuvvetleri uygulayan herhangi bir geleneksel taşlama işlemi, yüzey denetiminde görünmeyen ancak hizmette yorulma arızasına neden olan yüzey altı çatlak ağları üretir. Tel kesmenin düşük kuvvet profili, yüzey altı bölgesini sağlam tutar. Kaynak: silisyum karbür halka kesimi SiC'ye özgü parametre ayrıntıları için.
Silisyum nitrür (Si₃N₄) — Boyutsal doğruluğun yorulma ömrünü doğrudan etkilediği rulman yatakları ve motor bileşenlerinde yaygın olarak kullanılır. Kırılma tokluğu SiC'den (~6 MPa√m) daha iyidir, ancak yüzey pürüzlüzlüğü gereksinimleri son derece sıkıdır. Elmas tel, Si₃N₄ üzerinde tipik olarak Ra 0.8–1.0 μm sağlar, bu da çoğu durumda kesim sonrası taşlama olmadan elde edilebilir.
Zirkonya (ZrO₂) — Kısmen stabilize edilmiş zirkonya, 50 μm altı boyutsal doğruluğun standart olduğu diş ve biyomedikal uygulamalarda kullanılır. Kesim yüzeyine yakın taşlamadan kaynaklanan faz dönüşümü (tetragonalden monoklinik), bilinen bir arıza mekanizmasıdır. Tel kesimin düşük termal ve mekanik yükleri bu dönüşümü bastırır.
Alüminyum nitrür (AlN) ve bor nitrür (BN) — Her ikisi de yüzey durumunun termal arayüz direncini doğrudan etkilediği termal yönetim seramikleridir. Taşlamadan kaynaklanan yüzey altı hasar, etkili termal iletkenliği azaltan mikro boşluklar oluşturur. Tel kesim, yüzeye yakın kristal yapıyı korur ve termal performansı spesifikasyonda tutar.
Elmas Tel Testere Seramik Kesme Doğruluğunu Kontrol Eden İşlem Parametreleri
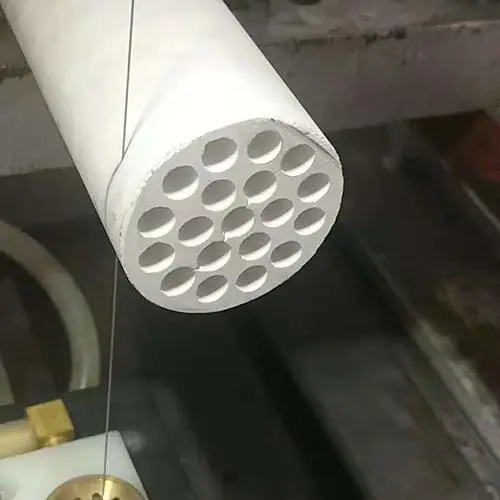
Mühendislerin çoğunun doğruluk kazançlarını kaybettiği yer burasıdır — makine yeteneği mevcuttur, ancak parametreler ayarlanmamıştır. Parametre ilişkilerinin tam bir dökümü için bkz. Tel hızı, gerginliği ve ilerleme hızı.
Tel Hızı
Seramik kesim için tipik tel hızları 30–70 m/s arasında çalışır. Daha yüksek tel hızı, kesme bölgesinden geçen elmas taneciklerinin sayısını artırır, bu da tanecik başına kuvveti düşürür ve daha ince bir yüzey kalitesi üretir. Mekanizma: birim zamanda daha az tanecik etkileşimi, geçiş başına daha sığ malzeme kaldırma anlamına gelir ve çatlak yayılma derinliğini azaltır.
Uyarı: Yüksek gözenekli seramiklerde 65–70 m/s üzerindeki tel hızı, taneciklerin tel matrisinden çekilmesine neden olabilir, bu da etkili kesme çapını aniden değiştirir ve boyutsal hata oluşturur. Bu teorik bir endişe değil — belirli tel bağlama türünüze (reçineye karşı elektro kaplama) bağlı gerçek bir işlem sınırıdır.
Tel Gerginliği
Seramik kesim için gerginlik aralığı tipik olarak 150–300 N'dir, malzeme sertliğine ve tel çapına göre ayarlanır. Daha yüksek gerginlik, kesme sırasında telin bükülmesini azaltır, bu da kanal geometrisi hatasının birincil kaynağıdır. Yetersiz gerilmiş bir tel, derin bir kesim sırasında orta açıklıkta sarkar ve iş parçası üzerinde hafif içbükey bir yüzeye benzeyen eğimli bir kanal kesiti oluşturur. Bu “muz etkisi” TTV ölçümlerinde ortaya çıkar.
SiC conta halkalarını kesme deneyimimizde, 100 mm kesme derinliğinden 50 mm'ye geçerken aynı boyutsal doğruluğu korumak için gerginliğin kabaca –15 artması gerektiğini bulduk. Çoğu işlem tarifi bunu hesaba katmaz ve derinliğe bağlı doğruluk sapmasının ana nedenidir.
İlerleme Hızı
İlerleme hızı, doğruluğu verimlilikle en doğrudan takas eden parametredir. Daha düşük ilerleme hızı, birim derinlik başına daha fazla kesme geçişine izin verir, bu da aşındırıcı düzensizlikleri ortadan kaldırır ve daha iyi bir yüzey kalitesi üretir. Sıkı toleranslı işler (±0.02 mm veya daha iyi) için, sert seramiklerde 0.5 mm/dak altındaki ilerleme hızları yaygındır.
Verimliliği artırmak için ilerleme hızını zorlamak, yüzey altı hasarının arttığını görene kadar sorun değildir. Geçiş kademeli değildir — çatlak yayılma derinliğinin sıçradığı bir eşik vardır ve bu malzeme ve tel koşuluna özgüdür.
Soğutucu
Soğutucu, seramik tel kesiminde iki işlevi görür: kesilmiş kalıntıları temizler (yüzey kalitesini bozan aşındırıcı yeniden kesmeyi önlemek için esastır) ve termal gradyanları bastırır. Çoğu yapısal seramik için, kesme katkı maddesi (tipik olarak %1-3 konsantrasyonda) ile deiyonize su iyi çalışır. AlN istisnadır — alüminyum hidroksit oluşturmak için su ile reaksiyona girer, bu nedenle AlN kesimi yağ bazlı soğutucu gerektirir. Bu ayrıntıyı kaçırmak, SEM kesiti yapana ve hidroksit tabakasını görene kadar iyi görünen bir yüzey üretecektir.
Sınırlamalar: Elmas Tel Testere Doğruluğunun Sınırları Olduğunda
Bu, çoğu ürün sayfasının atladığı bölümdür. Doğrudan olacağım.
Son derece sert malzemeler (Mohs 9.5 üzeri) — Elmas tel kesimi, aşındırıcının iş parçasından daha sert olmasına dayanır. Kübik bor nitrür (cBN) ve polikristal elmas (PCD), elmas sertliğine yakındır veya eşittir. Bu malzemeleri telle kesmek mümkündür ancak tel aşınma oranları ticari olarak pratik olmaktan çıkar ve tel eşit olmayan şekilde aşındıkça doğruluk hızla bozulur.
Eğri veya konturlu kesikler — Elmas tel testereler düz veya basit yay yollarında keser. Seramik parçanız karmaşık 3D geometri, konturlu cepler veya kör kesikler gerektiriyorsa, tel testere doğru araç değildir. EDM işleme veya ultrasonik işleme bu geometrileri daha iyi halleder.
3 mm altı ultra ince alt tabakalar — 0.3 mm kalınlığın altında, düşük olmasına rağmen tel kuvveti kesme sırasında eğilmeye neden olabilir. 0.2 mm veya daha az düz çıkması gereken parçalar tipik olarak özel fikstürler, çok düşük gerginlik ve daha yavaş ilerlemeler gerektirir — ve yine de verim düşer. Bazı durumlarda elde edilebilir ancak önemli işlem geliştirme gerektirir.
İşlem sonrası bütçesi olmayan yüksek hacimli kesimler — Tel kesim Ra 0.6–1.2 μm elde eder. Spesifikasyonunuz Ra 0.3 μm'nin altında gerektiriyorsa, yine de kesim sonrası bir honlama veya parlatma adımına ihtiyacınız olacaktır. Tel kesim yaklaşır, ancak ultra sıkı yüzey bitirme spesifikasyonlarında honlamanın yerini almaz.
Bu sınırları önceden bilmek, aslında farklı bir yaklaşım gerektiren bir parça için tel kesimine bağlı kaldığınız durumu önler.
Seramik Uygulamanız İçin Elmas Tel Testere Doğruluğunu Değerlendirmeye Hazır mısınız?
Bir seramik işleme uygulaması için tel kesimini değerlendiriyorsanız — ister Al₂O₃ yapısal bileşenler, ister SiC aşınma parçaları veya ZrO₂ hassas alt tabakalar olsun — yukarıda tartışılan işlem parametreleri ve malzemeye özgü gereksinimler başlangıç noktasıdır, bitiş noktası değil. Elde edeceğiniz gerçek doğruluk, parça geometrisine, tolerans spesifikasyonuna ve malzeme kalitesine bağlıdır.
Mühendislik ekibimiz, hassas seramik uygulamaları için kesme fizibilitesini düzenli olarak değerlendirmektedir. Çizim gereksinimlerinizi kanıtlanmış tel kesme parametrelerine karşı değerlendirebilir ve boyut doğrulama için numune kesimleri sağlayabiliriz.
Seramik kesme gereksinimlerinizi görüşmek için bizimle iletişime geçin. Hedef malzemenizi, parça boyutlarınızı ve üzerinde çalıştığınız doğruluk spesifikasyonunu ekleyin - bu bize genel bir cevap yerine gerçek bir cevap vermemiz için yeterli olacaktır.

SSS
S: Elmas tel kesimi Al₂O₃ üzerinde ne kadar yüzey pürüzlülüğü elde edebilir?
C: Standart yoğunluklu Al₂O₃'te ( –99,51 saflık), optimize edilmiş elmas tel kesimi Ra değerleri 0,6–1,0 μm üretir. Daha ince taneli daha yüksek saflıkta malzeme tipik olarak bu aralığın alt ucunu elde eder.
S: Elmas tel testereleri seramiği taşlama ile aynı verimlilikte kesebilir mi?
C: Bloklar veya külçeler üzerindeki düz kesimler için tel kesme verimliliği, taşlamaya göre karşılaştırılabilir veya daha hızlıdır. Karmaşık form taşlama veya yüzey bitirme için taşlama daha hızlıdır. Tel kesme avantajı, her zaman çevrim süresi değil, doğruluk ve yüzey altı bütünlüğüdür.
S: Tel çapı seramiklerde kesme doğruluğunu nasıl etkiler?
C: Daha küçük tel çapı (örneğin, 0,2 mm'ye karşı 0,5 mm), daha dar bir kesme izi ve daha düşük kesme kuvvetleri üretir, bu da ince veya kırılgan parçalar için faydalıdır. Karşılığında daha düşük tel gerilim kapasitesi ve daha hızlı aşınma vardır, bu da uzun kesimlerde boyutsal sapmaya neden olabilir. Çoğu yapısal seramik uygulaması için 0,3–0,5 mm tel, pratik doğruluk-verimlilik dengesidir.
Yazar: Kıdemli Proses Mühendisi, Hassas Seramik Bölümü — yarı iletken, havacılık ve endüstriyel aşınma uygulamaları için yapısal seramik kesiminde 10 yıllık deneyim.
Yayınlanma: 2026-09-15